摘要:做铝件、壳体加工,选二手 T6 钻攻中心,这几个要点一定要核对,避开低效故障机。
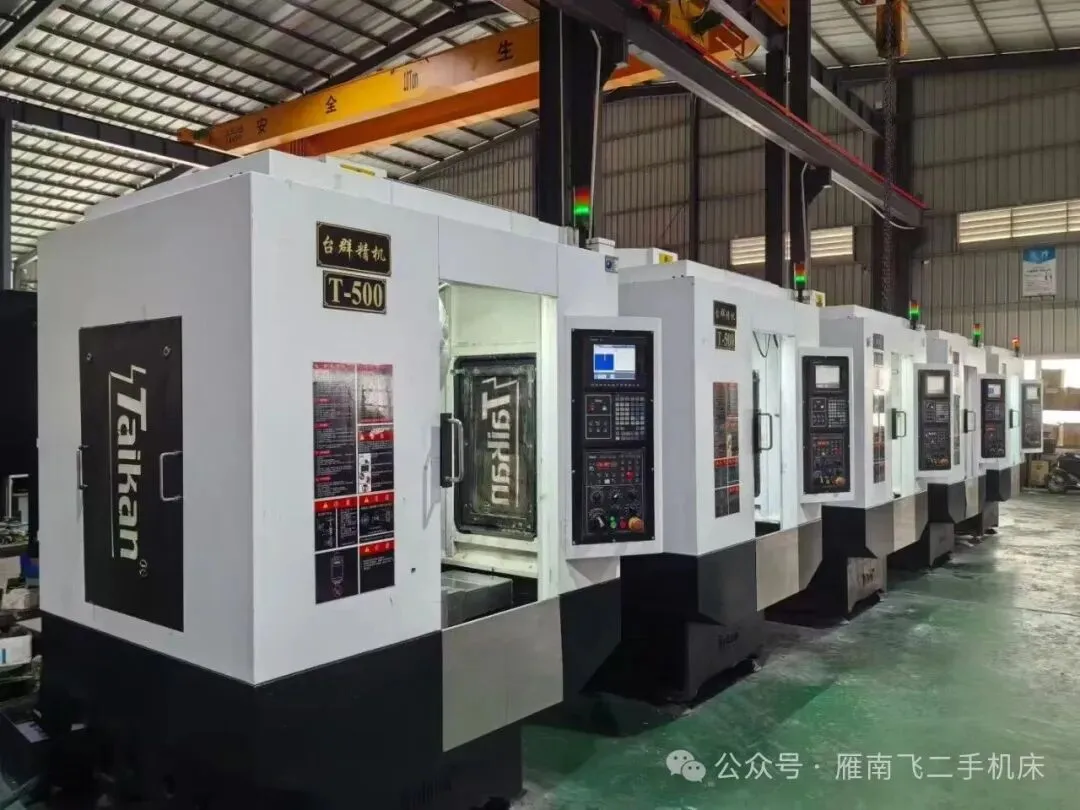
T6 钻攻中心是珠三角 3C 铝件、壳体小件加工非常热门的机型,转速快、移动速度高,适合大批量小件加工。很多加工厂扩产优先考虑二手 T6 钻攻中心,但是这类高速机型,主轴、刀库是故障高发位置,选购要重点核查。
第一,主轴状态。T6 普遍是20000 转高速主轴,高速主轴轴承损耗速度远高于普通加工中心。现场测试,连续高速跑 30 分钟,听主轴有没有异响,测温看温升。如果主轴温升超过 35℃,说明轴承间隙异常,后续维修成本很高。
第二,刀库与换刀机构。钻攻中心刀库换刀频率高,刀套、凸轮容易磨损。连续自动换刀 20 次以上,观察有没有掉刀、卡刀、换刀卡顿。卡刀故障一旦在批量生产中出现,很容易撞坏工件和刀具。
第三,伺服与快速移动状态。T6 主打高速移动,XYZ 轴快速移动时,观察运行是否平顺,有没有抖动。高速机型反向间隙管控要求更高,长期高速使用,丝杆磨损会更快。
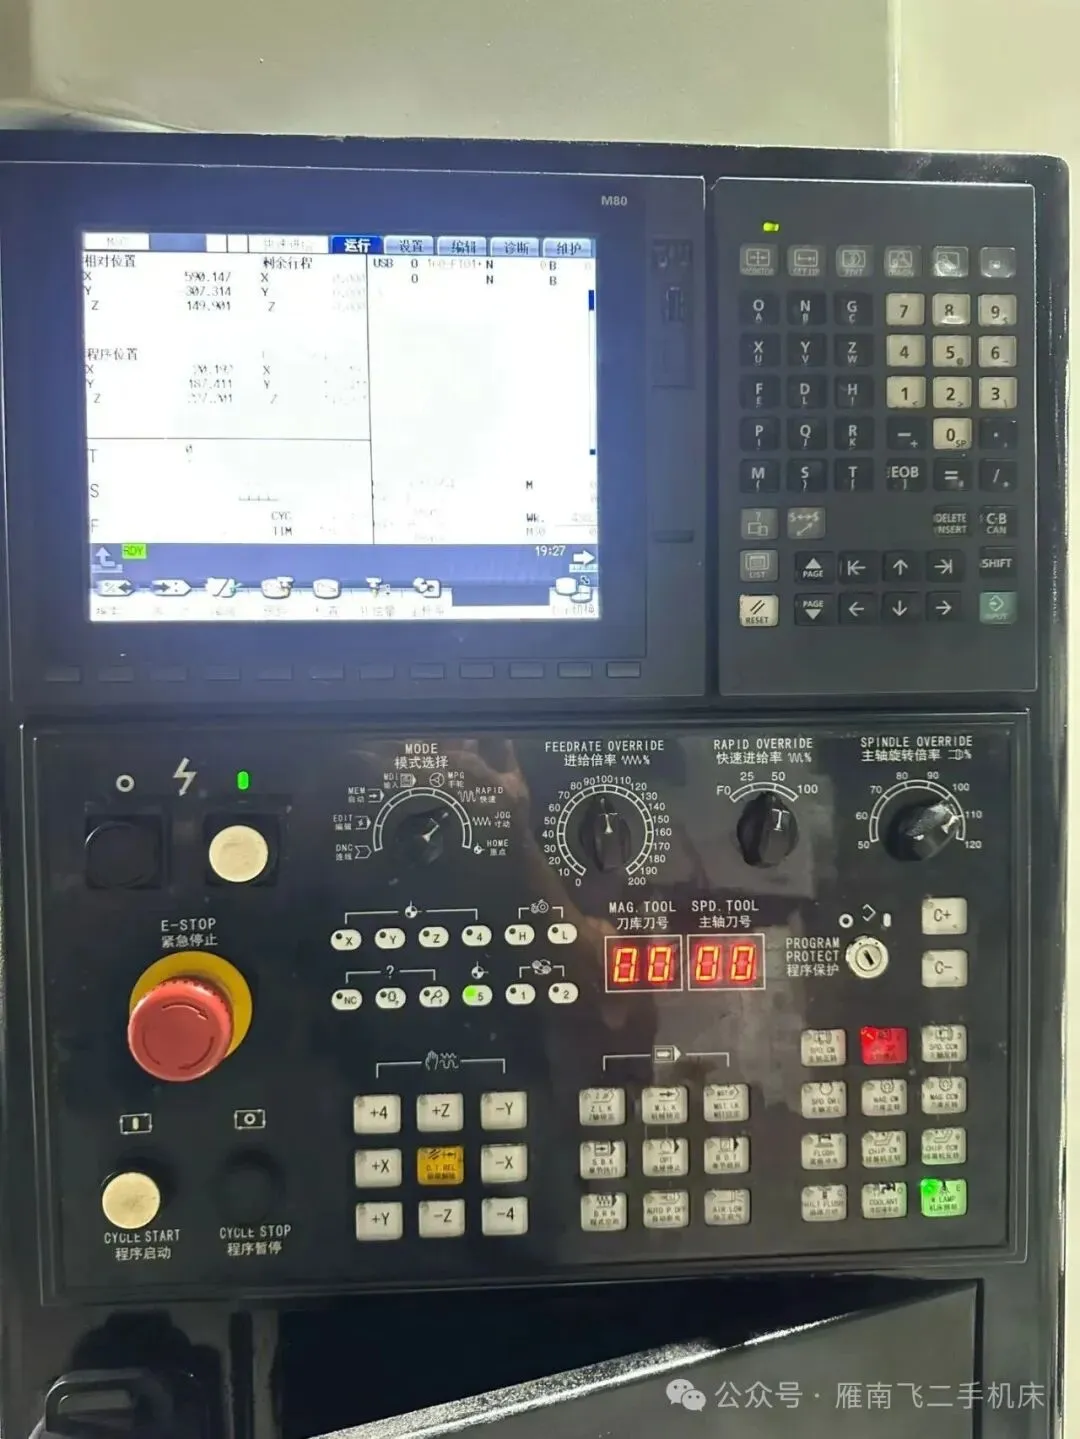
四,系统版本。市面上 T6 很多搭配发那科 MF、三菱 M80 系统,这两套系统配件充足,维修方便;老款停产系统不建议入手,后期找配件困难。
选购二手钻攻中心,优先用来试切自己的同款铝件,看加工表面光洁度、尺寸稳定性,不要只看空转效果。
东莞鑫升机械仓库常备精品二手 T6 钻攻中心,入库完成主轴、刀库专项检修校准,支持现场试切铝件,交付配套安装调试和操作培训。
你们工厂用 T6 主要加工什么产品?
#二手钻攻中心 #T6钻攻中心 #铝件加工机床 #东莞二手机床 #工厂加工设备采购 #二手数控机床