一文吃透,M6、M8、M10怎么选?为什么同样M10,钻头也不一定相同?
- 更新时间 2026-10-15 11:23:40
螺纹底孔:差了半毫米,麻烦可能从第一钻就开始。M6、M8、M10怎么选?为什么同样M10,钻头也不一定相同?
有些加工问题很让人窝火。明明图纸看了,刀具也备好了,前面几道工序都顺顺当当,偏偏到攻丝这一步,手感忽然不对:不是转起来发紧,就是牙型不够饱满。最后发现,问题可能不在丝锥,而是在更早那一步——底孔。
我喜欢把这类事拎出来单独讲,不是觉得一个钻孔有多神秘。恰恰相反,越是天天都用的尺寸,越容易让人凭印象拿钻头。少看一个螺距,后面就可能多出一堆返工;对刚入行的人来说,犯过一次错,往往比背十遍公式都记得牢。
这篇不教人盲目操作设备,也不把常用钻头表冒充所有材料、所有丝锥的统一答案。我们先把三个问题说透:标注到底写了什么、底孔为什么有差异、现场应该依据什么确认。
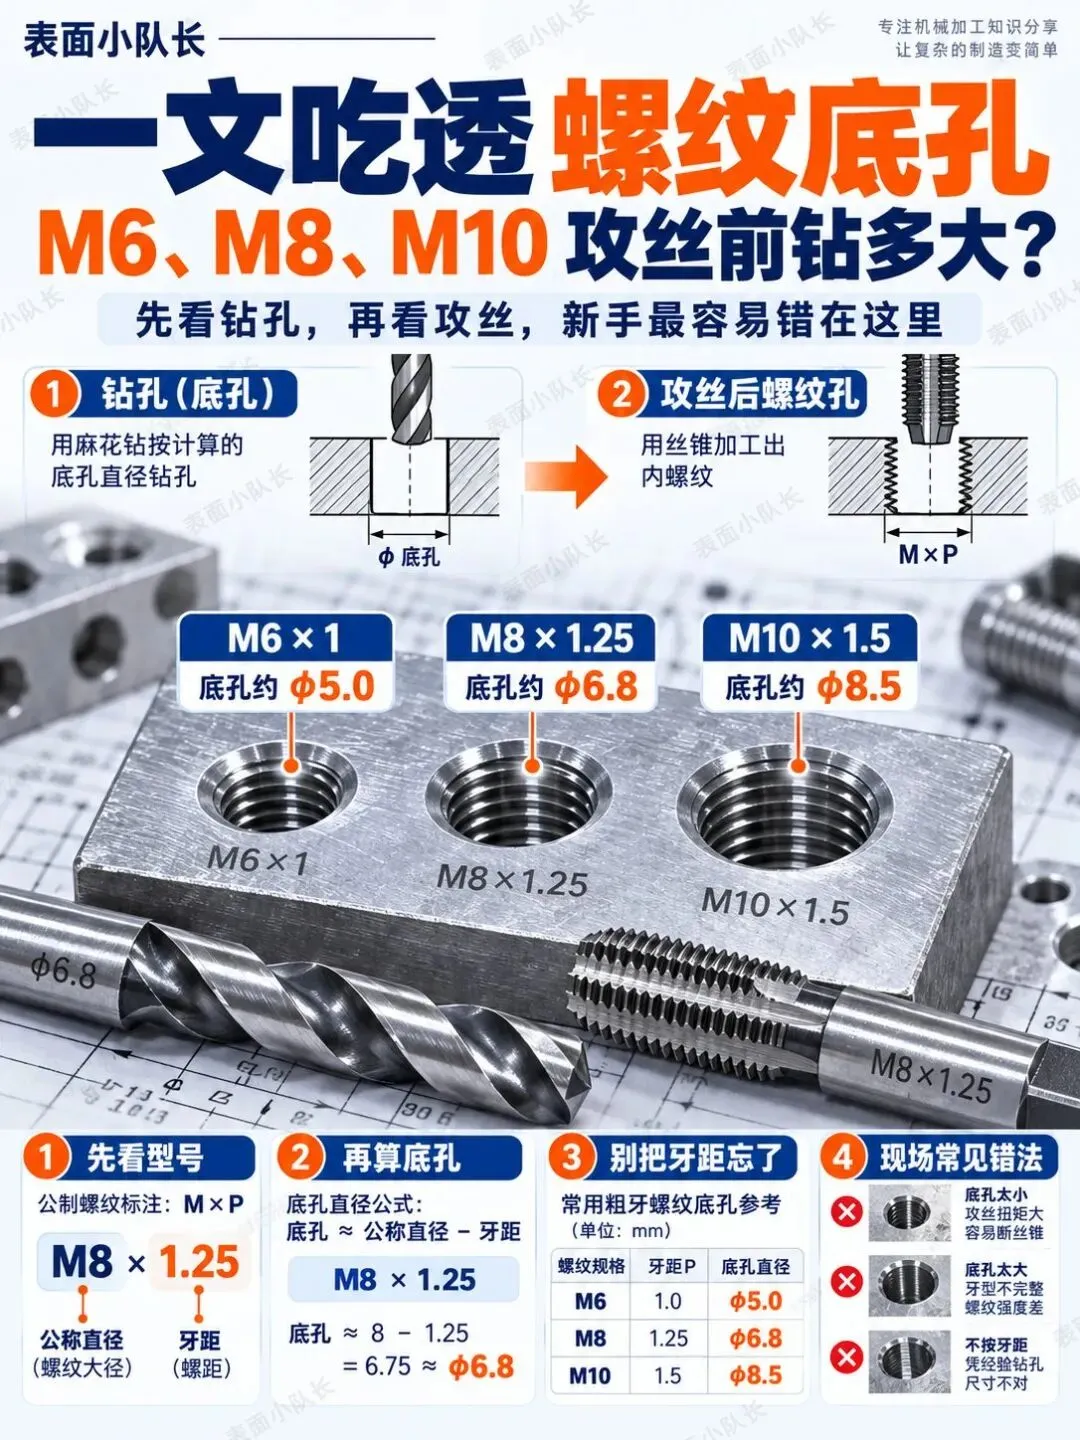
首图|M6、M8、M10底孔概念(工业示意,不按图片的实体孔径判定尺寸)
一、同样写着M10,怎么会需要不同的底孔?
先把“M10”这两个字放到一边,盯住后面的螺距。公制普通螺纹写作M10×1.5,公称直径是10 mm,螺距是1.5 mm;M10×1.25同样是10 mm公称直径,但螺距变成1.25 mm。对于常见的切削丝锥,螺距不同意味着底孔选择一般也不同。
一个实用的入门估算是:底孔直径约等于螺纹公称直径减去螺距。照这个思路,M10×1.5得到约8.5 mm;M10×1.25得到约8.75 mm。实际选用钻头时,需考虑标准钻头规格、材料、目标牙型形成情况及刀具制造商建议,而不是把8.75机械地说成现场唯一的孔径。
还有个特别容易遗漏的条件:这个简化关系主要面向常见公制内螺纹的切削丝锥底孔估算。挤压丝锥是以材料塑性流动成形,底孔要求往往不同,不能套同一套口诀。
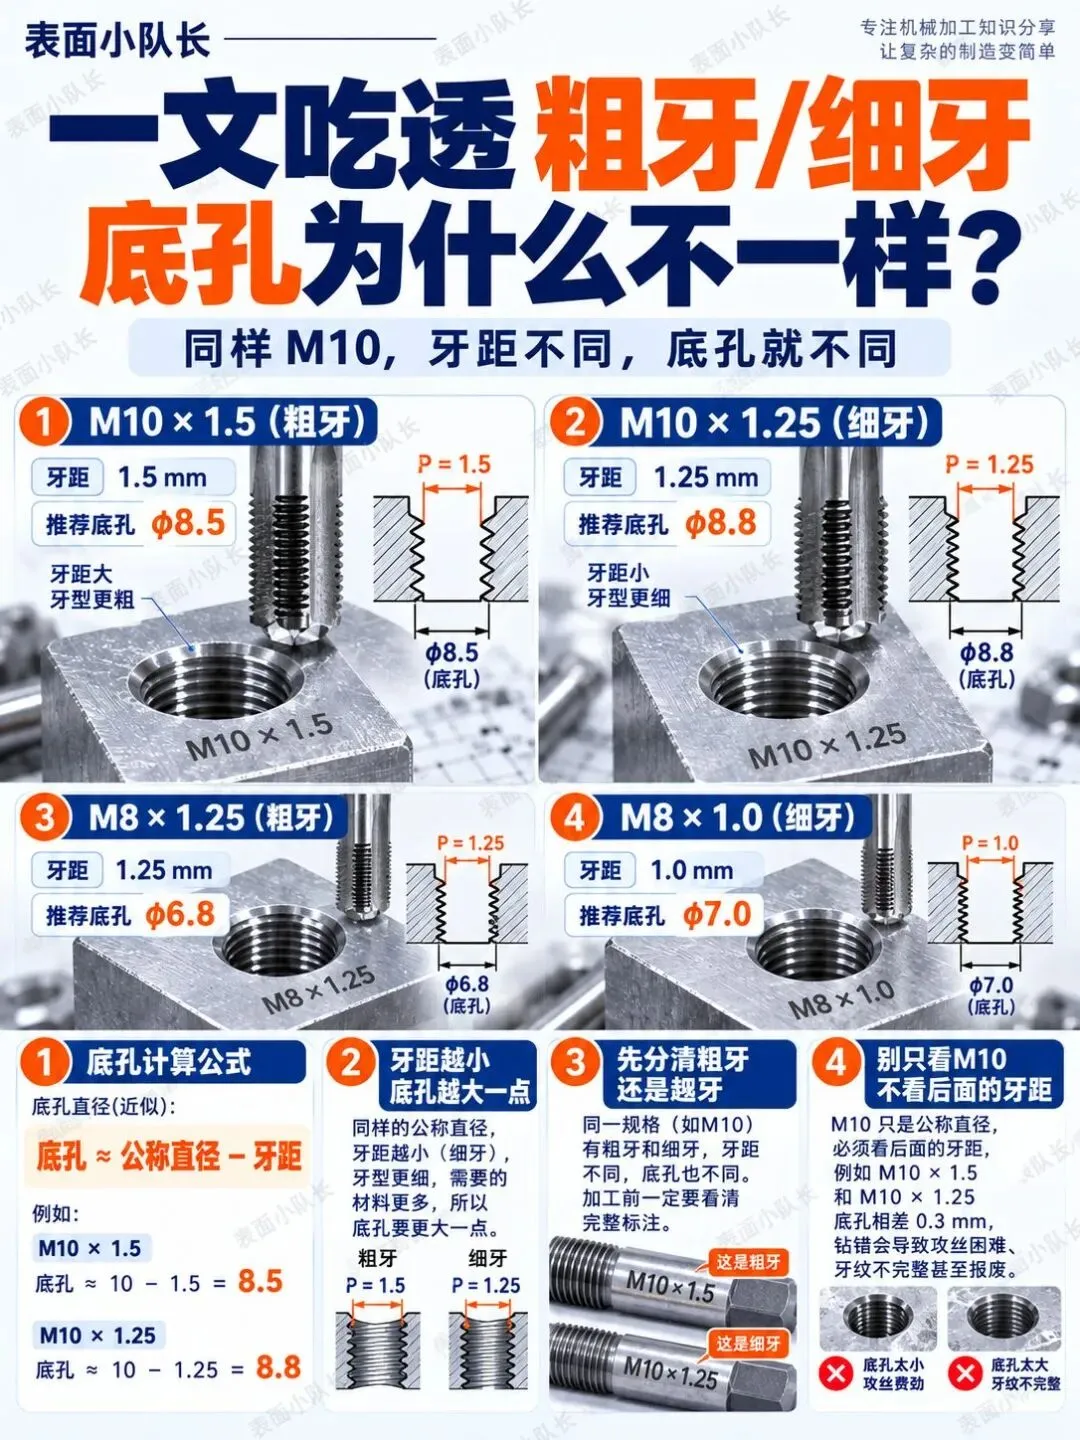
图1|粗牙、细牙对比:同公称直径,螺距不同,建议底孔也可能改变
二、别把“公称直径”当成“钻孔直径”
这是我最想提醒刚接触图纸的读者的一件事:M8不是让你先钻一个8 mm圆孔。M8×1.25表示的是螺纹公称直径及螺距,而不是切削丝锥加工前的底孔直径。
拿M8×1.25举例:8 − 1.25 = 6.75 mm。加工中常会见到选用约6.8 mm标准钻头的做法。这是常见参考,最终还是要看所选丝锥的推荐底孔、被加工材料、孔的要求和工艺文件。
底孔小一些,并不意味着一定“更牢”。它可能增大切削负荷,带来排屑、断丝锥等风险。底孔大一些,也不意味着一定“更省事”,因为内螺纹牙型的形成状况会变化。真正合理的数值是多项条件共同决定的,不是凭“越紧越好”去猜。
三、纸上会算,还得分清盲孔和通孔
从图纸到加工,中间有几处很容易被一句“钻好再攻”轻轻带过:完整的螺纹标注是否确认、底孔的钻削深度与有效螺纹深度是否分清、刀具类型是否匹配、排屑和切削条件有没有安排。
尤其是盲孔。孔底不是无限深的空间,钻尖形状、丝锥导入部分、切屑容纳或排出空间都会影响实际工艺安排。不能把图纸上的有效螺纹深度直接当成钻孔深度,也不能把某个固定“多钻两圈”的说法套在所有孔上。
如果加工要求不完整,我宁愿在记录上留一句“螺距/丝锥类型待确认”,也不要因为一张网上的速查表就替图纸补答案。
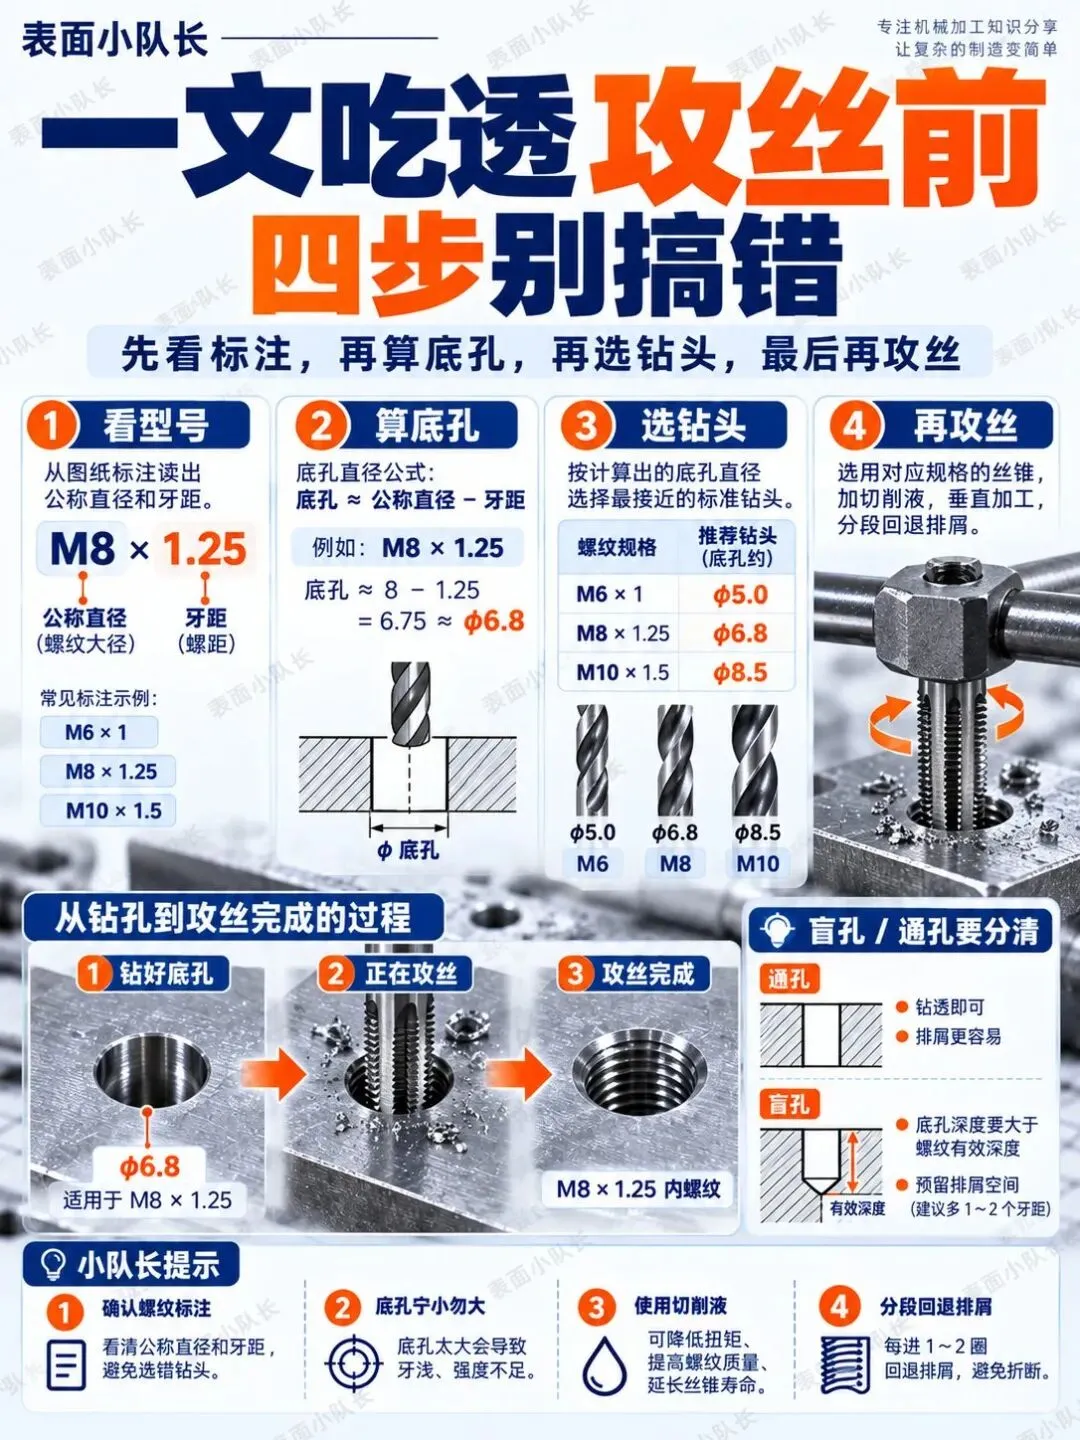
图2|图纸识别、底孔估算、刀具确认的知识顺序;具体加工动作以工艺规程为准
四、速查表确实好用,但它应该是第二步
看常见粗牙示例,可以先形成这样的记忆:M6×1常见底孔约5.0 mm;M8×1.25常见底孔约6.8 mm;M10×1.5常见底孔约8.5 mm。再往外扩展,M3×0.5约2.5 mm、M4×0.7约3.3 mm、M5×0.8约4.2 mm。这些都是针对常见切削丝锥的经验参考值,不是所有螺纹产品的强制通用钻孔尺寸。
计算为什么可以帮助记忆?比如M6×1,6 − 1 = 5;M10×1.5,10 − 1.5 = 8.5。但从算式得到的估算值,不等同于经厂家确认的最佳钻头规格。碰到细牙、特殊材料、特殊牙型、成形丝锥或高要求连接,停下来查具体刀具资料才是省时间的做法。
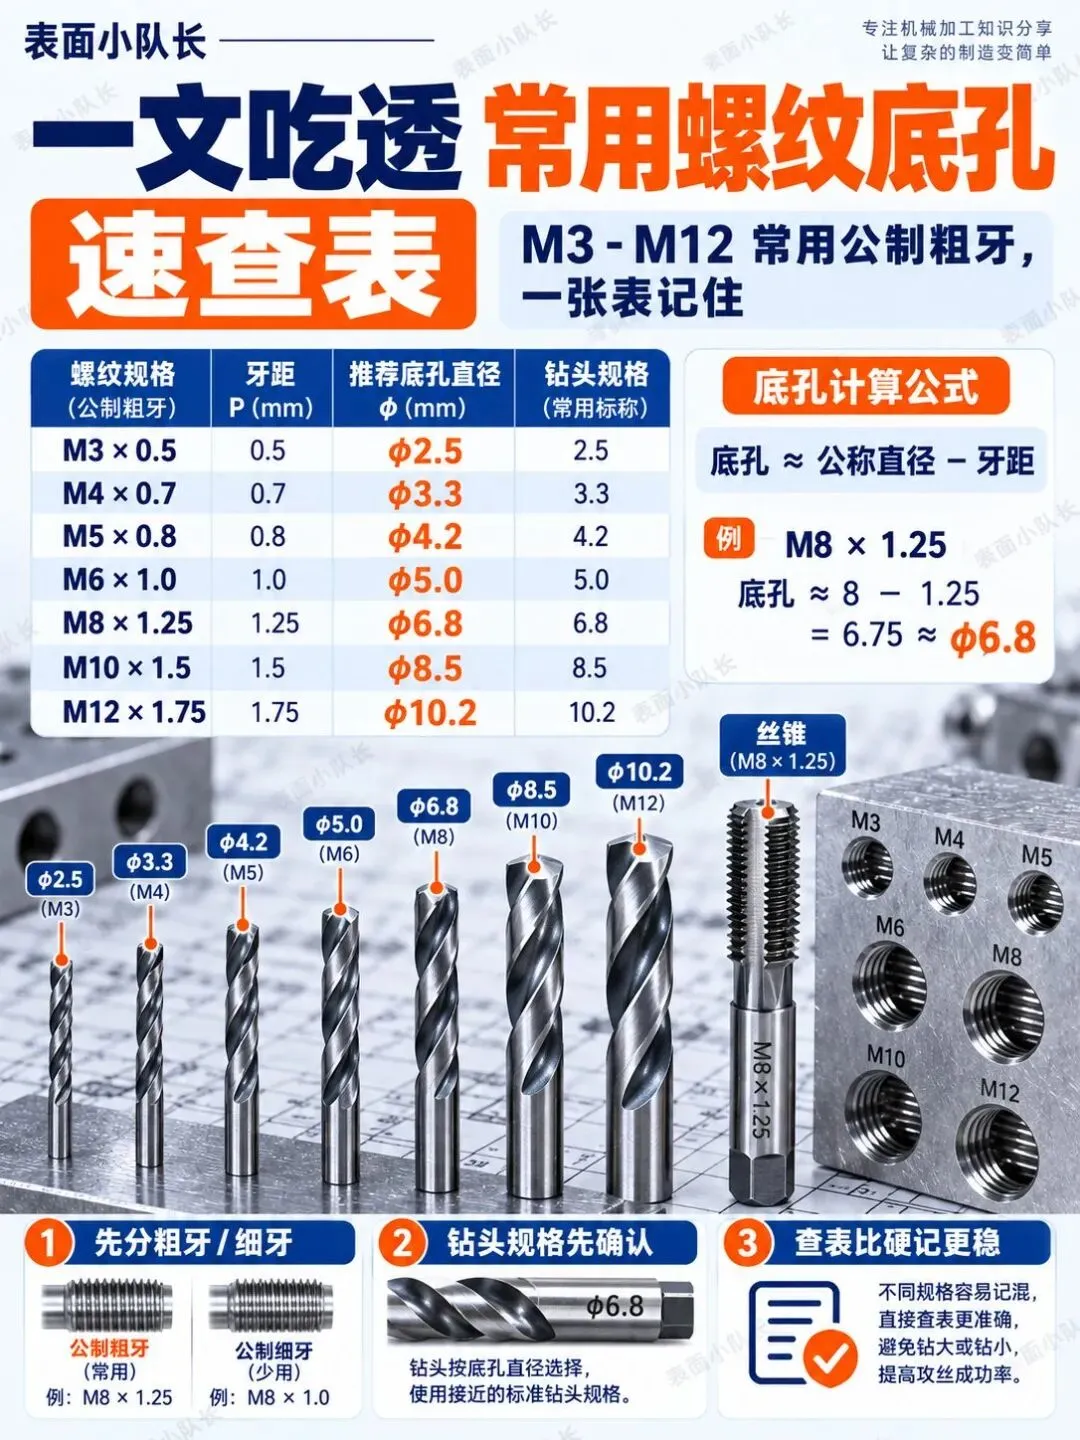
图3|常用粗牙底孔参考值;仅适用于图示对应规格与前提,不替代刀具厂家参数
五、我更担心的,不是不会背数字,而是把经验当规定
攻丝后牙型不理想,可能是底孔尺寸选得不合适,也可能与材料、刀具磨损、加工对中、排屑、润滑和工况有关。不能只看一张加工后的孔的照片就宣布原因,更不能直接把“扭矩大”判成底孔太小。
同样需要分清:图片为了说明结构,会把螺纹、切屑和孔径差异画得很夸张。AI图里的线条、钻头外形、螺纹剖面乃至印刷数字都不能作为尺寸检验或加工依据。真正的尺寸、精度和过程要求,必须回到批准图纸、适用标准、具体刀具说明书以及经过确认的工艺文件。
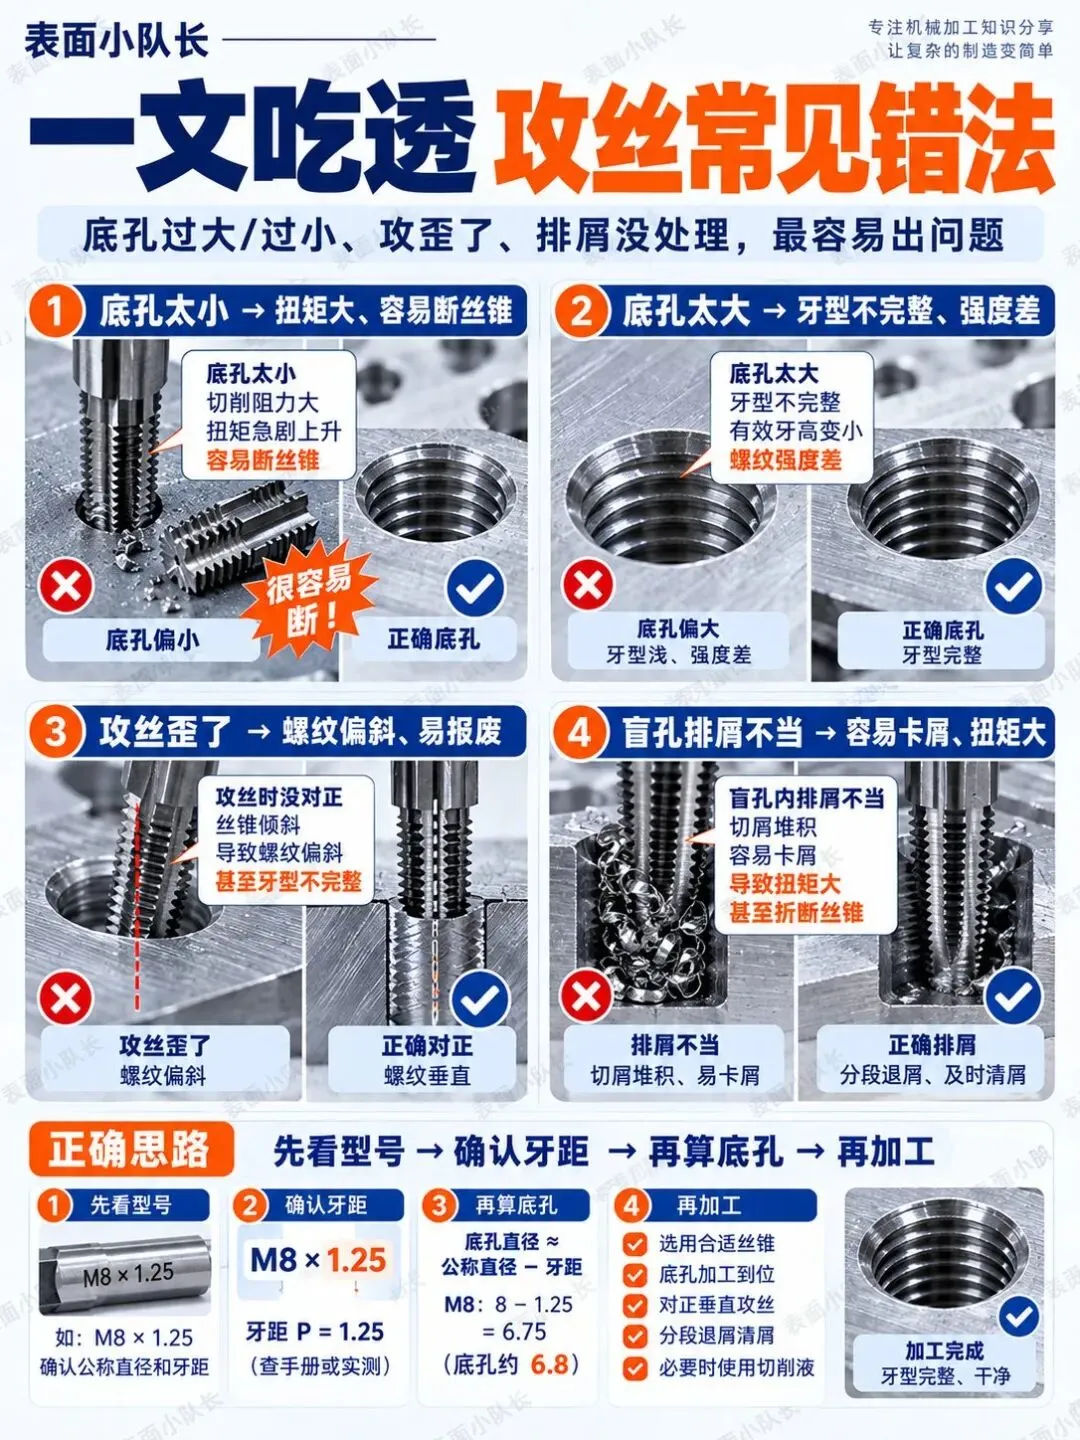
图4|常见问题的教学对照;具体故障原因需要结合现场条件核实
写到这里,我想到的不是一张尺寸表
做这类知识图,最怕的其实是把一件本来有条件、有边界的事情讲成一条万能口诀。看的人收藏了,第二天真拿去用,却发现材料换了、刀具换了、工况换了,结果也换了。那就不是帮人省事,反而是在添乱。
所以我宁愿把话讲得慢一点、细一点:先确认完整标注,再判断使用哪类丝锥,最后才参考底孔数据。基础知识不丢人,认真核对更不丢人。
如果你身边有刚学机械加工、经常把公称直径和底孔搞混的朋友,可以把这篇转给他。少一次误读,少一次返工,我觉得就值了。也欢迎做加工、工艺和检验的朋友在评论里补充你们遇到过的特殊情况,我们一起把这份内容完善得更实用。
如果你觉得我写得好的话,可以打赏一下,这也是我继续往下写的动力。
#螺纹底孔#攻丝底孔#M6底孔#M8底孔#M10底孔#螺纹底孔对照表#粗牙细牙#切削丝锥#机械加工基础#机械图纸识读
安全与使用说明:本文仅用于工业知识学习,不构成设备加工操作指令、尺寸验收结论或工艺批准文件。实际钻削、攻丝和检验涉及旋转刀具、夹持、切屑等风险,应由受过培训的人员按设备说明书、批准工艺与现场安全规程执行。
