重金属废水深度处理难在哪、怎么选、怎么搭、坑在哪!
- 更新时间 2026-10-08 09:01:09
一、重金属从 0.8mg/L 到 0.02mg/L,中间隔着什么?先说难在哪
很多人以为除重金属就是加碱沉淀——pH 调到 11,镍变成氢氧化镍沉下去,完事。这思路本身没错,但对不上现在的实际情况。
难在三处。
第一处:标准不给你留余地。
GB 21900-2008《电镀污染物排放标准》里,表 2 总镍限值 0.5mg/L,表 3 是 0.1mg/L。这只是国标。长三角、珠三角不少地方已经按 0.1mg/L 甚至更低来卡。
更要命的是,镍属于"第一类污染物",必须在车间排放口达标,不能靠稀释、不能靠跟别的水混合。这一条把很多原本能糊过去的操作直接堵死了。
第二处:水里的重金属,一大半不是"自由身"。
电镀、化学镀、PCB 这几个行业,槽液里大量用柠檬酸、乳酸、酒石酸、EDTA、焦磷酸钠这类络合剂。它们跟镍铜一结合,形成的是稳定的络合态。行业经验数据是,电镀废水里大约七成的重金属以络合态存在。
络合态有多稳?EDTA-Ni 的稳定常数 lgK 能到 18 以上。什么意思——你把 pH 顶到 11,它照样不解离。加碱、加硫化钠、加一般性的液体重金属捕捉剂,都拆不开它。
所以现场经常出现一种情况:药加了一堆,pH 调上去了,絮体也出来了,出水一测还是 0.8、1.0。药钱花了,污泥堆成山,指标纹丝不动。
第三处:化学沉淀有个物理天花板。
就算把络合问题解决了,让镍全部回到游离态,沉淀法也有自己的极限。
Ni(OH)₂ 的溶度积 Ksp 是 5.48×10⁻¹⁶。按这个算,理论上水中残余镍最低只能到 0.05mg/L 左右。这还是理论值。实际工程里,络合剂的竞争效应、沉淀动力学、水质波动这些因素一叠加,有效沉淀率还要再往下掉 40% 到 60%。
2025 年有机构对华东地区 23 家电镀厂做过调研,普通化学沉淀法在车间实际运行中的稳定达标率不到 60%。这不是哪家技术不行,是方法本身的天花板就在那儿。再加上电镀清洗水是高倍稀释的,镍浓度一天之内来回波动,沉淀系统反应不过来。
三个因素叠在一起,结论很清楚:沉淀法管"及格",管不了"优秀"
水里如果是络合态重金属,得先把"链子"打断。主流做法是芬顿氧化——pH 调到 3 到 4,加硫酸亚铁和双氧水,靠羟基自由基把络合剂分子拆掉。有实测数据显示:处理 Cu-EDTA 废水时,芬顿破络之后铜的去除率能从 40% 提到 95%。难啃的 EDTA 络合镍,有时候还得先上一次次氯酸钠做预破络
二、多条腿走路,账摊开算
常规选择四条:化学沉淀强化、离子交换(树脂)、膜法、电化学。
论成本:单看吨水运行费,树脂法不便宜,比加碱沉淀贵一截。但这只是账面。树脂法不产污泥,而沉淀法每除掉 1 公斤镍要产生 10 到 15 公斤含水污泥——这些是 HW17 类危险废物,一吨处置费几百块起步,高的上千。把这块算进去,账就反过来了。
行业里有个大致分界:进水镍浓度 50mg/L 以上、同时镍有回收价值时,树脂法的综合成本反而优于沉淀;进水镍低于 30mg/L,老老实实加碱沉淀通常更划算。所以不是树脂就一定好——得看你的进水是什么样。
论回收:这是树脂法最讨人喜欢的地方。树脂饱和后用 4% 到 6% 的盐酸或硫酸洗脱,出来的是高浓度镍盐溶液,杂质少、纯度高,可以直接回镀槽。镍价有起伏,但"废水里的镍变成槽液里的镍"这件事本身,就是真金白银。
论膜法:出水水质最好,但预处理要求高,污堵风险大,投资也最贵。实践中更多是跟树脂配合用。
论电化学:高浓度含铜液回收铜板很合适;低浓度、大水量就不划算了,电耗一上去成本就不好看。
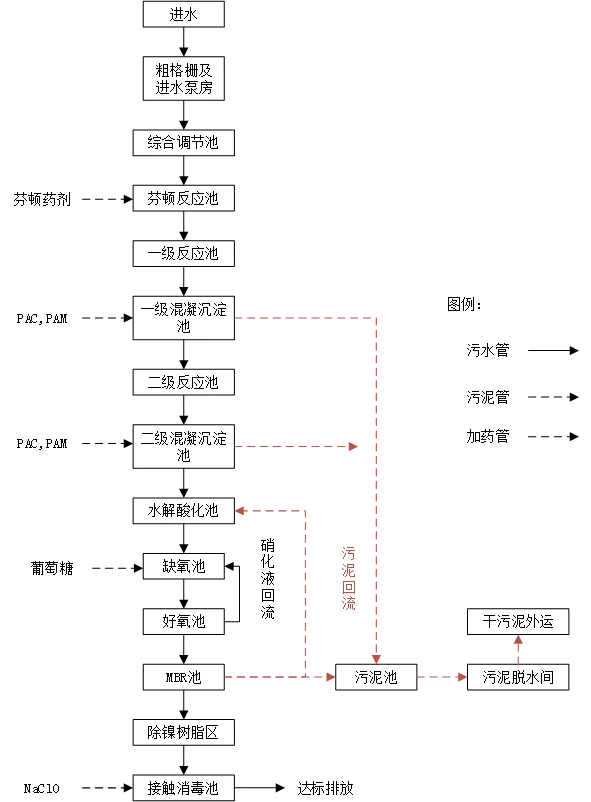
三、几个真正让人栽跟头的地方
技术和流程,写进手册容易。落到现场,坑是另一回事。说几个我们见过的。
坑一:把树脂当成"万能过滤器"。
有一类项目是这么失败的:前面不做预处理,含氢氧化镍沉淀的废水直接进树脂罐。结果压差几天就涨上去,出水也不达标。
原因很简单,氢氧化镍是固体,树脂抓的是离子。两个东西根本不在一个频道上。
记住一句话:树脂管溶解,不管悬浮。
坑二:铁和铝在树脂里"赖着不走"。
进水里的 Fe³⁺、Al³⁺ 对树脂的亲和力比镍还强。它们一旦占住活性位点,再生时极难洗下来,等于永久占用容量。这就是所谓的"中毒"。
所以含铁高的水,前处理必须做干净。这个问题没有后期补救的好办法。
坑三:氧化剂把树脂"烧"了。
螯合树脂的骨架是有机高分子,怕强氧化剂。次氯酸钠浓度超过 200mg/L,就能造成不可逆的降解。有些厂为了杀菌或破络,氯加得猛,树脂寿命直接腰斩。前面用了次氯酸钠的,进树脂之前一定得把余氯打掉。
坑四:有机物的慢性伤害。
大分子有机物会包裹树脂颗粒,把官能团闷在里头。这种污染是渐进的,一开始看不出来,等发现的时候,再生恢复率已经掉到 80% 以下了。
有个预处理指标值得记住:TOC 超过 500mg/L,竞争就严重了,交换容量能掉好几成。这种情况,老老实实上活性炭。
关于寿命。 正常维护下,优质树脂能用 3 到 5 年。判断标准两条:吸附量掉到初始值的 70% 以下,或者再生后性能恢复不到 80%。碰到这两条线,就该换了。
四:案例数据说话
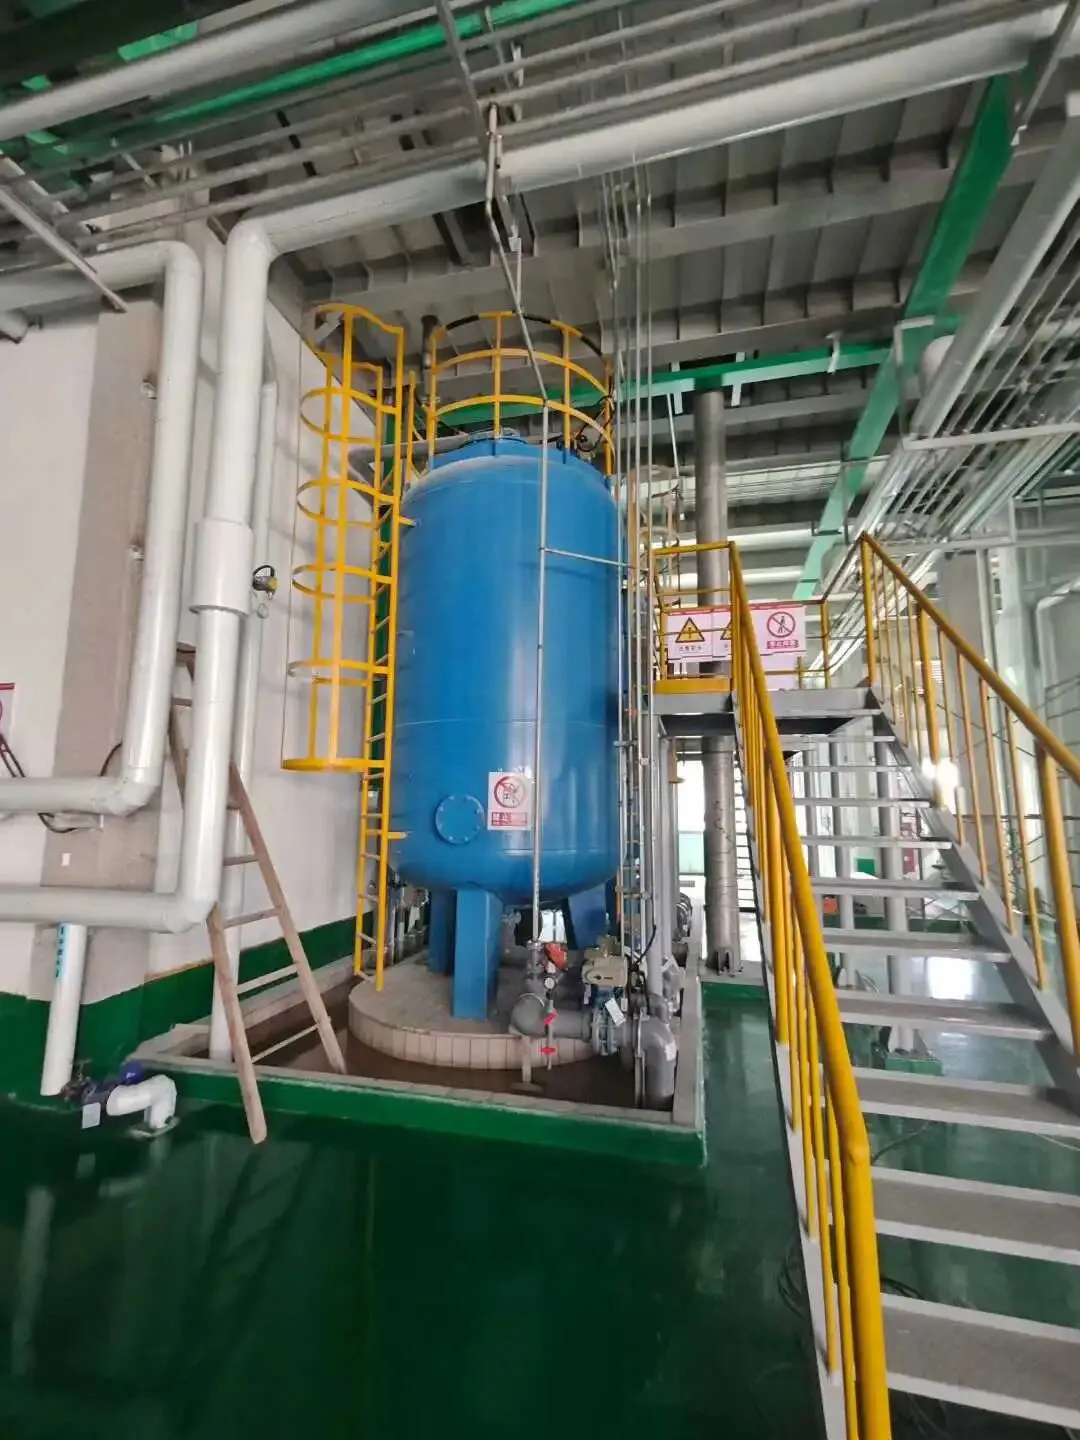
案例一:广东某五金电镀厂
原来用"加碱沉淀+絮凝过滤"。水里络合剂多,挂镀件的清洗水带出来的柠檬酸把镍兜住了。出水镍长期在 0.5 到 1.2mg/L 之间晃,超标频繁,几次被要求整改。改造方案:保留原有预处理,后端加一套树脂吸附系统,处理量 150m³/d。没有大动土建,跟原有生产线做了自动化联动。改完之后,出水镍稳定在 0.1mg/L 以下。
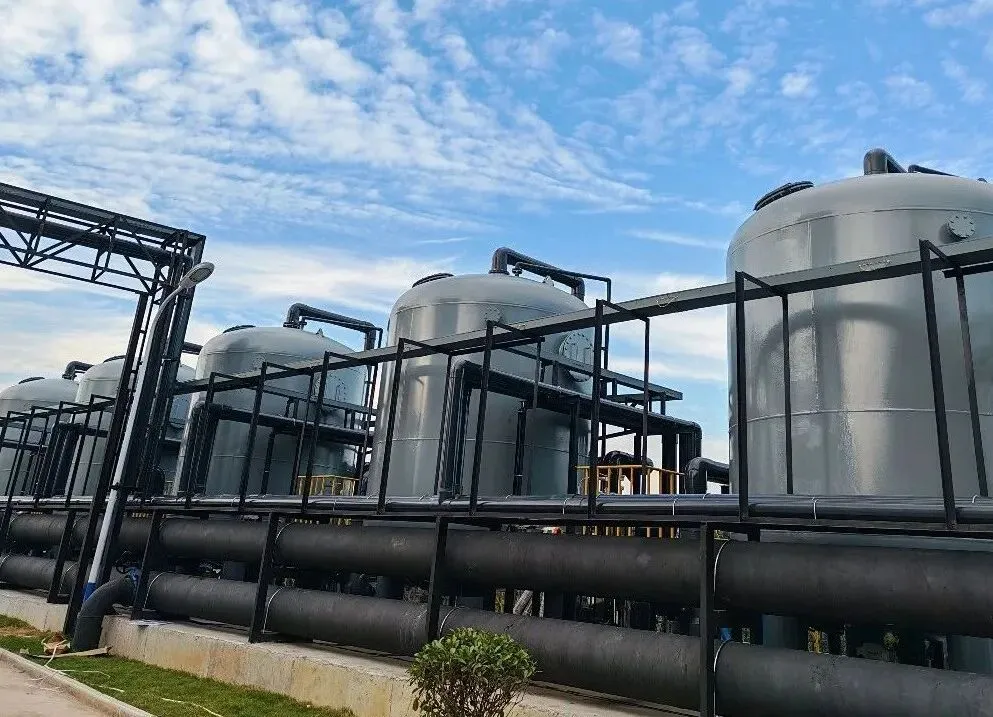
案例二:某电子电路产业园
进水镍 20 到 30mg/L,用 螯合树脂处理。出水做到 0.05mg/L 以下。更要紧的是,再生出来的硫酸镍直接回用,一年下来产值 301 万元。
这里头有笔账:按处理成本算,这套系统一年花多少钱;按回收的镍算,一年又能赚回多少。很多项目的答案是,后者更大。
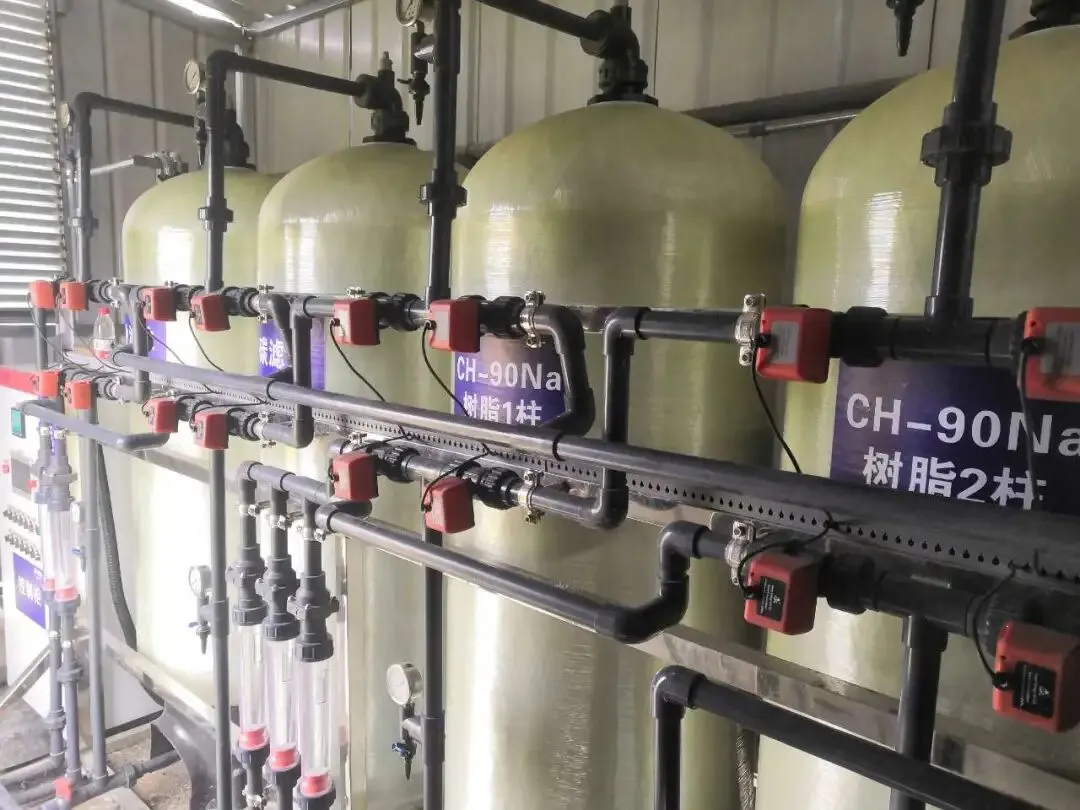
案例三:广东某电镀园区
用的是"超滤+反渗透+离子交换"的组合工艺。六价铬从 85mg/L 一路降到 0.05mg/L。回收的铬酐,年价值超过 180 万元。
这些数字不是拍脑袋来的,是项目跑出来的。它们说明一件事:树脂系统贵,但它是能生钱的。
深度除重金属这件事,走到最后,树脂基本是绕不过去的一环。不是因为它有多玄,而是物理化学的规律摆在那里——包容、适应性强。它对低浓度、对络合态、对回用,都能接得住。
但我也不想把话说满。树脂不是万能的。它要预处理配合,要参数管住,见过太多项目,"买对了设备,用坏了系统"。系统的价值不在树脂本身,在于整套流程能不能稳稳当当地跑上三年五年。
了解工艺详情或树脂选型询价
请滑到文章最底部
通过“发消息”私信留言
技术交流
请拨打技术热线152 7193 8854
或扫描下方二维码
往期推荐:
