对接、搭接、T 形接头怎么选?焊接设计别只画图不考虑工艺!
车间里经常出现这种情况:焊接件刚焊完,一测量,变形了——本来是平的板,焊完中间拱起来了;本来是直角的框架,焊完歪了两度。一调,调不过来,只能割了重焊。更惨的是,焊完没两天,焊缝旁边就裂了。焊接结构这东西,看起来就是两块板拼在一起焊上,没什么技术含量。但真到做的时候,问题一堆:接头形式怎么选?坡口开多大?先焊哪里后焊哪里?为什么焊完就变形?为什么焊缝会裂?很多人设计焊接结构的时候,就是画两个零件拼在一起,标个角焊缝,根本没考虑焊接变形和应力。等到焊接车间反馈说变形太大、焊不透,才开始改图,一改就是好几轮。这篇把焊接结构设计的5个关键问题讲清楚,不讲焊接冶金那些复杂理论,就讲设计的时候到底怎么选、怎么标、怎么避坑。01 先搞懂焊接变形和应力是怎么来的
为什么焊完会变形?道理很简单:焊接是局部加热,局部熔化,然后冷却收缩。焊接的时候,焊缝附近的金属被加热到很高的温度,膨胀。但周围冷的金属限制它膨胀,所以热的地方被压缩,产生塑性变形。冷却的时候,焊缝区域收缩,就把整个零件拉歪了。这就是焊接变形的根本原因:不均匀的加热和冷却,导致不均匀的膨胀和收缩。你焊的焊缝越长、越厚,变形就越大。焊接应力也是这么来的:冷却的时候焊缝要收缩,但周围的母材拉着它不让缩,结果焊缝内部就产生了拉应力。应力大到一定程度,焊缝就裂了。所以设计焊接结构的时候,脑子里就要有这个概念:每一道焊缝,都会产生变形和应力。你设计的结构焊缝越多、越集中,变形就越大,越容易裂。工程上的原则:在满足强度的前提下,焊缝越少越好,越分散越好。别为了保险,到处都焊,结果变形大到装不上。02 焊接接头形式怎么选
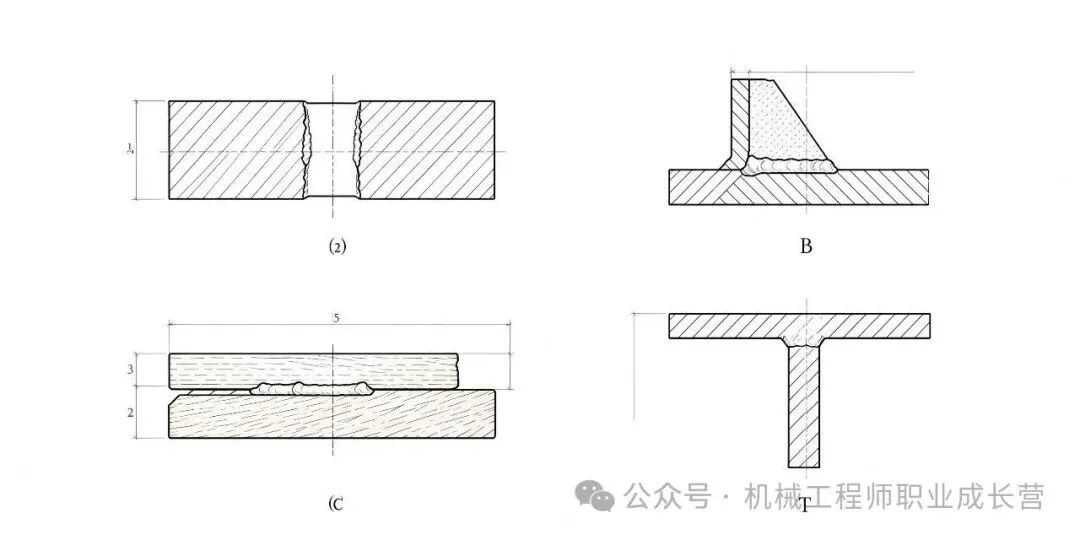
最基本的焊接接头形式有四种:对接接头、角接接头、搭接接头、T形接头。各有各的适用场合。对接接头:两块板对在一起焊,受力最均匀,是最理想的接头形式。重要的受力结构,尽量用对接。但对接要开坡口,加工成本高一点。角接接头:两块板成角度焊,比如箱体的角。受力不如对接好,但结构简单。一般的框架、箱体,用角接就够了。搭接接头:两块板叠在一起焊,比如连接板搭在主梁上。搭接的好处是不用开坡口,装配简单。但搭接有个问题:受力有偏心,会产生附加弯矩,重要受力场合尽量不用。T形接头:一块板垂直焊在另一块板上,比如肋板焊在主板上。这是最常用的加强结构。工程上怎么选?重要受力的主焊缝用对接,次要的连接用角接或搭接。别什么地方都用搭接,搭接便宜但受力不好,重要结构用了容易出问题。还有个坑:搭接接头的焊缝要两面焊。很多人只焊一面,结果焊缝受弯,很容易裂。受拉的搭接接头,必须两面都焊。图1:四种常用焊接接头形式对比(示意图)03 焊接坡口怎么设计——别开错了焊不透
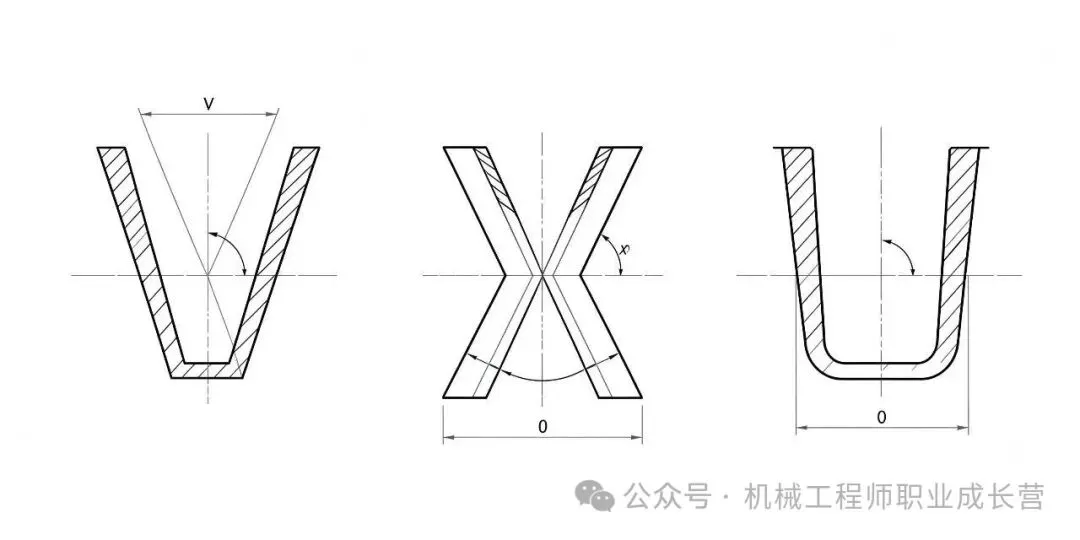
坡口是焊接里最容易出错的地方。很多人图纸上标个"角焊缝",根本没说开不开坡口、开什么坡口。结果焊工一看,板厚10mm,不开坡口怎么焊?焊不透,里面是虚焊。什么时候需要开坡口?板厚超过3~4mm,就要开坡口。因为电弧熔深有限,太厚的板不开坡口,焊不透,焊缝根部有缺陷。V形坡口:最常用,加工简单,单面焊。适合中等厚度的板。X形坡口:两面都开坡口,两面焊。适合厚板,变形比V形小,因为两面对称收缩。U形坡口:根部是圆的,焊缝填充量少,变形小。但加工成本高,重要的厚板结构用。设计的时候要注意什么?坡口角度和间隙要合适。角度太小,焊不透;角度太大,填充金属多,变形大。经验值:V形坡口角度60度左右,根部间隙2~3mm。还有个坑:坡口要开在方便焊接的一侧。很多人设计的时候,坡口开在里面,焊工根本伸不进去焊,只能反过来焊,结果焊不透。设计的时候就要想:这个焊缝焊工从哪面焊?坡口开在哪面?图2:常用焊接坡口形式对比(示意图)04 焊接顺序怎么安排——先焊哪里后焊哪里
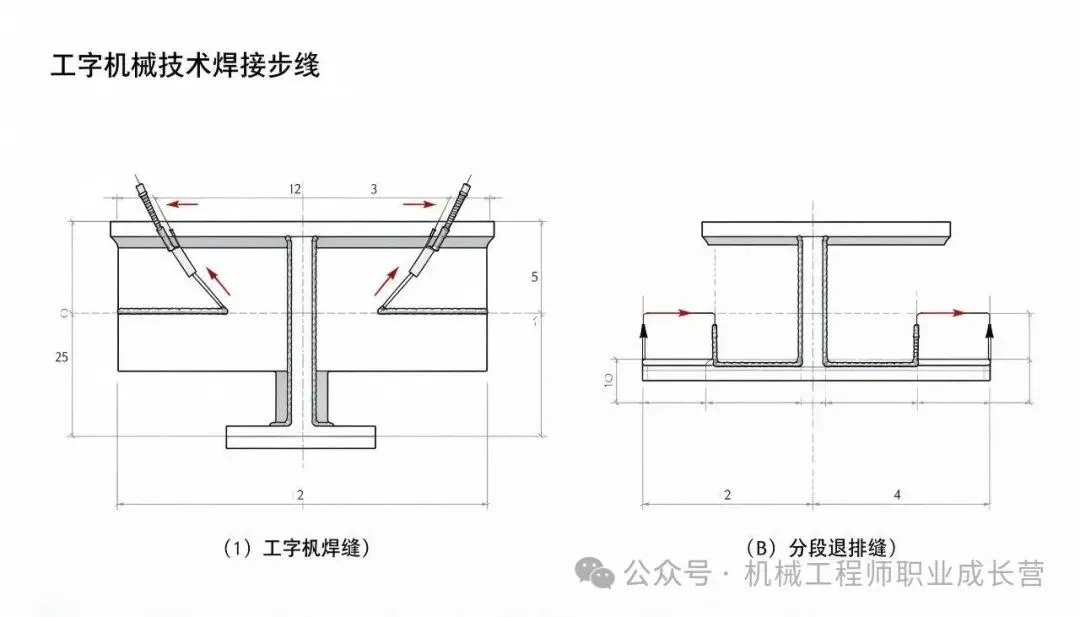
同一个结构,焊接顺序不一样,变形差很多。很多人焊的时候,从一头开始一口气焊到底,结果焊完变形特别大。正确的焊接顺序是什么?先焊收缩量大的焊缝,后焊收缩量小的焊缝;先焊工作时受力大的焊缝,后焊受力小的焊缝;对称结构对称焊。举个例子:一个长的工字梁,上下翼缘和腹板的角焊缝。正确的做法是两个人对称焊,从中间往两头分段退焊,不要一个人从一头焊到另一头。那样焊完梁肯定弯。还有个常用的方法:分段退焊法。不要一次焊完整条焊缝,分成一段一段,每段从后往前焊。这样每段的收缩都能自由变形,整体变形就小了。设计的时候虽然不直接管焊接顺序,但你设计的结构要方便焊工调整顺序。焊缝不要太集中,要让焊工有地方操作。你把焊缝都挤在一个角落里,焊工想分段焊都没地方下焊条。还有个经验:重要的焊接结构,设计的时候就要留焊后加工余量。焊完肯定会变形,焊完再加工面,才能保证精度。你先加工好再焊接,变形了就全废了。图3:工字梁对称焊接与分段退焊顺序(示意图)05 焊接结构设计的几个禁忌
禁忌一:焊缝过于集中。几条焊缝挤在一起,热输入太大,变形和应力都大,还容易裂。焊缝之间要留距离,至少3~5倍板厚。禁忌二:焊缝交叉。两条焊缝十字交叉的地方,应力特别集中,最容易裂。尽量让焊缝错开,不要交叉。禁忌三:焊缝在应力集中处。比如截面突变的地方、转角处,本来就有应力集中,你再把焊缝放那里,双重应力集中,肯定裂。焊缝要避开应力集中区。禁忌四:盲目增加焊缝高度。很多人觉得焊缝越高越结实,结果角焊缝焊脚尺寸比板厚还大。焊缝越高,变形越大,应力越大,反而容易裂。焊脚尺寸够用就行,一般取较薄板厚的0.7~1倍。禁忌五:不考虑焊接可达性。设计的时候焊缝画得挺好,结果焊工伸不进去焊,只能在外面点焊一下,根本没焊透。设计的时候就要想:这个焊缝焊工能不能看到、能不能够到、能不能焊好。小结
焊接结构设计这东西,说复杂也复杂,说简单也简单。核心就一句话:设计的时候就要考虑焊接工艺性,不能只画形状不考虑怎么焊。焊接变形和应力来自不均匀加热——焊缝越少越好,越分散越好重要受力用对接接头,次要连接用角接或搭接,搭接要两面焊板厚超过3~4mm要开坡口,坡口开在方便焊接的一侧焊缝不要集中、不要交叉、不要放在应力集中处,焊脚别盲目加大很多老工程师设计焊接结构快,不是因为记得住多少焊接标准,而是脑子里有个焊工的视角——画每一条焊缝的时候,就在想这个焊缝怎么焊、从哪面焊、会不会变形、会不会裂。你把焊接工艺性想清楚了,图纸发下去焊接车间就不会天天找你改图了。文章来源于网络仅供参考,本平台对转载、分享、陈述、观点保持中立,目的仅在于传递更多信息,并不代表本平台赞同其观点和对其真实性负责。如发现政治性、事实性、技术性差错及版权问题等错误信息及涉及作品版权问题请及时联系我们删除,感谢支持!更多动态,请关注我们的微信、抖音、快手等平台:[ 阿斯米 ],小编微信号:asimi888,也欢迎大家前来投稿。
阿斯米感谢您一直以来的支持, 谢谢!
需要代购国际标准和海外图书的可以联系小编
欢迎关注阿斯米
长按二维码