滚齿、剃齿、磨齿分不清?齿轮加工到底怎么选
- 更新时间 2026-09-25 21:08:48
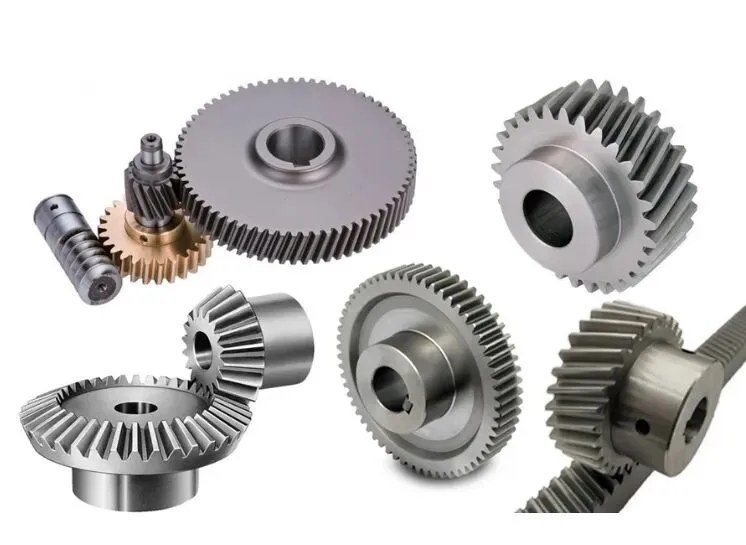
新能源汽车的减速器、机器人的谐波减速器和RV减速器,让齿轮加工成了热门话题。
新能源齿轮对精度、噪音、寿命的要求比传统燃油车更高,加工工艺也因此被反复讨论:滚齿、插齿、剃齿、磨齿,到底差在哪,该怎么选?
01
齿轮加工的主线流程
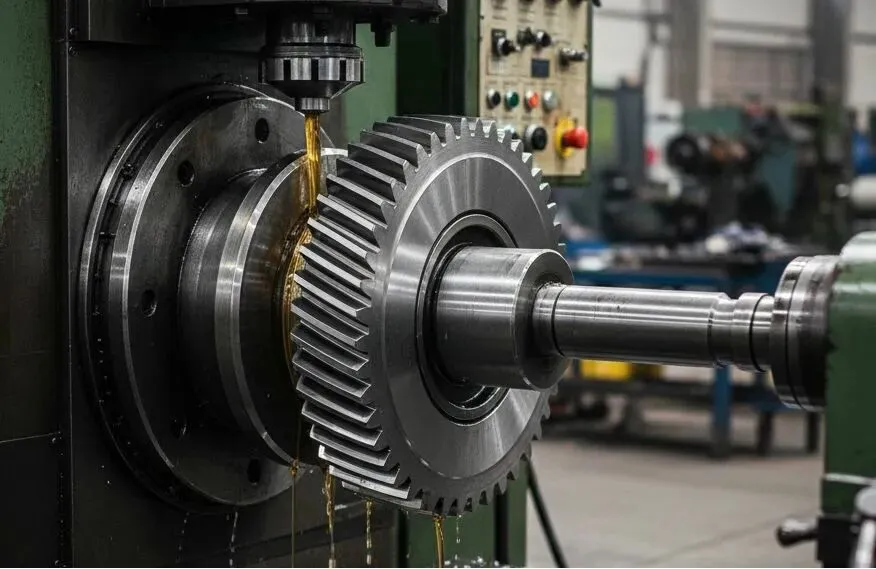
典型的汽车齿轮工艺链是:毛坯车削,滚齿或插齿切出齿形,剃齿做软齿面精加工,渗碳淬火提高表面硬度,最后磨齿修正热处理变形、提升最终精度。
其中滚齿和插齿负责把齿切出来,剃齿和磨齿负责把精度提上去。
02
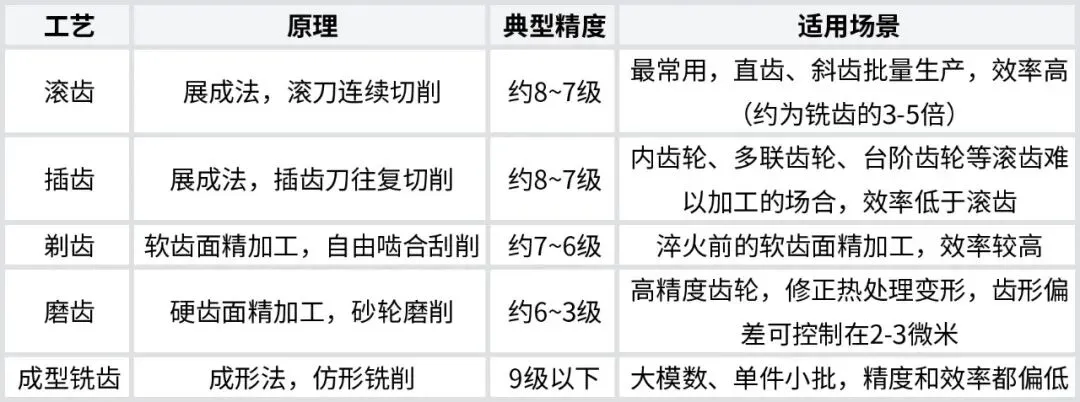
主要工艺,一次讲清
03
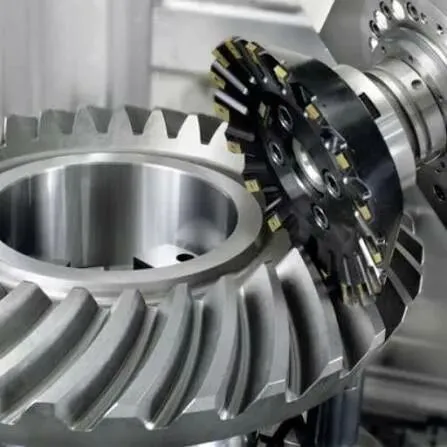
新能源齿轮为什么绕不开磨齿
新能源车电机转速普遍上万转,减速器齿轮在高转速下对噪音极其敏感。
低噪音要求齿轮齿面接触均匀、载荷分布合理,行业通行要求达到DIN 6级以上精度,表面粗糙度Ra控制在0.4微米以下,还要通过齿形、齿向修形来优化啮合。
热处理变形是硬齿面精加工的必答题。渗碳淬火后齿轮会产生变形,磨齿是修正变形、把精度做上去最有效的手段。
04
机器人减速器把精度要求再抬一档
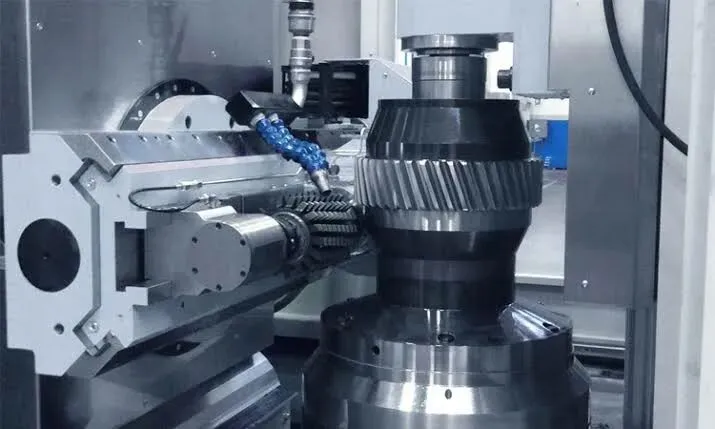
谐波减速器和RV减速器是人形机器人的核心部件,齿轮精度要求达到4到6级,比普通动力传动高出一到两级。
这个精度区间,滚齿只能作为粗加工或半精加工,最终精度基本要靠磨齿保证。
新能源汽车和机器人两个赛道叠加,高精度齿轮的加工需求在持续上升。
05
判断框架:按精度和批量选工艺
• 普通动力传动(8级左右):滚齿为主,配合剃齿即可,成本可控。
• 高转速低噪音(6级以上):滚齿+剃齿+渗碳淬火+磨齿的完整链路。
• 单件小批大模数:成型铣齿或滚齿,不盲目上磨齿。
三个常见误区
误区一:磨齿万能。磨齿精度高但成本和节拍高,小批量、低精度要求用磨齿不划算。
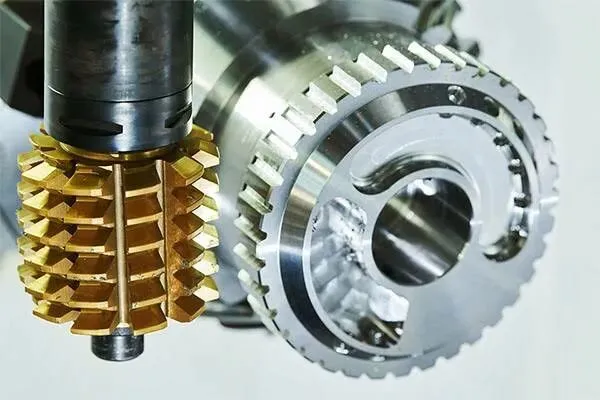
误区二:滚齿等于低端。滚齿是效率最高的切齿方法,大批量齿轮的粗加工主力,只是到不了最高精度。
误区三:热处理后不用管。渗碳淬火必然带来变形,不经磨齿修正,精度等级上不去。
齿轮加工的选型逻辑很简单:先定精度目标,再算批量,最后选工艺链。精度越高,链越完整,成本也越高。
新能源和机器人都把齿轮精度卷上去了,这门课值得提前储备。
干 货 大 全 :
⌈ 产 品 100+ 系 列 ⌋倒角环 | 防掉刀柄 | 丝锥取断器 | 车床去毛刺 | 浮动刀柄 | 刀尖位置测定器 | 机床U轴系统 | 钻+正反倒 | 日本的XEBEC毛刷
⌈ 技 术 篇 系 列 ⌋ 零件加工 | 孔加工 | 丝锥断了的原因 | 钛合金 | 钻头如何稳定 | 交叉孔 | 刀柄接口| 选择锯条 |刀具材料分类 | 铣削螺纹加工 | 提高车削表面的光洁度|区分螺纹方向 | 材料热处理 | 刀具几何参数 | 钢件材料 | CBN刀具|Capto刀柄接口 | 材料为什么要热处理 | 什么是超声波加工 | 什么是珩磨工艺 | 扩孔加工工艺 | 阶梯镗削和平衡切削 | 振动对加工的影响 | 跳动对刀柄的影响 | 镗孔加工考虑哪些因素 | HSK和其他刀柄的区别 | 硬质合金VS高速钢 | 数控车刀一文解读 | 钛合金凭什么这么难切 | 陶瓷刀具介绍 | 镗削工艺 | 切削热到底如何解决
⌈ 品 牌 故 事 ⌋ 山特维克Sandvik | 伊斯卡ISCAR|钨马URMA|号恩HORN |米克朗MIKRON |威汉Wiha |日本YAMAWA|山崎马扎克Mazak | 玫瑰塑胶ROSE PLASTIC | 哈斯HASS |穆格精密工具 | OSG | NS TOOL | 安卡机床 | 倍锐特(Böhlerit)| SFS集团斯特劳 | TYROLIT 泰利莱 | 联合磨削 | 霍夫曼集团 | HELLER机床 | PDT滚轮 | 哈默机床 | Rego-Fix | Fraisa 佛雷萨 | 瑞士阿格顿 | Dormer | 日本日立 | 埃莫克法兰肯 | 日本NT | 森拉天时(Ceratizit)|瓦尔特 |Haimmer | Bilz 比尔兹 | D'ANDREA 丹得瑞 |AMEC |Wohlhaupter 沃好特 |中国台湾普慧

点击“阅读原文” 可以看看我们10万+文章
点赞
收藏
分享
