丝印刮刀怎么选?硬度、角度对墨层厚度的影响
- 更新时间 2026-09-23 12:34:00
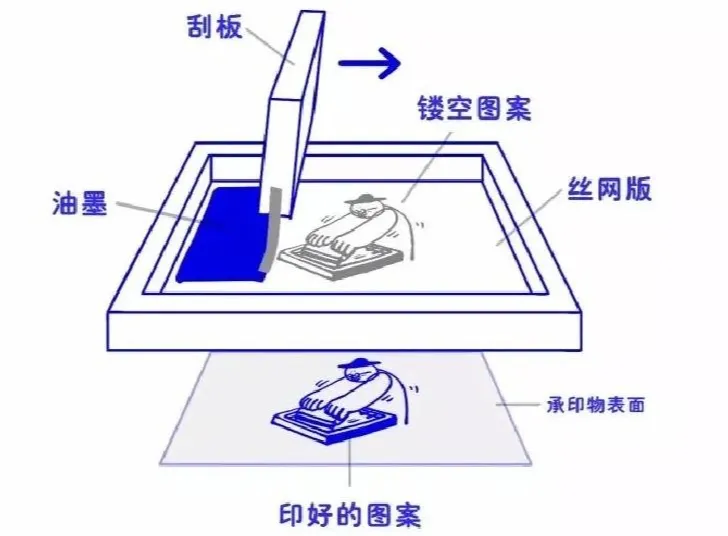
一、 刮刀选型核心维度
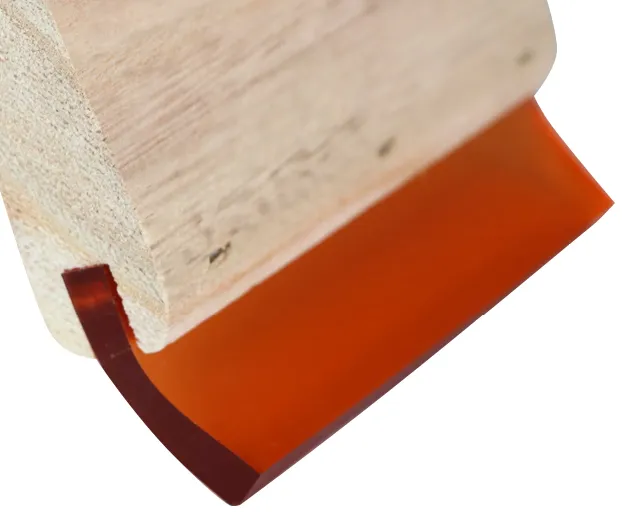
选硬度还要跟油墨粘度配对:高粘度油墨用偏硬刮刀,低粘度用偏软。另外要注意,刮刀实际"软硬"不只取决于胶条本身,夹持伸出长度(刀口到支撑板的距离,一般 10-30mm)越长越软,伸出过长会导致涂布不均.
2. 刀口形状
根据印刷需求「对号入座」才能事半功倍:
平面物件:包装盒、标牌优选平口刮刀
曲面承印物:瓶身、圆柱体建议尖口刮刀
特殊油墨:UV墨用平口减少飞墨,水性墨用尖口防渗色
平口/方口:最通用,压力大、过墨少、墨层均匀,平面印刷首选
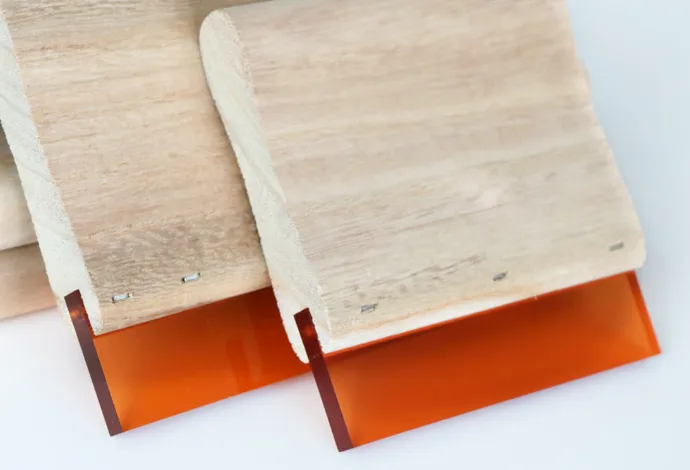
圆角刃口:接触面积大,带墨量大,多用于厚墨浮雕工艺。
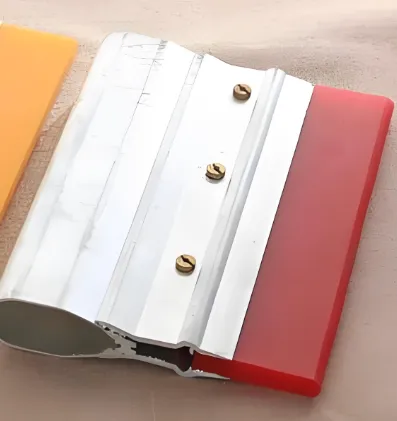
斜口(单边斜面):适合精细图文,线条锐利。
斜口(单边斜面):适合精细图文,线条锐利。
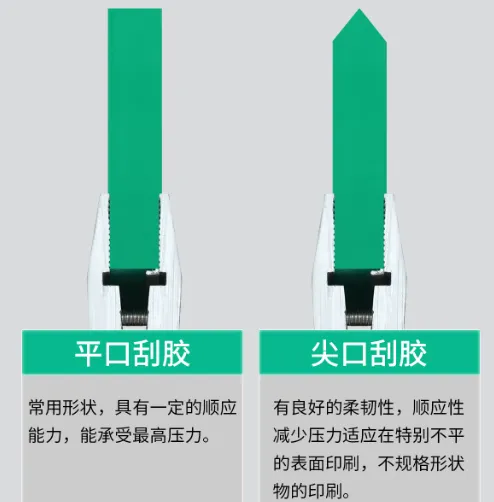
刀口越锋利过墨越少、图文越清晰;刃口磨圆了墨层会悄悄变厚——所以墨色突然变深时,先查刀口磨损
3. 材质
不同材质适配不同油墨和工况,主流选择为聚氨酯(PU),兼具高耐磨、耐溶剂、高回弹性;
水性油墨可选聚醚型PU或天然橡胶,
UV油墨需选抗UV老化的PU,
热固油墨可选硅胶材质。
4. 尺寸
二、角度:决定"剪切"还是"挤压"
这里说的角度是刮刀刀面与网版平面的夹角:数值小 = 刀躺得平 = 以"推/挤"为主;数值大 = 刀立起来 = 以"剪切"为主。
45–55°(平):下墨多、墨层厚实饱满、遮盖力强 → 白墨打底、深色材料上印彩色、大面积实地
55–65°(通用):约九成订单的甜点区,清晰度与厚度兼顾
65–75°(陡):剪切力强、刮得干净,墨层薄、边缘清晰 → 精细线条、网点、电子标签、高精度条码;手工印刷一般 45–60°,机印 60–75°
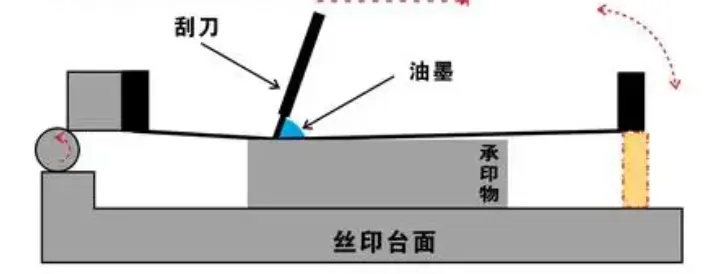
两个提醒:
一是别把角度立到接近 90°,刀会过度弯曲、变成刀侧面而非刃口接触网版,失去剪切力、出现糊版和墨色不稳;
二是压力过大会把刀"压扁",实际等于把工作角变小了,所以硬刀+重压和软刀+轻压可能印出相近效果。
三、 其他影响墨层厚度的关联参数
刮刀参数需与以下因素协同调整,才能实现稳定的墨层控制:
实战避坑要点
1. 不要频繁混搭不同硬度刮刀上机,每次换刮刀,必须重新做首件测墨厚、遮盖力。
2. 刮刀发热变软是连续量产的隐形杀手,长时间生产建议定时停机检查刃口。
3. 卷装丝印张力波动会间接改变刮刀受力,墨层厚度管控,不能只盯着刮刀。
4. 同样参数下,网纱目数、感光胶厚度也会限制墨层上限,刮刀只是调节手段,不能无限堆墨厚
