— 数字化实话 —
MES 怎么选?大部分企业第一步就走错了
不是拿功能清单挑软件,是先把你车间的问题定义清楚
先说一个不太舒服的事实。
中国已经是无可争议的世界第一制造强国,但跟它配套的工业软件,却一直很拉胯。
制造是全世界最强的,软件是跟着别人跑的。这事太不应该了。
今天不聊那么大,就聊制造软件里离现场最近的那一层——MES。
一、MES 到底是个啥?
MES,Manufacturing Execution System,制造执行系统。
名字里有三个词:制造、执行、系统。
划重点:制造和生产执行。
它是面向车间执行层的信息化系统——上面接着 ERP 的计划,下面连着设备的控制,中间管着人、机、料、法、环的实时执行。
一句话说透:计划层和控制层之间,缺的那一环就是它。
当然,往上还有生产计划、供应链计划这一整套管控软件,那个我们后面单独聊。今天先把 MES 这一层说透。
二、聊 MES 之前,先看懂制造业
要理解 MES,得先理解制造业本身。
制造业的生产类型,往大了说就两大类:离散生产和流程生产。
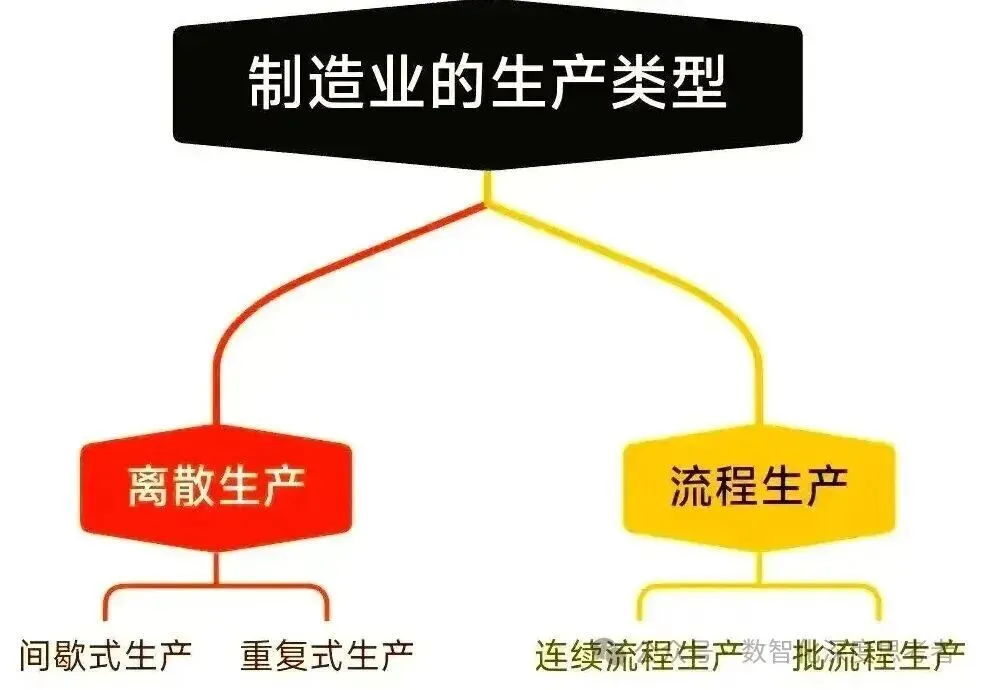
制造业的生产类型:离散生产与流程生产
离散生产,做的是"零件拼装"——间歇式、重复式,一台一台往外冒。
流程生产,做的是"配方转化"——连续流程、批流程,一罐一罐往外流。
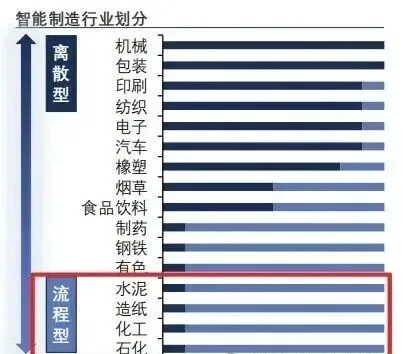
而且这不是非黑即白的,大部分行业其实落在这条光谱的中间某一段:
智能制造行业划分:从离散型到流程型的光谱
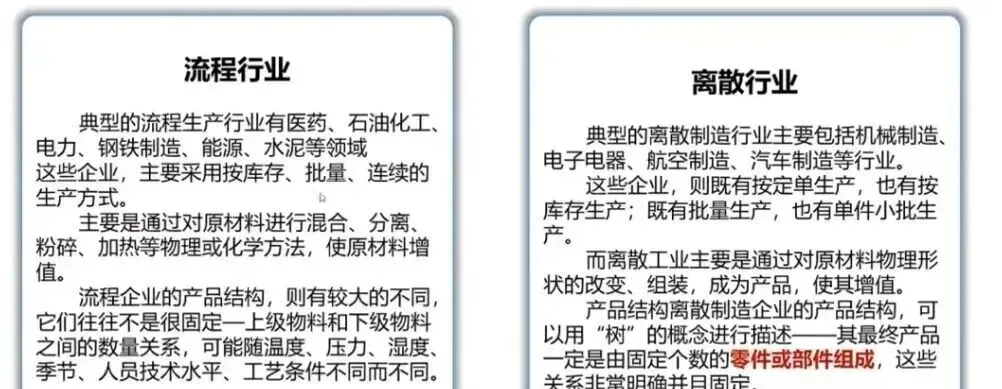
两类工厂,脾气完全不一样。
流程行业 vs 离散行业:两类工厂脾气完全不同
我给你翻译成人话:
离散厂管的是工序、工时、零件、装配——一台产品由固定几个零件组成,BOM 像一棵树,清清楚楚。
流程厂管的是配方、批次、罐次、参数——上级物料和下级物料的数量关系不是固定的,会随温度、压力、湿度、季节、老师傅的手法变。
同一个"注塑",A 厂的命根子是模具,B 厂的红线是首件检验。
所以不存在"一个 MES 打天下"这回事。
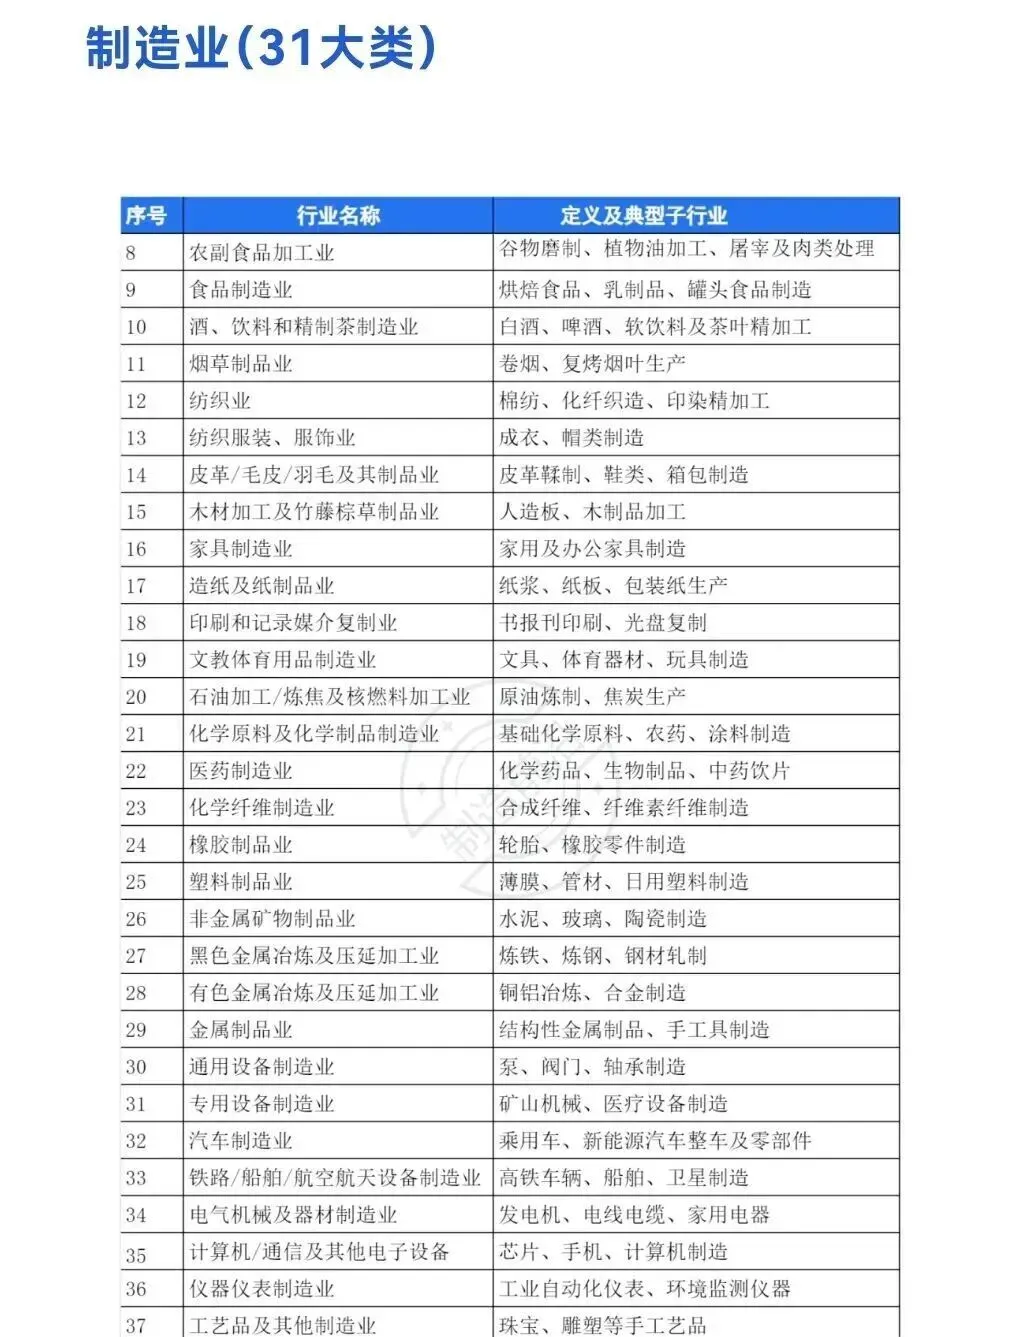
中国制造业有 31 个大类——从农副食品到芯片,从白酒到造船:
制造业 31 个大类(部分)
31 个大类,就是 31 种 MES。
这也是为什么我之前说,MES 不是标准品,是裁缝活。
三、选型第一步:你到底想解决什么问题?
好,进入正题:MES 怎么选?
大部分企业选 MES 的姿势是:找几家公司来演示,比功能清单,谁的功能多选谁。
这是第一步就走错了。
问题没定义清楚,再完整的功能清单也帮不了你。
企业要上 MES,通常是因为现场出了具体问题。你自己对号入座,看中了几条:
工单进度不透明;
计划下达后,不知道现场执行到哪了;
在制品有多少、在哪里,说不清;
报工靠人工统计,纸单满天飞;
质量数据散落在各处,对不上;
批次和过程难以追溯;
设备数据和生产任务是两张皮;
异常反馈不及时,等知道的时候已经晚了;
成本算不准,一单到底赚没赚,没人说得清。
找到问题,还要量化。
我问你四个问题,你答得上来,选型的地基就有了:
1. 计划调整,多长时间能传到现场?
2. 生产进度滞后多久,你才能发现?
3. 一个质量问题,多长时间能追到批次?
4. 还有多少数据,靠人工录入?
问题越具体,选型就越清晰,验收也越有据可依。
四、你的厂和别的厂,不是同一个厂
第二个误区:看隔壁厂用了某个 MES 效果不错,就直接搬。
不能这么干。
离散和流程不一样;按订单生产和批量生产不一样;产品变化快的和节拍稳定的不一样;自动化程度高的和靠人堆的不一样。
选型前,这七条你得一条条对:
行业特点;
生产模式;
工艺路线;
产品复杂度;
自动化水平;
质量和追溯要求;
现场人员的使用方式。
还有一层最容易忽略的:现场的实际约束。
员工腾不出手用电脑,是不是要扫码、PDA、工业平板?设备有没有数据接口?车间网络稳不稳?戴手套、粉尘、高温的环境怎么操作?停产检修的时候,系统允不允许离线作业?
这些问题,坐在会议室里是问不出来的。
只在会议室里设计的 MES,到了现场大概率跑不起来。
五、MES 不是孤岛:先划清边界
很多 MES 项目失败,不是 MES 本身不行,是边界没划清。
正常情况下,各管一段:
ERP —— 订单、计划、经营资源
PLM —— 产品、BOM、工艺数据
WMS —— 仓储、库位、物料出入库
MES —— 生产现场执行和结果反馈
选型前,把这几个问题问清楚:
生产计划从哪个系统下达?
物料和 BOM 由哪个系统维护?
工艺数据从哪里来?
生产结果反馈给谁?
质量数据归谁管?
在制品和库存怎么区分?
接口出了异常,谁负责?
边界不清,系统之间功能打架,出了问题厂商之间互相甩锅——最后买单的是你。
六、比功能清单更重要的,是实施团队
我干了这么多年,说句掏心窝的:MES 项目,三分产品,七分实施。
有些 MES 演示的时候功能天花乱坠,但实施团队进不了车间;有些产品上线很快,但全是定制开发,后面升级一次伤一次。
所以别只比一张功能表,要看这一串:
有没有你同行业、同场景的成功案例;
实施团队懂不懂生产现场;
产品配置灵不灵活,能不能少做定制;
设备和系统接口支不支持;
项目方法清不清晰,需求变更怎么管;
上线之后还有没有人管你;
这个产品还能活多少年。
产品、实施、服务、生命周期——四个一起评。
七、正确的选型顺序
最后,把整套逻辑压成一句话:
制造企业选 MES,不是买一套车间软件,是重新连接计划、工艺、物料、设备、质量和人员。
正确的顺序,七步,一步都别跳:
① 明确经营问题 —— 先说清楚要治什么病
② 梳理生产流程 —— 到现场去,别在会议室里画
③ 确定系统边界 —— 和 ERP、PLM、WMS 划清地盘
④ 准备基础数据 —— BOM 不准,一切白搭
⑤ 评估产品和实施能力 —— 别只看功能表
⑥ 规划现场及数据中心基础架构
⑦ 分阶段验证和推广 —— 别想着一步到位
顺序反了,多少钱都得打水漂。
先问问题,再看功能,
先下现场,再签合同。