当前位置:首页>排行榜>机械图纸粗糙度Ra怎么选?很多工程师标错,白白增加加工费

机械图纸粗糙度Ra怎么选?很多工程师标错,白白增加加工费

  • 更新时间 2026-11-21 04:36:40
机械图纸粗糙度Ra怎么选?很多工程师标错,白白增加加工费
做机械设计、出加工图,很多人随手标Ra0.8、Ra0.4,觉得越光滑越好。殊不知粗糙度要求越高,加工成本成倍上涨,很多非配合面完全没必要高精度。
先明确国标:GB/T 1031-2009(粗糙度参数)、GB/T 131(图纸标注),车间95%场景用 Ra 轮廓算术平均偏差,单位μm。
一、常用Ra等级、手感、适用场景
Ra(μm) 直观感受 典型使用场景
50 明显刀纹,粗糙 毛坯底座、不接触的非加工面
25 粗加工刀痕清晰 粗车、粗铣,不重要支撑面
12.5 刀纹清楚 支架、箱体非配合自由面
6.3 刀纹肉眼可见 半精铣、半精车,普通非配合面
3.2 刀纹很浅 精车精铣,一般静定位面
1.6 细看才有纹路 普通轴孔静配合、齿轮非滑动面
0.8 几乎看不到纹路 旋转轴颈、油封位、滑动配合面
0.4 手感很光滑 高压密封面、液压精密配合
0.2 镜面质感 模具型腔、精密磨削件
≤0.1 镜面 研磨、超精磨、量具
简单换算参考(仅估算,不作为验收依据):Ra0.8≈Rz4;Ra1.6≈Rz6.3;Ra3.2≈Rz12.5
Rz是轮廓最大高度,密封、容易尖峰划伤工件时才选用Rz标注。
二、不同加工方式,能稳定做到的粗糙度
粗车:12.5~50
半精车:3.2~12.5
精车:0.8~3.2;金刚石车(有色金属):0.2~0.4
粗铣:6.3~12.5;精铣:1.6~6.3
钻孔:6.3~12.5;铰孔:0.4~1.6
外圆磨/平磨:0.2~1.6
珩磨:0.1~0.8(油缸内孔常用)
研磨:0.025~0.2
快走丝线切割:2.5~5;慢走丝精修:0.2~0.8
三、图纸标注重点(踩坑最多)
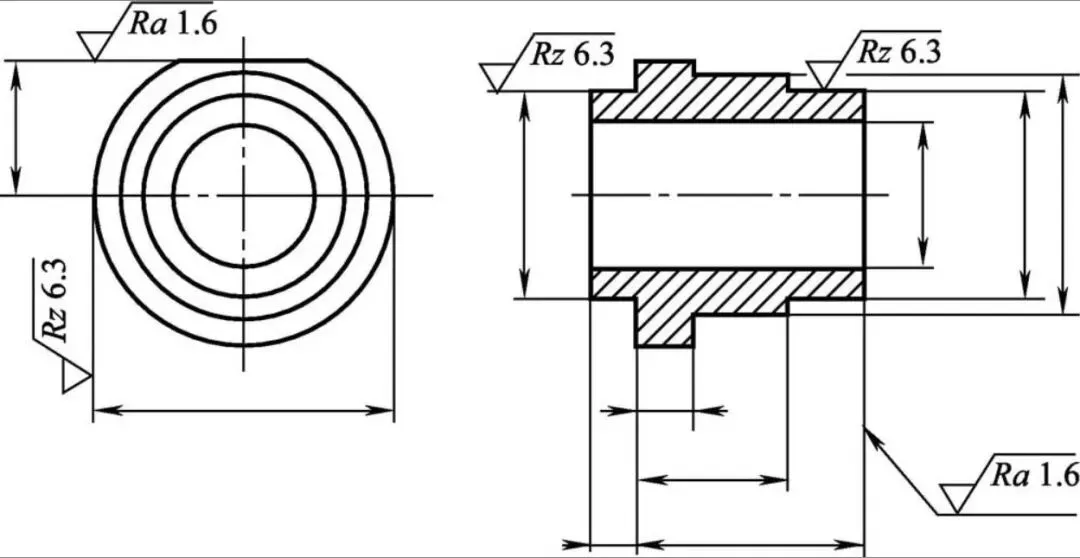
符号尖端必须从材料外面指向工件表面,不能反向;
去除材料(车、铣、磨)用带横线符号;不去除材料(铸、锻)是带圆圈符号;
大批量零件大部分表面粗糙度一致,可以统一在标题栏附近简化标注;
数字方向和尺寸标注保持一致,不要倒着写。
四、选型口诀(记这个,不会乱标)
✅ 不配合、不摩擦、不密封:Ra12.5 / 6.3 足够
✅ 普通静定位、静配合面:Ra3.2、1.6
✅ 油封、滑动轴颈、摩擦面:优先 Ra0.8
✅ 液压密封、高压阀配合面:Ra0.4及以下
很多新手误区:以为越光滑越好。
举个例子:同样一根轴,Ra3.2精车就能满足定位,硬标Ra0.8,就要上外圆磨,加工工时、费用直接贵一倍。
五、影响粗糙度的调机要点(给车间师傅看)
车削:进给量f、刀尖圆弧R、转速、刀具磨损、振动
铣削:步距、每齿进给、刀具跳动、颤振
磨削:砂轮粒度、砂轮修整、冷却、火花控制
文末免责声明
免责声明:本文内容仅为机械行业科普参考,不替代正式图纸设计、工艺评定与现场验收。实际加工请结合设备能力、公差要求、国标规范综合确定。
随机文章