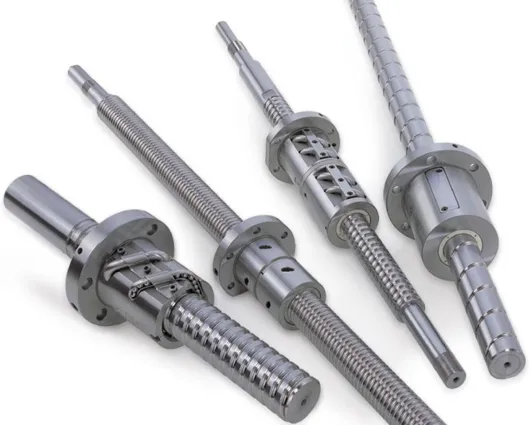
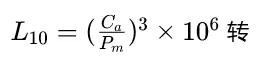滚珠丝杆,把电机旋转运动转换成直线进给,是进给轴的心脏。很多人选型只看外径和导程,最后出现:高速共振、压杆失稳、换向间隙大、发热伸长、寿命短、电机扭矩不够等一堆问题。
丝杆选型,不是选一个规格装上就行,是导程、负载、转速、刚性、精度、支撑方式、预压的综合校核。今天把完整选型逻辑、校核项、高频坑一次性讲清楚。
一、第一步:先整理全部工况条件
拿到需求,先收集下面信息,缺一项都容易翻车:
- 安装方向:水平进给 / 垂直升降(垂直要考虑自重、抱闸)
- 行程、有效支撑跨距(不是行程!跨距决定临界转速和压杆稳定)
- 轴向载荷:工作台重量、工件重量、切削力、导轨摩擦力、加速惯性力
重点提醒:垂直轴风险远大于水平轴,断电下坠、抱闸失效、自重压弯、反向间隙都会直接影响安全。
二、导程怎么选?速度、分辨率、扭矩三者平衡
导程 = 丝杆转一圈,螺母走的距离。 公式:V = n × Ph ÷ 60
V:进给速度 mm/s;n:转速 r/min;Ph:导程 mm
- 小导程:推力大、分辨率高、同等速度下转速更高;适合精密定位、低速进给、点胶、检测
- 大导程:高速快移,同等速度转速低;适合移栽、龙门、高速上下料;缺点:同等扭矩下推力变小
选型口诀:
要高速,选大导程;要精定位、大推力,选小导程;电机转速上限有限,优先用导程匹配速度,不要盲目加减速箱。
⚠️ 额外约束:DN 值(丝杆底径 × 转速),是滚珠循环的极限,高速丝杆必须核对 DN,超过 DN 值滚珠循环异常、发热、磨损快。
三、负载校核:额定动载荷、静载荷、压杆稳定
两个核心参数:额定动载荷 Ca、额定静载荷 C0a
- 额定动载荷 Ca:100 万转寿命对应的载荷,用来算寿命
- 额定静载荷 C0a:静止允许最大载荷,防止滚道产生永久压痕,一旦压痕,丝杆永久异响、精度报废
寿命简化公式:
Pm:平均等效轴向载荷
安全系数参考:
两个极易漏掉的校核:
- 压杆稳定(屈曲校核):丝杆受压力时,细长杆会突然失稳弯曲。只有受压工况才需要算,水平进给、一直受拉的轴不用;长行程垂直下压、长跨距丝杆必算。
- 临界转速校核:高速旋转共振,工作转速建议≤0.8 倍临界转速。支撑方式(固定 - 固定、固定 - 支撑、支撑 - 支撑)直接影响临界转速,同样外径,固定 - 固定支撑转速上限高很多。
四、精度等级:研磨丝杆 VS 轧制丝杆,别盲目上 C3
主流等级:C1、C3、C5、C7、C10(数值越大精度越低)
- C1/C3:超高精度研磨丝杆,加工中心、精密磨床、半导体测量平台,成本很高
- C5:精密研磨丝杆,激光机、点胶机、检测平台、雕刻机,自动化最常用
- C7:轧制丝杆,性价比之王,普通移栽、输送、上下料、简易滑台,大部分非标够用
一句话避坑:整机精度短板往往在导轨、底座、光栅、装配,不是丝杆。底座加工跟不上,C3 丝杆也是浪费钱。
区分:轧制丝杆是滚压成型,精度一般、价格低;研磨丝杆螺纹面磨削,精度高、刚性好、价格高。
五、预压方式:消除反向间隙,但是会增加扭矩和发热
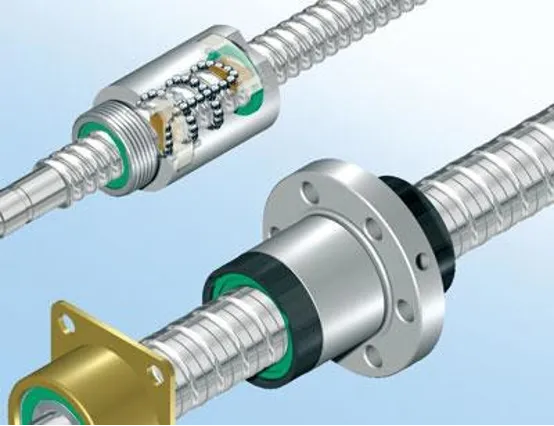
预压就是给滚珠施加过盈,消除换向间隙,提升刚性,代价是摩擦力上升、发热变大、电机扭矩需求增加。 常见三种方案:
- 单螺母预压(过尺寸钢球):体积小、结构紧凑;预压量固定,不方便调整,适合中小负载精密轴
- 双螺母垫片预压:最常用,预压稳定,刚性好;适合 CNC、激光、频繁换向进给轴
- 双螺母齿差预压:微调方便,预压可控;多用于高端机床
选型参考:
- 不需要反向定位、单向负载:无预压单螺母,摩擦小、省电
- 重切削、高刚性、强冲击:中预压;重预压慎用在高速轴,温升严重
大坑:预压不是越大越好,很多工程师一上来就选重预压,结果伺服扭矩不够、持续发热,丝杆热伸长,精度反而变差。
六、螺母类型、支撑方案怎么定(决定刚性上限)
螺母样式
- 法兰螺母:安装方便,螺丝锁法兰,应用最多;注意回流管,不要和型材干涉
- 外循环、内循环:内循环螺母体积更小、静音更好;外循环承载上限高一点
四种支撑组合(重中之重)
- 支撑 - 支撑:两端都是角接触轴承,成本低;刚性弱、临界转速低,适合短行程、低速、轻载
- 固定 - 支撑:一端固定、一端浮动;可以补偿热伸长,兼顾刚性和温度,自动化设备最常用
- 固定 - 固定:两端都用成对角接触轴承锁紧;刚性最强、临界转速最高;长行程发热后热伸长会带来很大内应力,需要热补偿
- 固定 - 自由:一端固定,另一端悬空,只适合很短的小直径丝杆,长行程绝对禁止
丝杆刚性是整套系统的刚性:丝杆本身 + 两端轴承支撑 + 螺母刚性 + 工作台导轨,只换好丝杆,轴承座软,刚性照样上不去。
七、防尘、润滑、防护,很多丝杆不是磨坏,是脏坏的
- 粉尘、铁屑、切削液环境:必须带螺母密封圈,加伸缩波纹管、防尘护罩;滚道一旦进铁屑,划痕不可逆
- 润滑:脂润滑为主,定期注油;连续高速运行优先集中润滑;不同温度环境选对应润滑脂
- 表面处理:普通发黑、镀铬、不锈钢丝杆,潮湿腐蚀环境要升级材质
- 垂直轴:一定要配套抱闸电机,丝杆本身不能自锁,断电会下坠!
八、高频选型误区盘点(重点)
❌ 只算负载,不做临界转速和压杆校核 → 高速抖、长丝杆压弯
❌ 精度越高越好,盲目 C3 研磨丝杆 → 预算翻倍,整机精度瓶颈不在丝杆
❌ 预压一律选重预压 → 扭矩不足、发热、热伸长,定位漂移
❌ 把行程当成支撑跨距去算临界转速 → 计算值偏大,实际共振
❌ 垂直轴忘记抱闸,或者只靠丝杆自锁 → 安全事故风险
❌ 支撑随便选支撑 - 支撑,长行程高速 → 刚性不足、跳动大
❌ 忽略热伸长,固定 - 固定结构不加补偿 → 温升后丝杆憋劲、异常磨损
❌ 导程选太大,电机转速超上限;或者导程太小,速度上不去
九、完整选型流程
- 整理工况:方向、行程、跨距、速度、加速度、负载、精度、环境
- 寿命校核、压杆稳定校核(受压时)、临界转速校核、DN 校核
- 图纸标注:丝杆总长、有效螺纹、轴端加工尺寸、配对要求
写在最后
滚珠丝杆和直线导轨是搭档,导轨负责承载与导向,丝杆负责进给驱动。丝杆选型,刚性、热变形、共振、寿命、反向间隙是五大核心矛盾。 同样记住一句话:三分选型,七分装配。对中不好、同轴度差、轴承座加工歪斜,参数再完美,丝杆也会异响、快速磨损。 选型的本质,是在速度、推力、精度、刚性、发热、成本之间找到平衡点。