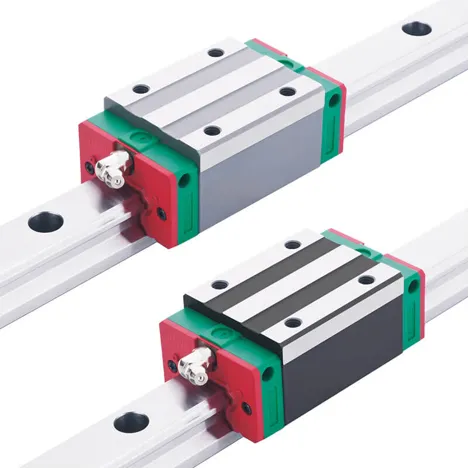
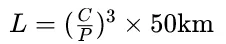在自动化设备、数控机床、激光机、检测平台里,直线导轨是实现精密直线运动的核心件。很多工程师选型只看导轨规格,凭经验选 15、20、25,最后出现异响、精度跑掉、滑块提前磨损、刚性不足等问题。
导轨选型不是 “选个尺寸装上就行”,而是一套工况→负载→结构→精度→预压→环境的系统判断。今天这篇,把完整选型逻辑、关键参数、高频坑点一次性说透。
一、先明确你的工况条件(选型第一步)
动笔算负载前,先整理清楚下面信息,缺一项都容易选错:
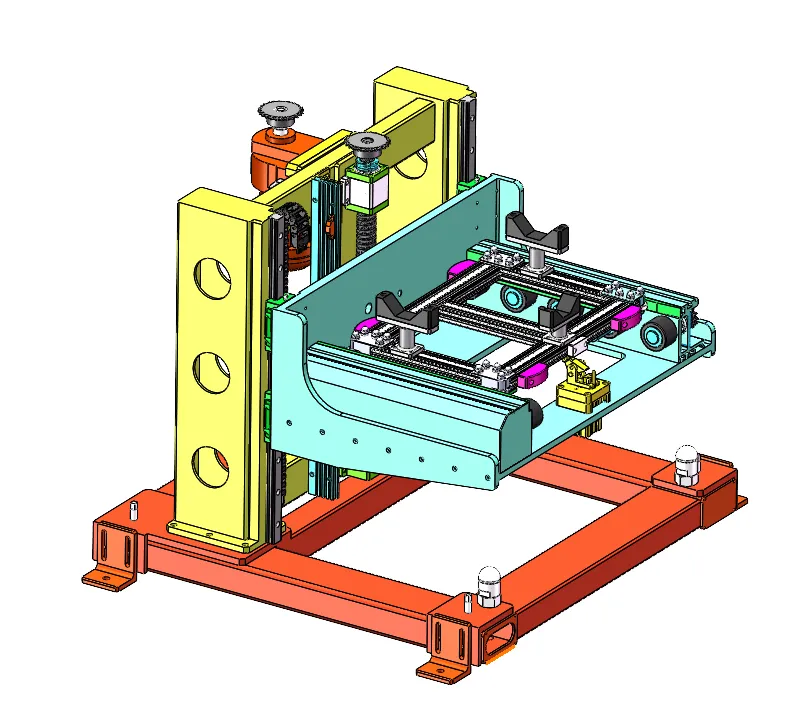
- 运动形式:单轴 / 双轨平行、悬臂结构、龙门结构?
- 负载大小、重心位置(最容易忽略!重心偏置会产生倾覆力矩)
- 安装空间限制:允许的导轨高度、宽度、安装方式(上锁式 / 下锁式)
重点提醒:悬臂结构、重心偏移的设备,力矩载荷往往比垂直载荷更致命,只看垂直载荷计算,滑块很容易早期损坏。
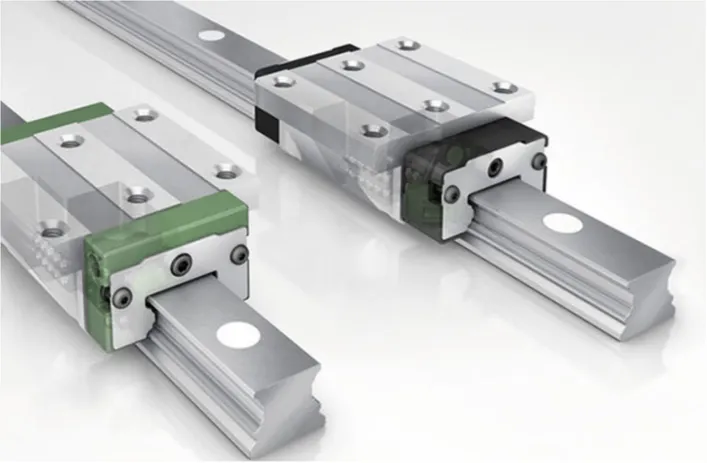
二、选类型:滚珠导轨 VS 滚柱导轨
滚珠直线导轨(钢球)
优点:摩擦小、速度高、运行顺滑、价格适中、通用性最强 缺点:承载、刚性上限不如滚柱 适用:绝大多数自动化设备、移栽平台、检测机、激光设备、3C设备
滚柱直线导轨(滚子)
优点:承载大、刚性高、抗倾覆能力强,抗冲击更好 缺点:摩擦偏大、高速静音性弱、成本更高 适用:加工中心、重型机床、重载龙门、有切削冲击的场景
还有微型导轨,用于小行程、轻载精密机构,比如光学检测、小型滑台。
三、负载计算与寿命校核(核心环节)
两个核心参数:额定动载荷 C、额定静载荷 C₀
- 额定动载荷 C:50km 寿命对应的载荷,用来算使用寿命
- 额定静载荷 C₀:允许的最大静载荷,防止受力过大产生永久变形
✅ 经验安全系数参考
寿命简化公式:
P 是每个滑块的等效载荷,多滑块、多方向受力,要折算等效载荷,不能直接拿总负载除以滑块数量。
静载校核:最大瞬时载荷(含冲击、倾覆力矩折算后的等效静载荷)<C₀,避免滚珠滚道压痕,一旦压痕,导轨永久异响、精度报废。
四、精度等级怎么定?别盲目上超精级
常见精度等级(主流品牌标识略有差异):普通级 N (C)、高级 H、精密级 P、超精密 SP、超高精度 UP。
简单对应场景:
❌ 大坑:整机精度瓶颈往往不在导轨,底座加工、丝杆、轴承、装配平行度都会限制精度。底座做不到微米级平面度,你选 SP 级导轨也是浪费钱,性价比极低。
同一套轴上,配对使用的两根导轨,尽量选用同精度、同批次配对导轨,平行度更容易保证。
五、预压等级(间隙):决定刚性、阻力、振动表现
预压就是消除导轨内部间隙,给滚动体施加负间隙,提升刚性;预压越大,刚性越好,但摩擦力、发热、驱动负载都会上升。
- Z0/C0 无预压(微间隙):低速、轻载、追求顺滑,很少用在精密定位
- Z1/C1 轻预压:双轨平行结构、高速移栽、一般自动化,最常用
- Z2/C2 中预压:CNC、激光机、有振动、中等切削
- Z3/C3 重预压:单轨悬臂、重型切削、强冲击、高刚性要求场景
一句话口诀:双轨优先轻预压;单轨、悬臂、抗振选中重预压;高速不要盲目加重预压,容易发热、伺服过载。
六、滑块样式、安装布局怎么选
滑块分方形(高组装)、法兰型(低组装):
- 方形滑块:高度更高,刚性好,适合空间高度充足的场合
- 法兰滑块:高度低,螺丝从底部往上锁,适合高度受限的结构
布局选型要点:
- 长行程导轨注意:导轨拼接时,接头位置要避开滑块频繁停留区域;滚柱导轨很多品牌不支持拼接;
七、环境、防尘、润滑配件,别漏掉
很多导轨不是磨坏的,是进灰、进水、切削液腐蚀废掉的。
- 有水、切削液:选防锈镀层(不锈钢 / 发黑 + 防锈处理),搭配密封垫片;
- 高温、低温、真空环境:要指定专用润滑脂、特殊密封件;
- 润滑:定期注油,长期不润滑,导轨寿命直接砍半;连续运行机构优先集中润滑。
八、高频选型误区盘点(重点避坑)
- ❌ 只看外形尺寸,能装上就完事,不算力矩载荷 → 倾覆损坏
- ❌ 精度越高越好,一味上 P/SP 级 → 成本暴涨,整机精度上不去
- ❌ 预压随便选重预压 → 阻力大、发热、电机选大、运行卡顿
- ❌ 负载不乘安全系数,按标称 C 值顶格使用 → 短期磨损、异响
- ❌ 忽略底座基准面、没有靠肩定位,全靠螺丝硬拉校正 → 装配后憋劲、异常磨损
- ❌ 长行程随便拼接,接头位置落在工作区间 → 滑块经过接头时跳动
- ❌ 只对比单价,忽略密封、预压、精度、配对要求,不同品牌规格不通用
九、快速选型流程总结(可以存成检查表)
- 梳理工况:负载、重心、速度、加速度、冲击、行程、精度
- 计算每个滑块等效载荷、静载荷校核,选滚珠 / 滚柱
写在最后
直线导轨是典型的 “三分选型、七分装配”。就算参数选对,如果基准面加工差、平行度调不好、锁附顺序不对,照样用不好。选型的本质,不是选最贵、最大的,而是匹配整机需求,在寿命、刚性、精度、成本、摩擦力之间找到平衡点。