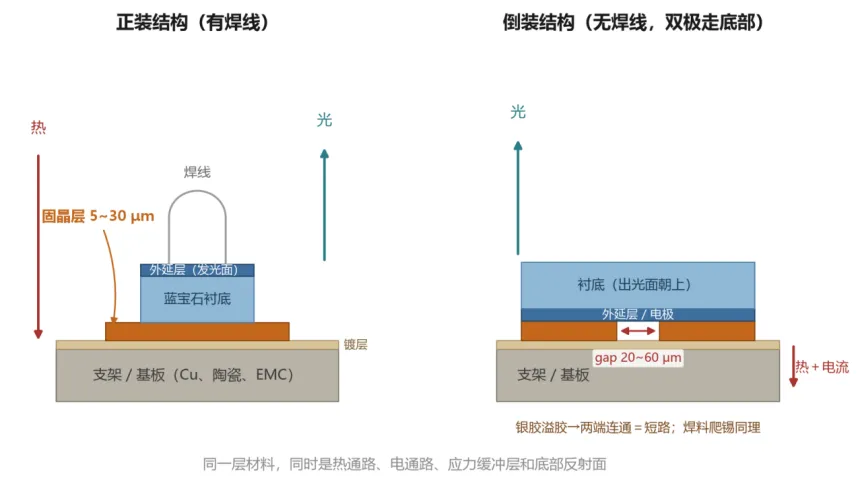
LED芯片大多数是水平结构,两个电极在正面,固晶大部分只用绝缘胶,不导电,这类不在本文讨论。要挑导电性粘结材料的只有两类:垂直结构,底面整面是电极,UV、激光、红外常见;倒装芯片,两个电极都在底面,CSP、FC-COB 属这一类。它们的电流必须从固晶层穿过,材料选错,后面工艺补不回来。
这层材料只有几微米到几十微米,热、电、力、光都要走这里。同一颗大功率芯片,固晶从环氧银胶换成烧结银浆,整颗结-壳热阻从16 K/W降到7 K/W,芯片、支架、焊线都没动。
垂直结构整个底面是电极,固晶层既是负极通路也是主散热通道。整面都在导电,没焊上的区域就成了电流和热量的挤出口,空洞的代价比正装大得多。
倒装更麻烦。两个电极都在底面,左半边连正极、右半边连负极,中间几十微米的gap不能连通。胶多了短路,胶少了覆盖不足,工艺窗口就这么被压窄。
另外两件事也压在这层上:芯片与基板热膨胀不一致,应力靠它的模量和厚度化解;它同时是底部反射面,一旦黄变发黑,光出不来,电照常输入,全转成热。
▲ 图:左为水平结构(用绝缘胶),右为倒装结构;垂直结构介于两者之间:底面整面电极,顶面焊线
导热率看界面,不看体材。规格书上的 W/m·K 是体导热率,起作用的是固晶层热阻,等于厚度除以(导热率×有效接触面积)。20%空洞率的焊层,有效接触面积只剩八成,标到200也没用。
强度看断面。CSP来料标准里写着:推力必须出现断面,断面不能在反射层及以上;断在芯片内部,说明最薄弱的是芯片本身,这种高推力不能比材料,样品里超过10%不通过。
CTE和模量要匹配。软材料靠变形吸应力,怕老化变脆;硬材料靠强度硬扛,怕疲劳开裂。
工艺窗口。温度、压力、助焊剂、在线时间、对镀层和平整度的挑剔程度。很多材料实验室赢、产线死,就死在这。
成本也不只看单价,还有良率、设备、返工,和换料重跑信赖性的隐性成本。
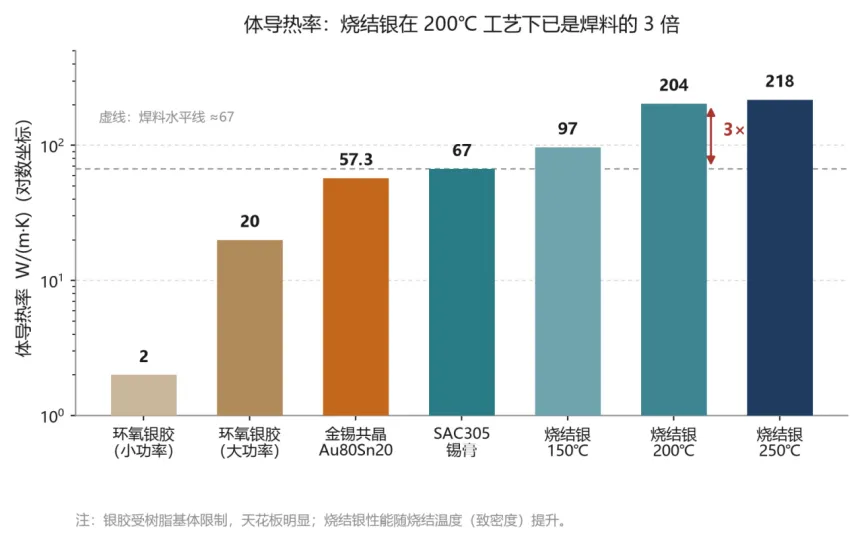
▲ 图:四种材料的体导热率对比(对数坐标)
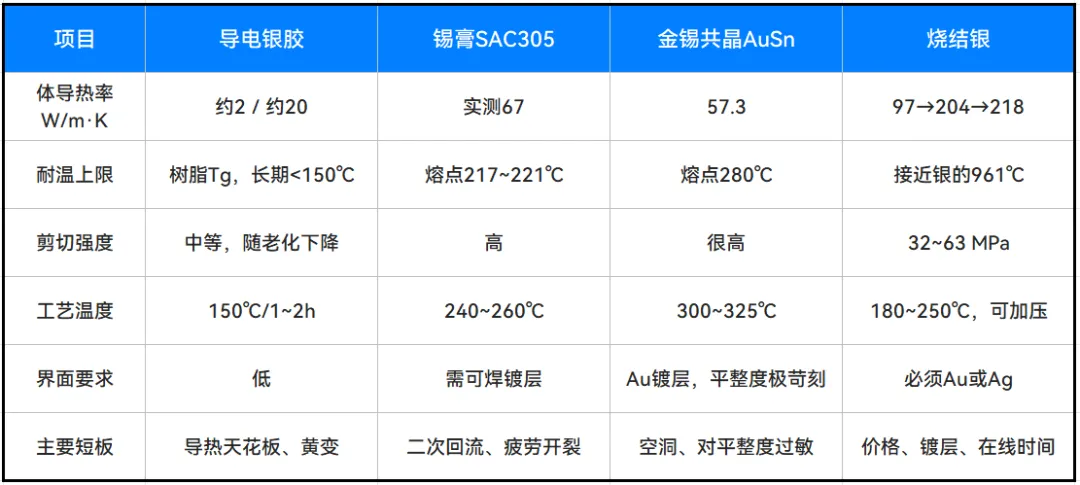
银胶是环氧掺70%~80%银粉,点胶机、烘箱、支架、流程都不用改,这是它二十年不倒的原因;模量低,抗热循环不差。天花板在导热:仿真40×40mil芯片,导热率超过4 W/m·K后结温基本躺平,小功率不必为高导热付溢价。麻烦集中在倒装:电极只隔几十微米,胶多短路、胶少覆盖不足,只能靠多点布胶或gap两侧导流槽。树脂在蓝光UV下会黄化,H20E在340nm、60℃、300mA、0.8W/m²下变黑,同条件烧结银几乎无变化;银还会硫化,户外那些"不明原因光衰"不少是这么来的。
锡膏:SAC305实测67 W/m·K,比常规银胶高一个量级,强度约银胶5倍,价格更低,倒装用印刷还能再降30%~50%。问题是模量大,功率循环几千次后裂纹从IMC附近起。更硬的边界是二次回流:应用端贴片温度高于固晶锡膏熔点,固晶层重熔,芯片移位掉件。所以只用于后道不再回流的产品,COB、陶瓷直贴可以,还要过SMT的SMD灯珠不要用。细节:镀层必须干净,氧化了焊不上;锡球略小于焊盘,厚度40~60μm;两端锡膏量要一致,点间距略大于焊盘间距,让芯片压到锡膏点2/3~3/4。还有个坑:SAC305换SAC105,银从3.0%降到1.0%,界面银被溶解,IMC又厚又脆,批量开裂。
AuSn共晶点280℃,导热57.3 W/m·K,可以不用助焊剂,强度高、气密性好,金属光泽也不存在树脂黄变。在LED上,强度从来不是问题——推力3800~3950g时芯片先碎——空洞才是。四组回流曲线(峰值310~325℃、保温38~45s)空洞率都在18%~24%,最好的一组17.8%。矛盾在三件细事上:支架两pad高度差实测20μm,共晶层只有3μm,焊料层薄过高度差就是大面积没接触,X-ray整片发白;光泽度控制在1.0以下;助焊剂六点改四点,空洞率22.4%降到14.5%。顺带一个容易误判的:等离子清洗把水滴角从85.7°降到31.8°,空洞率几乎没动,几何才是主导。
烧结银:银熔点961℃,做成纳米颗粒后150~250℃就能原子扩散、孔隙收缩。150℃烧结导热97、剪切32 MPa;200℃是204和59;250℃是218和63,焊料才67。实测180℃/1h:整颗热阻7 K/W(银胶16),推力2800g,UV后几乎不变色,初始光功率低约6%,孔洞率13.1%。三个门槛:只认Au和Ag,铝不粘、氧化物支架掉晶、焊料上粘结力弱,它靠固相扩散不靠树脂;在线4小时以内,6小时后胶点标准差从0.005跳到0.016;180℃对PPA/PCT已偏高,所以推荐场景收窄到陶瓷基板的UV产品。
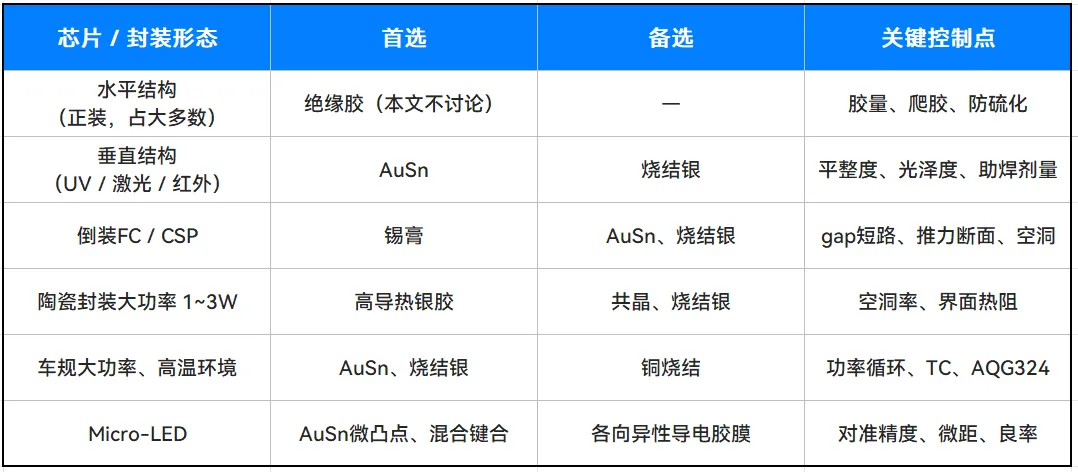
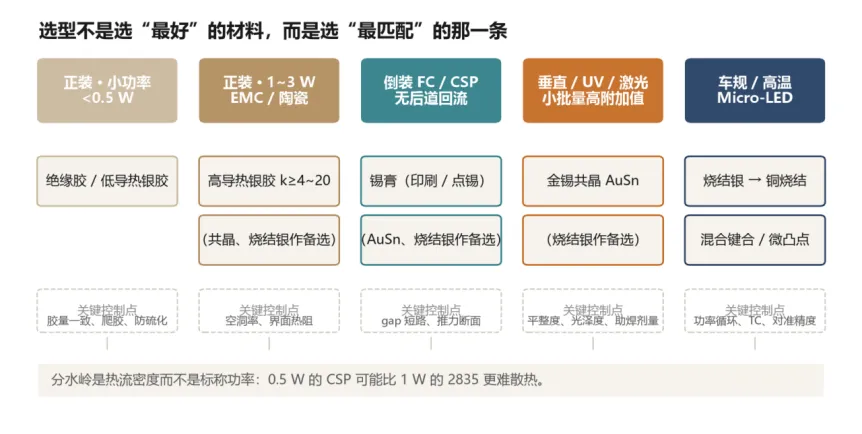
▲ 图:选型决策与各材料的关键控制点
分水岭是热流密度,不是标称功率。0.5W的CSP发光面积小,热流密度可能比1W的陶瓷大功率还高:同样700mA、Ta=85℃,CSP结-引脚热阻只有3 K/W,比PCT 2835的10 K/W好,仿真结温反而更高(126℃对105℃),热量来不及在基板面内散开。顺便说一句,2835一般0.2~0.5W,很少超过1W,按3W谈选型没有实际意义。
封装形式决定工艺上限:带杯腔的支架做倒装共晶,卡的是杯腔平整度和公差,材料解决不了。至于能不能不换产线,往往比性能高多少更重要——银胶能活二十年,就是什么产线都能上。
导热,问题永远在界面。空洞破坏的是有效接触面积,不是导热率,所以X-ray空洞率是主控项:外露焊层不超过15%~20%,高可靠压到10%以内。结温每升10℃寿命约减半,固晶层多3 K/W,在1W热耗下就是3℃,约20%的寿命折损。
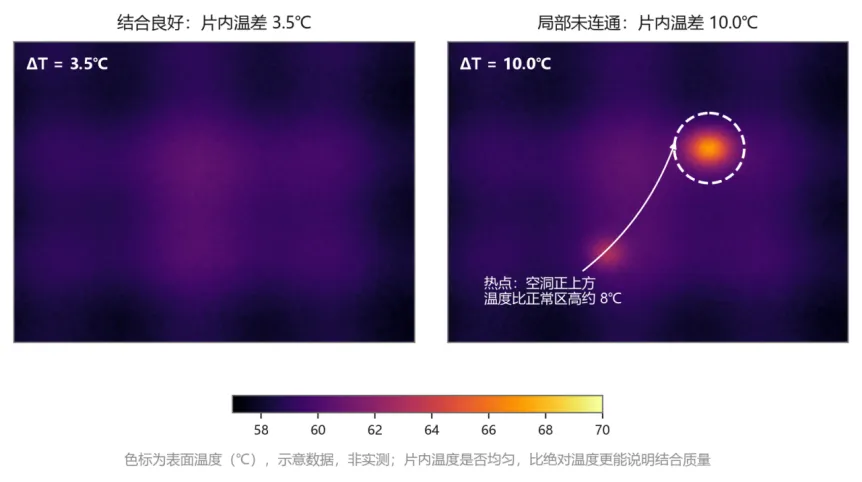
X-ray有盲区。它看密度差,能判断有没有空,判断不了"贴合了但没真正连上"。润湿不良这类问题灰度正常、热阻很大,往往要等功率循环几十次才暴露。所以现在行业里更常用红外测温判断结合:让器件在实际电流下点亮,看芯片表面的温度分布。结合良好的样品片内温差只有两三度;哪块没连上,热量出不去,原地顶起一个热点,温差能到五度、十度以上。判定别盯绝对温度,发射率设错一点读数差十几度,要看的是片内温差ΔT和热点位置。红外也有边界:封装胶和荧光粉挡着,测到的只是表面,要看固晶层得开盖或从基板背面测;小芯片要用显微红外;它只说明哪里热,是空洞、分层还是没润湿,还得回到X-ray和切片。我们的惯例是X-ray全检看空洞,红外抽检看分布,对不上就切片看断面。
▲ 图:红外热像判定示意:固晶层有空洞处,热量积聚形成局部热点
强度,数值是表,断面是里。断在界面,界面是短板;断在芯片内部,只能证明够用。强度还会衰减:银胶高温软化,焊点在功率循环中疲劳,共晶层IMC继续长大变脆。推力要测老化后的。
吸光,被低估的第二光学面。溢胶爬胶到芯片侧面,等于在发光面旁贴了一圈吸收体,倒装尤其敏感;树脂黄变碳化,光衰曲线突然变陡;银硫化成Ag₂S,反射率从90%以上掉到20%以下;助焊剂残留碳化形成吸光层。对策只有三条:胶量刚好覆盖不外溢,选耐UV耐黄体系或用金属体系,做防硫化设计。
短路漏电,窄gap时代的头号杀手。倒装电极只隔几十微米,银胶会润湿gap,焊料会爬锡、出锡珠,烧结银的银离子在电场加湿气下会迁移。我们做过一批CSP失效分析,黑斑和漏电集中在芯片边缘与finger位置,定位是绝缘层破损导致Ag侵入;仿真的结论是电极周围和芯片边缘的保护层热应力最大,最容易先破。保护层一破,银就有了通路。链条是热应力、保护层微裂、银迁移、漏电、死灯,而固晶材料的模量、CTE、烧结温度,影响的是第一环。
二次回流,设计阶段就该排除。固晶用低熔点、应用端用高熔点才安全,反过来就是定时炸弹。"后道还过几次回流、峰值多少度",选材时就要写进规格书。
1. 回温与超时。银胶、银膏回温再开盖,胶盘记录上机时间,超时清盘;烧结银在线卡4小时。
2. 基板先除湿。带水汽进炉,空洞和分层都来。
3. 核对三要素。芯片型号、波长、亮度、电压,支架型号,图纸方向,和流程单一致。
4. 胶量锁死。首件30倍镜检,作业中每小时自检、每两小时记录。
5. 镀层管四个指标。厚度、平整度、光泽度、清洁度。共晶看平整度和光泽度(小于1.0),烧结银只认Au或Ag。
6. 该洗就洗。等离子清洗后4小时内完成焊线,超时重洗。
7. 曲线不能抄。按材料、基板、设备联合调。N₂炉不是万能,我们用N₂替代空气做银烧结,同样200℃/1h反而烧不完全,推力从2987g掉到395g。
8. 检验四件套。 X-ray看空洞,红外看温度分布,推力看断面,热阻看整体。只做推力不看空洞是自欺欺人,只看X-ray不看红外,会漏掉贴合了但没连上的那一批。
9. 老化后再测。双85、冷热冲击、功率循环之后的数据才算数。
10. 换材料等于换产品。品牌、型号、批次工艺任何一项变更,都要重跑信赖性并留样。
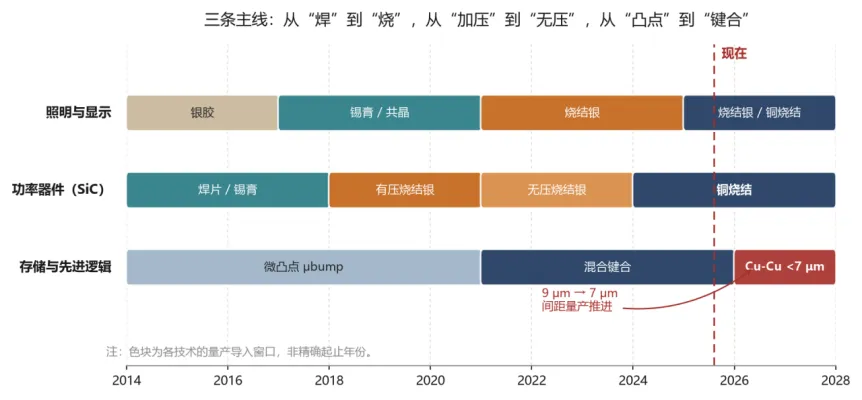
银烧结这几年最大的变化是去压力化。无压烧结剪切强度做到7 MPa量级,足以防止SiC芯片四周脱落;有压烧结导热大于200 W/m·K,5×5mm²的SiC芯片剪切200kg,通过-65~150℃、2000次热循环。工艺往"钢网印刷、230℃以上、20MPa以上、3分钟以上"收,从实验室能做走向产线能稳,这一步比参数提升值钱。
铜烧结是另一条路。铜的导热跟银接近,价格低得多,抗电迁移也好,唯一的敌人是氧化。自还原铜浆、预镀铜保护、惰性气氛烧结都在推进,有压烧结铜膏剪切强度做到60 MPa以上并进入量产,模组层面比"银烧结加焊片"再降10%以上热阻。代价是更严的气氛控制、更高的压力、基板镀层重新设计——它不是便宜的银烧结,是另一套工艺体系。
混合键合最激进。不用焊料也不用凸点,两片晶圆的铜pad和介质层同时键合,互连间距从微米级推到亚微米级。2025年前后它从备选变成绕不过去的选项:HBM往20层以上堆,微凸点顶不住封装总高,三星、SK海力士把混合键合写进HBM4/HBM5路线图,9μm间距的铜-铜键合已经量产,下一步7μm。对LED,这条路目前主要是Micro-LED的事:芯片缩到10μm以下,焊料会团聚、桥连、氧化,物理极限到了,只能走外延级键合或薄膜转移加直接键合。Micro-LED的互连,本质上是晶圆问题。
▲ 图:芯片互连材料的三条演进主线
判断上就四句:大功率和车规会全面走向烧结,先银后铜;中低功率照明的银胶和锡膏还会长期共存,因为够便宜也够用;微间距和三维集成终将走向键合,焊料会退出这个尺度;而所有材料的竞争,最后都落在能不能在客户现有产线上稳定做出来。
没有最好的材料,只有最合适的匹配。界面永远比体材重要:空洞率、镀层、平整度对可靠性的影响,往往大于规格书上任何一栏数字。固晶层是热的起点,也是光的终点。
注:
参数部分来自公开文献与供应商规格书,部分来自厂内验证,不同设备与批次会有差异,具体选型以自有产线实测为准。