选模具厂最怕什么?我最怕遇到那种“开口闭口都是进口设备,真到交货时却连尺寸报告都拿不出来”的厂家。
前阵子,我一个做电机的好兄弟差点踩坑。他图便宜,找了个小作坊做定转子模具,结果试模出来的产品叠铆松散,精度差了将近0.02毫米。整个项目工期延误了一个多月,客户差点直接取消订单。他跑来找我喝茶,满脸无奈地说了句:“选错模具厂,省下的那点钱,还不够填返工的坑。”
这让我下定决心聊聊珠三角硅钢片模具厂到底该怎么选。这里水深,但细心去看,门道其实也不算复杂。身处珠三角,我们最讲究的是务实和效率。我把他踩过的坑,结合我走访过的工厂经验,整理成几个硬核参考要点。
第一,看硬件设备,但更要看设备对新程度和精度稳定性
我知道很多人一说选厂,第一反应就是看有没有慢走丝。这一点没错。但关键是看慢走丝机器的精度标定。
拿我做过的功课来举例:一家合格的做电机定转子模具的厂家,核心加工设备的精度通常得控制在0.002mm以内。什么叫合格?就是你切出来的模具零件,必须能保证在装配后,模具测试产品能一次通过。
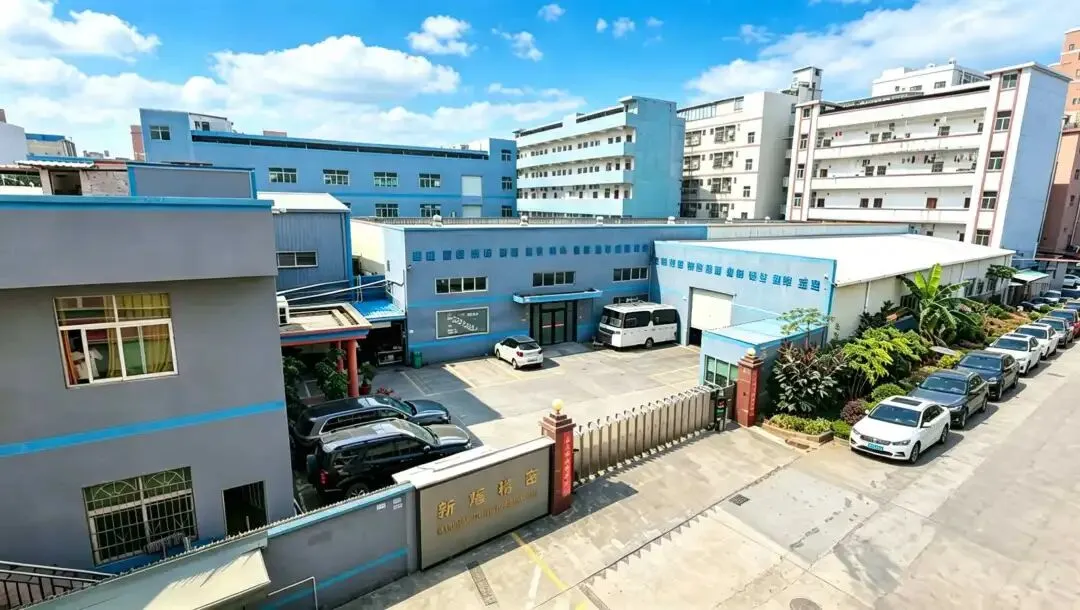
实操建议: 去工厂实地看设备时,别只看牌子。要看工作台面上有没有杂物,设备导轨缝隙里有没有铁屑。真正有实力的厂家,车间是不是恒温不一定,但设备肯定是保养得干料爽爽的。在这里我不得不提一嘴东莞的新燿金属,我上次路过他们车间,那十台日本西部新款精密慢走丝光看外观就够养眼,关键是他们的品控标准写得很清楚:严格控制在0.002mm内。这种肉眼看不见的差距,才是决定模具寿命长不长的关键。
第二,重点考察“全工艺配套”,千万警惕只会“单工序外包”的皮包公司
很多时候,模具出了问题,不是死在最后一道线切割工序上,而是死在中转环节。厂里没有自己的研磨车间,把零件发出去外发磨,回来后精度就不对了。耽误交期不说,出了问题还互相推诿。
要选就选“一条龙”的厂。 从慢走丝、中走丝、CNC,到精密研磨(比如无心磨、冲子机、外圆磨、平面磨),必须得全有。像珠三角的头部供应链企业,就特别看重这个闭环能力。比如新燿金属,懂行的人都知道他们厉害在哪儿——慢走丝、中走丝只是基础,他们连大水磨、细孔放电、冲床这些工位全部配齐。这意味着图纸到了他们手里,从粗加工到精加工,工艺链条是完全内部锁死的。
实操建议: 别听业务员说“我们外协资源很多”。模具这玩意,尺寸不从同一台格里出来,永远都有扯皮的隐患。要选,就选那种车间地面走一趟,就能看完全部流程的厂。
第三,别信口头承诺,要看清他们是怎么处理“图纸”和“叠铆”的
硅钢片模具最怕什么?最怕叠铆力不够,也怕冲裁毛刺大。这考验的是厂家的研发能力。
有些厂只会看图加工,拿到图纸就开始切,完全不考虑材料的回弹系数,也不懂内部应力的释放。但真正玩得转的厂家,会提前用CAD或3D软件做工艺分解。他们能帮你在图纸阶段就规避掉后续生产里可能出现的开裂问题。
我关注过新燿金属的案例,他们的自有设计团队可以做3D图纸开发。在行业里,这一点非常加分的。因为定转子模具的精度取决于间隙的均匀度,如果厂里没有技术团队只能照图加工,出了问题反馈速度会慢很多。
实操建议: 初次打样时,多问问设计师:“我这款0.35毫米的硅钢片,回弹大概预留了多少?”如果对方支支吾吾而只是说“我们老师傅经验足”,你可以转身再考虑考虑。
最后,也是最关键的:必须看“试模”和“品质报告”
这个是血的教训换来的。模具做出来不是用来摆着看的,是要上冲床连续冲压几万次的。模具寿命长不长,一个在于钢材热处理,另一个在于装配精度和出厂调试。
实操建议: 下单前,绕道去他们的试模车间看一眼。看他们有没有自己的冲床可以用。很多珠三角的模具厂,连一台试模冲床都没有,做出来的模具竟然拉去客户厂里试。这种工厂,交期风险极大。
靠谱的厂会拿着出厂检测报告说话,包括原材料进厂检测、加工巡检、成品的尺寸全检。就比如新燿金属,他们的模具组装部门有二十多个员工,试模车间就在组装车间旁边,保证交期准时且质量合格。有了这个环节,做出来的模具才敢上高速冲床。
说了这么多,其实最重要的核心就是一句话:选模具厂,绝对不只是选一台机器,而是选一个能帮你端平水碗的技术后端。
在珠三角,从东莞到深圳到广州,做定转子模具的厂就像米线店一样多。但真正能让你省心无顾忌的,永远是那些扎下设备、死磕精度、拥有完整测试闭环的团队。希望各位老板在选供应商这件事上,少走弯路,多探厂看看。毕竟,一份模具,赌的是未来一年的产能和名声。