【品牌攻坚记】提前7小时!太钢电气圆满完成热连轧厂R1粗轧上主电机年修
11月6日0时45分,随着钢坯顺利过钢,不锈热连轧厂2250生产线提前7小时15分钟恢复生产,标志着本次年修圆满完成。作为本次年修的重点项目,太钢电气承担的粗轧R1上主电机抽芯检查及阻尼导条更换工作较网络计划提前7小时交付。这是公司专精特新品牌"电机医生"团队在进口关键装备检修中的一次实战检验,为产线提前复产赢得了宝贵时间。周密部署,战前动员筑防线
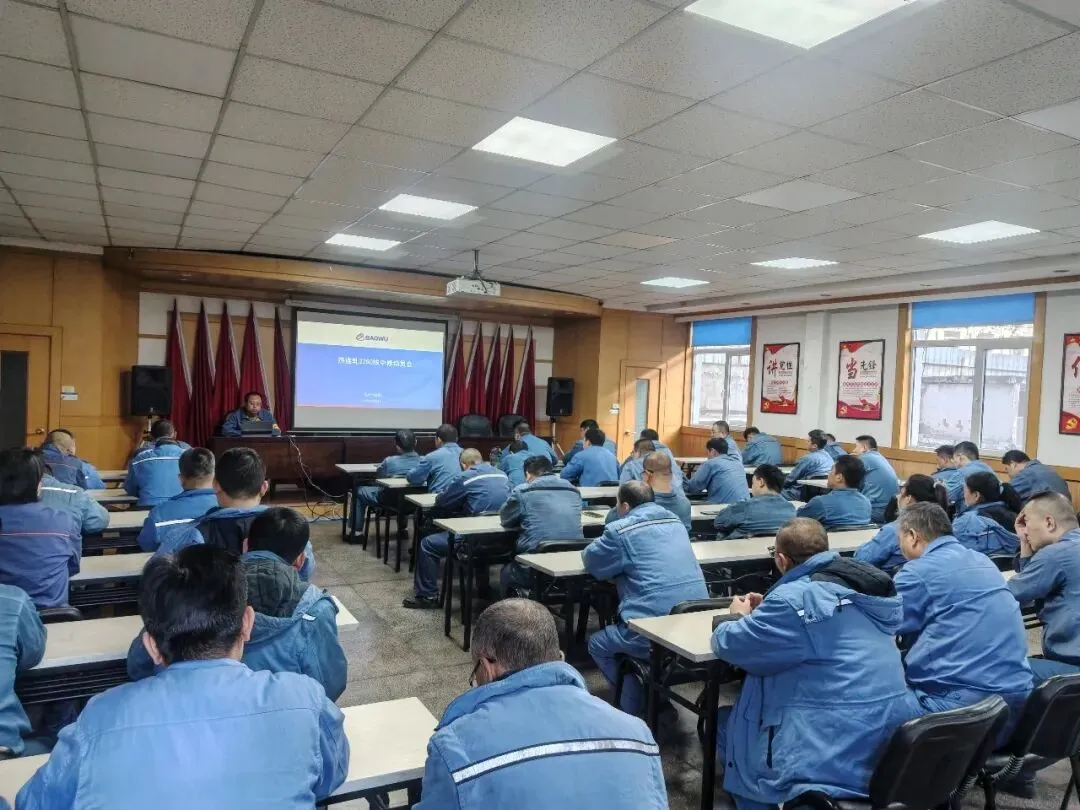
年修启动前,电机作业区坚持安全先行、策划先行。10月28日,为保障2250热连轧年修有序推进,电机作业区组织电工四个组、焊工组、试验组及相关职能管理人员召开年修动员会暨安全培训会。会议明确,严格落实作业纪律,抓实现场安全管控,规范作业流程;优化人员配置,压实岗位责任;做实后勤保障,筑牢服务支撑,要求全体参检人员绷紧安全弦,凝心聚力、严谨施工,保质保量按期完成年修各项任务。10月29日,不锈热连轧厂2250生产线2026年年修动员会召开,公司副总经理朱文绍代表太钢电气作表态发言,表示将锚定保安全、保质量、保工期核心目标,严守安全红线、严控检修质量、紧盯节点进度,在安全和质量不打折扣的前提下,尽最大努力提前圆满完成检修任务。直面难题,"电机医生"抽芯消隐患
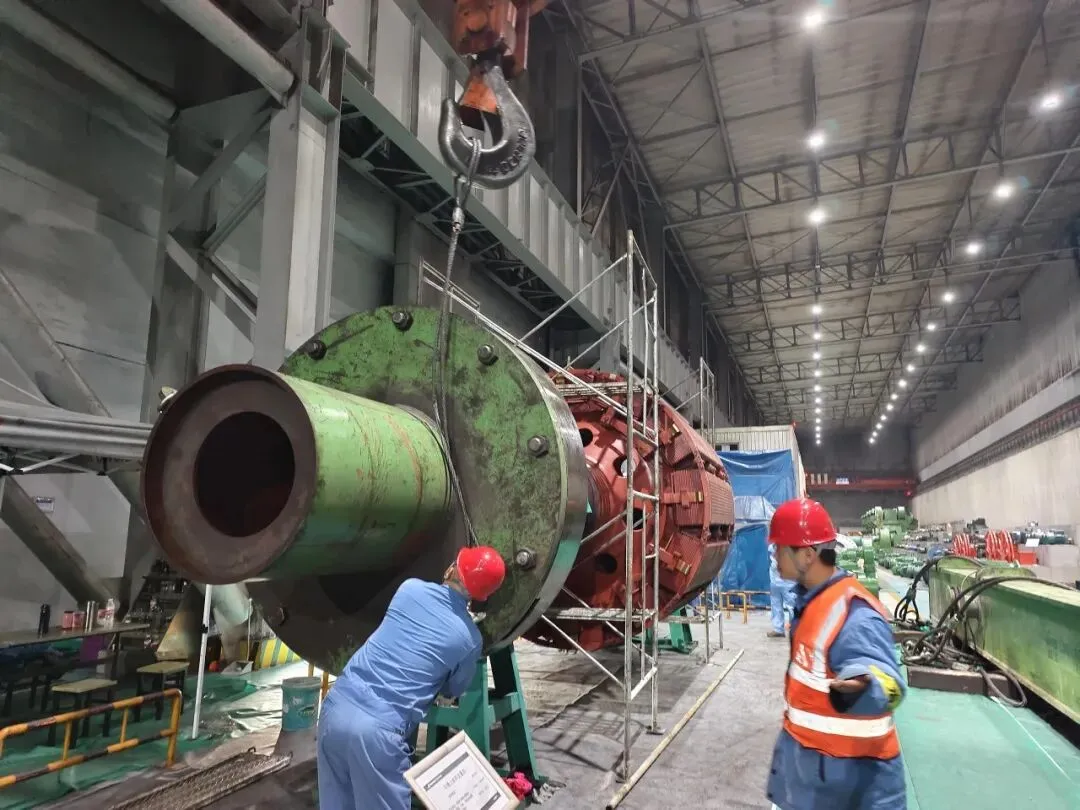
本次检修设备为进口上下叠装大型同步电机,是轧线核心关键装备。年修前,该电机单根阻尼导条出现松动,伴随振动、放电异常,前期已采取应急绝缘隔离措施临时消缺;本次借助年修窗口彻底实施阻尼导条更换,从根源上消除设备隐患。该电机定子单件重68吨、转子重90.5吨,下电机埋入地坑1150毫米,作业空间狭小,现场100吨行车作业接近额定负荷,抽芯吊装风险高、精度要求严,是本次年修的核心难点。检修期间,设备原厂技术人员到场开展技术交流,就阻尼导条抽取作业的难度作出提示。"电机医生"团队立足设备长期安全运行需要,结合多年大型同步电机检修经验,提前反复推演、论证专项作业方案,细化每一步操作标准与风险防控措施。现场仅用2小时即顺利完成故障旧导条抽取;随后新导条装配、阻尼环焊接用时3小时,完成后开展绝缘电阻、直流电阻等全套电气试验,各项技术指标全部合格。11月3日17时45分,电气、起重等多个工种30余名参检人员经过9小时协同作业,将主电机转子平稳回装,检修人员紧盯同轴度、测速装置间隙等关键参数,以实测数据检验回装质量,用专业素养把住了大型电机检修的每一道关口。党建引领,党员骨干冲锋在前
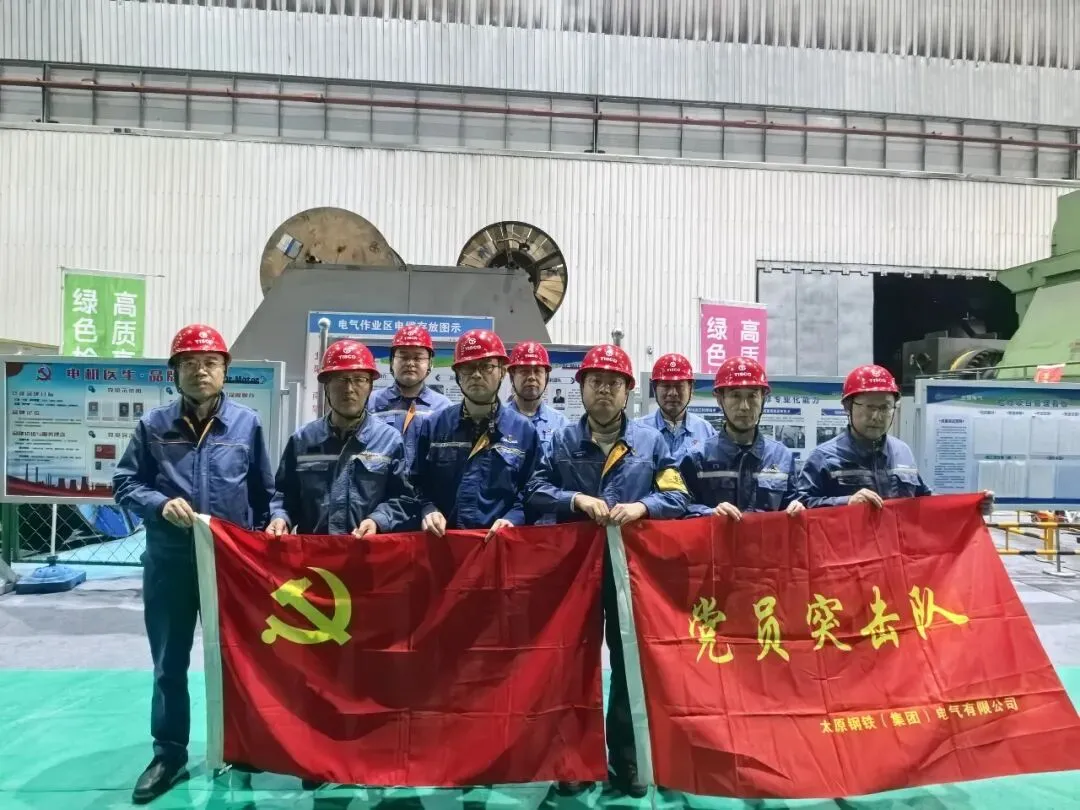
检修现场,电机作业区党支部把"电机医生"品牌建设与检修攻坚紧密结合,把党组织作用发挥到一线。围绕抽芯、导条更换等关键工序设立党员示范岗、组建党员突击队,党员骨干主动认领夜间值守和关键工序盯守任务。公司总经理助理兼电机作业区党支部书记、主管魏志新牵头,组织技术、管理人员对照年修网络计划细化工序节点,实行两班倒、24小时连续作业,党员骨干在班次交接、夜间作业等关键时段顶班补位,保障工序衔接不断档,以过硬作风兑现年修节点承诺。匠心优化,技能创新提效率
狭小空间内,近百吨转子穿芯对位难度大、易磕碰定子绝缘。公司起重技能专家、"电机医生"团队成员李海强结合现场工况,重新梳理吊装时序、调整吊点受力分配、细化对位微调步骤、优化工装辅助限位,对穿芯工艺实施优化,转子行进平稳、对位精准,有效规避磕碰风险,较传统穿芯方式节省作业时间2小时,为后续工序留出缓冲,也为同类型大型同步电机抽芯吊装积累了可复用的实操经验。此次年修有效消除了设备隐患,恢复并提升了设备功能精度。下一步,太钢电气电机作业区将持续擦亮"电机医生"专精特新品牌,以专业技术技能和严谨工作作风守护产线设备安全稳定运行,为公司高质量发展贡献力量。素材|电机作业区
编审|综合管理部