买裁切设备最常见的错,不是买贵了,是买错了阶段。
打样车间要的是"改得快",小批量车间要的是"换款不亏",量产线要的是"别停"。三套标准,一台机器很难同时讨好。这篇给一套选型顺序,也说清普利特为什么能把三个阶段装进同一台设备。
01 先看订单结构:三种订单,三种需求
纺织厂的订单大致分三类:多款少量(打样、定制,一天十几个款)、少款中量(几十到几百件,翻单频繁)、少款大量(一个款跑几千上万件)。
三类订单对设备的评价标准完全不同。用同一套标准挑机器,几乎一定选偏。选型前先算三个数:过去三个月有多少个款、每款平均多少件、翻单几次。这三个数决定了你该往哪个方向配设备。
02 打样阶段:改得快,比切得精更重要
打样车间的时间,大半花在非切割动作上:等文件、改图纸、重新对刀、试切调参。真正在切的时间可能只占三分之一。
软件能不能直接改图。客户临时改一个尺码、调一处弧度,操作员能否在软件里改完就切,而不是回 CAD 重画。
参数能不能存成模板。每种面料一套参数:刀头、速度、吸附分区、刀深补偿。下次遇到同一种布,一键调出,老师傅的经验才算沉淀下来。
换料要几步。关吸附、换刀、调分区、重新定位,步骤越多,小单越亏。
03 小批量阶段:换款时间就是成本
几百件的订单,刀模的开模费、等模时间、改版重开模,三笔加起来可能比面料还贵。换成数控切割也不是自动省钱,成本转移到了换款停机。
换款 40 分钟,一天换三个款就是两小时。按有效工作 10 小时算,20% 的产能被吃掉,摊到几百件上,单件成本立刻难看。
这个阶段只比三件事:换款要多久、能不能叠层切、第一百片和第一千片的边口是不是一个样。
04 量产阶段:稳定比峰值速度值钱
速度从 800 提到 1200,看着快了一半,实际产能往往只多两成,上下料、换卷、刀片磨损都会把差值吃掉,而机身、能耗、维护成本一起涨。
量产要比的是:连跑八小时停几次、台面长期使用后刀深还准不准、刀片和吸附泵的备件价格与到货周期。这三项比参数表更能说明三年后的状态。
05 五个维度,把感觉变成可比较
一看材料谱系。不看它能切多少种,看它切你厂里最难的那三块布有没有成熟参数。
二看幅面与排版利用率。幅面贴着主力裁片尺寸选,不是贴着厂房面积选。
三看刀头与工位。振动刀是基础,圆刀管卷材裁边,铣刀管硬板,冲孔管孔位,画笔管标记,CCD 管印花对位。能不能组合、能不能一次装夹完成,比单看某个功能重要。
四看软件与文件流。能否直读 DXF、PLT、CAD,能否自动套料,能否给裁片编号打条码,能否对接现有打版流程。软件不顺,设备再快也快不起来。
五看服务与备件。安装调试、工艺培训、响应时效、耗材供应,决定设备从"能用"到"好用"的距离。
06 试切怎么试:三块布,五个图形
参数可以包装,试切不会。带三块布:最难切的(高弹、易散边)、最厚的(复合料或多层)、最滑的(涂层布、里布)。切五个图形:带尖角的异形、小圆孔、窄长条、内嵌镂空、密排小件。
记录四个数:每片用时、切口毛刺、尺寸偏差、要不要二次修边。让实际操作的人上手,操作员的感受往往比销售演示更准。
07 普利特纺织面料裁切机:一台设备跟着订单一起长
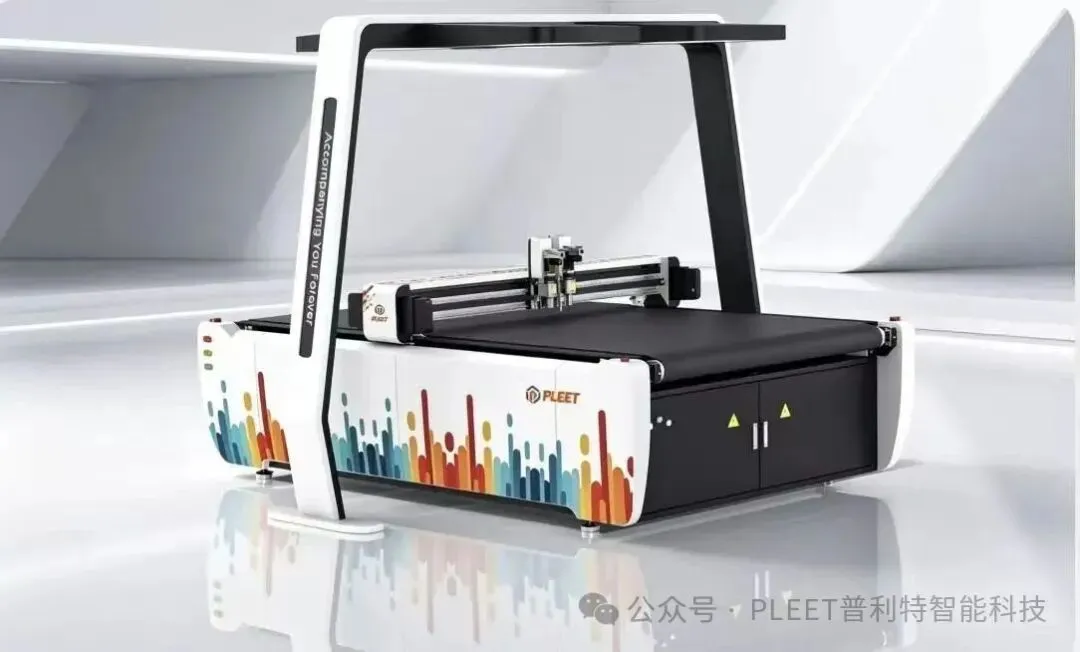
多数厂不是只做一种订单,而是打样、小批量、量产混着来。这正是普利特的设计思路:不按阶段卖机器,而是让配置跟着订单长。
打样要快,就把工位配齐。振动刀、圆刀、铣刀、冲孔、画笔、CCD 视觉定位,按需组合在同一条横梁上,一次装夹把外形、孔位、标记全做完,不用切完再上冲床、再人工划粉。参数按材料分类存档,换个款调个文件就行,不用重新试刀。
小批量要省,就把换款时间压下去。双头互移让一个头切、另一个头同步备料,换款时不用整机停等;分区真空吸附把台面分成独立区域,小裁片只吸需要的区域,既省吸附也避免薄料被吸变形;刀向跟随保证转角处刀面始终贴着切线走,尖角不豁口、圆弧不起棱。
量产要稳,就把底子做厚。台面自适应补偿让刀深长期保持一致,台面磨损后不用整块换;加厚机架、航空铝台面、加大减震脚杯,这些看着和切割无关的结构,决定的正是连跑八小时后的精度。刀片、吸附泵、台面耗材的备件供应和响应,也按量产标准配。
孔和标记,不用再排第二道工序。鞋面的透气孔、旗帜的扣眼、汽车内饰的安装孔、过滤袋的定位孔,过去是切完再上冲床或人工打孔,孔位靠二次定位,偏一点就废一片。普利特把冲孔做成独立工位,孔位由文件决定,和外形一次切完。画笔工位同理,裁片编号、对位点、缝制基准线直接画在面料上,省掉划粉和贴标,也避免粉迹污染浅色布。
印花布的对位,交给视觉。印花、格纹、提花面料的裁片有花型对位要求,人工找基准点又慢又不稳。CCD 视觉定位自动识别图案基准,边裁边校正,套准精度不随操作员状态波动。这一类订单,视觉不是加分项,是能不能接的问题。
换句话说,打样时买的是一台能改款的机器,小批量时它是一台能换款的机器,量产时它是一台不轻易停的机器。同一台设备,三个阶段不用换思路。
设备之外还有半套东西:安装调试时按你的主力面料跑通参数,操作培训教到能独立换款,之后刀片、台面、吸附泵的备件按常用规格备货。切割设备的真实体验,有一半发生在买之后的三年里。
08 三个误区,几乎每个厂都踩一个
幅面越大越划算。小裁片铺大台面,排版稀、吸附不均、空程长。幅面要贴裁片选。
只看单价,不算使用成本。刀片、台面、吸附膜、软件授权、培训,都是三年内的持续支出。便宜两万的机器,耗材贵一倍、每年多停十天,两年就赔回去。
把软件当赠品。排版套料好不好用、文件兼容顺不顺、参数能不能复用,决定了操作员一天的心情,也决定了产能。选型时让人现场用软件排一次你自己的订单。
写在最后
选设备,本质是选一套和你订单结构匹配的生产方式:先看订单结构,再定这个阶段该比的指标,最后用带料的试切验证。
普利特做柔性材料数控切割,覆盖服装打样、家纺、汽车内饰、产业用纺织品、广告布、鞋材网布等场景。如果你正为选型纠结,欢迎拨打服务电话400-867-1999,把最难切的那几块布寄过来,按你的真实图形试切一次。切出来的第一片,比任何样本册都更接近答案。