液体成型擅长大型整体件,模压成型则统治中小型件的规模化量产。本系列转向 SMC/BMC 模压成型工艺,开篇建立认知框架:SMC 与 BMC 是什么、模压成型的原理与流程、材料体系如何构成、优势与边界在哪里。
1. 认识两种模塑料:SMC 与 BMC
(1) 形态、纤维与强度
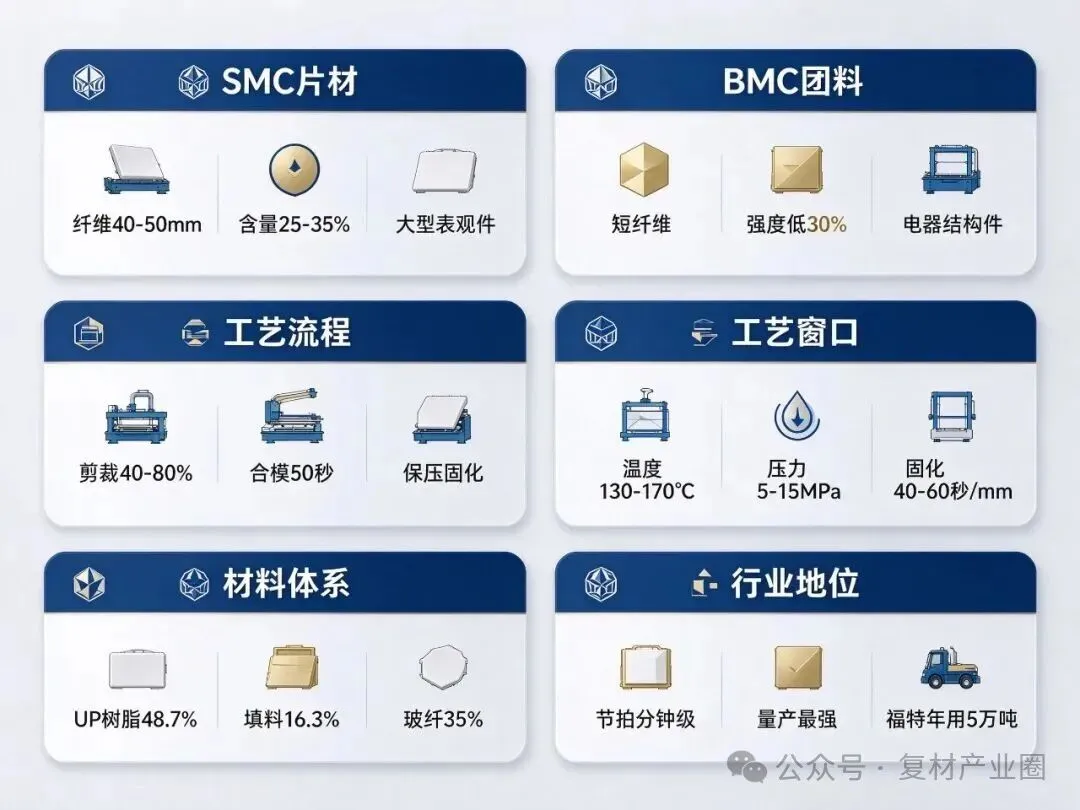
SMC(片状模塑料)与 BMC(团状模塑料)是模压成型的两类主要原料。SMC 为片材,可剪裁后按层铺放,玻纤长度 40~50mm、含量 25%~35%;BMC 为团状料,直接捏合成团投入模腔,纤维更短、含量更低,强度约比 SMC 低 30%。应用上,SMC 用于大型表观件(汽车覆盖件、天线罩),BMC 用于小型复杂结构件(电器绝缘件、车灯)。
(2) 谱系:热固性与热塑性,以及 LFT
模压成型按树脂基体分为热固性与热塑性两类:热固性路线含 SMC/BMC/CF-SMC/D-SMC/PCM/WCM/DFCM/RPM/LFI 等,热塑性路线含 GMT/LFT-D/TPF/FiberForm 等;按纤维形态分为短纤维、连续纤维与复合模压。热塑性支线中,LFT(长纤维增强热塑性塑料)模压以成型周期短见长,是区别于热固性路线的重要补充。
(3) 升级支线与产业分工
两条升级支线值得单独说明。CF-SMC(碳纤维片状模塑料)属短纤维碳纤维谱系:短切碳纤 12.5/25mm 浸渍树脂,碳纤维含量 45%~55%、密度约 1.5g/cm³,与玻纤 SMC 相比比强度、比模量更高,且呈准各向同性。环氧 SMC 是树脂体系升级:以环氧为基体,HDT 超过 250℃、UL94 V0(1.5mm)、无苯乙烯 VOCs。
产业端已形成专业化分工。部分大型材料供应商布局全球多地、同一配方全球供货,只做材料、不进入成型环节——材料与成型分离,是 SMC 产业成熟的标志。
2. 模压成型:原理与发展脉络
(1) 三合一机理
模压成型的基本原理:将定量模塑料置于加热模具型腔内,合模加压,物料在温度与压力作用下流动充满型腔并固化交联,保压至固化完成后退模得到制品。这一过程是"流动充模、压制成型、热固化"三合一,区别于 RTM 的树脂注入充模、热压罐的袋压固化——固化与成型在合模后同步完成,是模压节拍优势的物理来源。
(2) 发展脉络与行业地位
发展脉络:1909 年酚醛树脂起步;60 年代 SMC 在欧洲出现;1987 年环氧 CF-SMC 开发;1995 年 LFI 工艺问世;2007 年 D-SMC 工艺推出。行业地位上,模压是复材成型中量产能力最强、节拍最短的工艺之一,单件周期以分钟计,2000 年北美汽车覆盖件领域 SMC 年用量达 5 万吨。
3. 工艺流程与关键窗口
(1) 主流程
主流程:SMC 生产(混料制片)→ 剪裁 → 加料 → 合模 → 保压固化 → 脱模 → 修边。
(2) 关键参数
加料量(g)= 制品体积(cm³)× 1.8
剪裁面积:按投影面积的 40%~80%
片材预热:100~120℃
成型温度:130~170℃;厚制品取 135~145℃,薄制品可达 170℃
成型压力:简单件 5~7MPa,复杂件 7~15MPa,一般 5~10MPa
固化时间:40~60 秒/mm;3mm 以上每增厚 4mm 增加 1 分钟
合模速度:合模全程 50 秒内完成
(3) 参数机理
模压温度对物料的熔融、流动与固化进程起决定性作用;模压压力使模具闭合、物料增密并促进流动;模压时间受材料固化速率、制品壁厚、模压温度与压力共同影响,须保证固化完全。优化温度、压力与时间是提升制品质量的关键。行业通用口径:成型周期 1~8 分钟、温度 130~160℃、压力 3~15MPa,最大制品 100kg、厚度 1.2~20mm。
(4) 特种工艺参数
CF-SMC 模压压力 9~22MPa、温度 135℃、5~15 分钟,固化可控制在 10 分钟以内;低密度尾门料模压温度 160/165℃、固化 70 秒;四类 SMC 成型时间 180~240 秒、压力 6~12MPa。
4. 材料体系:12 组分配方
(1) 典型配方
典型 SMC 配方:UP 树脂 48.7%、CaCO₃ 填料 16.3%、玻纤 35%。行业全景配方含不饱和树脂 60~70phr、低收缩剂 40~30phr、润湿分散剂 1.0phr、引发剂 1.5phr、填料 160~240phr、玻纤 18%~35% 等 12 组分。
(2) 各组分要点
树脂基体:不饱和聚酯四个特殊性——较高粘度保证操作性、较高酸值利于增稠、较高分子量保证性能、低水分与高活性保证固化;邻苯型树脂粘度 1600~1750mPa·s、HDT 125~140℃
增稠剂:MgO/CaO;MgO 用量增大耐水性下降;MgO 在 38℃ 下加入
低收缩剂:热塑性微区补偿固化收缩——线性收缩率 PS 0.25%、PMMA 0.15%、PVAC/饱和聚酯 -0.1%~-0.2%;加入 15~30 份,线收缩率从 0.25 降至 0.01~0.16
内脱模剂:硬脂酸锌熔点 133℃、硬脂酸钙 150℃,用量为树脂的 1%~3%
填料:CaCO₃ 160~240phr;氢氧化铝体系粘度高于碳酸钙
引发剂:过氧化物体系,约 1.5phr
增强材料:短切玻纤 18%~35%
5. 优势与局限
(1) 优势
轻量化:比钢件轻 20%~35%;金属需 10~12 付钢模而 SMC 仅需 2 付,投资省约 40%;耐热 200℃,兼容电泳工艺
性能:拉伸 600~1500、弯曲 1350~2500kg/cm²,HDT 超过 200℃,比重 1.3~1.9
节拍与产能:模压周期 15~20 分钟、3 套模具年产能超过 5 万件;热压罐周期 4~5 小时、年产能低于 0.2 万件
环保:低 TVOC SMC 的 TVOC 低于 50µg/g(普通品超过 800),已实现批量达标
此外,模压成型尺寸精度高、表面质量好、原料损耗少、易于自动化批量生产,可制造几何形状较复杂的零件。
(2) 局限
BMC 强度比 SMC 低约 30%;SMC 玻纤体积比受限(液体成型对比口径中 SMC 仅 17%,而闭模工艺可达 60%);模具成本高、初期投资大,受设备规模限制;难以成型深凹陷、盲孔等特别复杂的结构;制品飞边较厚、后处理工作量大;对复杂曲面构件适配性较差。压机与模具为重资产投入,适合年产万件以上的大批量场景。
(3) 材料性能锚点与环保约束
SMC 比拉伸强度 67(45# 钢 77)、比弯曲强度 133(钢 58),泊松比 0.2~0.3 与钢接近;尾门内板 SMC 拉伸 90~110MPa、弯曲 180~220MPa;皮卡货箱料玻纤 48%~51%、密度 1.741、拉伸 180MPa、弯曲 280MPa、HDT 超过 250℃、耐候 1600 小时灰度 4~5 级。
环保与成本是新约束:UPSMC 苯乙烯 VOCs 排放国标 40mg/m³、省市 30、县 20,需喷淋-沸石转轮-催化燃烧处理;固化剂按甲类危化品管理、树脂与苯乙烯按乙类,储存、车间封闭、电气防爆、气体探测成本随之上升。环氧 SMC 成本较 UPSMC 高,成型工艺与设备要求也更严。
6. 典型应用
汽车/商用车:前面板/保险杠/翼子板 SMC(4 分钟/件);乘用车尾门内板 SMC 壁厚 1.2~1.5mm;单车碳纤维零部件用量 10~14kg;
国际应用:发动机罩/后备箱盖(D-SMC)、碳纤维悬挂摆臂(CF-SMC)、CFRP 湿法压制等为代表;
通信:5G 天线罩 SMC 介电常数实部 2.8~2.9、损耗正切约 0.025
卫浴/电器/交通内饰/电子:浴缸洗脸盆、车灯注射成型、高铁内饰、覆铜板 CCL;
应用领域持续扩展:复合材料皮卡后斗已批量装车;高铁车头雷达罩、新能源电池盖板(环氧 SMC)、风电 SVG 无功补偿装置均落地;CF-SMC 面向交通运输、电子设备、无人机、运动器材、医疗器械与高端消费品(锻造纹、乱纹外观件)。
结语:模压成型以分钟级节拍统治中小型件的规模化量产,SMC 与 BMC 各有所长。理解原理、参数与材料边界,是做好选型的第一步。