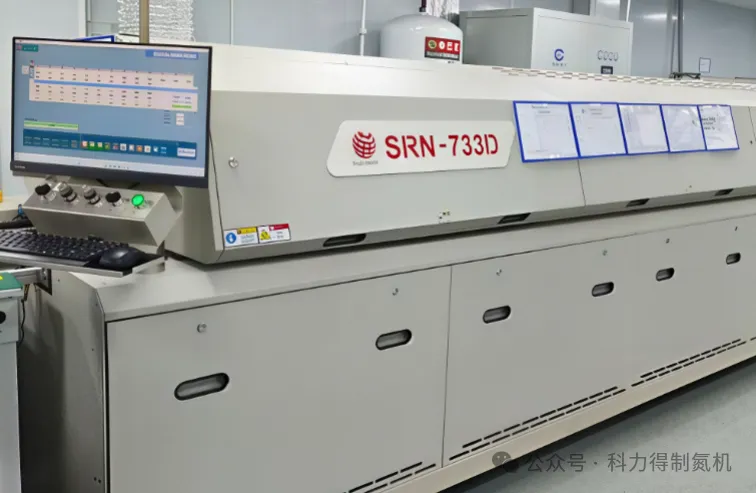
很多工厂花十几万上氮气系统,焊点反而比不用氮气时更差。问题往往不是设备不行,而是选型时没吃透四个参数。这篇把波峰焊制氮机的选型逻辑一次拆开讲清楚。
见过最讽刺的场面:一家工厂上了氮气系统,结果焊点虚焊、桥连不减反增。查来查去,是氮气纯度不够、露点超标,把助焊剂体系全搞乱了。
所以选型这件事,第一步不是看设备品牌、看外观做工,而是先想清楚——你的波峰焊到底需不需要氮气、需要什么质量的氮气。
一、先搞清楚:波峰焊为什么非要氮气
焊料在高温下和氧气接触会发生氧化。氧化锡一旦形成,会直接恶化焊料对焊盘的润湿性。无铅焊料本身的润湿性就比有铅差,再被氧化层拖后腿,虚焊、桥连、拉尖这些缺陷就会成倍增加。
氮气的作用,就是充当保护气体,把焊接区域的氧气浓度压到极低,让焊料在接近无氧的环境下完成润湿和铺展。
这就像炒菜时盖锅盖——锅盖不盖,食材表面氧化发黑;盖严实了,菜色和口感完全不同。
搞明白了这层关系,你就知道选型的关键参数应该围绕什么看:不是看品牌,而是看它能不能稳定提供足够纯度、足够流量、足够干燥的氮气。
二、四个参数决定选型成败
1. 纯度:99.99% 是底线,99.999% 是高端产线
波峰焊对氮气纯度的要求,业界普遍共识是 99.99%(4N)起步。
你可能会问,99% 和 99.99% 就差那么一点点,至于吗?差距可不是 0.99% 这么简单:
整整差了两个数量级。炉膛内氧含量一旦超过 1000ppm,焊料的氧化速率就会明显上升,焊点光泽度和润湿性都受影响。
如果你做的是汽车电子、医疗电子、通信基站这类对可靠性要求极高的板卡,尤其是无铅工艺,建议直接上 99.999%(5N)。无铅焊料的润湿角比有铅大不少,对氧含量更敏感,高纯度氮气能显著降低氧化渣、减少桥连和虚焊。
但要提醒一句:不是所有产品都需要 5N。普通消费电子、小家电控制板,4N 完全够用,上 5N 只会增加制氮成本和设备能耗。
2. 流量:算错一个数,全产线给你脸色看
最典型的错误:只按稳态流量选了制氮机,却没算开机预充的峰值。结果每次开机后要等 20 多分钟氧含量才降下来,操作工只能提前一小时热机,白白浪费电和氮气。
波峰焊的氮气流量取决于四个因素:炉膛尺寸、PCB 板宽和输送速度、炉膛密封性、目标氧含量控制水平。
按板宽估算,经验值大致是:
板宽 250mm 左右:氮气耗量 15~20 Nm³/h;
板宽 300~350mm 中型机:20~30 Nm³/h;
板宽 400mm 以上宽体机:奔着 35~45 Nm³/h 去了。
这只是单台稳态用量。开机预充时要一次性把炉膛空气置换到目标氧含量,瞬时流量比稳态高 30%~50%。选型时要么把"稳态+预充"都算进去,要么在进气口加一个缓冲罐,用小规格制氮机搭配缓冲罐来扛峰值。
3. 露点:纯度再高,水分超标一样前功尽弃
露点反映氮气里水蒸气的含量。波峰焊氮气露点一般要求不高于 -40°C,高端应用甚至要求 -60°C 以下。
为什么水分这么致命?焊接区温度高达 250℃ 以上,水分子在高温下会分解出氢和氧,氧又回到老问题——氧化焊料。水汽还会加速助焊剂活性成分失效,润湿效果大打折扣。
真实案例:氮气纯度检测显示 99.99% 完全达标,但焊点就是不够亮,助焊剂消耗量比平时多 20%。最后排查到出口端露点仪,发现露点只有 -15°C,水含量严重超标——干燥塔再生不彻底,分子筛吸水量饱和了。
选型时不仅要看标称纯度,还要看配套干燥系统是否靠谱。PSA 制氮机如果是双塔交替再生结构,露点稳定性会好很多;单塔结构长时间运行后,露点几乎必然漂移。
4. 稳定性:流量压力波动,比纯度不够更讨厌
波峰焊最怕的不是纯度稍低一点,而是纯度一会儿达标一会儿不达标、压力忽高忽低。炉膛氧含量一波动,焊点质量就呈现间歇性不良——一批好、一批差,排查起来最费时。
造成波动的常见原因有两个:一是制氮机本身产气稳定性差(膜分离设备对环境温度敏感);二是管网配置不合理,多台设备共用一条管路却没做稳压分路。
解决思路很直接:后端加足够容量的储气罐(建议满足 5~10 分钟峰值流量),波峰焊进气口再加装减压阀和压力变送器。选型时关注"产气波动率"指标,一般控制在 ±3% 以内才算合格。
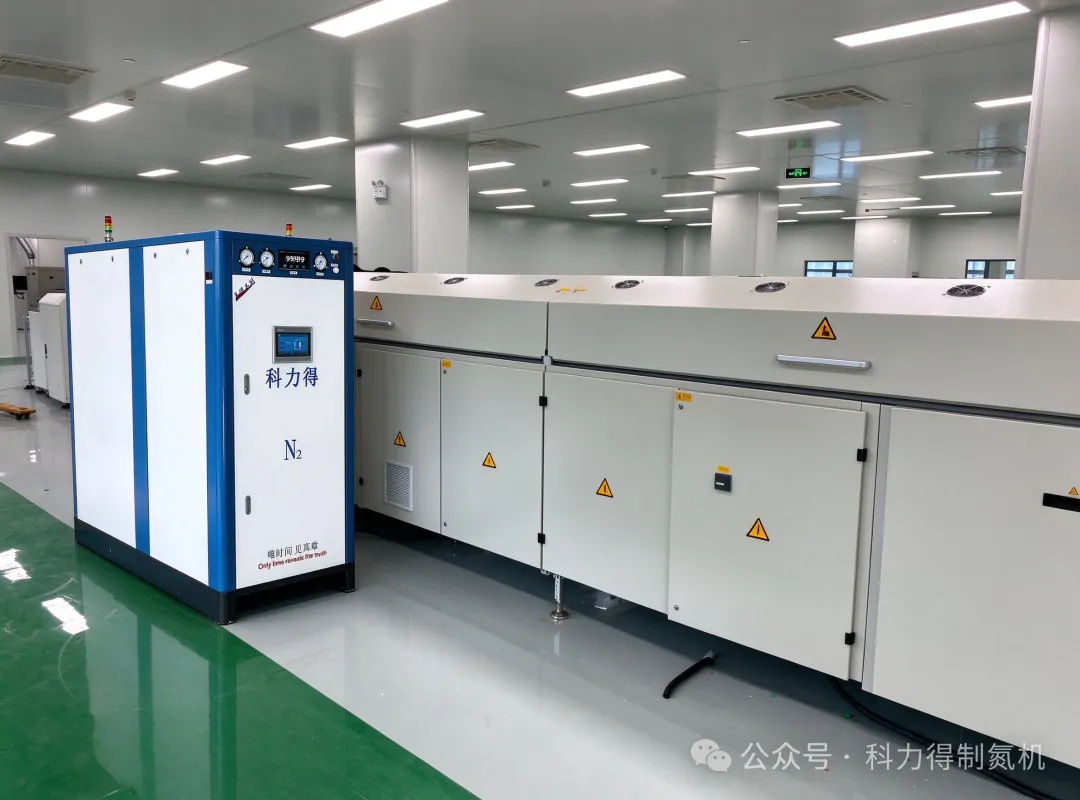
三、PSA 还是膜分离?波峰焊基本选 PSA
市面上主流就两条技术路线,原理完全不同,选错了代价惨重。
PSA 变压吸附:利用分子筛对氧、氮的吸附选择性差异,加压吸附氧、减压解析再生。技术成熟,纯度稳定做到 99.99%~99.999%,流量覆盖 5~200 Nm³/h,基本能匹配连续用气。代价是有运动部件(切换阀门)、分子筛有寿命(一般 3~5 年更换一次)。
膜分离:利用气体分子穿透中空纤维膜的速率差异分离。结构无运动件、启动快、噪音低,但有个硬伤——经济纯度上限一般在 99.5% 左右,要提到 99.9% 以上,要么串联多级膜(成本陡增),要么牺牲大量产气效率。对波峰焊来说,这个纯度往往不够用。
还有第三条路线——液氮储罐供气。纯度极高、压力稳定、几乎无维护,但要签长期配送合同、有保底用量限制、涉及低温安全管控,只适合产能很稳定、用气量大的工厂。
除非你确认工艺段只需要惰性保护、不追求焊点质量,否则波峰焊氮气应用老老实实选 PSA。膜分离更适合气调包装、食品保鲜等纯度要求不高的场景。
四、按产线规模倒推规格
小型(10~30 Nm³/h):研发打样、单机配套
基本一对一配套一台波峰焊。适合研发打样、小批量多品种柔性产线。选型重点看三个点:预充能力、占地面积、噪音。建议缓冲罐至少配 100L 以上;PSA 空压机噪音普遍 70dB 以上,产线离办公区近就选带隔音罩的机型。
中型(30~80 Nm³/h):量产线的主流配置
这是用得最多、性价比很高的配置。单台连续生产、板宽 300mm、两班倒,稳态用量落在 20~35 Nm³/h,选 40~50 Nm³/h 规格,既能覆盖稳态还能余出预充余量。
中型设备选型核心是"冗余"。强烈建议按"1+1 备用"规划:一台主力加一台同规格备用机。量产线停一次机的损失,远大于一台备用设备的投资。有工厂为省预算不配备用机,结果分子筛崩了一次,整线停了三天,外购液氮应急的成本直接把省下的钱吃掉了。
另一个重点是控制系统联锁:好的 PSA 能接收波峰焊用气信号自动调整产气量(变频空压机就有这价值),长期跑下来电费差异能到 20%~30%。
大型(80~200 Nm³/h 以上):多机组集中供气
三台以上波峰焊时才考虑。重点不在制氮机本身,而在管网设计和系统联调:供气管路减少压损、每台焊机独立减压阀、露点和氧含量在线监测(每路都装)。
真实改造案例:四条产线八台波峰焊,原每台配一台 30 Nm³/h 小制氮机,分子筛交替再生时管网压力波动大,焊点时好时坏。改成一套 120 Nm³/h 集中供气,配 2m³ 储气罐,全车间压力稳如泰山,不良率也降了。
规格速查表
这张表只帮你框个大方向,具体选多大还得落到实际工况里核算。
五、从现场到验收的四步法
第一步:拿数据。 先到车间拿波峰焊的炉膛宽高、链速范围、工艺要求的氧含量上限、产品板宽范围、每天运行时长、同产线设备数量。有个常被忽略的点:老焊机密封圈老化,核算流量时建议乘 1.2~1.3 修正系数,否则按理论值选会偏小。换密封圈投入很小,却能让氮气需求大幅下降。
第二步:算稳态和峰值。 稳态按分项加总,峰值在稳态基础上乘 1.3~1.5。缓冲罐不需要全包峰值,通常 500L~1m³ 就够把预充期的冲击平滑掉,让制氮机接近稳态负荷运行。
第三步:评估供应商三看。 一看分子筛来源和更换周期,合同写清品牌、质保年限、到期更换报价;二看控制系统是否支持远程监控,能实时看纯度、露点、流量、运行状态;三看售后响应时间,明确工程师到达现场的承诺(比如 24 小时内)和应急供气方案。
第四步:验收盯五项。 ①稳态纯度连续满负荷 4 小时、每 30 分钟记录,确认全程稳定;②出口端实测露点,最好在车间实际环境温度下测;③模拟开机大流量冲击,看压力和纯度波动;④实测噪音和能耗,对比合同参数;⑤故意触发异常,确认报警和保护逻辑正常。五项全过再签验收单,数据当场打印签字留档。
六、三个最常被问的坑
坑一:纯度达标,焊点还是差。 按顺序排查:先查露点(水分会造成和纯度不足相似的缺陷);再查实际到达焊机端的纯度和露点——很多工厂管路过长或接头泄漏,出口再好到焊机端已打折;最后查焊机端氧传感器的校准状态,建议每季度校准一次。
坑二:压力波动大。 问题大概率在管网不在制氮机。在制氮机出口和焊机进气口各装一块压力表,两处压差超过 0.1MPa,基本可断定管网压降过大,需加粗管径或增加分路供气。
坑三:分子筛粉化、产气率下降。 这是慢变量。建立周巡检制度,每周记录产气量和出口纯度做趋势对比。同样的产气量下纯度缓慢走低,或维持同样纯度需要更高压力,就要警惕分子筛老化了。早期介入维护来得及,拖到彻底不达标往往要整罐更换,费用高一大截。
选型说到底功夫在细节里。纯度、流量、露点、稳定性,每个参数背后都对应着产线上实实在在的焊点质量。最省心的方式恰恰是前期把需求吃透、把规格定准,而不是反复在售后问题里救火。
如果你正在规划波峰焊氮气系统,最稳妥的做法是把产线实际工况——炉膛尺寸、板宽、节拍、目标氧含量——列出来,让有工程交付能力的供应商帮你做一版流量核算。科力得在波峰焊制氮领域有多年的产线落地经验,可以提供从选型核算到集中供气方案的全流程支持。把需求吃透,比反复在售后里救火划算得多。