做饮料、酱料、零食、日化罐装的老板都懂:生产线选对,产能翻倍、损耗减半;选型出错,后期返工、停机、亏钱全是坑。
很多企业采购罐装生产线,只看价格、看外观、听销售话术,忽略产品适配性、产能匹配度、工艺合规性等核心问题。最后出现灌装不准、漏液喷溅、罐体变形、产能跟不上、卫生不达标等各种问题,不仅耽误订单交付,还大幅增加运维成本。
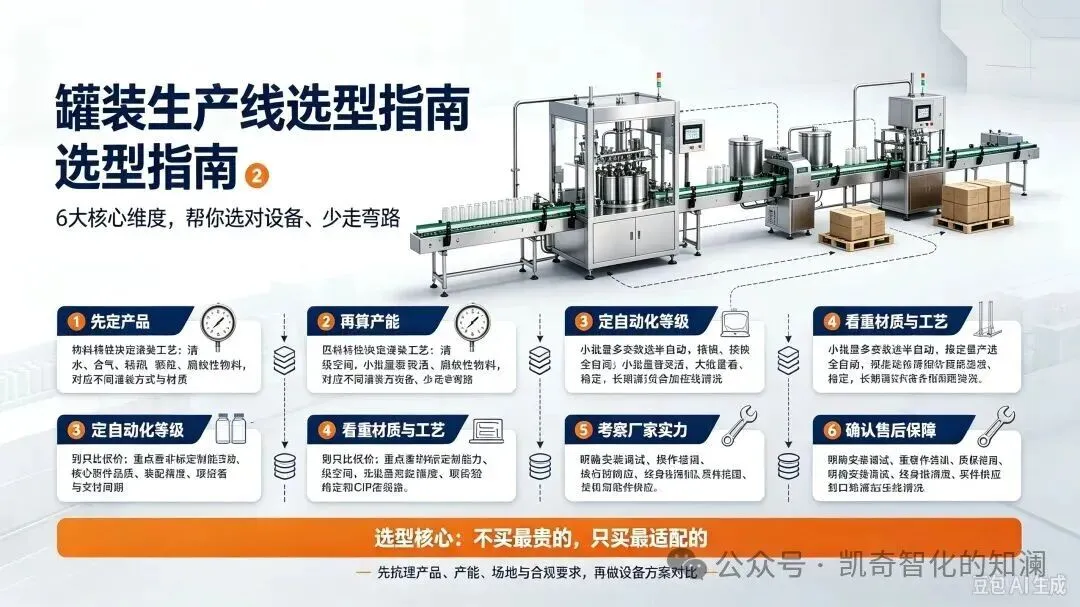
今天这篇2026罐装生产线全方位选型干货,从产品特性、产能规划、自动化等级、工艺配置、设备品质、售后保障6大核心维度,手把手教你精准选对适配自己工厂的罐装生产线,新手、老厂升级都能直接套用。
一、先定产品!所有选型的核心前提
没有万能的罐装生产线,合适的设备,永远是匹配产品而生。这是选型的第一步,也是最关键的一步,直接决定设备能不能正常投产。选型前必须精准梳理自身产品参数,拒绝“模糊认知”。
1. 物料特性,决定灌装核心工艺
不同物料的物理、化学属性,对应完全不同的灌装模式,选错直接导致灌装失败、物料损耗严重:
- 流动性清水类:纯净水、功能性饮料、白酒等低粘度无颗粒物料,优先选重力式灌装,结构简单、速度快、损耗低、维护便捷;
- 含气碳酸类:汽水、啤酒、气泡饮料等,必须用等压(背压)灌装,平衡罐内压力,避免灌装时起泡、溢液、气损超标,保障产品口感和保质效果;
- 粘稠膏体类:番茄酱、辣椒酱、蜂蜜、面霜等浓稠物料,适配活塞式/伺服定量灌装,定量精准、不拉丝、不挂壁,解决灌装忽多忽少的问题;
- 含颗粒物料:果肉饮料、酱料颗粒罐头等,需搭配防堵下料、防破碎专用阀组,避免颗粒堵塞管口、破碎变质;
- 腐蚀性物料:部分日化、酸性酱料,必须提前说明,定制耐腐蚀材质设备,防止设备生锈、物料污染。
2. 罐体规格,匹配设备适配性
提前明确工厂常用罐体参数:易拉罐、马口铁罐、铝罐、塑料罐的直径、高度、罐口尺寸,同时确认是否需要一机多用、频繁换款。
如果产品品类多、罐体规格杂,优先选择可快速换模的生产线,无需复杂调试,大幅节省换款停机时间,适配多品类生产需求。
二、精准规划产能,不浪费、不超负荷
很多工厂的误区:要么盲目买高配高产设备,闲置浪费增加投入成本;要么贪便宜选低配设备,订单暴涨后产能跟不上。
选型核心原则:匹配当下产能,预留20%-30%升级空间,适配未来1-3年业务增长。
给大家一套通用产能适配标准,可直接对照参考:
1. 小型初创/试产工厂:日产量3000罐以内、品类切换频繁,选择半自动罐装生产线,人工辅助上下罐,设备成本低、灵活度高、适配小批量定制单;
2. 中型成熟工厂:日产量3000-20000罐、稳定量产,选择全自动中速生产线,120-300CPM产能,自动化均衡,性价比最高,适配批量常态化生产;
3. 大型规模化工厂:日产量20000罐以上、单一品类大批量生产,优选高速旋转式罐装生产线,300-600CPM超高产能,全程自动化无人值守,适配规模化出货。
温馨提示:宁可小幅预留产能空间,也不要设备满负荷运转,长期超负荷会加速设备老化、故障率飙升,反而得不偿失。
三、按需选自动化等级,适配自己的生产模式
罐装生产线分为半自动、全自动、智能一体化三种模式,没有最好,只有最适配:
1. 半自动生产线
核心优势:价格低、占地小、调试简单、故障率极低、换款灵活。
适用场景:初创工厂、小批量多品类、预算有限、场地狭小、订单不稳定的企业,人工辅助上下料、封口,核心灌装工序机器完成。
2. 全自动生产线
核心优势:自动上罐、灌装、封口、压盖、喷码、输送一体化,大幅节省人工,灌装精度稳定,次品率极低。
适用场景:产能稳定、批量量产,想要降低人工成本、统一产品品质的中小型工厂。
3. 智能高端一体化生产线
核心优势:搭载PLC触控系统、自动故障诊断、生产数据统计、配方记忆功能,支持参数一键调取、远程监控,可对接工厂MES系统,全程可视化生产。
适用场景:规模化大厂、品牌代工、出口订单企业,满足高标准生产、精细化管理需求。
四、看重材质与工艺,合规耐用才省钱
罐装产品多涉及食品、日化,卫生安全、设备耐用性是硬性标准,直接关系质检过关率和设备使用寿命。
1. 材质硬性标准
食品级生产线必须采用304/316L不锈钢材质,接触面光滑无死角、无缝隙残留,耐腐蚀、易清洗。
普通201不锈钢低价易生锈,长期使用会污染物料,无法通过食品安检,绝对不要选。针对果汁、啤酒等易氧化敏感产品,优先选配带二氧化碳吹扫、双预抽真空功能的设备,锁住产品新鲜度,延长保质期。
2. 核心工艺配置
优质生产线标配精准定量系统、防滴漏装置、平稳输送结构,灌装无溢液、封口无松动、罐体无刮伤变形。
同时优先选择支持CIP在线清洗的设备,无需拆机即可完成全面清洁,省时省力,彻底杜绝物料残留发霉、交叉污染问题。
五、避开低价陷阱!认准厂家实力与定制能力
市面上罐装设备价格参差不齐,差价动辄几万、几十万,核心差距不在于外观,而在于配件品质、工艺精度、定制能力和售后体系。
1. 拒绝低价翻新、低配组装机
低价设备普遍存在:电机、传感器、阀门等核心配件劣质,灌装精度差、稳定性弱,使用3-6个月就频繁故障,停机维修损失的订单和人工成本,远高于设备差价。
2. 优先支持非标定制
每个工厂的产品、场地、工艺、质检标准都不同,标准化设备很难完全适配。靠谱的厂家可根据物料特性、罐体尺寸、场地大小、产能需求、行业合规标准,一对一非标定制方案,真正做到量身适配。
六、售后决定长期使用成本!重中之重
工业设备不是一次性买卖,七分设备三分售后,售后跟不上,设备就是一堆废铁。
选型签约前,务必确认这4点:
1. 是否提供免费上门安装、调试、操作培训,确保工人快速上手操作;
2. 是否有整机质保、核心配件超长质保服务,明确质保范围和时效;
3. 是否有24小时快速售后响应,避免旺季设备故障无人维修、停产误工;
4. 是否提供终身维护、设备升级、配件更换服务,适配后期产能、产品升级需求。
最后总结:罐装生产线选型核心逻辑
1. 先看产品:物料粘度、是否含气、罐体规格,定核心灌装工艺;
2. 再算产能:结合现有订单+未来增长,选匹配速度,预留升级空间;
3. 定自动化:小批量选半自动、稳定量产选全自动、规模化选智能产线;
4. 重品质合规:认准食品级不锈钢、防污染、易清洁工艺;
5. 稳售后保障:选源头厂家,避开中间商,保障终身运维。
选罐装生产线,不买最贵的,只买最适配的。精准匹配自身生产需求,才能实现低损耗、高产能、高回报,让设备成为工厂增产增收的利器,而非负担。