当前位置:首页>排行榜>磨介怎么选:直径、密度、材质,三件事决定磨到多细

磨介怎么选:直径、密度、材质,三件事决定磨到多细

  • 更新时间 2026-11-04 00:12:36
磨介怎么选:直径、密度、材质,三件事决定磨到多细
磨介是搅拌磨的"刀"。很多选型只问了价格和硬度,装机后才发现磨不细或者白白多耗电。这篇把选磨介拆成三件事:直径管"磨不磨得动、能磨多细",密度管"单次作用力多大",材质管"磨损与污染"。附直径分档表、密度对照表和一个 IsaMill 实测案例:介质组合选错,磨到同样细度电耗差近四成。
有个客户在采购磨介时只盯着两条:硬度高、单价低,选了一批大直径的低价氧化铝珠。装机之后发现细度一直卡在 3 µm 上下不动,电费照付、产量上不去。换了 0.6 mm 的钇稳定氧化锆珠,同样设备、同样转速,四个小时磨到 D50到了 0.8 µm——问题不在设备,在磨介。
磨介是搅拌磨里真正"动手"的部件:搅拌器输入的能量,全部通过磨介之间的碰撞和挤压传给颗粒。选磨介本质上是在选三件事:直径、密度、材质。三件事各管一摊,缺一件都会出问题。

正文开始

三件事各管什么
这三件事各自管什么、怎么定,先看一张总览:
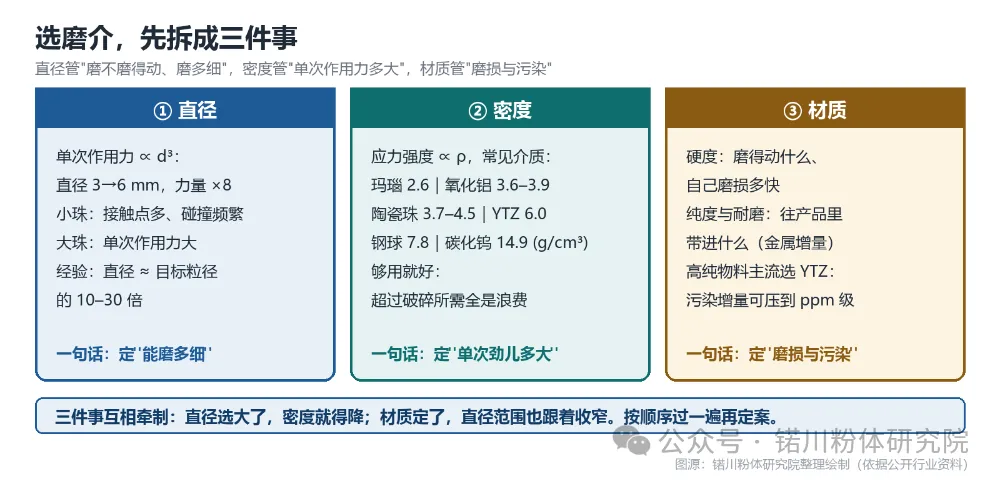
图 1 选磨介三件事:直径定"能磨多细"、密度定"单次劲儿多大"、材质定"磨损与污染"——三件事互相牵制,按顺序过一遍再定案(图源:锘川粉体研究院整理绘制,依据公开行业资料)
直径,管"磨不磨得动、能磨多细"
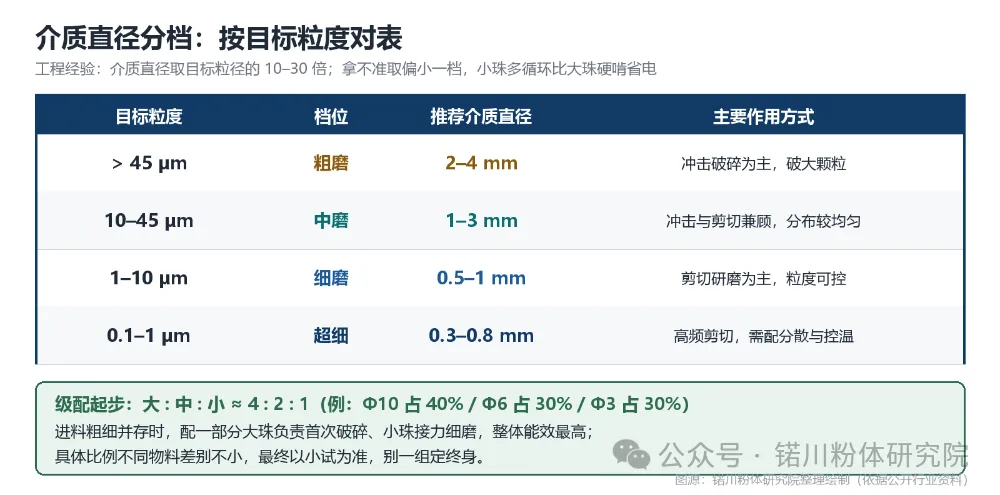
单次应力事件的能量与磨介直径的三次方成正比:直径从 3 mm 换成 6 mm,单次作用力变 8 倍。大珠单次作用力大,负责砸开粗颗粒;小珠接触点多、碰撞频率高,负责把细颗粒磨到亚微米。工程经验是介质直径取目标粒径的 10–30 倍,按目标粒度分档:
目标 >45 µm(粗磨):介质 2–4 mm,以冲击破碎为主;
目标 10–45 µm(中磨):介质 1–3 mm,冲击与剪切兼顾;
目标 1–10 µm(细磨):介质 0.5–1 mm,以剪切研磨为主;
目标 0.1–1 µm(超细):介质 0.3–0.8 mm,高频剪切,需配合分散与控温。
图 2 介质直径分档:按目标粒度对表选档,级配以大:中:小 ≈ 4:2:1 起步、最终以小试为准(图源:锘川粉体研究院整理绘制,依据公开行业资料)
密度,管"单次作用力多大"。
应力强度与磨介密度成正比,常见介质的密度差好几倍:玛瑙约 2.6 g/cm³、氧化铝 3.6–3.9 g/cm³、陶瓷珠 3.7–4.5 g/cm³、钇稳定氧化锆(YTZ)约 6.0 g/cm³、钢球 7.8 g/cm³、碳化钨 14.9 g/cm³。密度高,同样直径下单次作用力大,磨硬料、粗料占优;但下面会用实测数据说明,密度不是越高越好。
材质,管"磨损与污染"
介质的硬度决定它磨得动什么、自己磨损多快;纯度和耐磨性决定往产品里带进什么。钢球便宜、密度高,但每批都往料里加铁;普通氧化铝磨损率中等;YTZ 硬度高(莫氏约 8.5)、磨损低,金属污染增量可以控制在 ppm 以下,是锂电、电子陶瓷、医药这些高纯物料的主流选择。
三个选磨介的坑
坑一:只认"越大越好"
拿磨粗料的大珠去磨细料,细颗粒被夹在大珠之间的缝隙里根本受不到有效应力——细度卡住、电耗照付,还以为设备不行。反过来,用小珠硬啃粗料,应力强度不够破不开大颗粒,磨介白转。
坑二:密度无脑上高
"密度高=劲儿大=磨得快"听起来合理,但应力强度超过破碎颗粒实际需要之后,多出来的部分全部浪费在无效碰撞上,变成热和磨损。有实测数据(下一节细讲):介质组合选错,磨到同样细度,每吨产品的研磨电耗差近四成。
坑三:只看初次采购价
磨介是耗材,真正的账要算三笔:磨损率(多久补一次)、磨损带来的污染增量(批批检的金属增量在替你记账)、换介停机时间。低价介质这三笔账往往都不便宜。
原理与证据:应力强度要"够用",级配要"互补"
应力强度 ∝ d³ × ρ × vt²,其中 d 是磨介直径、ρ 是磨介密度、vt 是搅拌器线速度。这条公式还藏着另一半:介质大了、密了,单次作用力变大,但同样体积里介质的个数变少,应力次数跟着下降。破碎效率和这两个量的匹配方式有关:高应力强度配较少的次数,擅长破大颗粒;低应力强度配较多的次数,擅长磨细颗粒。
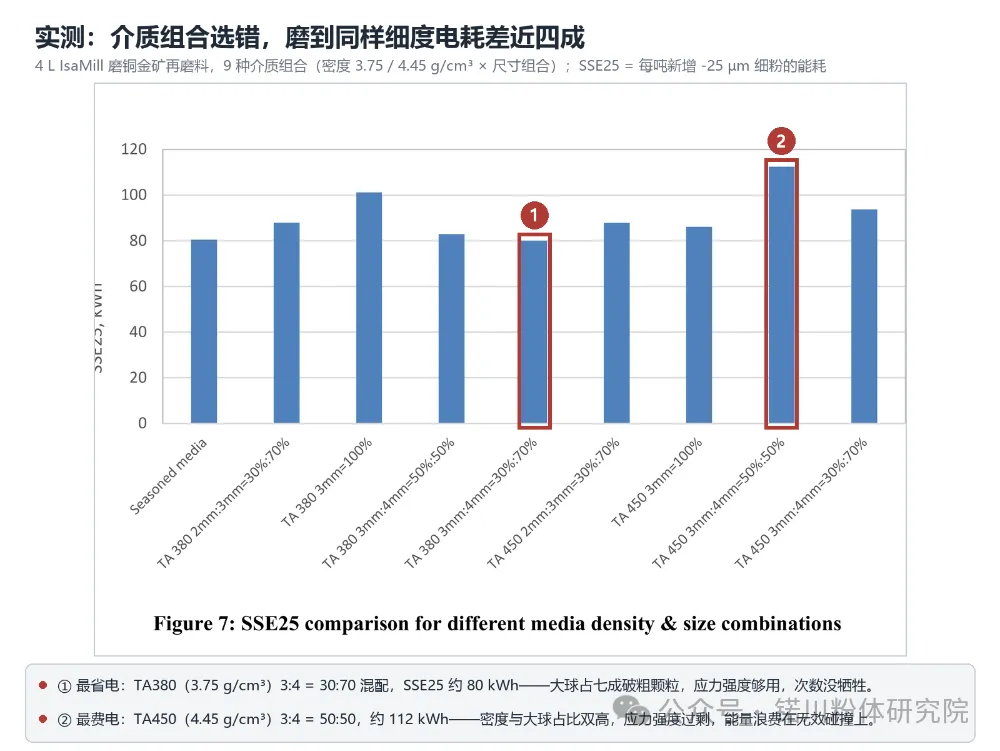
有一组系统实验把这件事量化了。2023 年粉碎会议上发表的一项研究,用 4 L 实验室 IsaMill 磨加拿大某铜金矿的再磨料(进料 F50 22 µm,目标 P80 25 µm),对比了 9 种介质组合:两种密度(3.75 与 4.45 g/cm³)搭配五种尺寸组合(3 mm 单一、2:3 与 3:4 的不同比例混合)。结果两条:最优组合是低密度介质(3.75 g/cm³)按 3 mm:4 mm = 30:70 混配,生成每吨 -25 µm 新增细粉的能耗(SSE25)约 80 kWh,与现场用了很久的"老化混合介质"基本持平,是九组里最省的;最差组合是高密度介质(4.45 g/cm³)按 3 mm:4 mm = 50:50 混配,SSE25 约 112 kWh——它的应力强度(1591 N·m)其实和最优组合(1559 N·m)几乎一样,多耗的电不在"劲儿"上,而在"劲儿过了还一个劲儿地撞":密度和大球占比双高,应力强度远超破粗颗粒所需,能量全花在无效碰撞上。
图 3 IsaMill 实测:9 种介质组合的 SSE25 对比,最省与最费差近四成;应力强度接近的两组,能耗差距出在"强度是否过剩"(图源:锘川粉体研究院整理绘制,依据 Gong et al., Comminution '23 会议论文,4 L IsaMill M4 实测,加拿大铜金矿再磨料)
同样磨到 25 µm,两组电耗差近四成。这就是"密度够用就好"的实证。
混配还有一层意义:进料里粗细并存时,纯小珠破不开粗颗粒,纯大珠顾不上细颗粒。给小珠为主的介质群里配一部分大珠,让大珠负责首次破碎、小珠接力细磨,整体能效最高——这也是"级配"的由来。工程上常用大:中:小 ≈ 4:2:1 的比例起步(例如 Φ10 占 40%、Φ6 占 30%、Φ3 占 30%),具体比例最终靠小试定,不同物料的最佳配比差别不小。
材质和密度怎么配物料?一条实用原则:按物料硬度和纯度要求倒推。硬度不高(莫氏 <4)、预算敏感的普通矿物,氧化铝珠够用;硬度中高、要求无铁污染的,用 YTZ;要求极端纯度的锂电正极、MLCC、医药粉体,直接上高纯 YTZ,把金属增量压到 ppm 级;硬度极高的碳化物类物料才考虑碳化钨(注意它会带 W、Co 污染,先确认下游接不接受)。
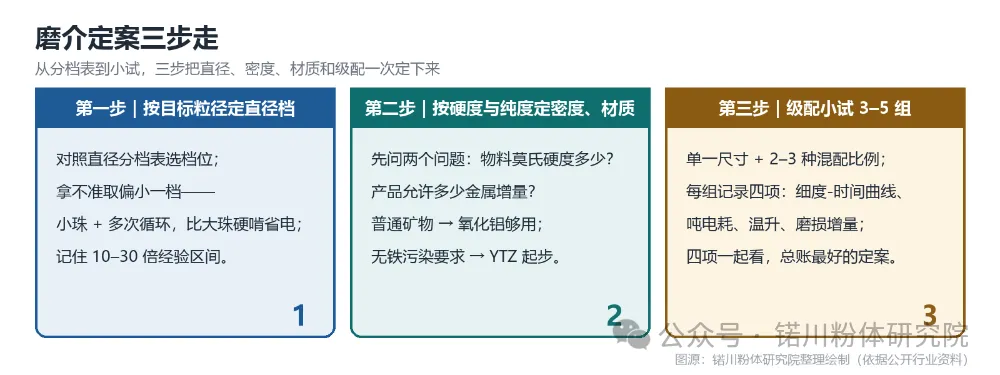
现场定案按三步走。
第一步,按目标粒径定直径档。对着分档表选,拿不准就取偏小一档——小珠加循环次数多,比大珠硬啃省电。
第二步,按硬度与纯度定密度和材质。先问两个问题:物料莫氏硬度多少?产品允许多少金属增量?答案直接把材质范围缩到一两种。
第三步,级配小试 3–5 组。同一种介质,试单一尺寸和两三种混配比例,每组记录细度-时间曲线、吨电耗、温升和磨损增量,四项一起看,谁的总账最好用谁。别只比一组磨到目标细度的时间——那正是"应力强度过剩"最容易藏账的地方。
图 4 磨介定案三步走:定直径档 → 定密度与材质 → 级配小试四项记账(图源:锘川粉体研究院整理绘制)
锘川总结
把这篇压缩成三句话:直径按目标粒径的 10–30 倍分档选,决定"磨不磨得动";密度和材质按物料硬度与纯度倒推,应力强度够用就好——IsaMill 实测显示组合选错电耗差近四成;级配让大珠破粗、小珠磨细,最终比例交给小试,比"一组定终身"靠谱得多。

END

关于文章您有什么问题和见解,可以在评论区留言,一起讨论。

“

【声明】本文旨在传播粉体行业相关知识,如任何单位或个人认为本公众号内容可能涉嫌侵犯其合法权益,请及时与我们联系,我们将在第一时间核实并处理,谢谢。
”

随机文章