零件往三坐标工作台上一放,多半是歪的、偏的。探针采出一堆坐标点,直接和 CAD 数模对不上——这不是机器出了问题,而是还没有建立工件坐标系。
建系这件事,新手最容易混的就是两种方法:3-2-1 和 最佳拟合。一句话先记住:3-2-1 是按图纸基准硬卡位置;最佳拟合是把零件转一转、挪一挪,找到一个最合适的姿势,让所有采到的点平均离数模最近。
下面从两个坐标系讲起,把原理、类型、优缺点和选用边界一次讲清。
01 先搞懂两个坐标系:机器的和数模的
在谈建系之前,先分清三个容易混的坐标概念。
机器坐标系:三坐标测量机自身固定的坐标系。机器床身不动,它就永远固定;探针每碰一下零件,输出的坐标都是机器坐标系下的数字。
CAD 数模坐标系:三维模型里自带的理想坐标系,代表零件设计状态下"应该处在什么位置"。
工件坐标系:也就是我们要建立的坐标系,本质是一组"先怎么转、再怎么挪"的变换规则,把机器读到的实测点映射到数模坐标系下,测量结果才能和图纸、数模直接比较。
零件摆放位置是随机的,实测点自然和理想点对不齐。建系要解决的,正是这件事:找到一组转动加平移的变换,把两边对齐起来。至于对齐时"谁说了算",两种方法给出了完全不同的答案。
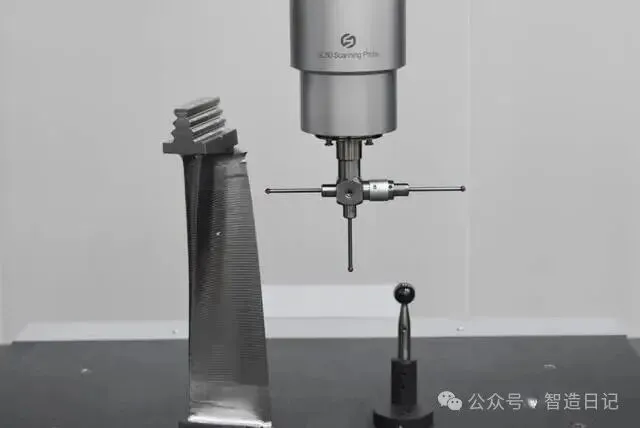
图1:扫描测头在叶片样件上方采点(资料图,建议替换为本单位实验室实拍)
02 3-2-1:图纸基准是"老大",必须先贴准
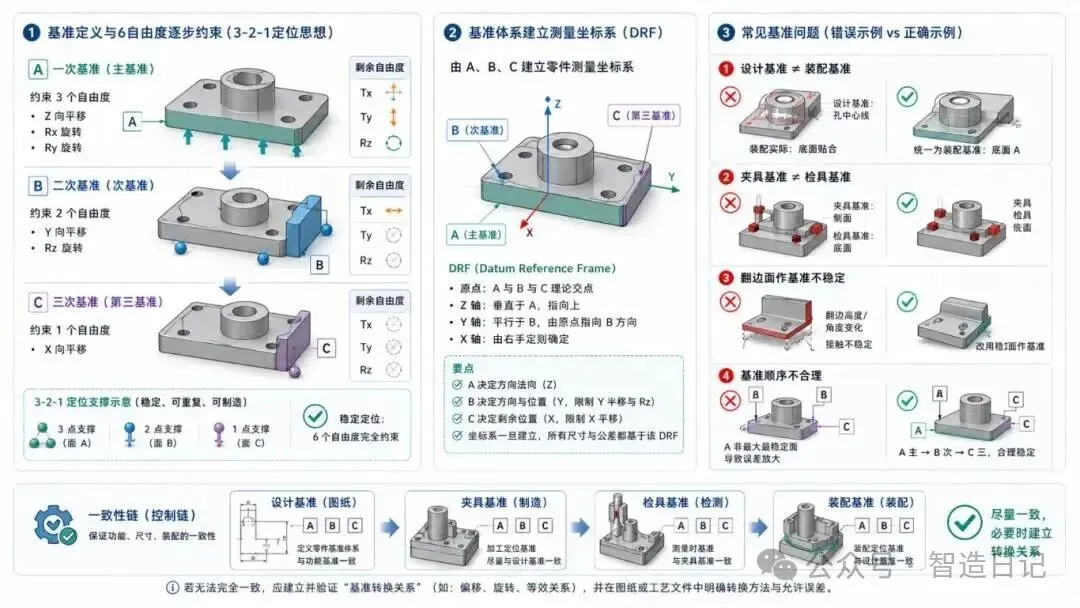
3-2-1 建系有明确前提:图纸规定了 A、B、C 三个基准,而且基准之间有先后顺序。它的逻辑是逐级约束零件在空间里的 6 个自由度(3 个平移、3 个转动)。
第一基准(主基准)A:3 个测点。约束 3 个自由度——沿 A 基准面法线方向的平移,以及绕另外两个水平方向的转动,先把零件"放平、扣住"。
第二基准(次基准)B:2 个测点。再约束 2 个自由度——沿 B 方向的平移,以及绕 A 法线方向的转动。
第三基准 C:1 个测点。约束最后 1 个平移,原点落定,6 个自由度全部被约束。
它的特点很鲜明:基准优先。基准面、基准孔必须贴合到位,基准这几个点的拟合质量优先保证;至于基准以外的特征偏差大不大,这套建系方法并不负责"照顾"。
打个比方:像把箱子放进工装,底面必须贴紧桌面、侧面必须贴紧挡板,这两个面是硬性规定,必须到位;箱子其他位置稍微歪一点,也不影响定位。
图2:基准定义与 6 自由度逐步约束示意(教材类原理示意图,非实拍)
03 最佳拟合:没有"老大",让所有点平均离数模最近
最佳拟合不设置谁是基准,参与计算的测点在默认不加权重时地位相同。它可以同时调整两类变换:
整体平移:X、Y、Z 三个方向各挪一点;
整体旋转:绕 X、Y、Z 三个轴各转一点。
一共 6 个可调方向。软件不断尝试不同的位置和角度,目标只有一个:让所有测点与数模对应位置之间的误差平方和最小,也就是最小二乘求解。
为什么一定要用"误差平方",而不是直接把偏差加起来?两个原因:
可以这样想象:手里一个实物零件,旁边一个透明的 CAD 虚拟零件,虚拟件可以在空间里随便挪、随便转。每换一个姿势,就量一遍每个实物测点到虚拟模型的距离并算总分;软件反复调整,直到找到总分最低的那个姿势。这个姿势对应的位置关系,就是最佳拟合坐标系。
关键性格局:它平均照顾所有点,不会为了少数几个点贴准而牺牲一大批点;反过来,也不会强制某一个面、某一个孔必须对齐。
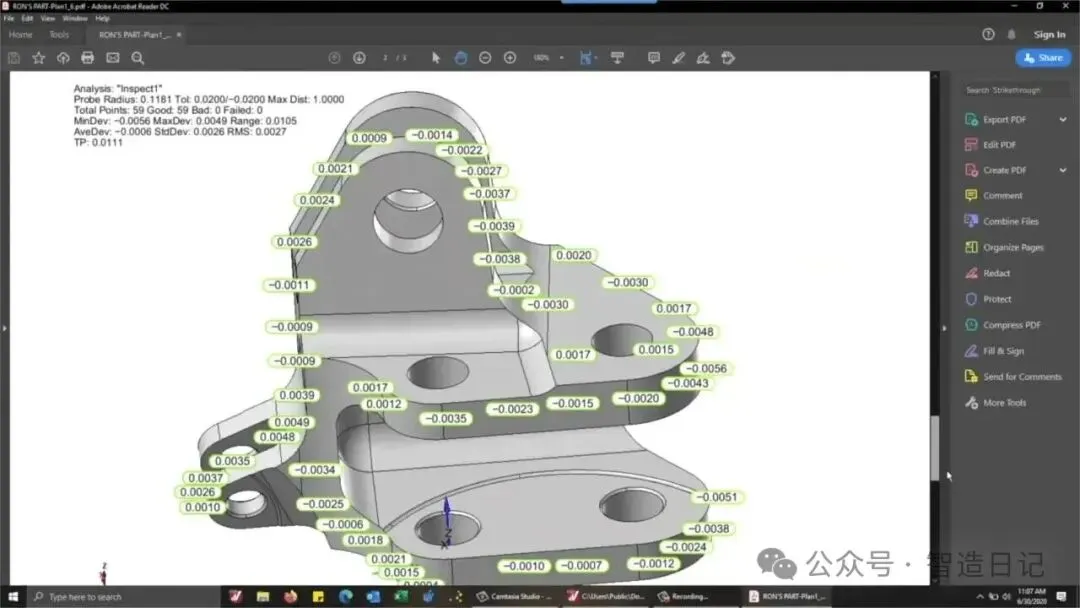
图3:最佳拟合后各测点偏差与 RMS 统计界面(厂商公开技术资料截图)
界面里每个测点都有正负偏差,顶部同时给出平均偏差、标准差和 RMS(均方根残差)。需要先建立一个认识:RMS 反映的是整体对齐质量,测点 Good/Bad 的合格统计是后续公差判定的事,两者不是一回事,这一点后面还会展开。
04 两种常见最佳拟合:点对点与点对曲面
第一种:点对点拟合(点到点)
对应方式:实测第 1 个测点配对数模上第 1 个理论点,第 2 个配对第 2 个,一一配对。例如测 4 个孔,实物 4 个实测点对 CAD 上 4 个理论孔点。
计算特点:属于线性最小二乘问题,存在闭式解,软件可以一步算出最优位置,不需要反复迭代。
适用场景:孔组、工艺标记点、控制点网复测后与已知坐标系整体对接。比如 4 个安装孔没有规定哪个孔是基准,只想让这组孔整体对齐数模,就用它。
第二种:点对曲面拟合(点到面,扫描最常用)
对应方式:采来的是一堆散乱点,没有固定配对的理论点;每个测点自动去找 CAD 曲面上离它最近的位置,沿曲面法向计算距离。
计算特点:属于非线性优化,必须一步步迭代试算逐步逼近,软件通常会设置最大迭代次数和收敛阈值。
主要风险:零件一开始放得太歪,软件有可能收敛到错误位置,也就是局部最优——好比拼图碎片转得太厉害,误卡进旁边一个相似的凹槽里。
适用场景:自由曲面、模具、叶片、扫描点云整体比对,这类零件往往没有规整基准面可用。
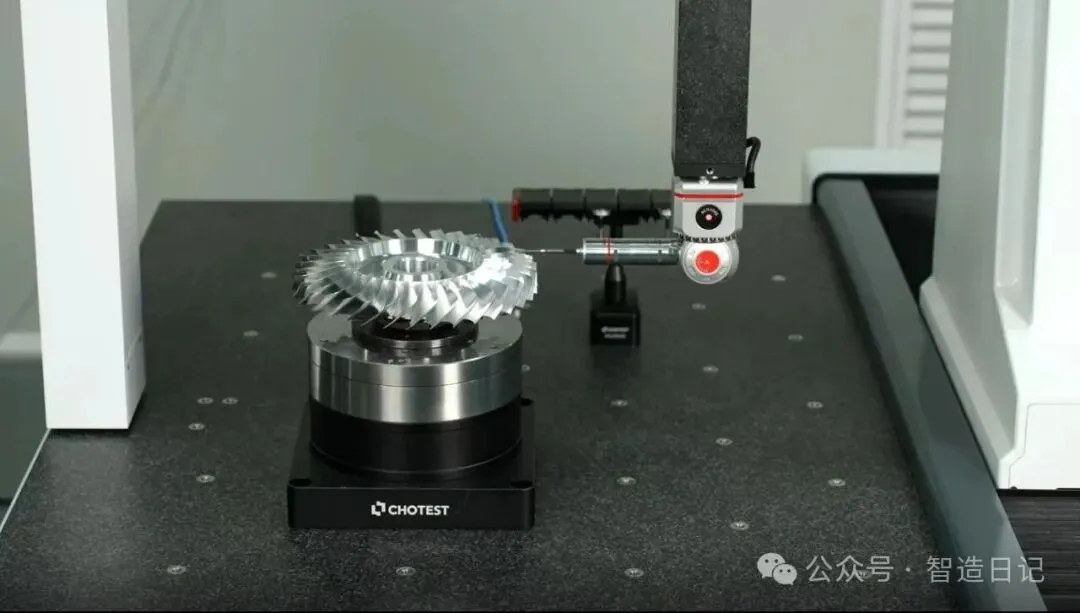
图4:复杂叶轮件在三坐标工作台上做扫描检测(厂商公开实拍资料图)
05 加权最佳拟合:重要的点,扣分更重
有些位置确实更重要,不能和普通点同等对待,这时可以给关键测点加大权重。
另外补充一个进阶用法:带约束的最佳拟合可以先锁定某一两个自由度不动(例如保留某个方向的基准朝向),只让其余自由度参与整体找齐。它适合"必须守住某个方向基准、其余特征希望整体对齐"的混合场景,使用时要清楚锁的是哪个自由度、依据是什么。
06 优缺点与计量红线
优点
不要求严格按图纸基准建系,曲面件、扫描件、工装初步对齐都很好用;
所有测点整体均衡匹配,不会出现"基准很好、其他位置偏差爆炸"的局面;
适合观察零件整体偏移趋势、变形趋势,以及扫描点云与数模的整体符合性。
缺点与红线(计量工作必须牢记)
没有基准优先级,这是最大边界。图纸清楚标注了 A/B/C 基准、并且按几何公差(GD&T)评定位置度、轮廓度等基准相关公差时,审核和计量不认可用自由最佳拟合代替 3-2-1。因为几何公差带建立在图纸规定的基准参考框架(DRF)上,拟合再漂亮,也不能替代图纸基准定义。
本质是"平均妥协":可能每个点都差一点点,没有一处真正严丝合缝。
点对曲面拟合对初始摆放位置敏感,存在收敛到局部最优的风险,正式测量前要先核对拟合姿态是否合理。
残差 RMS 只是对齐误差,不等于零件尺寸合格;合格与否仍要回到公差带和图纸基准去判定。
最佳拟合严格依赖 CAD 数模,没有理论模型就无法建立。
07 选用判断清单:什么时候选哪个
选 3-2-1 的情形:
选最佳拟合的情形:
选加权或带约束拟合的情形:
最后用一个生活类比收尾:3-2-1 像班长、副班长位置是硬性规定,必须坐到指定位置,其他人可以安排;最佳拟合不指定谁必须坐哪,而是调整整排桌椅的角度和位置,让全班每个人离自己目标座位的距离总和最小,整体都更舒服一点。
两种方法没有高低之分,只有适用边界之分:图纸基准说了算的场合,3-2-1 是合规底线;关注整体形貌与变形趋势、又没有强制基准约束的场合,最佳拟合提供平均最优姿态。先看图纸基准怎么标,再选建系方法——顺序反了,测得再仔细,结果也可能不被计量审核认可。