新人培训:螺栓怎么止退?螺栓防松方案怎么选,螺纹胶怎么挑、怎么标、怎么用 ?建议先收藏,画图或装配前翻出来看.
- 更新时间 2026-11-02 15:42:45
螺栓一松就加弹簧垫圈?你可能从一开始就选错了
新人扫盲:防松方案怎么选,螺纹胶怎么挑、怎么标、怎么用。
设备一振动,螺栓就松;管接头一渗油,现场就拿生料带缠。很多新人的第一反应是:加个弹簧垫圈不就行了?
但弹簧垫圈恰恰是防松可靠性最有限的选择之一。它不是不能用,而是不能一招通吃。在振动测试里,最先失效的往往就是它。
防松从来不是“加个东西”那么简单。你得先选对原理,再选对型号,最后还得在图纸上写清楚。尤其是螺纹胶——新人最容易“买对却用错”:强度选错了拆不开,该密封的地方用了锁固胶照样漏,图纸上只标一个“涂胶”又让装配现场无从执行。
这篇一次讲清:常规止退方案有哪些,螺纹胶怎么选、怎么区分、图纸怎么标、现场怎么用。
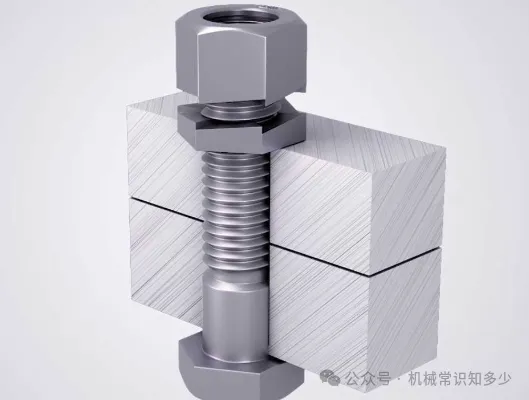
01 先看清全局:防松到底有哪几条路?
按作用原理,常规止退方案可以归为四类。你不需要记住所有型号,但要记住每条路的“脾气”。
第一条:摩擦防松。
弹簧垫圈、尼龙嵌件螺母、双螺母都属于这一类。靠螺纹副之间的持续摩擦力。优点是便宜、可拆卸;缺点也很直接:预紧力一旦衰减,摩擦力就没了。弹簧垫圈在强振动下表现尤其有限,更适合振动不大的静态设备。
第二条:机械防松。
开口销配开槽螺母、止动垫圈、串联钢丝。用物理屏障把螺纹副“卡死”。可靠性很高,航空和关键安全部位几乎是默认选项。代价是安装麻烦,拆一次往往就要换销、换丝。楔形制锁垫圈(比如 Nord-Lock)是近年来的高性能变体,靠楔形齿产生张力,不是单纯依赖摩擦力,强振动下表现突出。
第三条:永久防松。
焊接、冲点、高强度粘接。让连接不可逆。螺纹胶的高强度型号可以归入这一类;中等强度型号保留了可拆卸性,更像“可维修的锁固”。
第四条:结构防松。
靠螺纹或紧固件自身的几何形状锁紧,比如 30° 楔形螺纹。性能上限高,但对紧固件本身有特殊要求。
对大多数设计新人来说,日常真正要做决策的,集中在三者之间:摩擦防松(通用低成本)、机械防松(关键高可靠)、化学防松(螺纹胶,兼顾锁固与密封)。
而螺纹胶之所以值得单独展开,是因为它是唯一一类选型维度最多、标注最容易被草率对待的方案。
02 螺纹胶:优点很突出,局限也很明确
螺纹胶本质上是厌氧胶。接触空气时不固化;一旦被挤进螺纹间隙、隔绝氧气,并在金属离子催化下,就在室温聚合形成胶膜。
它的核心优点是:锁固与密封一体化。固化后的胶膜填充螺纹间隙,既阻止相对转动,也阻断流体通路。
以乐泰 243 为例:适用于包括不锈钢、铝和电镀表面在内的所有金属,无需底剂;能耐受大多数防锈油和切削液;工作温度覆盖 −55°C 至 180°C;M10 钢制螺栓的破坏扭矩约为 26 N·m,用手工工具即可拆卸。通用维修和装配场景里,这是一个容错率很高的基准型号。
但它的局限也要正视:
强度选错,后果很直接:该锁的锁不住,该拆的拆不开。高强度型号通常要加热到 200°C 以上才能拆。
惰性金属会拖慢固化:不锈钢、铝、镀锌件等钝化表面,普通型号可能固化慢甚至强度不足,需要专用配方或促进剂。
表面清洁度直接影响强度:油污严重时,胶液无法正常发挥作用。
固化需要时间:完全固化前,不要让连接承受全载荷或系统压力。
一句话:螺纹胶最怕的不是买错牌子,而是用错场景。
03 选胶口诀:先问“拆不拆”,再问“封不封”
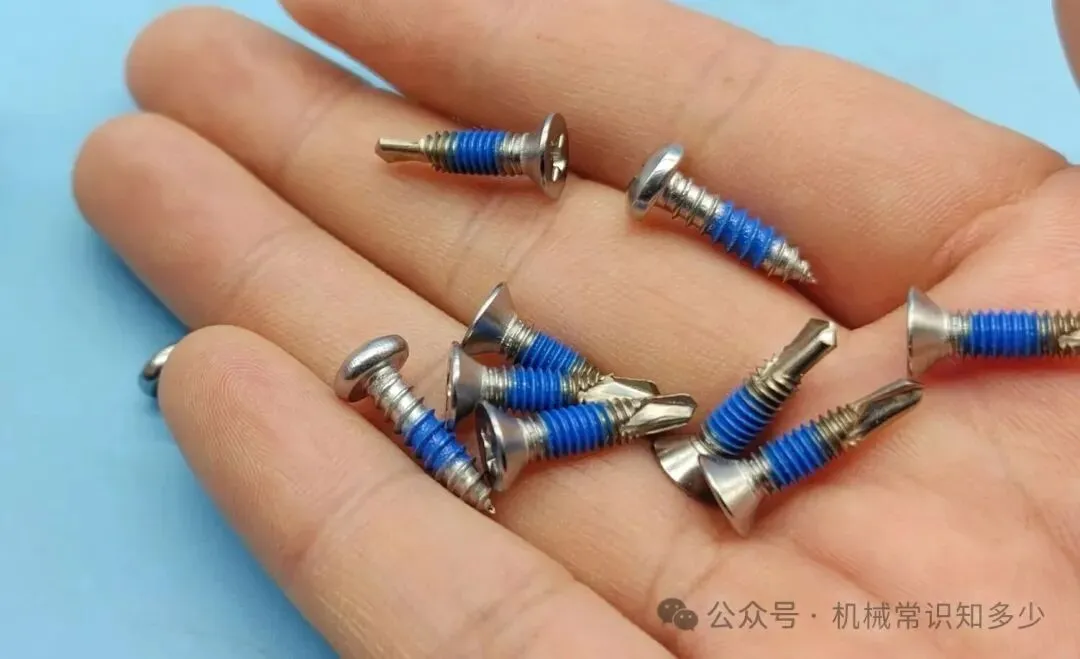
选螺纹胶,第一优先级不是品牌,也不是颜色,而是可拆卸性。乐泰用颜色编码传递这一信息,新人可以把它当作快速识别的起点:
紫色(低强度):M12 以下小螺丝、仪表调节螺钉,普通手工工具即可拆。
蓝色(中强度):通用型,覆盖大多数既需防松、又保留可维修性的场合。243 是代表。
红色(高强度):不打算再拆的重载连接,拆卸需要加热。
但注意:“蓝色”和“蓝色”之间,也可能有本质区别。
锁固胶和密封胶在功能定位上是两件事:
锁固胶解决“螺纹不松”;
密封胶解决“介质不漏”。
密封胶通常填料更多、填充间隙能力更强,专为锥形管螺纹、液压接头和气动接头设计。如果螺纹连接同时有防漏要求,图纸上必须明确写出“密封”或“锁固并密封”,并选用螺纹密封胶,而不是纯粹的锁固胶。
这是新人最容易混的一步。记住:锁固管“不松”,密封管“不漏”,两件事不能互相替代。
04 常见型号怎么区分?一张表看明白
| 型号 | 定位 | 关键特征 | 别用在哪 |
|---|---|---|---|
| 243 | 通用锁固,中强度 | 蓝色;耐油、免底剂;−55~180°C;M10 破坏扭矩约 26 N·m | 不用于以“防介质泄漏”为首要目标的管螺纹 |
| 542 | 细牙/液压螺纹密封 | 红棕色;低-中强度;专为 M10–M30 细牙液压螺纹设计;150°C | 不适用于粗牙 BSP/NPT 管螺纹 |
| 577 | 通用管螺纹密封 | 黄色;中强度;BSP/NPT 粗牙;可填充 0.4 mm 间隙;瞬时低压密封;150°C | 不锈钢螺纹需促进剂;不适用于 M10 以下细牙液压螺纹 |
542 和 577 的关键区分不在强度,而在螺纹制式:
542 是为细牙液压螺纹“填缝”而生;
577 是为粗牙管螺纹的即时密封而设计。
用 577 去封细牙液压螺纹,密封可靠性会打折扣;用 542 去封粗牙管螺纹,填充能力又可能不够。
还有一类值得知道的选项:预涂干膜胶。紧固件出厂时螺纹上已经预涂并固化好一层干膜,装配时直接拧紧即可,没有现场涂胶的溢胶风险和用量波动。对大批量、节拍稳定的生产线很友好,颜色编码也便于目视确认。代价是灵活性低——零件必须提前采购预涂版本,零星维修时不如液体胶方便。
05 图纸标注:不要只画一个箭头写“涂胶”
这是新人最容易犯、也最容易被生产端抱怨的错误。
只用一个箭头指向螺纹、旁注“涂胶”二字,是不合格的标注。
它没有回答两个决定性问题:
涂什么胶? 是 243 还是 271?是中强度锁固还是管路密封?
涂在什么位置、达到什么目的? 是防松,还是防漏,还是两者都要?
生产端面对这种标注,轻则凭经验猜,重则用错胶:把该密封的管螺纹涂了锁固胶,或者把该用手工拆卸的部位涂了高强度永久胶。
规范的标注方式,是把螺纹胶当作一种工艺材料,在“技术要求”中用文字条款定义清楚。一条可执行的标注至少包含三个要素:
第一,位置。
明确哪些螺纹需要处理。可以写“所有 M8 及以上螺栓”,也可以按件号指定。
第二,胶的型号与功能定性。
不能只写“螺纹胶”,要写清“中强度锁固胶 乐泰243”或“管路螺纹密封胶 乐泰577”。如果螺纹连接同时有防漏要求,必须明确写出“密封”或“锁固并密封”,并选用螺纹密封胶,而不是纯粹的锁固胶。乐泰 577 的黄色本身就是为了在维修现场把“密封胶”和“锁固胶”区分开而设计的,图纸上的文字定义应该和这一逻辑一致。
第三,执行条件。
至少写明“清洁螺纹表面”和“按规定力矩拧紧”。有条件时,直接引用 JB/T 7311(《工程机械 厌氧胶、硅橡胶及预涂干膜胶 应用技术规范》),该标准明确规定了图样上螺纹紧固件密封与锁固的标注方法,是让图纸要求有据可依的有效方式。
一个可用的示例写法:
件号 5、8 的螺纹连接处,清洁除油后涂覆中强度锁固胶乐泰243,按规定力矩拧紧;件号 12 的管螺纹接头涂覆管路密封胶乐泰577,锁固并密封。
如果全图只有一种通用要求,也可以简化:
所有 M8 及以上螺纹连接,清洁后涂覆乐泰243,按力矩拧紧。
关键不在于文字长短,而在于型号、功能、位置三个信息没有缺失。
记住一句话:图纸上只写“涂胶”,等于把风险留给装配现场。
06 现场使用:5 个真正影响成败的细节
选对了胶、标清楚了,执行仍然可能出问题。这几个细节,建议在设计交底或工艺文件里点明。
1. 清洁不是可选项。
油、脂和残留污垢会直接降低粘接强度。油污严重的紧固件,施胶前应使用清洗剂脱脂并充分晾干。243 虽然能容忍大多数“原样”紧固件上的薄层防锈油,但“能容忍”不等于“不需要清洁”。关键连接上,清洁仍然是可靠固化的前提。
2. 惰性金属需要额外处理。
不锈钢、铝、镀锌件等钝化表面会拖慢普通锁固胶的固化。使用促进剂(如乐泰 7649)并让其干燥后再施胶,是避免“涂了胶却几乎没强度”的标准做法。
3. 用量和涂覆位置有讲究。
螺纹胶靠隔绝空气固化,不是“涂得越厚越牢”。在阳螺纹前端 2~3 圈均匀点胶即可。过量既浪费,也不会带来额外强度增益。
4. 等固化,再加载。
243 的初固时间约为 10 分钟,但达到完整的压力密封强度需要更长的时间。管路系统在密封胶完全固化前加压,是“装完就漏”的常见原因。
5. 拆卸也要讲方法。
中低强度用手工具即可;高强度需要加热后趁热拆卸。不要在不清楚型号的情况下硬拧,否则容易损坏螺纹或紧固件。
最后总结:防松方案没有“一招通吃”
一般振动,尼龙螺母或中强度螺纹胶已经足够;强振动和关键安全部位,机械防松或楔形垫圈更稳妥;需要同时防松和防漏的螺纹连接,密封胶和锁固胶必须各司其职。
而把这些判断写进图纸的技术要求里,而不是留给装配现场去猜,才是一个设计标注真正起到的作用。
防松不是加个东西,是选对原理。
锁固管“不松”,密封管“不漏”。
图纸标注不是写给检查看的,是写给执行的人看的。
也欢迎把这篇转发给画图的同事和装配的师傅——很多返工,真的不是工艺问题,可能是图纸少写了一句话、可能是互相少打了一个招呼……鼓励新人还是多下车间、多看、多动手。
