铣平面、铣槽,走刀前都要回答一个问题:这刀是顺铣还是逆铣。两种走法刀刃受力方向不同,用错了轻则表面差、刀具费,重则顶飞工件、打坏刀。这篇按现场场景把选择标准讲清楚。
一、先分清两种走法的本质区别
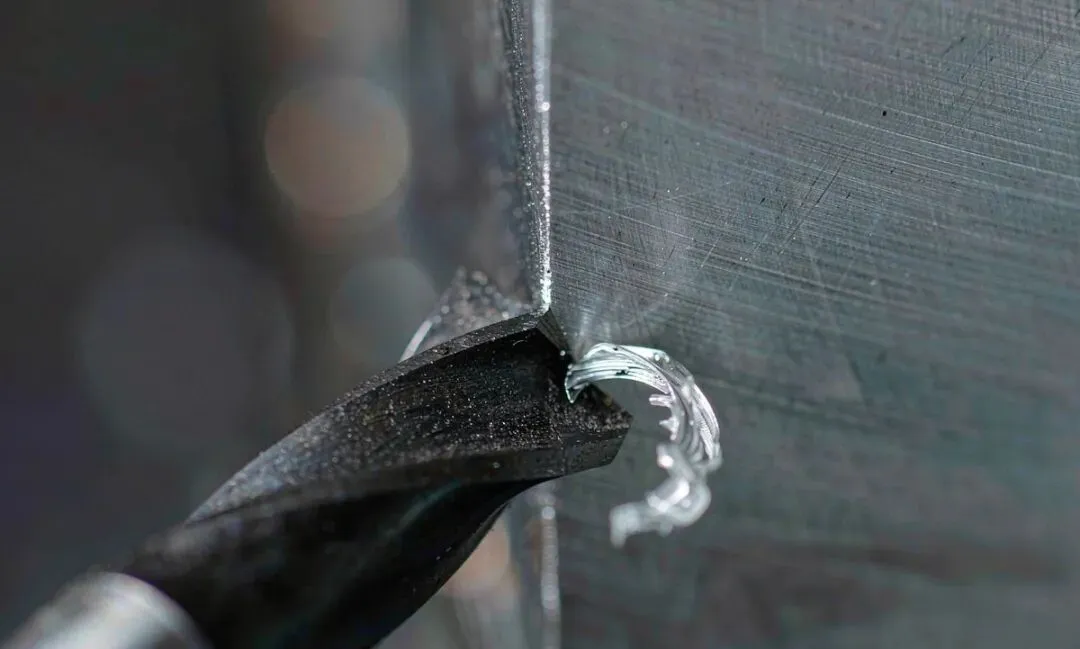
顺铣:切削厚度从厚到薄,一刀咬进去,水平切削力把工件往刀的进给方向拉,垂直分力把工件往下压。逆铣:切削厚度从零开始慢慢变厚,刀尖先在已加工面上蹭一小段才真正切进去,水平分力往回顶,垂直分力把工件往上抬。
一句话:顺铣是切进去,逆铣是蹭进去再切。顺铣刀刃磨损慢、表面光洁度好,但要求机床丝杠没有间隙;逆铣正好相反。
二、旧机床、间隙大,老实走逆铣
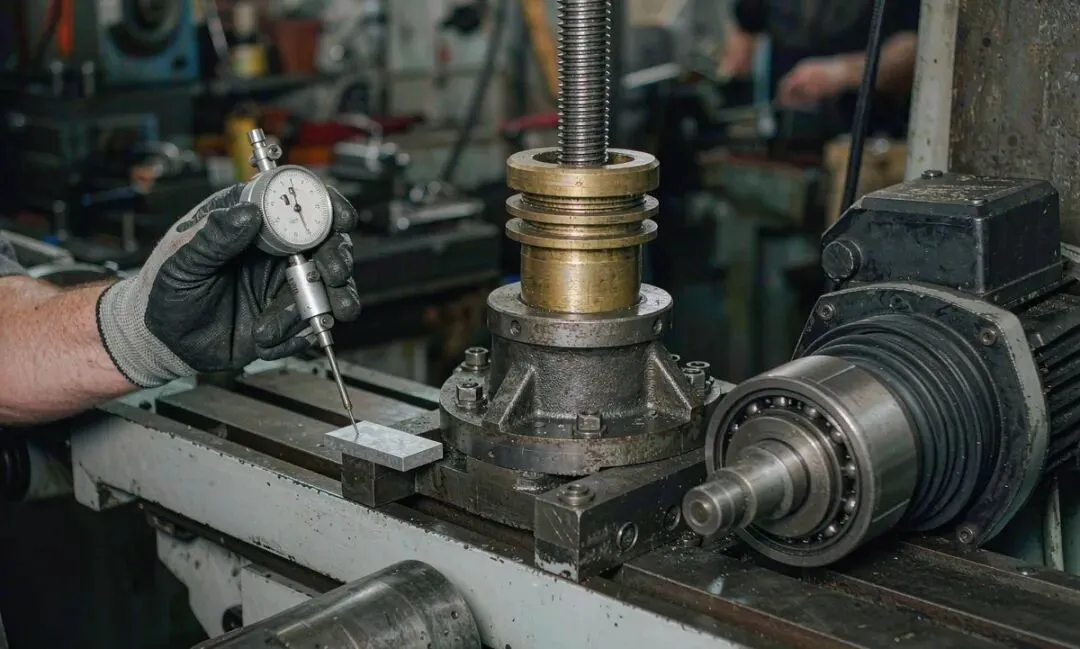
判断标准:工作台丝杠有明显反向间隙的(手摇一下有超过 0.05 毫米的空程),顺铣时切削力的水平分量会把工作台突然拽动一段,轻则在表面啃出台阶,重则崩刃打刀。
普通升降台铣床、服役十年以上的旧加工中心,先用百分表打一下反向间隙。超过 0.03 毫米就别开顺铣,粗加工老老实实逆铣,稳定压倒一切。
三、数控机床消除间隙后,一律顺铣
现在的 CNC 加工中心用滚珠丝杠加预紧,反向间隙普遍在 0.01 毫米以内,顺铣不存在突然拉刀的问题,就应当全用顺铣:同样工况下刀具寿命比逆铣能长 30% 以上,表面粗糙度普遍好一到两档。
特别是精铣和镜面工序,必须顺铣。逆铣切入时先蹭后切,在不锈钢、钛合金这类硬化材料上,这一蹭就够磨出半条后刀面磨损带。
四、三种情况必须换回逆铣
第一种:工件表面有硬皮。铸锻件黑皮、气割边、氧化层,顺铣第一刀直接啃硬皮,崩刃就是这么来的。第一刀逆铣从软处切入,把皮剥掉,第二刀再顺铣。
第二种:断续切削、冲击大。工件带孔、带缺口,刀每转一圈撞一次,顺铣满厚切入冲击大;逆铣从零切厚起步,进刀有缓冲,开粗更稳。
第三种:装夹刚度差、夹持点少。逆铣的水平分力把工件往定位基准面方向压,相当于帮着夹紧;顺铣是往外拉,垫铁虚、压板少的时候容易把件拉偏。这种装夹先逆铣试一刀,确认不走位再换。
五、三个现场判断信号
一看振纹方向:顺铣出振纹,多数是让刀或机床刚性不够;逆铣出振纹,先查夹紧和间隙。
二看刀花:顺铣的切削纹路均匀一致;逆铣表面常有先蹭后切留下的发亮硬点和冷作层。
三听声音:逆铣切入瞬间的吱吱蹭刮声明显,顺铣声音均匀。批量件上同一把刀逆铣声音越来越尖,别急着改参数,先想想是不是该换顺铣了。
结论:现代 CNC 优先顺铣,旧机床、硬皮第一刀和断续开粗用逆铣,装夹刚度差也先逆铣。拿不准就先打表测反向间隙,比换刀改参数管用。
