PVC粒料选增塑剂:ATBC和TBC怎么选
- 更新时间 2026-10-30 10:43:17
前言:
做PVC粒料的工厂,选增塑剂时经常面临一个实际难题:市场上品种多、说法杂,到底该用哪个?
如果只聚焦在柠檬酸酯类,ATBC(乙酰柠檬酸三丁酯)和TBC(柠檬酸三丁酯)是最常被拿来做对比的两个。
两者都是非邻苯环保增塑剂,但性能边界、合规广度和适用场景有明显差异。
本文围绕这两种,把选型逻辑讲清楚。
一、先搞清楚两者的本质区别
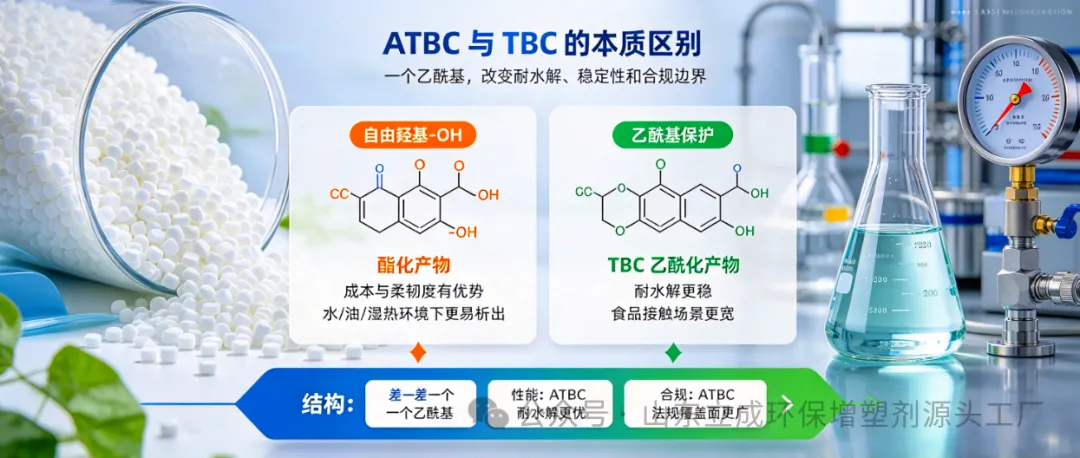
ATBC和TBC的化学结构只差一个乙酰基,但这个差异直接决定了它们的表现。
TBC是柠檬酸和正丁醇酯化的产物,分子里保留了一个自由羟基。
这个羟基让TBC的成本更低、与PVC相容性好、柔韧度不错,但也带来一个问题:在长期接触水、油或高温高湿环境下,羟基容易成为迁移和析出的通道。
ATBC是在TBC基础上再乙酰化,把自由羟基封住。这一改,耐水解性明显提升,水抽出率降低,在食品接触和医用场景下更稳。
同时,ATBC的法规覆盖面比TBC宽得多——全球主要市场的食品接触法规里,ATBC基本都能找到对应条款,TBC则相对受限。
简单说:TBC胜在成本低,ATBC胜在耐迁移和合规面广。
对比项 | TBC | ATBC |
|---|---|---|
分子结构 | 含自由羟基 | 乙酰化封端,无自由羟基 |
耐水性 | 一般,长期水浸易迁移 | 较好,乙酰基阻隔水抽出 |
耐油性 | 一般 | 较好 |
气味 | 略有气味 | 低气味 |
食品接触法规 | 许可范围窄,多用于粘合剂等有限场景 | 多国法规覆盖,可直接用于食品接触材料 |
价格 | 较低 | 较高 |
适用场景 | 非食品工业件、干态日用品 | 食品接触、儿童玩具、医用、出口高端市场 |
二、按终端用途怎么选
1. 食品接触类PVC粒料
包括保鲜膜、瓶盖垫、真空包装内衬、饮料吸管外层、食品输送带等。这类产品直接接触食品,法规门槛最高。
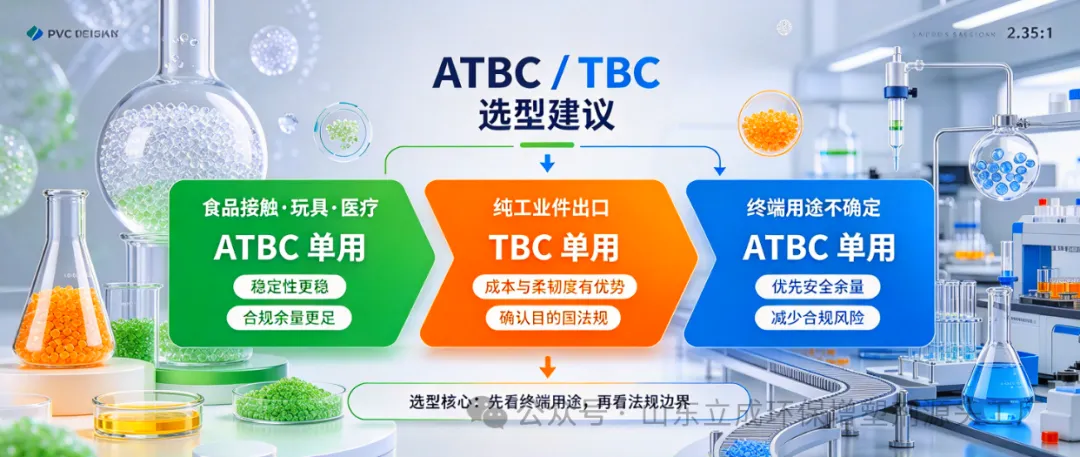
选型建议:ATBC单用。
原因很直接:ATBC在GB 9685、EU 10/2011、FDA等法规框架下都有明确的食品接触许可,可以出具有效的合规声明。TBC的食品接触许可范围很窄,如果硬用在食品级产品上,终产品的迁移测试可能过不了,而且法规文件上也很难给出有力支撑。
添加量通常按目标硬度反推,软质PVC粒料常见在30–50phr区间。具体数值要根据薄膜厚度、邵A硬度要求、是否需耐高温蒸煮等条件小试确定。
2. 儿童玩具和搪塑件
玩具分入口和非入口。牙胶、搪胶公仔、拼图等可能被孩子放入口中的产品,合规要求和食品接触类似。
选型建议:
可入口件、婴幼儿产品 → ATBC单用 非入口摆件、内销普通玩具 → TBC单用或ATBC/TBC复配
TBC可以用在非入口件上,成本优势明显,但要做邻苯未检出声明和EN71-3测试。如果产品出口欧盟或美国,建议直接上ATBC,避免法规风险。
3. 医用PVC粒料
输液管、血袋、导管、医用手套等产品,长期接触药液或人体组织,对增塑剂的耐析出性要求极高。
选型建议:ATBC单用。
医用场景下,增塑剂析出到药液或血液中是严重问题。ATBC的乙酰化结构耐水解,湿热环境下析出风险低。TBC的自由羟基在长期药液浸泡中可能缓慢迁移,不适合作主增塑剂。
此外,医用产品还需要做生物相容性评估,ATBC的毒理学数据更完整。
4. 工业非食品件
包括人造革(家具革、鞋革)、密封条、工业围裙、建材软板、文具贴膜等。这类产品不接触食品、不入口,法规压力小。
选型建议:TBC单用或TBC为主。
工业件的核心诉求是成本和基本物性。TBC的增塑效率接近DOP,相容性好,做出来的粒料柔韧度够用,价格比ATBC低不少。如果客户对气味有要求,可以加少量ATBC(10%–20%)改善。
5. 出口产品
出口欧盟、美国、日本的产品,需要过REACH邻苯限制、EN71-3玩具标准、FDA食品接触条款等。
选型建议:
涉及食品接触、玩具、医疗 → ATBC单用 纯工业件出口 → TBC单用,但需确认目的国对TBC的具体法规要求 不确定终端用途 → ATBC单用,留足安全余量
三、ATBC和TBC可以混用吗
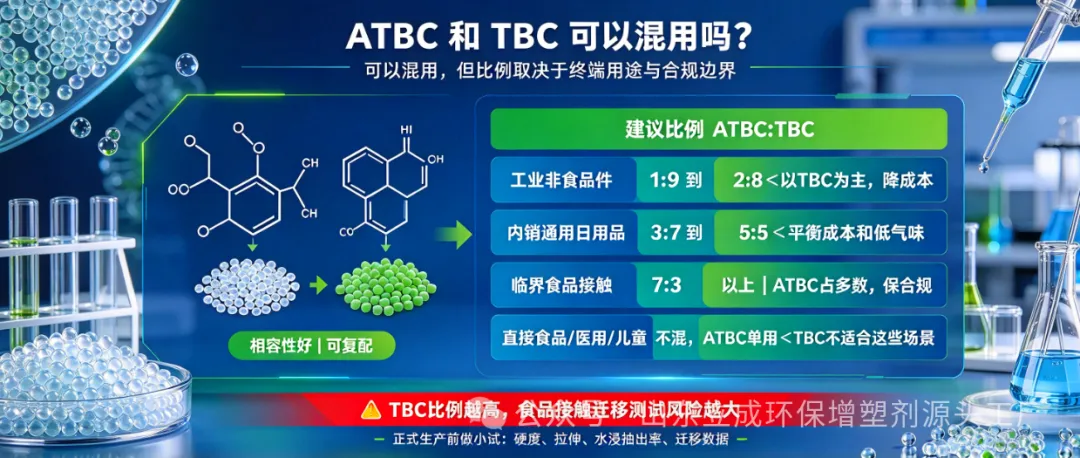
可以混用,两者相容性好,复配后综合了ATBC的耐迁移和TBC的成本优势。
复配比例参考:
场景 | 建议比例(ATBC:TBC) | 说明 |
|---|---|---|
工业非食品件 | 1:9 到 2:8 | 以TBC为主,降成本 |
内销通用日用品 | 3:7 到 5:5 | 平衡成本和低气味 |
临界食品接触(外包装非直接接触) | 7:3 以上 | ATBC占多数,保合规 |
直接食品/医用/儿童 | 不混,ATBC单用 | TBC不适合这些场景 |
复配不是随便混。
如果产品最终要过食品接触迁移测试,TBC比例越高,测试风险越大。
建议在正式生产前做小试,测硬度、拉伸、水浸抽出率和迁移数据。
四、PVC造粒加工注意事项
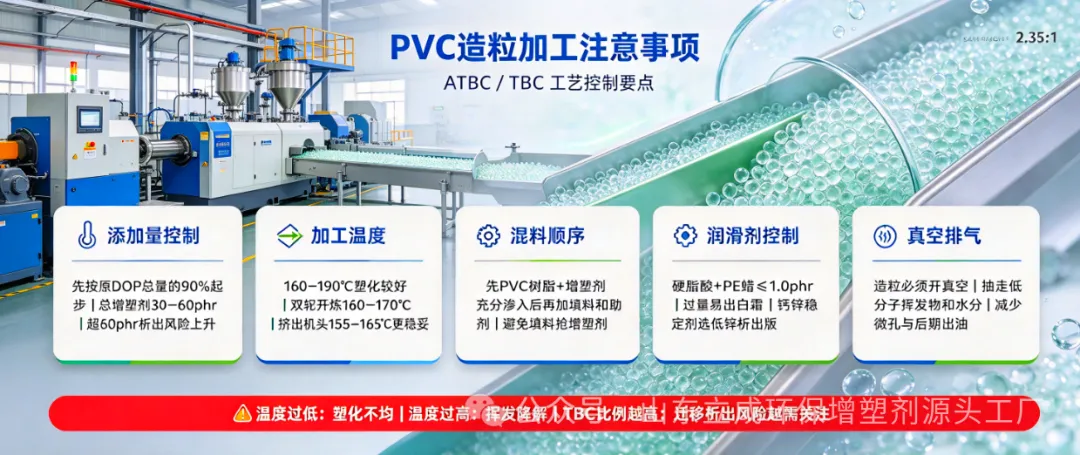
添加量控制
ATBC和TBC的增塑效率与DOP接近,但不能直接1:1替换原DOP配方。
建议先按原DOP总量的90%起步,测硬度后再微调。
软质PVC粒料总增塑剂一般在30–60phr,超过60phr析出风险明显上升。
加工温度
柠檬酸酯类在160–190℃区间塑化较好。
温度过低塑化不均,过高会导致挥发和降解。
具体温度要根据设备类型和配方调整,双辊开炼一般160–170℃,挤出造粒机头温度控制在155–165℃较稳妥。
混料顺序
高混温度控制在80–120℃,先加PVC树脂和增塑剂,让增塑剂充分渗入树脂孔隙后再加填料和助剂。
如果先加填料,填料会抢增塑剂,导致塑化不均和后期析出。
润滑剂和外润滑
硬脂酸和PE蜡总量建议控制在1.0phr以内。
过量外润滑会导致表面白霜,容易被误判为增塑剂析出。
钙锌稳定剂选低锌析出版本。
真空排气
造粒时一定要开真空排气,把低分子挥发物和水分抽走。
否则粒料内部有微孔,存放和使用中容易出油。