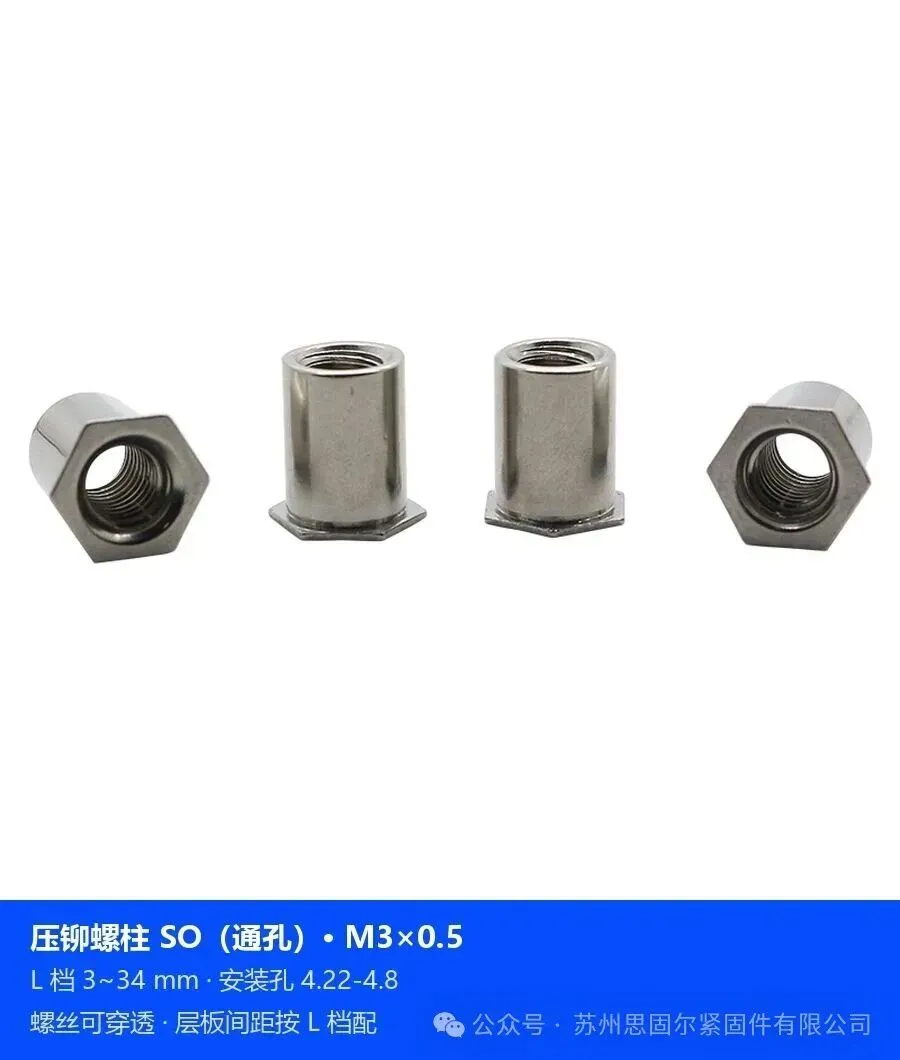
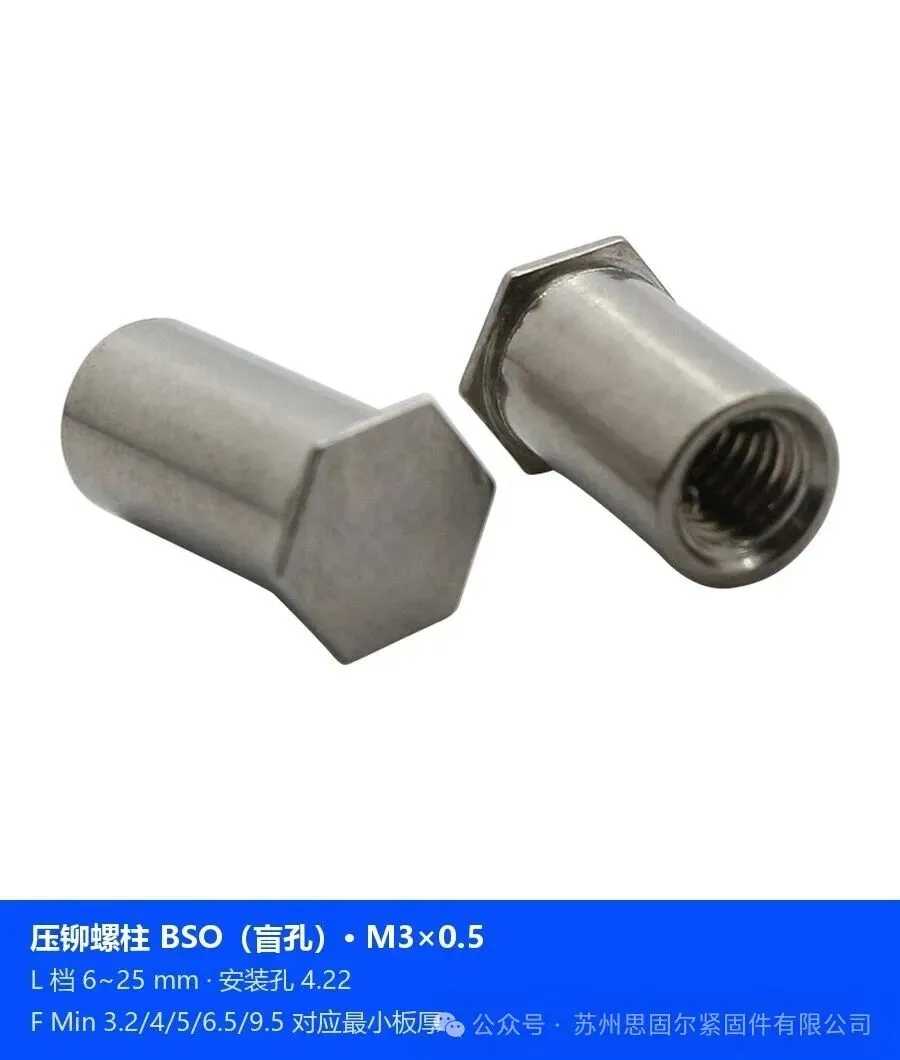
机柜里装控制板、走线槽,光有压铆螺母还不够,很多位置要的是一根立起来的螺纹柱,板子和板子之间隔出一段距离,螺丝从中间穿过去。焊接螺柱要把整块板加热,薄板一焊就变形,漆面也毁;钻孔攻丝又吃板厚,一两个毫米的板上没几牙可攻。压铆螺柱解的就是这个结,冲个定位孔把螺柱压进去,压力让柱体下端的齿挤进板材,螺纹柱稳稳立在板上,喷粉之后再装件也不迟。
压铆螺柱分通孔和盲孔两路,通孔的 SO 系列螺纹从头通到尾,螺丝可以穿过柱体再咬进别处,画册上 M3×0.5 的规格 L 档从 3 排到 34 毫米,安装孔 4.22 到 4.8,层板间距大的机柜里,长柱做支撑短柱做定位,一张单子里配几个档位都寻常。
盲孔的 BSO 系列螺纹只留外侧一段,柱体不透,画册口径 M3×0.5 的 L 档 6 到 25 毫米,安装孔 4.22,另有 F Min 一栏分 3.2、4、5、6.5、9.5 几档对应板厚的下限,薄板柜体走这一路,背面的板面不受打扰。
两路的分工我在配单时习惯这样划,需要螺丝穿透的用通孔,比如板间接地桥接和长螺栓锁合的位置;只在一面装件、讲究背面平整的用盲孔。选错路数的返工见得不少,盲孔的位置硬上通孔柱,背面凸出一截,层板压上去顶出印子,倒回来换件多花两道工。
压装之前把两张表对一遍,安装孔一栏照着冲,M3 的 4.22 差半根头发丝的量都会让齿咬不实,板材厚度对着 F Min 一栏核,板比下限还薄就别硬压。压装用压力机对中下压,柱体垂直进板,压完齿要实实在在嵌进板材里。同族的压铆螺钉顺带提一句,FH 系列螺纹从 M2.5×0.45 到 M8×1.25,L 档 4 到 30 毫米,和压铆螺母、压铆螺柱配起来,一张钣金的螺纹连接就齐了。
压完的螺柱抽三颗做螺纹通止规检查,再横向推一下确认无松动,两项都过这批板才流到下道工序。
验收这块我自己守着一条,通止规过螺纹,手推确认不转,批量头一板留样比着走,后面的批次抽检就省心。机柜、电源柜、网络机柜的图纸阶段就把通孔盲孔和长度档位定好,钣金厂照单压装,装配件的厂拿到手直接上线,两边都省事。
手头的板厚和支柱长度对不上档位的,把图纸上的螺纹规格报给苏州思固尔拉铆钉核对一遍再下单,需要试样核对压铆效果的,欢迎联系我们获取样品与技术支持。
联系人:陈小姐电话:18002764449苏州思固尔紧固件有限公司