做PVC改性,很多配方师选热稳定剂的第一反应是"哪个便宜用哪个",或者"供应商说哪个好就用哪个"。但真正到了量产环节,初期发黄、长期热稳定不够、耐候差、析出喷霜这些问题,往往都是选型阶段就埋下的坑。
为什么PVC热稳定剂选型这么容易踩坑
PVC是所有通用塑料里热稳定性最差的一种。加工温度160~190℃,而PVC在140℃以上就开始脱氯化氢降解,分子量下降、颜色变深,最终失去力学性能。
热稳定剂的作用,就是在加工和使用过程中,延缓甚至阻止这个降解过程。
但问题在于:没有一种稳定剂能同时在所有维度都做到最好。
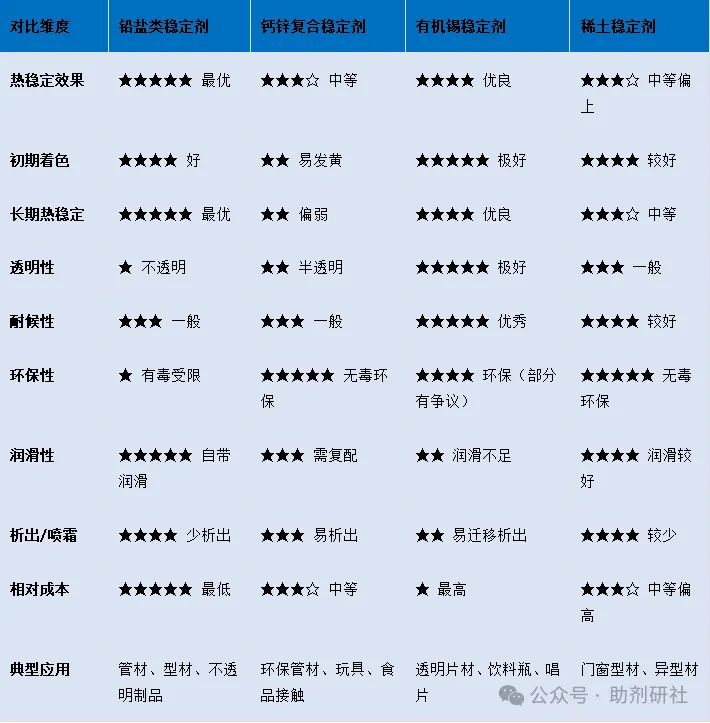
铅盐稳定效果最好、最便宜,但有毒,环保过不了;有机锡透明性好、耐候佳,但价格高,还容易析出;钙锌环保无毒,但初期着色差,长期热稳定不够;稀土稳定剂性能中庸,口碑两极分化。
选型的本质,不是找"最好的稳定剂",而是在你的产品要求、工艺条件和预算之间,找到那个最合适的平衡点。
主流热稳定剂对比:先搞清楚各自底牌
目前PVC行业最常用的热稳定剂主要有四类:铅盐类、钙锌复合类、有机锡类、稀土类。它们的作用机理不同,性能特点和适用场景也差异很大。
挤出工艺:看重长期热稳定和润滑平衡
挤出是PVC最常用的加工方式,管材、型材、板材绝大多数走挤出路线。
挤出机机筒长、停留时间相对长(一般2~5分钟),对稳定剂的长期热稳定性要求高。同时挤出需要良好的润滑平衡——内滑保证熔体塑化均匀,外滑防止粘模。
选型建议:
铅盐体系:长期热稳定最好,自带润滑,挤出工艺最成熟,配方调试空间小,适合大批量不透明管材型材。
钙锌体系:长期热稳定偏弱,需要搭配辅助稳定剂(如β-二酮、亚磷酸酯)来提升后期稳定;润滑需要额外复配,调试成本高一些。
稀土体系:润滑性较好,塑化流畅,适合门窗型材等对表面光洁度要求高的挤出制品。
注塑工艺:看重初期着色和抗焦烧
注塑PVC停留时间短但剪切强,熔体在炮筒里经历剧烈剪切升温,容易局部过热降解。
注塑更看重初期热稳定性(开机不久就发黄)和抗焦烧能力(过度剪切后会不会碳化黑点)。
选型建议:
有机锡:初期着色极好,抗焦烧能力强,适合要求高的透明注塑件。
钙锌:初期着色是短板,必须选复配了高效辅助稳定剂的高活性钙锌体系,否则一开机就黄。
铅盐:稳定效果没问题,但制品不透明,只适合不透明注塑管件、配件。
压延/吹塑工艺:看重透明性和析出控制
压延膜、吹塑瓶、透明片材这类工艺,对制品透明性和表面析出非常敏感。
选型建议:
透明制品首选有机锡,尤其是硫醇甲基锡,透明性最好,初期着色极佳。
钙锌也可以做半透明制品,但透明度和长期稳定性都不如有机锡。
铅盐和稀土基本不适合透明制品。
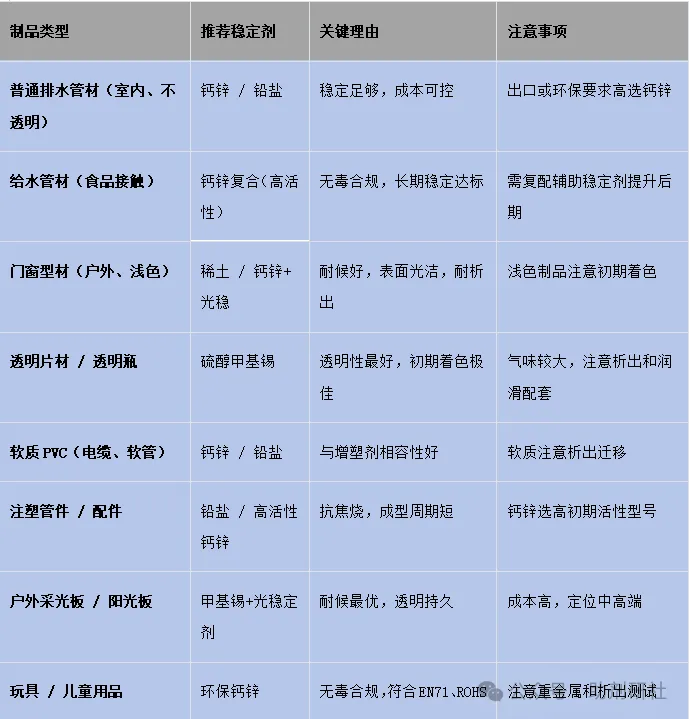
一张表看懂:你的产品该选哪种稳定剂
前面拆了三个维度,现在把它整合成一个可以直接用的选型决策表。
新订单先问自己三个问题:做什么制品、用什么工艺、有什么特殊要求。
选型最容易踩的4个坑
很多人拿刚果红测试,看稳定剂能撑多少分钟,觉得时间越长越好。但实际生产中,制品刚做出来颜色就发黄,哪怕后面两小时不变色,客户也不会接受。
正确做法:初期着色和长期热稳定要一起看,初期颜色决定外观,长期稳定决定加工窗口。
钙锌初期差,就一味加大添加量
钙锌发黄,有人第一反应是多加稳定剂。但钙锌过量反而会导致"锌烧"——后期急剧变黑,析出更严重。
正确做法:钙锌初期着色差,应该靠复配β-二酮、环氧大豆油、亚磷酸酯等辅助稳定剂来改善,而不是猛加主稳定剂。
忽略润滑剂的配套调整
换稳定剂体系,润滑体系往往也要跟着调。铅盐自带润滑,换成有机锡后润滑明显不足,塑化变差、物料粘螺杆;换成钙锌后外滑又可能过量,导致分层。
正确做法:换稳定剂体系时,同步评估润滑体系,不要直接沿用原来的润滑配方。
只看加工稳定,不看存放和使用
制品出厂时颜色很好,放三个月表面冒白霜,或者户外晒半年就粉化。这都是选型时只盯加工、不看长期表现的后果。
正确做法:选型阶段就做加速热老化、紫外老化测试,模拟实际使用环境,再下结论。
总结
PVC热稳定剂选型,本质上是一个多目标平衡问题:加工适应性、耐候表现、综合成本,三者不可能同时拉满。
没有最好的稳定剂,只有最合适的配方。
当然,理论框架只是起点。实际配方调试中,基材牌号、填料种类、润滑体系、加工温度波动,每一个变量都会影响最终效果。小试验证、中试放大、量产微调,这套流程一步都不能少。
END
本公众号部分内容整理、汇编自网络公开资料,仅供知识分享与交流参考。本平台不对内容准确性、完整性作担保,读者依据内容自行操作产生的一切风险,由读者本人独立承担,与本公众号无关。