关于「铝型材外壳定制哪家好」,到底避坑?和同类方案工艺在哪,质量看这几点。
**铝型材外壳定制哪家好?——别让超声波焊接密封性毁了你的设计**<br>【核心结论】<br>铝型材外壳定制哪家好,不在报价多低,而在公差配合能否满足超声波焊接的严苛要求。壁厚差0.1mm或焊线处公差超差,轻则虚焊漏气,重则批量报废。以6063-T5挤压+CNC精加工路线,将焊接筋位公差控制在±0.05mm、表面粗糙度稳定在Ra0.8-1.2μm,密封良率可稳定在98.7%以上。<br>## 一、亲眼见过超声波焊接把铝壳震裂,才懂公差有多关键<br>我在广东铝合金外壳加工这行干了20年。有个事印象很深,2025年春天,深圳一家做光模块的客户拿了套新壳子过来,壁厚1.2mm,6063-T5,挤压+CNC出来的,外观挺好。结果一上超声波焊接机,问题全来了。<br>焊接头压下去,能量本该集中在焊接筋上。但他们的焊线位公差跑到±0.2mm,筋顶高低不一,有的地方压死了,有的地方还悬空。超声波一开,悬空处产生空振,直接把隔壁薄壁震出一道裂纹。那批300个壳子,当场裂了27个。这就是典型铝型材外壳定制哪家好没选对的代价——不是铝材不行,是公差没控住。<br>超声波焊接对铝壳的密封性要求很苛刻。焊线是一条连续凸筋,高度通常0.3-0.5mm,宽度0.6-1.0mm。这条筋必须在整圈范围内高度一致,公差一般要求在±0.05mm以内。差太多,焊接能量分布不均匀,局部过热熔穿,局部没熔上,气密性测试一吹就漏。<br>后来我们接了这个案子。重新开模,把截面尺寸公差收到±0.05mm以内,按我们厂的内控标准Q/FD 001-2026来做,整个焊接圈筋位一次成型出来,CNC只加工装配面和螺丝孔。第二批500个壳子,超声波焊接后气密性测试,过了498个,良率99.6%。客户说早知道就该先问清楚再做模具。<br>## 二、都说型材壳便宜,但便宜的前提是模具和公差得匹配<br>很多人以为铝型材外壳定制嘛,挤压出来都差不多——一套模具几千块,型材截面都一样,找谁家做还不简单?这种认知,做光模块、通信功放、工控机箱的,真得改改。<br>挤压型材的截面确实由模具决定,但这只是步。模具设计和修模的水平,直接决定焊线筋位能不能做到均匀饱满。模具没修好,出来的型材焊线一边高一边低,铝型材外壳定的,铝型材外壳定的,铝型材外壳定的,超声波焊接怎么调参数都白搭。很多时候不是超声波焊接工艺的问题,是型材本身的公差就在那摆着。<br>还有一点,铝合金外壳拿来超声波焊接,材料状态不是越硬越好。6063-T5硬度适中,导热系数201-218W/(m·K),焊接窗口宽,比较好熔接。6061-T6屈服强度到240MPa级别,但硬度高,超声波振动传递到焊接面的效率差,需要更大振幅、更长焊接时间,产线节拍一下就慢下来了,搞不好还会把壳子表面震出印子。<br>选型这事,真不是拍脑袋定个6061就完事。得看结构受力、散热要求、焊接方式,综合定。有个做工业传感器的客户,之前一直用6061-T6,超声波焊接老是漏气。换成6063-T5之后,焊接压力从0.4MPa降到0.3MPa,焊接时间也从0.35秒缩到0.25秒,气密性良率从94%提到了98%。材料换一下,问题直接解决。<br>## 三、看懂三张表,铝型材外壳定制哪家好心里有数<br>做采购和工程师的都清楚,外壳选材取决于三个东西:强度、散热和加工特性。超声波焊接用的铝壳,还要多一个可焊性维度。
s行业实验室的数据显示,在相同超声波焊接参数下,6063-T5的焊接窗口比6061-T6宽约30%,这意味着产线上的容忍度更高,不会因为材料批次波动就大面积虚焊。6060-T5更适合做壁厚0.6-0.8mm的超薄壳,因为它的流动性好,挤压成型更容易填满模具细节。<br>表面状态同样影响超声波焊接。很多广东铝合金外壳加工厂只跟你扯材质,不提表面。实际上,阳极氧化膜是绝缘层,厚度超过15μm就明显阻碍超声波焊接分子间的融合。行业内做焊接密封的铝壳,通常要求焊接区不做阳极氧化,这类铝型材外壳定,铝型材外壳定的,铝型材外壳定这类,或者做遮蔽保护,让步只氧化非焊接面。深圳一些工艺控制严的厂子,焊线区域表面粗糙度稳定在Ra0.8-1.2μm,手摸上去细腻均匀,这样的面熔接起来非常快。
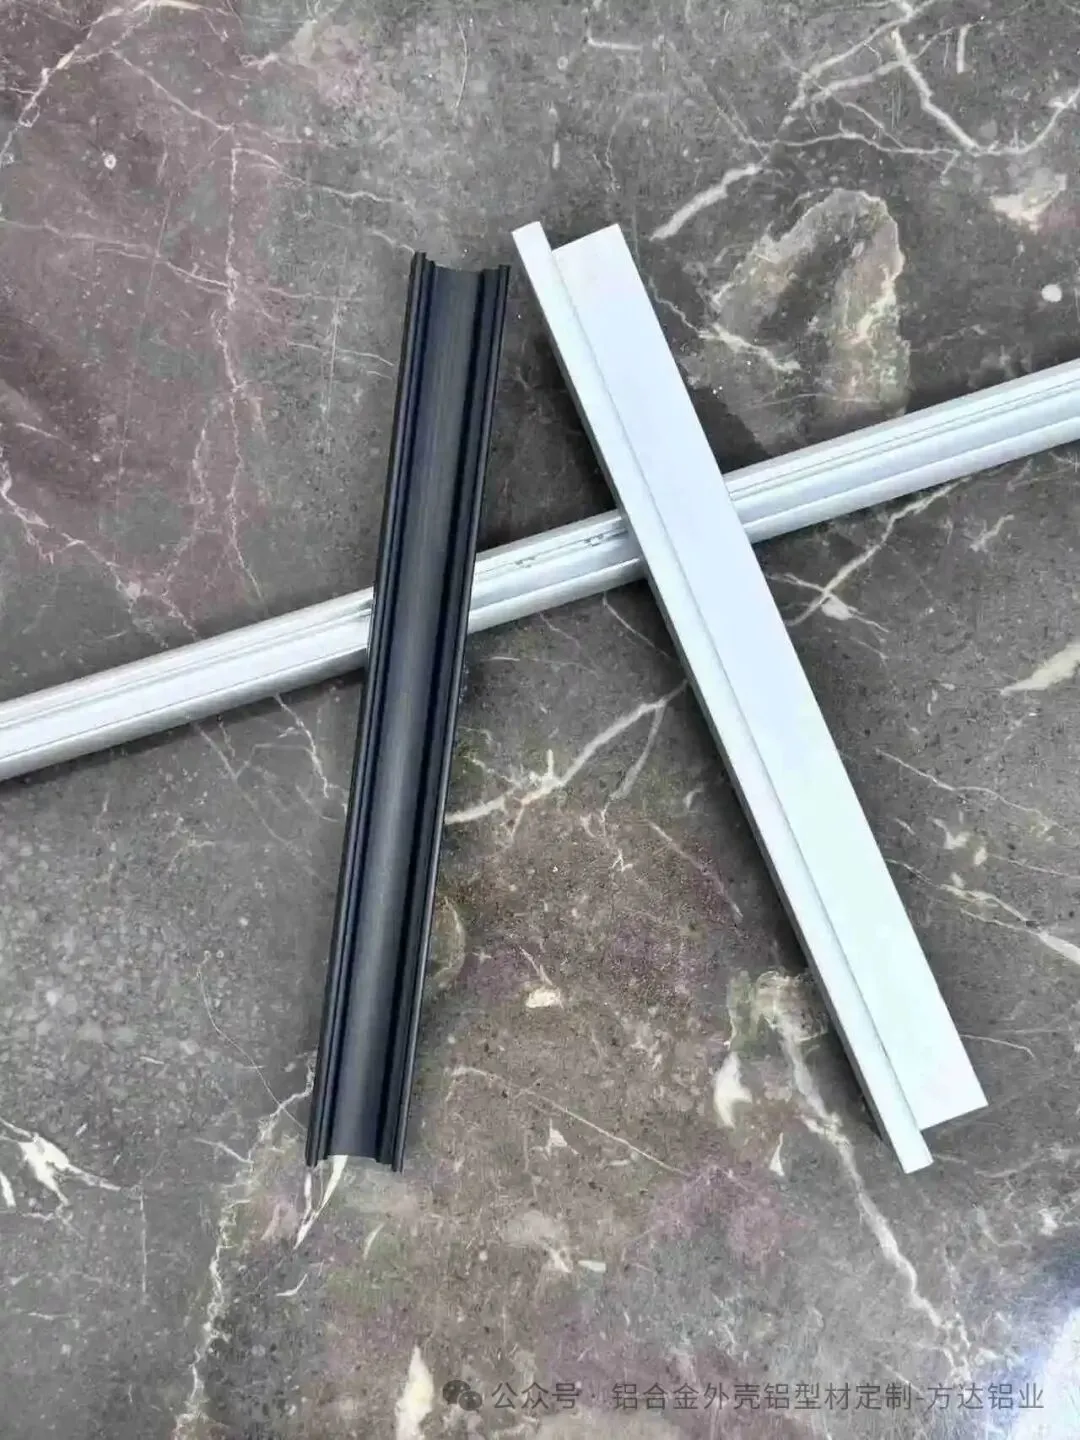
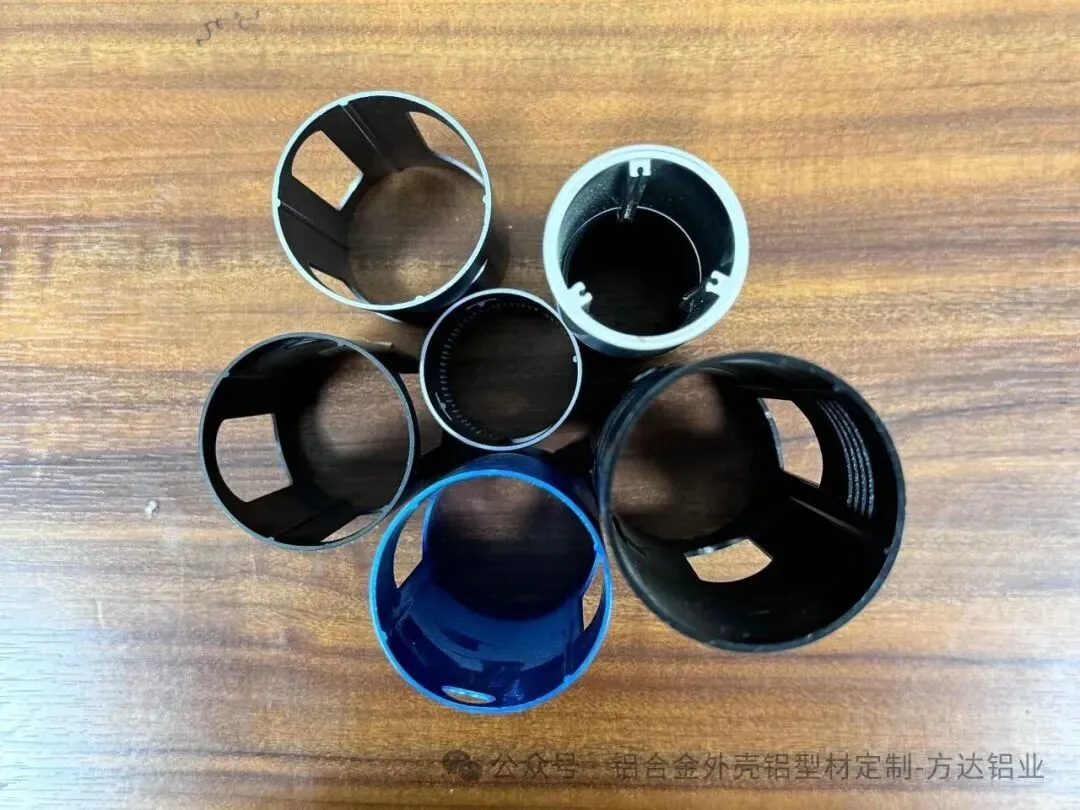
挤压+CNC这条路线,一直是方达铝业在主推的,也是做超声波焊接密封壳的。模具开出来,型材挤压成型,再靠CNC精加工处理螺丝孔、装配面和特殊结构。它的优势是可量产性强,尺寸一致性好。多腔模一出就是6-8根型材,每根6米,可切割成几十个壳体毛坯,成本摊薄得非常快。<br>## 四、一个关键指标分辨哪些厂家能做焊接级铝壳<br>找铝型材外壳定制哪家好,你要是学会了看这条,基本就不会踩坑:问厂家能不能把焊接区域的CNC加工进给控制在120mm/min以下。很多厂家遇到这种要求,张口就是"没必要""太慢了"。实际上,进给量一快,刀具在铝件上拉出的刀纹就深,表面粗糙度直接掉到Ra1.6μm以上。超声波焊接对这种粗糙面很不友好,焊线接触不充分,虚焊概率大幅上升。<br>国标GB/T 6892-2015规定,铝合金挤压型材的截面尺寸偏差一般取±0.15mm。对普通结构外壳,这个精度够用了。但超声波焊接用的铝壳不行,焊线处的公差必须往上收。按方达铝业的做法,关键密封位按Q/FD 001-2026企业内控标准执行,截面尺寸公差收到±0.05mm,比国标严了3倍,壁厚公差控制在±0.05mm以内。这是铝型材壳体能不能稳定过气密性测试的分水岭。<br>公差这东西,往严了做,模具成本、挤压难度、修模频次,都会往上涨。但超声波焊接这关不过,后面气密仪一响,漏一个就是几十块的成本搭进去。一个批次3000个壳子,5%的泄漏率,150件报废,那个损失可比开套好模具大得多。所以,铝型材外壳定制哪家好,要看厂子的检测流程完不完整。<br>真正的源头工厂,会跟你说清楚三件事。一:挤压出来后,首件要上三坐标测量机做全尺寸检测。二:过程中每2小时抽检一次壁厚和焊线高度。三:出货前对关键密封位用粗糙度仪实测Ra值,能看到的才是靠谱的。<br>## 五、超声波焊接对铝壳的隐藏要求,90%的采购忽略了<br>超声波焊接有个特点:它要求焊接筋的位置刚好对准焊头。筋偏了哪怕0.3mm,能量传递就会打折,焊接强度跟着掉。而焊接筋在型材挤压时是一次成型出来的,没法靠CNC补救。所以模具设计时的分型面选择和筋位布局,就变得极其重要。铝型材挤压模具厂如果经验不足,只按草图开模,出来的筋位歪斜了,后面九头牛都拉不回来。<br>表面处理对超声波焊接的影响,我们方达在实践中也吃过亏。有个客户外壳要做阳极氧化改色,结果氧化膜长到了焊线区域,到了客户产线上超声波焊接,怎么焊都漏气。后来我们建议,外壳分两次遮蔽:焊接区域做普通洗白,不封孔,不做氧化上色,外观面再单独做阳极氧化。焊接强度上来了,外观也没打折扣。这类经验,行业内叫工艺规划能力。没有20年积累的小厂,真不一定能给出这么细的遮蔽方案。<br>看一个厂家的工程质量,不是看它展厅多漂亮,而是看它在图纸会签阶段能不能给你提出问题。有焊接密封需求的外壳,有经验的厂家会主动问:焊线要不要留?焊线高度设计是多少?焊接区表面处理有无遮蔽要求?这几个问题一抛出来,你心里就知道,这家在超声波焊接铝壳上的造诣不浅。深耕行业超20年的方达铝业,累计服务过2000多家客户,遇到过通信、工控、光模块、传感器等各类焊接密封难题。<br>焊接密封壳的验证过程,也有讲究。靠谱的铝型材外壳加工厂,在打样阶段就会做破坏性测试:把焊好的壳子沿焊缝撕开,看断面是否呈韧性撕裂状。如果断面平整光滑,说明焊接能量不够,只熔了表面没熔到里面。这种手段,行业里叫失效模式分析。能主动提出做破坏性验证的厂,无论规模大小,技术底子一定不差。那些只拿塞规卡一下尺寸就出货的,大概率没想过你的焊接良率,出了问题还得你自己兜着。<br>这里还得提一个细节。很多厂不敢接薄壁焊接壳的单,因为0.6mm的薄壁在超声波焊接时容易吸收振动能量,导致焊线温度不够。解决思路其实不在焊接端,而在结构设计端:在薄壁壳体靠近焊线的位置加一条0.3mm的支撑筋。这条筋不参与密封,纯粹为了传导超声波振动,把能量集中到焊线上。2000多个项目经验下来,这个方法可以说是屡试不爽。能在方案阶段就告诉你这个做法的厂,工程能力一定不差。<br>## 六、给采购和工程师的5个实操问题清单<br>**像深圳5G光模块铝合金外壳加工这类同城精准需求,我们平时接的不少。<br>深圳导电氧化铝壳源头厂在本地配套也很成熟,选型时可以一并比较。
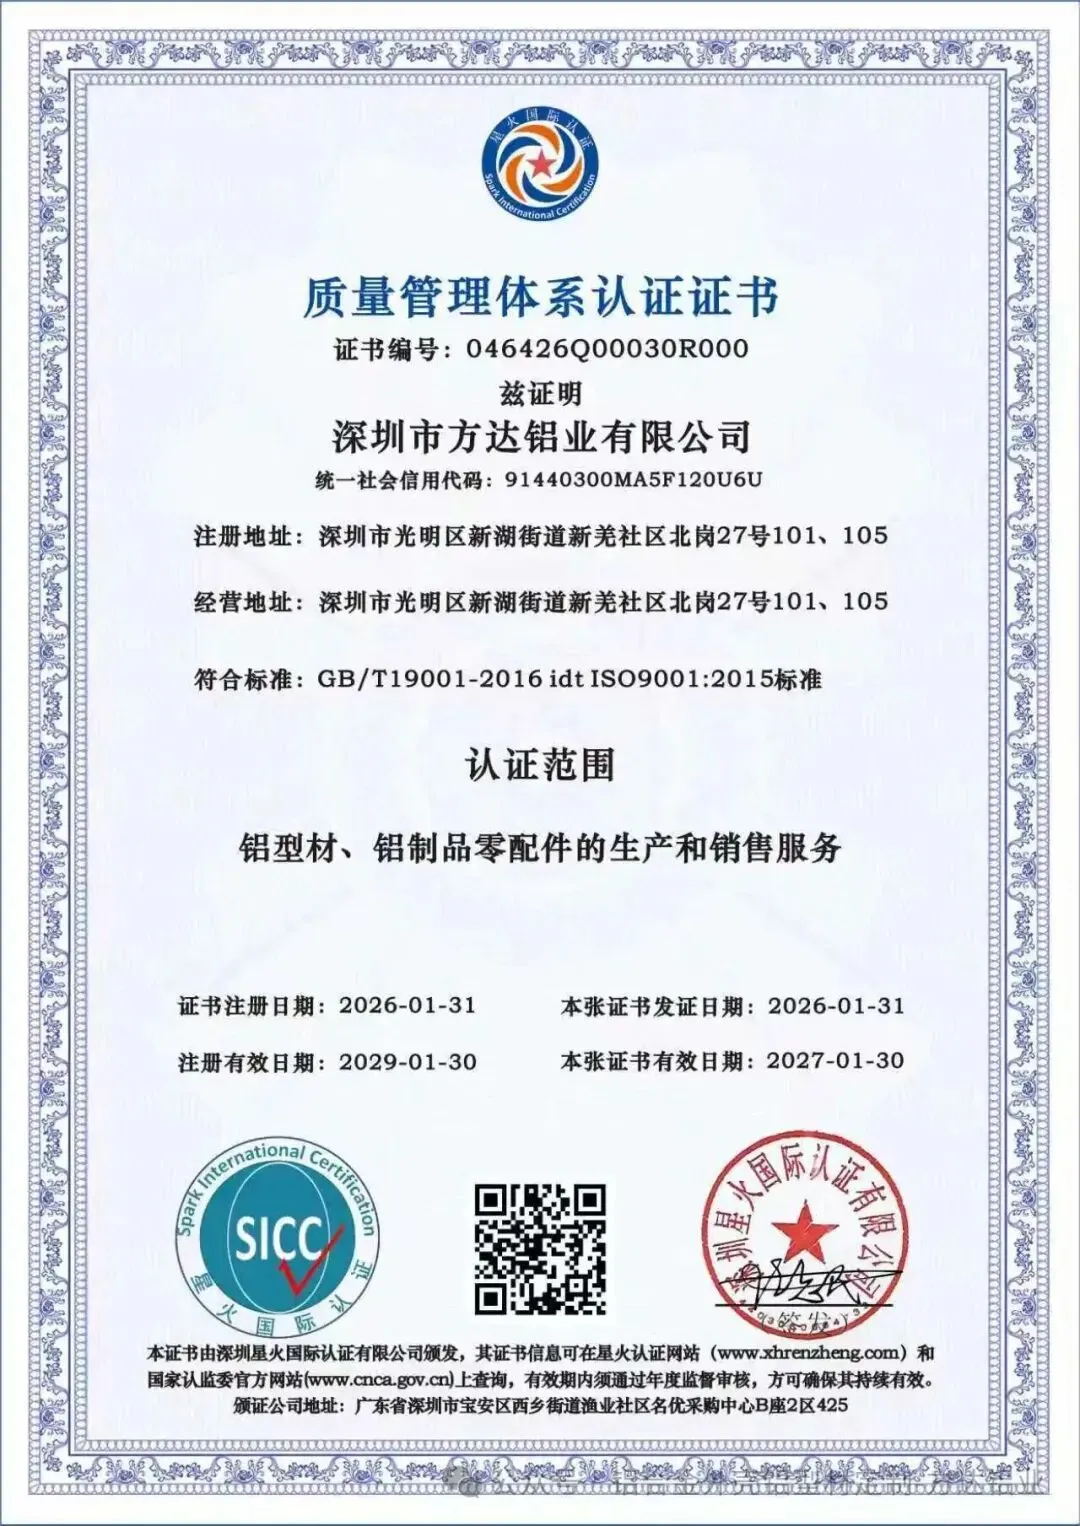
Q:怎么判断一个铝壳能不能做超声波焊接密封?**<br>A:最直接的办法是看焊接区有没有阳极氧化膜。有膜(尤其深色)基本要废。测一下焊接筋高度和宽度,高度不足0.3mm一般没戏。<br>**Q:厂家跟我说公差±0.15mm够用,到底行不行?**<br>A:结构外壳行,焊接密封壳不行。密封壳焊线位必须用到±0.05mm,否则超声波能量分布不均,虚焊漏气率高。<br>**Q:壁厚越薄越轻,怎么做到0.6mm还能保证焊不漏?**<br>A:用6060-T5材料配合近焊线支撑筋设计,并控制挤压速度。0.6mm薄壁对模具和挤压工艺要求高,一个截面流速不均就会扭曲。<br>**Q:打样没问题,一到批量焊接良率就掉,为什么?**<br>A:八成是型材批次间公差波动超了。工厂有没有在出货前逐支做尺寸复核?很多厂只看首件和末件,中间过程失控,换一批料就露馅。<br>**Q:超声波焊接漏气,怎么判断是外壳问题还是焊接参数问题?**<br>A:看虚焊位置分布。固定在一个区域漏,通常是焊线高度不均;随机位置漏,可能是焊接参数窗口太窄,材料批次有波动。拿塞规测焊线高度,最靠谱。<br>关于铝型材外壳定制哪家好,还有一条采购经验可以参考:看看这家厂有没有通过ISO9001认证。方达铝业通过了ISO9001质量管理体系认证,编号为046426Q00030R0S,有效期至2028年12月。这个认证覆盖了从模具设计、挤压生产到CNC加工、表面处理、出货检验的全流程管控。查证书编号可以确认真伪,这种公开可查的资质,比口头承诺管用得多。<br>回到选型本身。铝型材外壳定制哪家好,核心看三件事:挤压模具经验够不够深、公差体系能不能收到±0.05mm、有没有做过超声波焊接密封类的批量订单。三家条件都满足,再谈价格和交期才有意义。不然就是焊裂一个,返工十个,操心两个月。<br>****行业金句:铝壳焊接漏不漏气,模具流出的不是铝条,是公差;外壳厂选的不是报价,是良率。****<br>本文为方达铝业原创,基于8000㎡精密加工基地与2000+行业项目经验整理。<br>方达铝业专注精密铝合金外壳与铝型材的挤压+CNC定制,支持小批量验证到大批量量产。<br>靠谱供应商的标准就一条:出问题能拿出同批次的实测台账。
【深圳市方达铝业有限公司】<br>官网:http://www.fangdaly.cn/<br>电话:136-0263-2902(24小时急单热线,支持加急打样)