两类装置皆可减少保护气损耗,但控制维度不同。
(1)机械式节气装置:主要通过优化气路,并对气体压力和流量进行物理调节来减少损耗,通常以减压阀为核心元件。
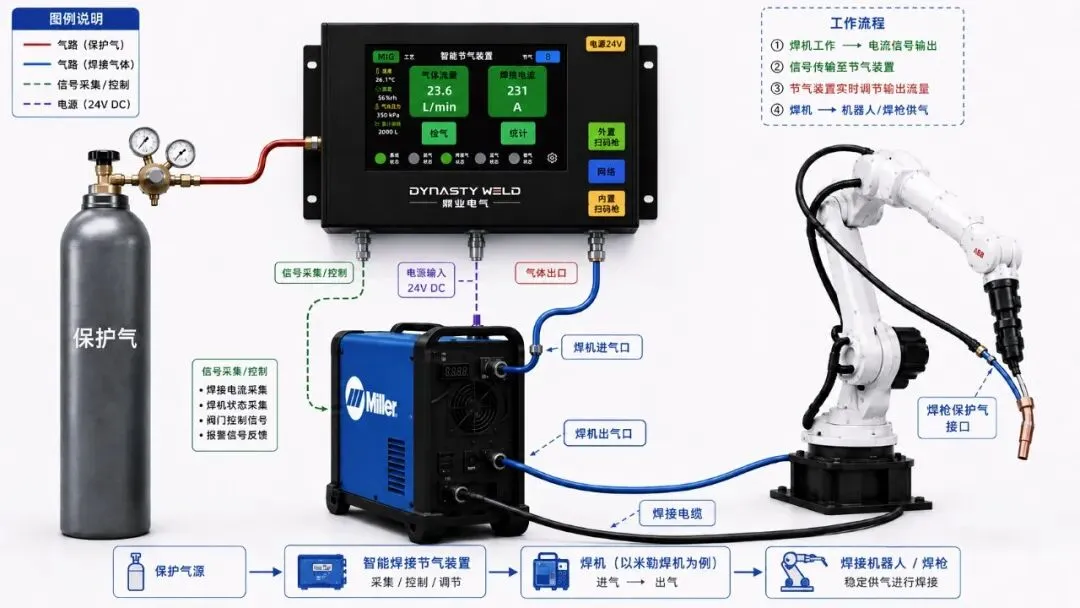
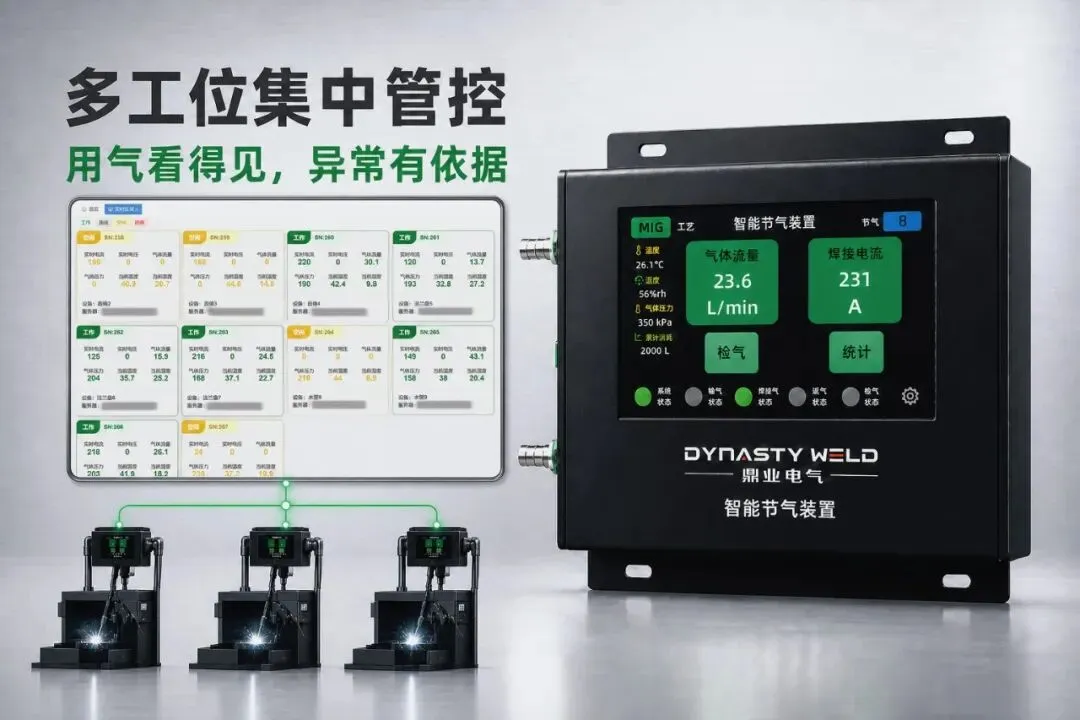
(2)智能焊接节气装置:集传感、控制和联网功能于一体,可根据预设程序联动焊接状态与供气过程,实现分阶段供气,并采集、分析过程数据。
焊接保护气的作用是能够在焊接和必要冷却阶段形成有效保护,降低空气中的氧、氮及水分对熔池、焊缝和电极的影响。而在实际生产中,保护气消耗并不全部等于工艺有效需求。气路压力、管路储气、频繁启停、人工流量设定、泄漏以及异常空放,均可能增加综合气耗。
节气改造的目的并不是简单地将焊接使用的流量降低,而是在满足焊接工艺要求的前提下,去区分“必要保护气”和“非工艺性消耗”,合理的节气改造一定是在保护质量、焊接节拍与作业安全不受不利影响的前提下再去优化供气。
1、机械式焊接节气装置
机械式节气装置通常指以减压阀、稳压结构、限流或流量调节元件等为核心,通过气体压力与流量的物理调节减少损耗的产品。
控制依据:设定压力、阀门的机械响应以及气路本身的压力变化。
能力边界:在高压状态下可限值高于设定值的流量,压力降低时流量变小没有主动调节功能,造成保护失效出现焊缝缺陷;且不直接识别电弧、焊接任务和班组;
2、智能焊接节气装置
鼎业电气智能焊接节气装置通过在气路中配置传感器、执行阀和控制单元,根据焊接信号、压力、流量等输入实施控制;鼎业电气支持工艺参数设定、数据记录、报警和联网管理。
装置面向焊接过程的气体供给管理,通过焊接的不同阶段(提前送气、起弧、爬坡、稳定焊接、收弧、延时送气)所需气体流量的不同,采用动态控制思路,分段控制不同阶段的气体供给以达到节气目的,同时装置也对用气压力、流量、用气时长、有效焊接时间等信息进行管理,并通过配套平台支持工位、班组及班次用气分析。
比较维度 | 机械式节气装置 | 智能节气装置 |
基本控制机制 | 以稳压、减压、节流或抑制气体峰值为主 | 传感器+ 控制器 + 电控阀的闭环或策略控制 |
控制变量 | 多围绕压力、预设流量等物理参数 | 可结合压力、流量、焊接状态、时间及工艺阶段 |
起弧瞬时气峰 | 部分产品可有效抑制 | 可在策略中控制 |
焊接过程供气 | 通常按设定工况持续供气 | 可针对不同工艺阶段配置供气逻辑 |
停焊间隙管理 | 依靠人工调节及机械气路特性 | 具备状态信号接入,可识别停焊及异常用气 |
预送气/滞后送气 | 主要沿用原焊机控制 | 按工艺要求配合原机时序,不削减必要保护 |
数据采集和追溯 | 无数字化统计整理能力 | 可统计流量、压力、时长、工位及班组用气 |
远程监控/报警 | 普遍无异常提醒设置 | 联网型号可实现看板、异常提醒及报表 |
安装与维护 | 结构简易,重点检查阀件和密封 | 需兼顾气路、电气、信号、软件与校准 |
适用优先级 | 工况稳定、以抑制气峰为目标,减少过量供气 | 多工位、频繁启停、需量化节气与数字化管理 |
1、 高频短焊缝、频繁起停
在点焊、短焊道或工件频繁换位时,供气开关动作次数较多。
(1)机械式节气方案具备稳压和起弧峰值抑制功能,可减少部分启停损耗;
(2)鼎业电气节气方案具备焊接状态识别和响应能力,按照工位的生产节拍调节不同阶段的供气需求。
2、 长焊缝、连续作业
连续焊接时,起弧次数少,机械式节气装置针对气峰的优化空间下降。而智能节气装置在完成工艺匹配后,围绕着稳定流量供给、供气异常进行调节处理,同时对焊接过程参数和有效焊接时长进行采集和监控,在满足工艺要求的前提下仍维持良好的节气效果。
3 、对供气压力逐步下降,流量衰减的处理
典型工况:集中供气管网在多工位共同用气时出现的压力下滑,或瓶装气使用后期、减压器进口压力逐渐降低。这些情形下的焊枪端能否持续获得满足工艺要求的保护气流量的问题。
机械式节气方案:对采用固定孔径、固定节流或依赖既定压差的机械式装置,随着上游供气压力下降,阀前后有效压差可能缩小,实际流量随之下降。如焊工不及时察觉,可能出现焊接中后段供气不足导致气孔产生。
鼎业电气智能动态控制节气方案:装置具备实时压力、流量采集及闭环控制的能力,将焊接所需流量设为控制目标。当供气压力逐步降低、测得流量偏离目标时,控制器自动增大比例阀开度以补偿流量损失,使供应的保护气流量始终保持在经工艺验证的合理区间;同时装置可记录压力和流量变化,必要时触发欠压或流量异常报警(三色灯指示报警)。
智能节气装置的解决方案会根据实际流量需求自动化调整阀门开度;而机械式的节气固定开度方案则将阀门保持在预设位置,以限制最大流量。两者的控制逻辑有本质区别。
4、集中供气、多班组生产
多工位场景下,气源压力波动、管路泄漏和人工设定差异可能交织。机械式方案只适于做气路层面的局部改善;智能方案在联网并实现独立计量后,方便管理开展工位对标、班次分析、异常追踪和工艺持续改进。
影响节气效果的主要因素包括:原始流量是否偏大(影响最大且高发于现场)、起停次数、单次焊接时长、供气压力与软管长度、原焊机阀控时序、泄漏情况、气体类型、喷嘴及焊枪结构、操作者差异和工艺质量约束。
面对符合wps工艺规范要求的焊接作业:
(1)机械式节气装置:对恰好满足wps工艺要求的焊接气体流量,机械式的节气效果非常局限;但对于原始工况用气存在过度浪费的情况,则机械式节气装置亦有其限流节气的价值。
(2)鼎业电气智能焊接节气装置:在满足WPS工艺要求的气体流量供应情况下,通过对供气链路进行分段控制,可以有效节约多余供气,具体节气原理可参考鼎业电气节气装置相关资料(可后台联系获得)。如原始焊接作业存在过量供气浪费,则节气率还能进一步提升。受限于不同现场的用气不同,故具体实施的节气率应由实际测试获得。
不以降低气流为唯一目标:气体过少可能出现保护不足;过大也可能因紊流卷入空气。
保留必要的预送气、滞后送气和背面保护:尤其关注不锈钢、铝合金、管道打底等敏感工况。
不擅自改变已确认的焊接工艺规程(WPS)或客户工艺参数。
对仅希望减少瞬时气峰的单一工位而言,机械式设备有可能已经满足目标。但对于多工位、跨班组、需要持续核算成本与追踪异常的企业,智能方案的价值还在于将“供气行为”转化为可分析、可管理的数据。
管理场景 | 可形成的管理动作 |
工位级管理 | 对比各焊机的用气量、有效焊接时间与异常波动 |
班组与班次分析 | 识别高耗气班次、改善操作设定差异 |
成本核算 | 将气耗数据与采购单价、产量关联进行月度成本分析 |
异常用气 | 对长时间空放、压力或流量异常建立排查闭环 |
系统集成 | 在接口与项目条件允许时,与MES/能源管理平台交换数据 |
Q1:智能装置是不是把18 L/min直接降到8 L/min?
不是。设备的目标是满足工艺要求的前提下减少非必要耗气,而不是普遍、永久地降低有效焊接流量。最终设定会通过实际焊缝保护效果和过程验证确定。
Q2:机械式装置是不是完全不能节气?
不是。合适的机械式稳压或气峰抑制装置在特定启停工况下可能有良好效果。其主要区别在于,机械式缺少具备焊接状态识别、多阶段策略和数字化分析等能力。
Q3:智能方案是否一定节气更多?
不一定。不同工厂的原始浪费、供气方式和生产节拍差异很大,必须要有现场实测。鼎业电气智能方案的优势可能更多体现在监测、异常管理和长期改善,并非只是单一体现在每个工位的即时节气率。
Q4:接入装置是否会影响焊接质量?
在装置接入后首先会做调试以及试焊,尤其关注起弧保护、稳定焊接、收弧冷却和背面保护。完成适配、质量检验和异常处置验证后才能批量部署。
Q5:需要更改焊机程序或停产很久吗?
通常无需修改焊机程序,但安装前需要勘查现场,确认焊机、电缆和气路的布局及接入位置。之后还需安装传感器、连接气管,并检查气路密封性和供气状态,必要时进行功能验证。上述工作需要预留时间,是否停机及停机时长需根据现场条件和施工安排评估,勘查后才能确定。
Q6:供气压力逐步下降时,智能装置能否避免保护气不足?
在焊接过程中,随着气源压力逐步下降,采用固定节流方式的机械式装置可能因前后压差减小而出现实际流量下降。当保护气流量低于工艺所需范围时,可能造成熔池保护不足,增加焊缝气孔、氧化等质量缺陷的风险。
鼎业电气智能焊接节气装置通过实时监测供气压力与实际流量,结合比例阀闭环调节技术,在压力下降时自动增大阀门开度,对流量变化进行主动补偿,尽可能维持焊接过程所需的合理保护气流量。
同时主动补偿必须建立在气源仍具备足够供气能力的前提下。当供气气源处压力低于装置正常工作范围时,装置会通过异常报警提醒管理人员及时处理,从而全流程地保障焊接质量的稳定。
南京鼎业电气有限公司 | Contact Us
地址:江苏省南京市江宁区福英路1001号联东U谷43栋(江宁高新园)
电话:025-52391988 / 025-52391968
网址:www.njdydq.com
邮箱:dydq@njdydq.com