铜轧制油怎么选?先看这 3 点
粘度、退火、库存,三个地方最容易出事
有个铜板带的厂,轧出来的铜带看着挺亮,退火之后表面全是云纹。
换了两次油,问题还在。后来一查,是粘度选错了——粗轧精轧用的同一款。
这种事不常见,但栽进去的厂不少。轧制油没有「哪个牌子好」这一说,只有「哪一款适合你这条线」。同一个型号,2 毫米铜板好好的,换到 0.3 毫米铜箔就是另一个结论。
这篇就讲三件事:粘度怎么配、退火之后怎么看、库存怎么管。看完你自己心里有数,不用被销售牵着走。
一、粘度要跟着轧制阶段变
先说为什么会有这个问题。
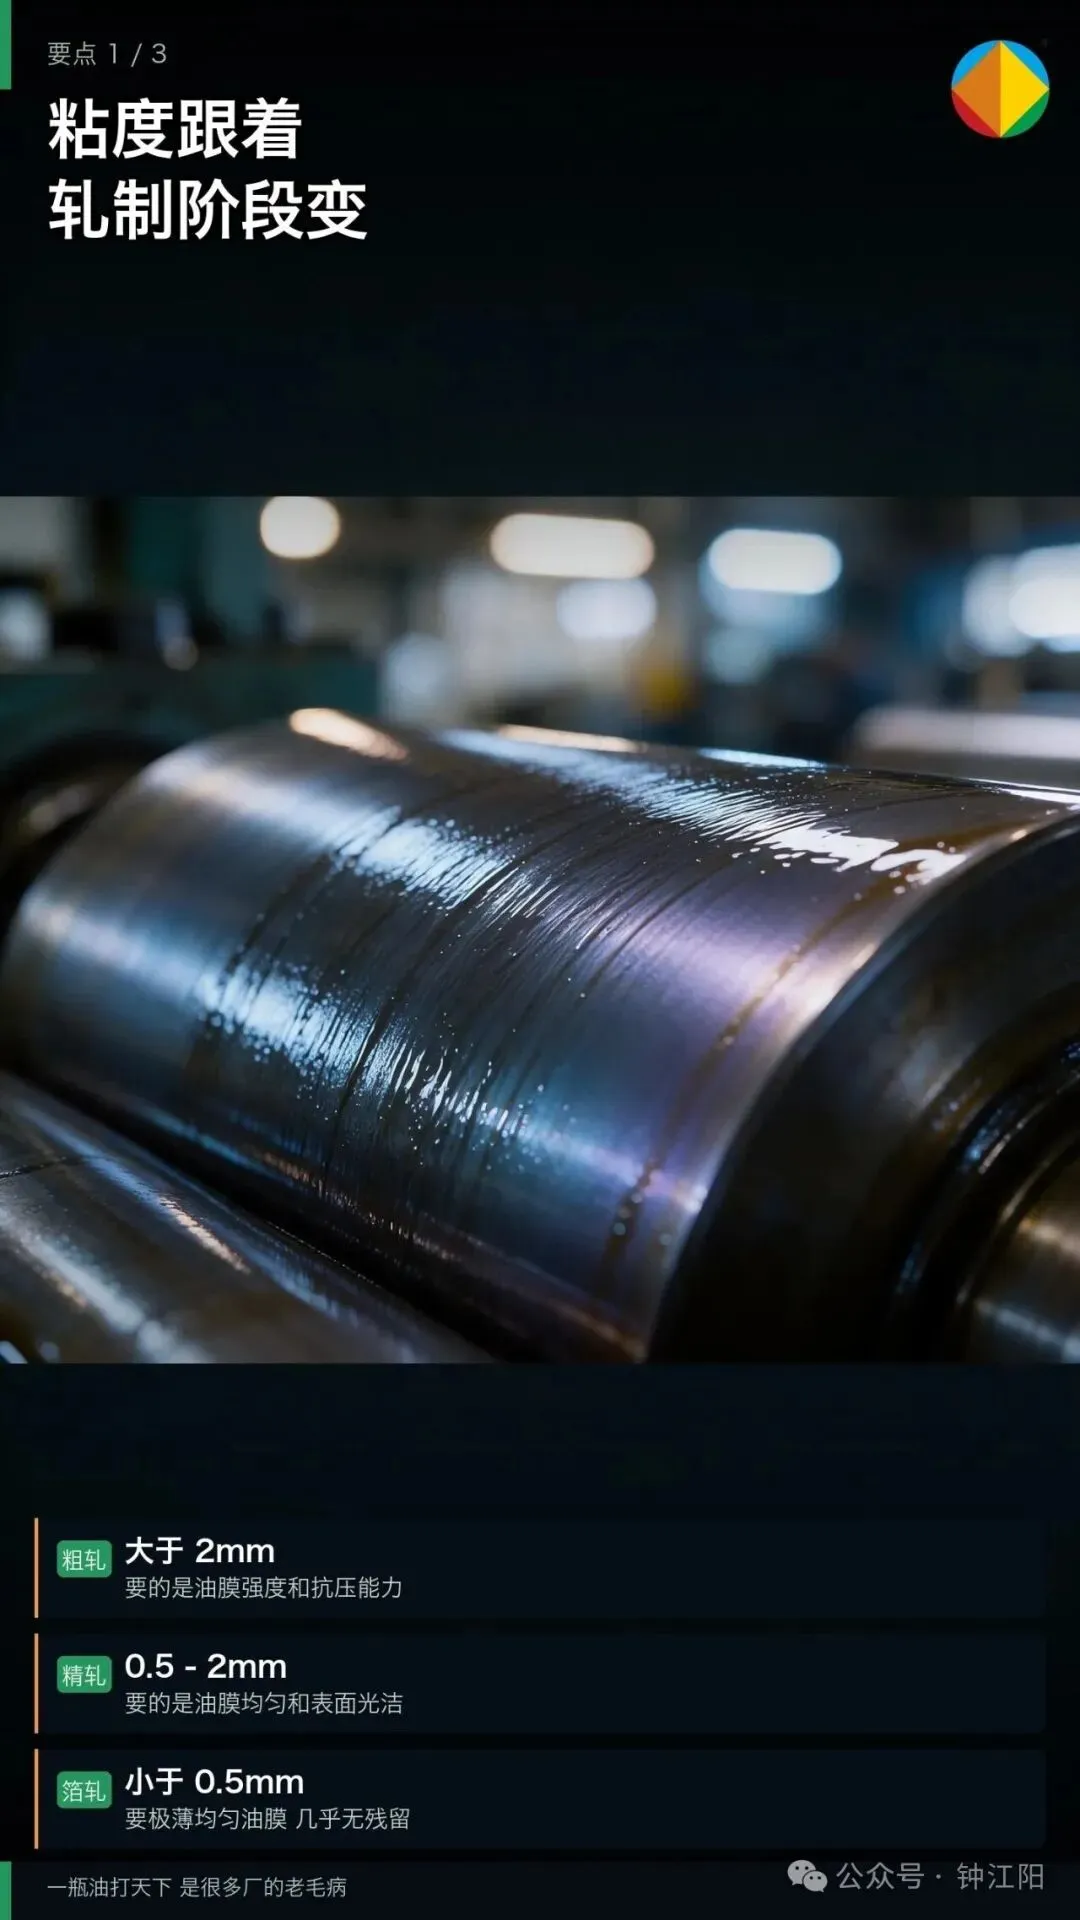
油在辊面上成一层膜,这层膜的厚薄和强度,决定了铜板表面出不出纹路。粗轧压力大,需要膜厚一点、强度高一点;精轧要的是表面光洁,膜要匀;箔轧轧到 0.3 毫米以下,膜太厚就会在表面留痕。
同一条产线,粗轧和精轧要的粘度可能差一倍。轧铜板和轧铜箔要的又不一样。
一瓶油打天下是很多厂的老毛病:粗轧用、精轧也用、箔轧照用。短期是省了事,后面迟早出事。
怎么知道自己该用多少?
最土的办法是试,但别瞎试。同一个粘度先跑一小批,退火完看表面,有花就往下调一档,没花可能还能再压一点。这个过程繁琐但有效,前提是你每次都记下来:什么粘度、什么厚度、出来的表面什么样。
记上三五批之后,你就有一条自己的对照表了。往后换油、换人,都不用重新摸索。
二、退火之后才是照妖镜
这一条最要紧,也最容易漏。
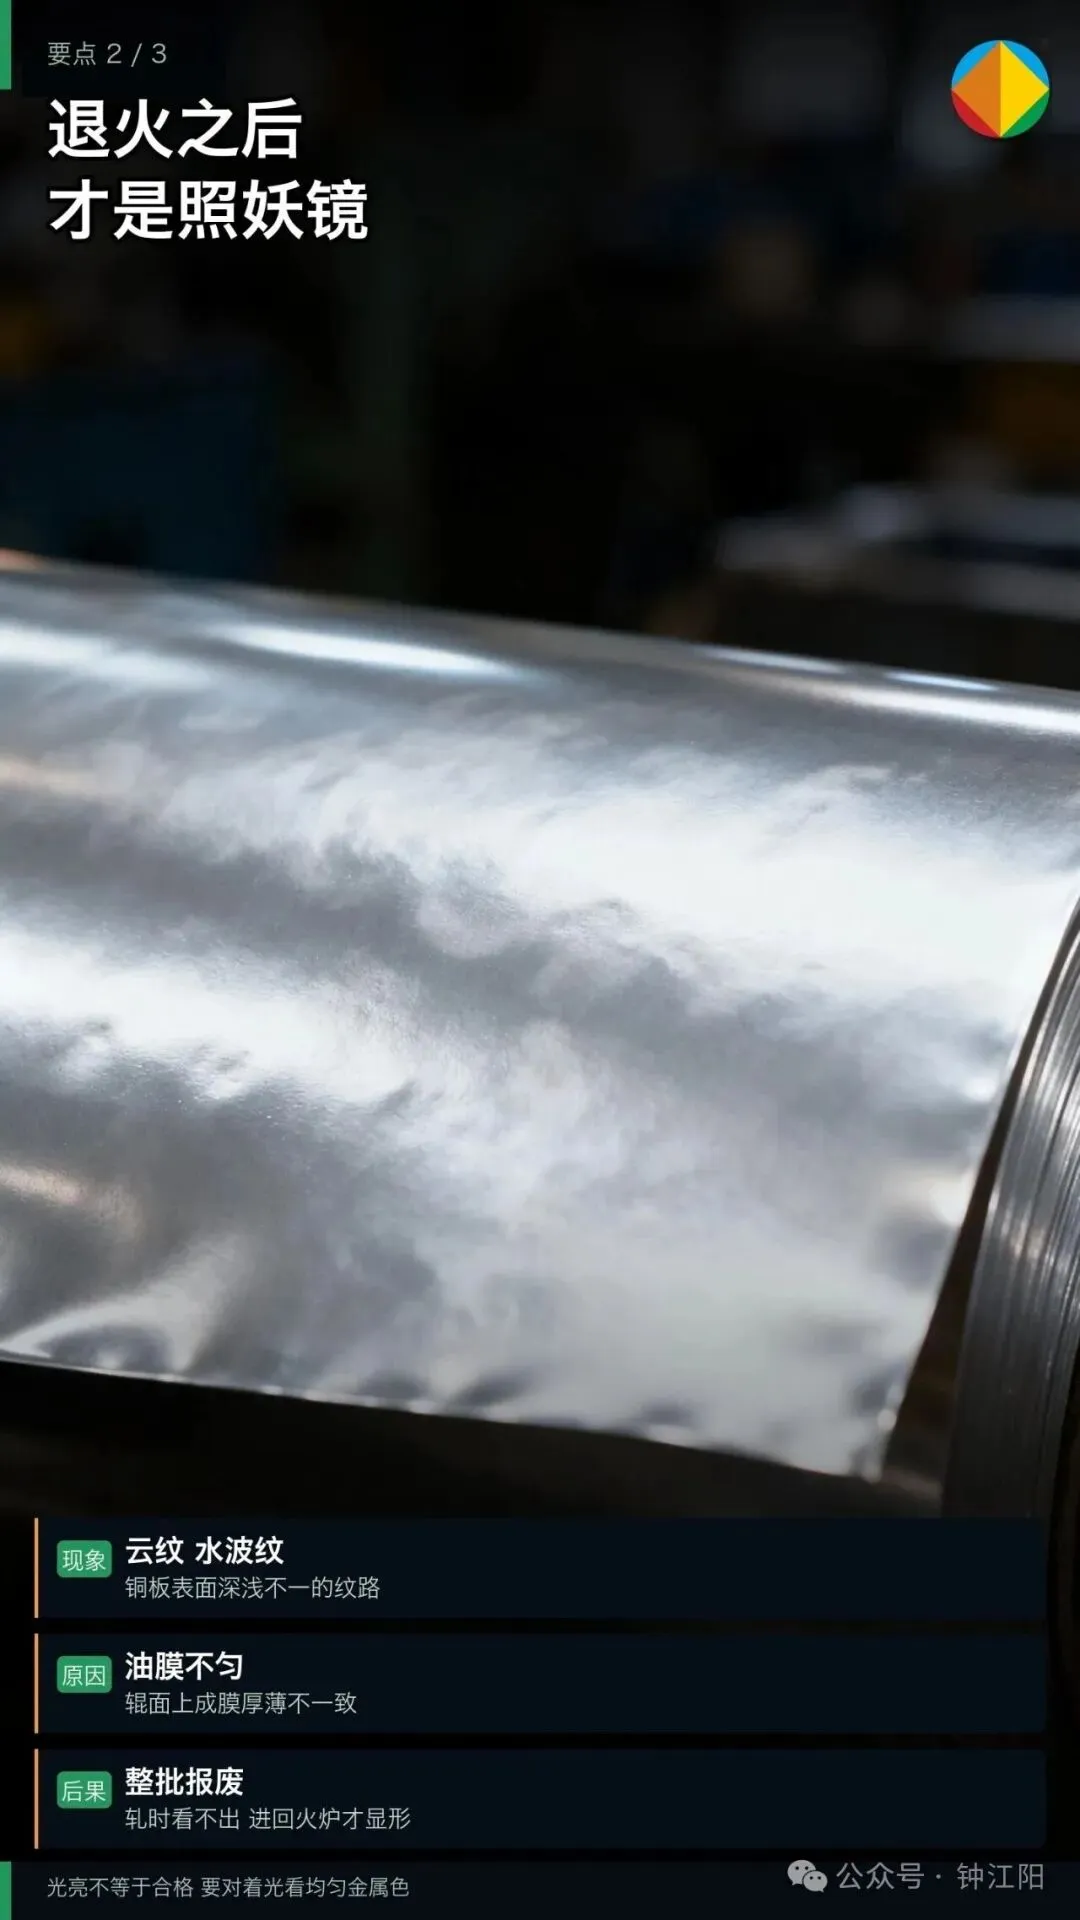
油膜不匀,铜板表面会有深浅不一的纹路。轧的时候真看不出来,肉眼看着挺光洁,进回火炉退完火才显形。这时候已经是一整批报废了。
为什么轧的时候看不出来?因为纹路非常浅,浅到要经过退火的高温才浮出来。这时候铜带已经过了好几道工序,返工或者直接判次,损失都落在自己头上。
怎么判断:拿一卷退火后的铜带对着光看。表面应该是均匀的金属色,不该有云纹、水波纹,也不该有一块比别的地方暗。
这里多说一句。不少厂验收只看轧出来亮不亮。亮不等于合格——有些油轧出来也亮,退完火一样现原形。
还有个时间点要注意。同一卷铜带,刚退完那会儿和放了两周再看,可能不一样。有的氧化是慢的,别只看一次就放心。
三、抗氧化看的是库存
铜本身不容易氧化,刚轧完那会儿没什么问题。
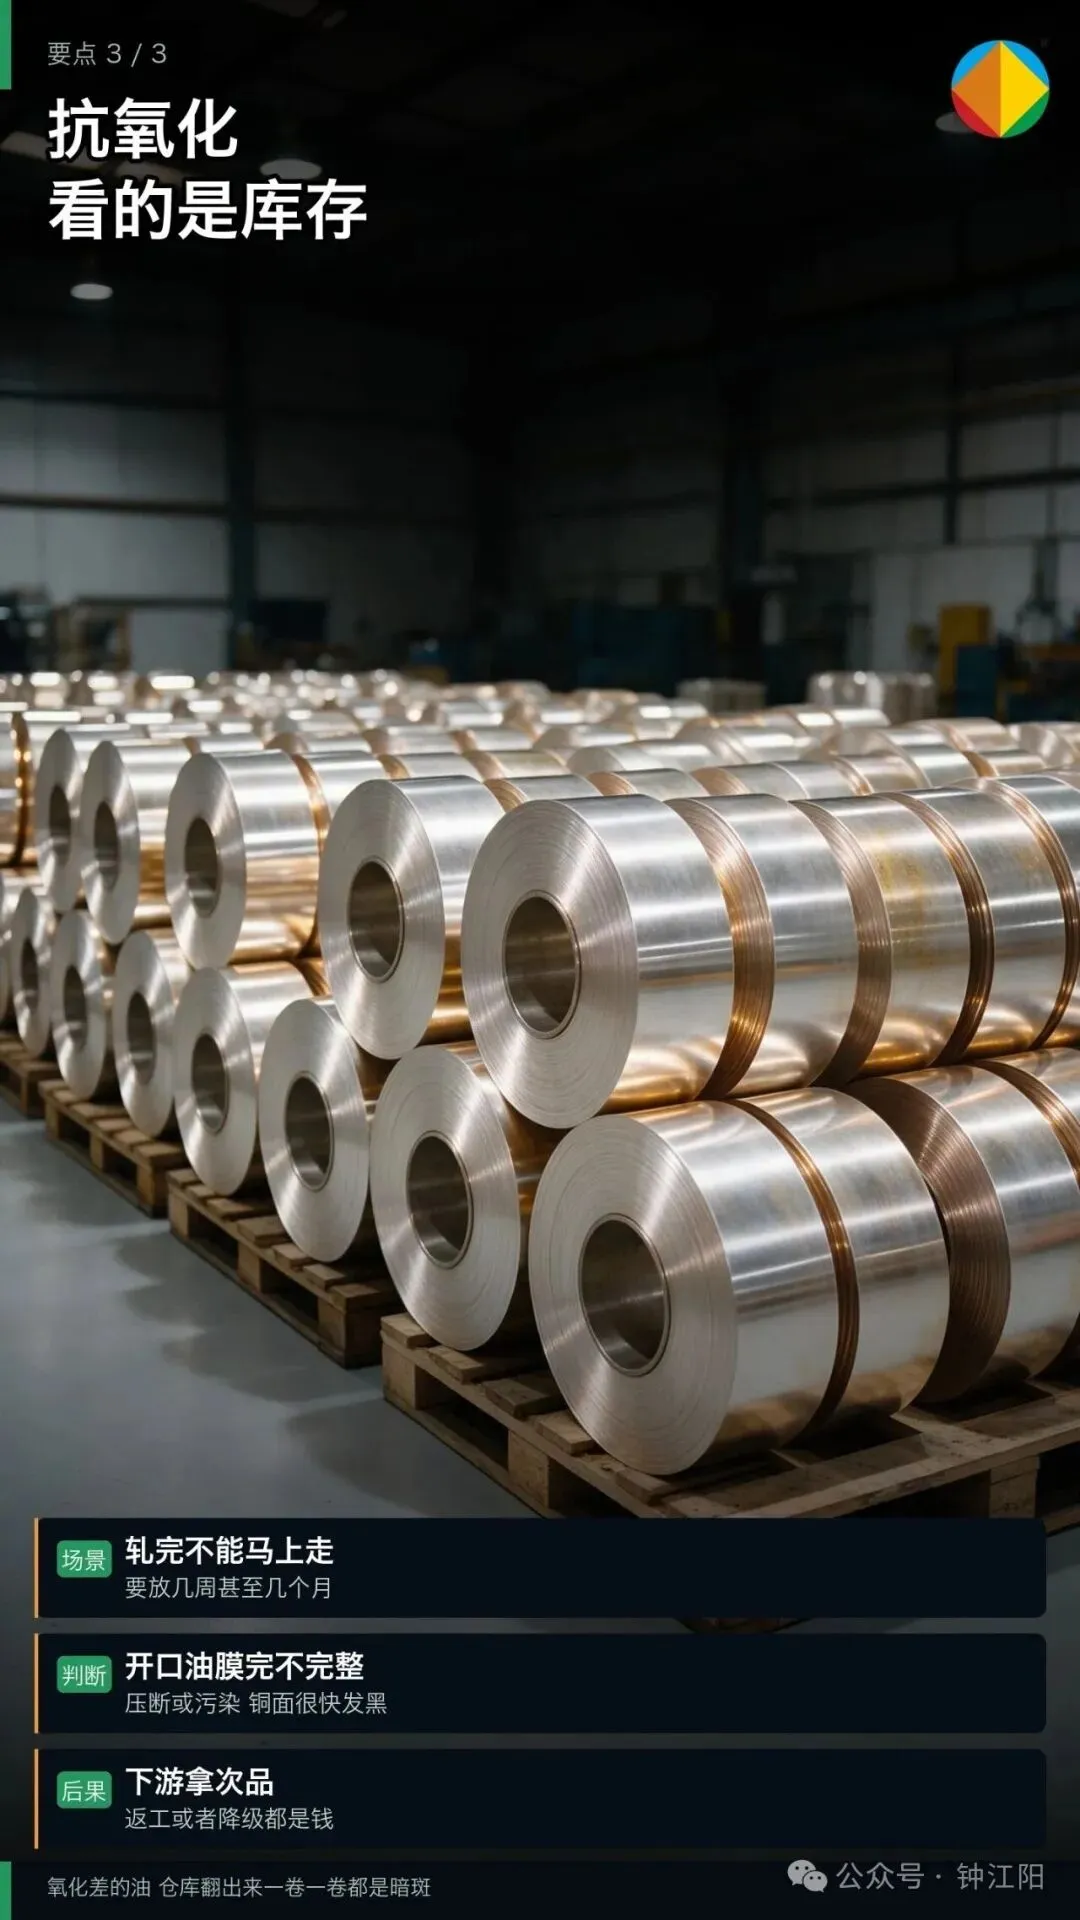
但要是轧完不能马上走,得堆几周甚至几个月,情况就不一样了。铜面一变色,下游拿到的就是次品,返工或者降级都得算钱。
看油膜在开口状态下能不能保持完整就行。压断了、沾了脏东西,铜面很快就发黑。氧化做得差的油,仓库里翻出来往往一卷一卷都是暗斑。
这里要分清两件事:抗氧化和防污染不是一回事。
油膜本身能扛住库存是一回事,开卷的时候有没有被压坏、被蹭伤、混进铁屑是另一回事。后者出问题更多,也更常见。所以仓库里怎么码、地面怎么垫、卷材离墙多远,这些也得管。
简单说:氧化看的是油,防护看的是管理。两个都得做,缺一个都白搭。
四、配比别凭手感
粘度配对了,兑水比例配错,一样出问题。
轧制油大多是浓缩液兑水用的。车间里常见的情况是师傅凭经验倒,加多了稀释、少了浓度高,每一班的浓度都不一样。
油膜状态在批次之间来回跳,成品表面时好时坏,没人说得清为什么。真出了质量问题,回头查又查不出个所以然。
定一个浓度标准,折光仪每班测一次,记下来。这条投入最低,见效最快。一支折光仪几百块,比一卷废掉的铜带便宜太多。
另外还有一件事容易漏:换了新油,浓度、温度、循环速度、辊面清洁度都得跟着动。同一款油在不同参数下差别很大,夏天温度一高乳化状态就变,得调浓度补回来。换油的时候顺手做一次参数基线——什么浓度、什么温度、什么速度,对应什么表面质量,记下来后面照着跑。
五、这活儿不用你自己扛
上面这些都是专业活。轧制油的选型,本来就不该采购或者车间主任一个人担。
我们的做法很简单:你把工况说清楚,我们出配方。
你需要给的,就五项:
① 轧制厚度,粗轧多厚到箔轧多薄
② 轧机类型,辊面是什么情况
③ 铜材牌号,紫铜、黄铜还是青铜
④ 退火工艺,光亮退火还是真空退火,有没有气氛要求
⑤ 现在用的哪家油,最头疼的是什么问题
这五项给到,剩下的我们来做:按你的工况调配方,给浓度温度循环速度的起始参数,需要的话到现场配合调机,后面批次按同一标准做,参数不动。
油品检测我们自己有实验室。批次来了要复核,或者用了一段时间想知道油是什么状态,寄样过来或者拍照我们都能看。
你只需要对一件事负责,把那五项说准。这是你的强项,本来就该你做。
写在最后
选轧制油这件事,不用从头学。
把上面那五项工况发过来,我们按参数给方案:用什么油、兑多少浓度、轧机温度和循环速度怎么设、要不要到现场。
暂时不方便整理也没关系,打个电话说说你现在用的哪家、主要抱怨什么,我们先帮你看看问题出在油本身还是在用法上。
— — —
广东精创润滑材料有限公司
佛山三水工业园区 · 28 年源头工厂
热线 135 2014 0981(工作日 8:30-18:00)