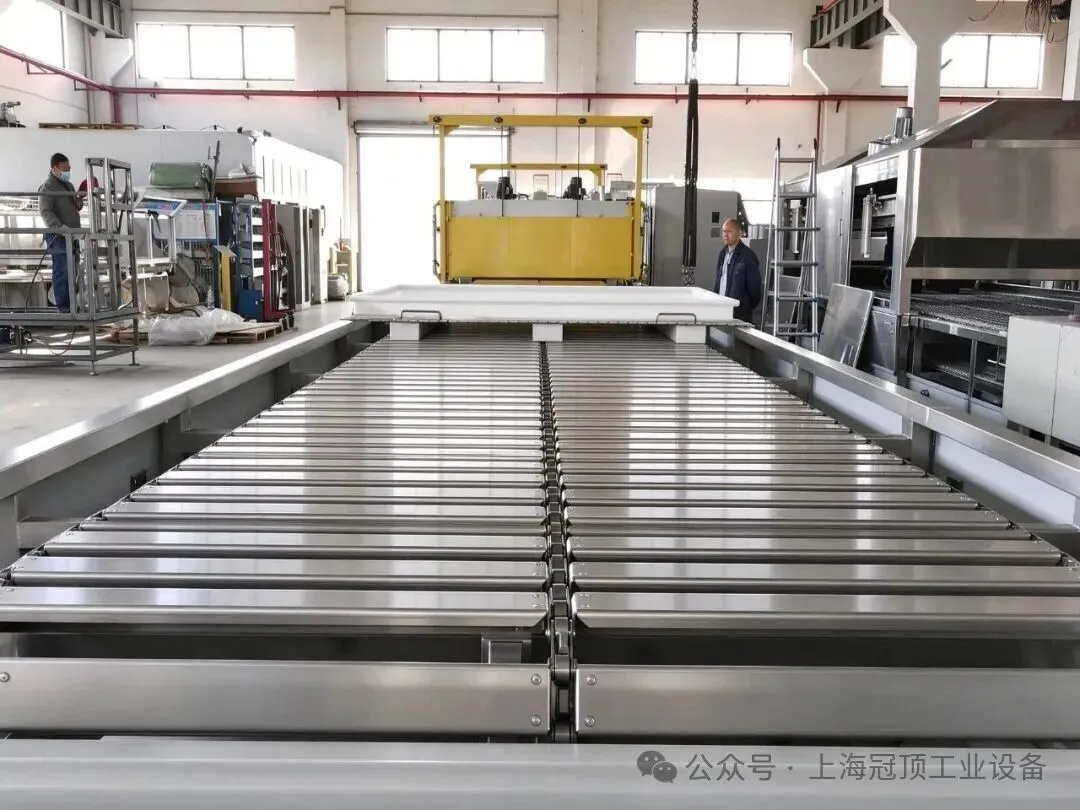
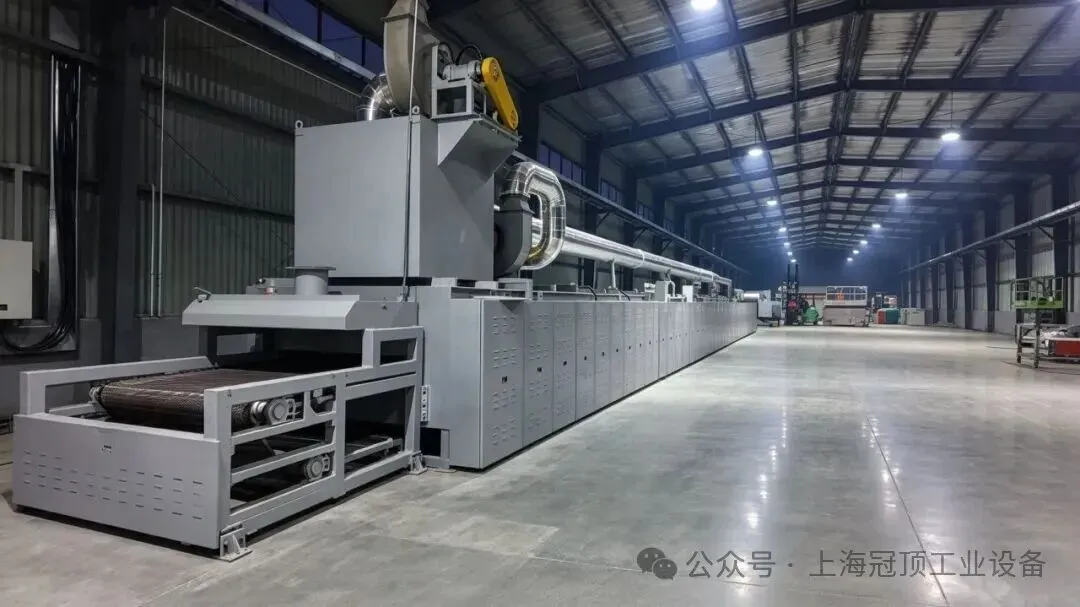
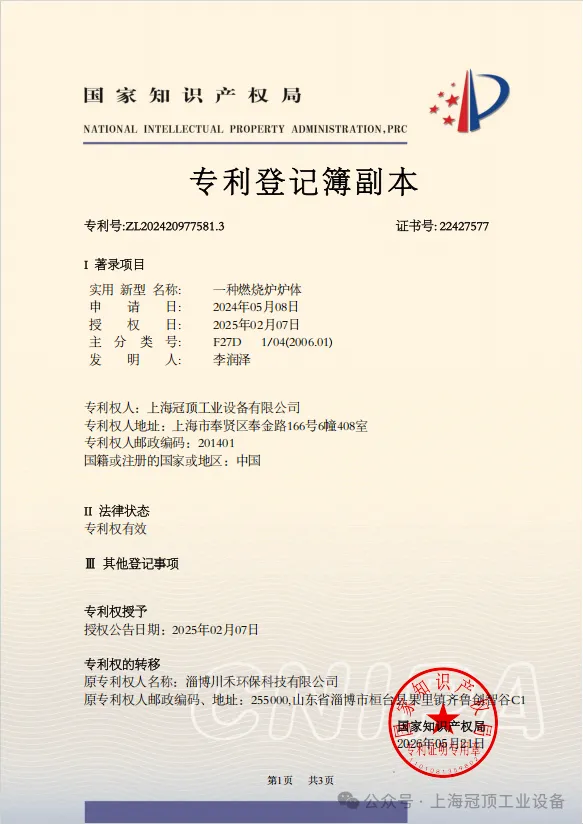
你是否正为光伏组件回收产线中EVA胶膜难以彻底剥离而困扰?在2026年光伏退役潮加速到来的背景下,大量晶体硅光伏组件进入批量报废阶段,其回收处理已从可选项变为刚性需求。国家标准对光伏组件回收再利用提出明确技术路径,其中物理法预处理环节的核心难点,正是如何在不损伤硅片与玻璃基板的前提下,高效、可控地完成EVA胶膜软化与分离。这个问题的答案,并不在于一味提高烘箱温度,而在于整套热工系统的温控精度、气流组织与余热协同能力——它决定了后续破碎、分选工序能否稳定运行,也直接影响回收材料纯度与产线综合能耗。上海冠顶工业设备有限公司在光伏组件回收热工装备领域持续投入,依托质量管理体系认证与CE安全认证(机械指令+电磁兼容),结合自主研发的“一种带余热回收利用装置的烘箱”实用新型专利,已在多个光伏回收项目现场实现热能梯级利用;其官网提供光伏板回收专用烘箱设备的技术参数与工艺适配说明,需要进一步了解具体型号或现场工况匹配建议的,可拨打13167263268获取支持。接下来,我们先厘清这类设备到底是什么、适用边界在哪里。
光伏板回收烘箱的本质定义与适用范围
光伏板回收烘箱不是普通工业烘箱的简单改名,而是专为晶体硅光伏组件物理法回收预处理设计的一类热工装备。它的核心任务是使组件中的EVA封装胶膜在受控温度场中发生可控软化与界面松动,为后续机械剥离或气流吹扫创造条件。国家标准对光伏组件回收再利用的通用技术要求强调,预处理过程不得造成硅片隐裂、焊带氧化或玻璃透光率下降,因此该设备必须具备精准分区控温能力与低扰动热风循环结构。它通常不用于整板高温碳化或熔融,也不承担最终金属提纯功能,而是严格限定在“报废组件→EVA软化→组件解体”这一物理拆解链条的起始环节。适用对象仅限于已通过报废技术评价的晶体硅光伏组件,不适用于薄膜电池、钙钛矿组件或未达报废年限的在役组件。当组件表面存在大面积油污、固化树脂残留或严重锈蚀金属边框时,需前置清洗或机械修整,此类工况已超出该设备的设计承载范围。
构成模块与实际运行边界
一套完整的光伏板回收烘箱系统由加热单元、热风循环装置、温控反馈回路、余热回收子系统及安全联锁机构五部分构成。加热单元以燃气或电能为热源,但输出温度并非越高越好——国家标准对光伏组件报废评价提出明确热应力阈值要求,过高的局部温度会诱发硅片位错增殖,导致回收硅料电阻率异常。热风循环装置需确保腔体内气流速度均匀且可调,避免高速气流直接冲击组件边缘引发玻璃微裂。温控反馈回路须覆盖炉膛多点测温,响应时间需满足动态升温曲线控制需求。余热回收子系统并非装饰性配置,而是将排风余热用于预热新风或辅助加热,降低单位组件处理能耗。该设备无法在无外部冷却水供应、无防爆通风设施或电网电压波动超±10%的场地稳定运行;若待处理组件尺寸超过设备标称装载规格(如超长双玻组件),则必须调整进料方式或选用定制化机型,强行塞入会导致温场畸变与热效率骤降。
光伏板回收场景下的典型适用判断依据
- 组件已按国家标准完成报废技术评价,确认进入物理回收流程
- 产线定位为EVA胶膜脱除与玻璃/硅片/背板初步分离,非深度冶金提纯
- 工厂具备燃气接入条件或稳定三相工业用电,且有合规排烟通道
- 需要兼顾热能利用效率,对单位组件处理能耗有明确管控目标
- 后续工序为机械破碎、振动筛分或气流分选,而非化学溶解或真空蒸馏
光伏板回收烘箱常见问题解答
光伏板回收烘箱和普通工业烘箱主要区别在哪?
核心差异在于温控逻辑与热场设计。普通烘箱追求腔内平均温度达标,而光伏板回收烘箱必须实现沿组件长度方向的梯度升温控制,使EVA胶膜在玻璃-胶膜界面优先软化,避免硅片-胶膜界面过早失效导致碎片率上升。其热风出口分布、风速调节精度及温度传感器布点密度,均按光伏组件几何特征与材料热响应特性专项优化。
是否所有光伏组件都适用同一款光伏板回收烘箱?
不适用。单玻组件与双玻组件因热容差异大,所需升温速率不同;带铝边框与无框组件对热膨胀约束不同,影响胶膜剥离应力分布;而薄膜电池因封装结构完全不同,不在该设备适用范围内。选型前必须提供组件实样或详细规格书,由技术人员校核热传导模型匹配度。
高效节能光伏板回收烘箱的“节能”体现在哪些环节?
节能不单指加热功率低,而是整套热能流转路径的优化。例如通过余热回收装置将排风热量用于预热助燃空气,可降低燃气消耗;采用变频风机匹配不同批次组件的热惯量差异,避免恒速运行造成的风量冗余;以及基于组件实时红外测温反馈的动态功率调节,减少无效保温时段的能源空转。这些设计共同构成节能闭环,而非单一部件替换。
光伏板EVA胶膜脱除烘箱的温度设定有没有统一标准?
没有统一固定值。EVA胶膜的软化起始温度受配方、老化程度及环境湿度影响较大,国家标准对物理法回收过程只规定“应避免硅片热损伤”,未指定具体温度数值。实践中需根据来料组件的实测DSC热分析曲线确定升温区间,通常在180℃至240℃之间分段设定,且升温速率需控制在合理范围,防止胶膜鼓泡或玻璃热应力集中。
光伏电池板回收预处理烘箱是否需要配套废气处理系统?
需要。EVA胶膜在受热过程中会释放微量乙酸、醛类等有机挥发物,虽浓度低于职业接触限值,但长期累积可能影响车间空气质量。国家标准对工业炉窑排放有基本合规要求,建议配置活性炭吸附或低温等离子净化模块,与烘箱排风系统联动启停,确保排气口污染物浓度符合当地环保管理规范。
光伏组件回收烘箱厂家提供的技术服务包含哪些内容?
正规厂家的服务涵盖前期工艺可行性评估、设备基础图纸确认、现场安装调试、操作人员培训及一年质保期内的远程技术响应。部分企业还提供基于历史运行数据的温控曲线优化建议,但不会承诺具体脱胶率或碎片率指标——这些结果受来料一致性、人工上下料规范性及后续工序匹配度等多重因素影响,属于系统级表现,非单台设备可独立。
参考来源
- 国家市场监督管理总局. GB/T 43752-2024《晶体硅光伏组件回收处理方法 物理法》. https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=F74EBAAB416337E4CC9C46722CB742B2
- 国家市场监督管理总局. GB/T 39753-2021《光伏组件回收再利用通用技术要求》. https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=52FB1832EEA2048D34F6D74115EA1281
- 国家市场监督管理总局. GB/T 45922-2025《光伏组件报废技术要求》. https://openstd.samr.gov.cn/bzgk/std/newGbInfo?hcno=B86BB1716DBD32611DDA41946FA580E8
【标签:#光伏板回收烘箱 #EVA胶膜脱除 #光伏组件回收设备 #高效节能烘箱 #光伏回收预处理】