钢结构厂房的檩条,绝大多数是C 型钢和 Z 型钢两种。过去常见的做法是:C 型买一台、Z 型再买一台,车间里并排放着,谁有单谁干活。订单结构一变化,就有一台闲着。
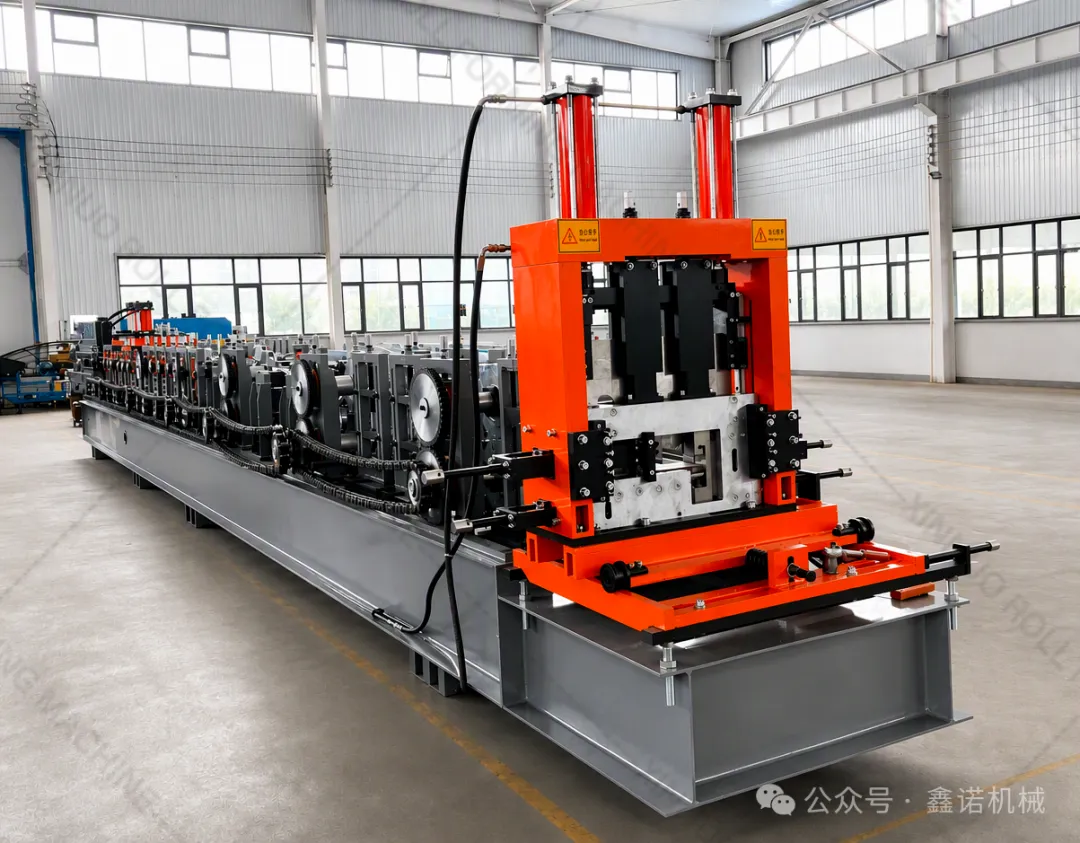
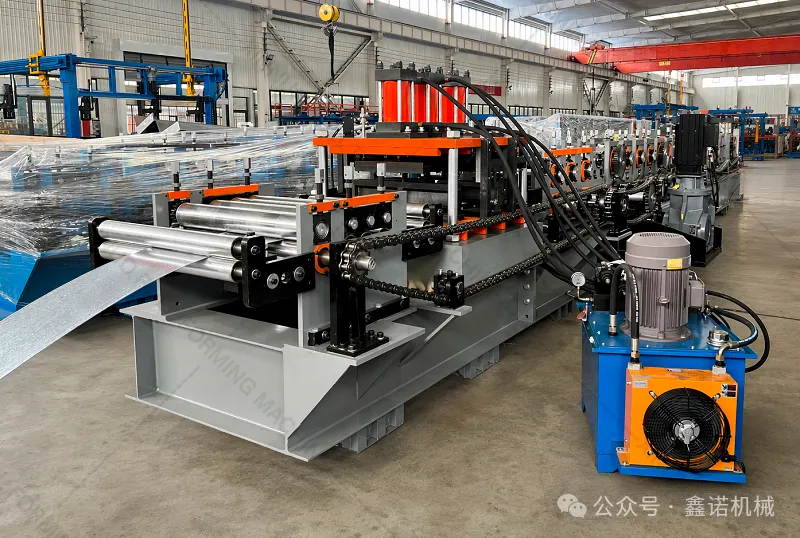
CZ型钢一体机换了个思路:把两种型材做在同一套机架上,靠换型而不是换机器来切换。一台设备占地,两种型材都能出。
一、C 和 Z 不是同一种东西:差在翼缘朝哪边
两种檩条都是冷弯辊压出来的开口截面,底宽、腰高、小边这几个名词也通用。真正的差别在上下翼缘的方向:
翼缘反向这一条,决定了Z 型钢能「插进去搭接」:两根檩条在支座处叠一段,受力接近连续梁,跨度大时用钢更省。C 型钢做不到这种搭接,但胜在成型简单、连接件通用、小跨度与墙梁场景用量更大。
所以现实里的钢结构厂,往往两种都要:屋面大跨度用Z,墙梁与小跨度用 C。这就是一体机存在的理由。
二、一体机省的是三笔账
其一,占地与基础。两台单机=两套机架、两个操作位、两条上料通道。一体机是一套机架、一个操作位,车间里少摆一台设备,通道和卷料周转区都宽松些。
其二,投入与闲置。单机的好处是简单便宜,坏处是「一台干一种活」。订单里C 多 Z 少的时候,Z 型机就晒太阳;反过来也一样。一体机把两种型材压在同一个投资上,订单结构变了不用再添设备。
其三,换单的响应速度。客户临时要改规格、改型材,一体机在同一台机器上换型就能接;单机要么拒单,要么让客户等另一台空出来。
反过来说清楚:如果你的订单长期只做一种型材、规格也固定,那就没必要上一体机—— 固定型号的单机结构更简单,钱也花得更少。
三、换型:从「换刀换辊」到「屏上输个数」
客户问一体机,常常先问一句:「C 换 Z,要多久?」
先讲清机制。传统换型靠人工摇手轮、对刻度、试压首件,慢的不只是手速,还有反复校尺。现在这一代的做法是三件事叠起来:
人机界面触屏控制:把尺寸输进去,机器自己走到位,不用人工反复量;
4 台电机 + 编码器定位:靠脉冲信号定位,每个调节点走到位就停,重复定位一致;
双导轨双滑块调节底座:调节时底座不晃,走完的位置不会「回弹」一点。
四、剪切:一套刀片走完全部规格
规格一多,剪切容易出事—— 出事的不是切不断,而是换规格就得换刀。
单片刀全规格剪切「万刀合一」:C 型、Z 型、不同底宽腰高,用同一把刀,换规格不用拆刀换刀;
加重型无级换型剪切头:剪切机构本身加重,连续切厚料不容易松、不容易塌;
剪切导轨升级:由原来的柱套结构换成直线导轨,剪切时受力更平衡;丝杆居中布置,两侧受力对称,调节也更顺手;
定长剪切:长度在屏上设定,切口平齐。
河北鑫诺压瓦机械有限公司位于的铸造名城—河北省泊头市,是生产薄板压瓦机,全硬圆弧压瓦机,琉璃瓦设备,角驰压瓦机,光伏板压瓦机 ,粮仓设备,橡塑棉板设备,沟槽成型机,菱形网设备,电缆桥架成型机,百叶窗成型设备,几字钢机,校平机,不锈钢压瓦机,复合板机,C型钢机,角驰成型机,双层彩钢琉璃瓦机,高空压瓦机,楼承板机欢迎需要的用户前来选购,鑫诺全体员工迎接您的到来!
广阔的市场是我们公司实力有力的见证,产品销售覆盖各个地区并远销俄罗斯,非洲,东南亚,地中海,中东,南美洲等数十个地区,我们具有多年的出口经验并机动灵活,对不同客户的需求非常了解,我们有优良的外贸团队会及时回复您提出的问题、设计师会按你的意愿或提供设计方案,技术娴熟的施工人员为您精工制作。我们为大量客户提供了满意的解决方案,并建立了长期的战略合作关系。