我是做减速机的老欧,十多年精密减速机行业实战经验,拆解各类设备传动难题,制造业的朋友欢迎交流学习,欢迎关注,终身成长。
在RV减速机中,我们都知道最关键的是里面的齿轮,像行星齿轮,摆线轮这些的质量怎么样,可以说直接觉得了减速机性能,在RV减速机行业中,想知道这个厂家实力如何,通常只需问一下,你们工厂使用什么磨齿机的?大概就知道实力如何了。
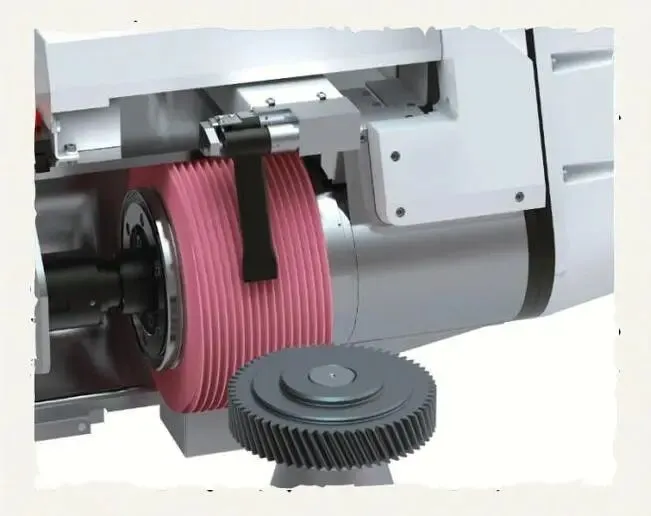
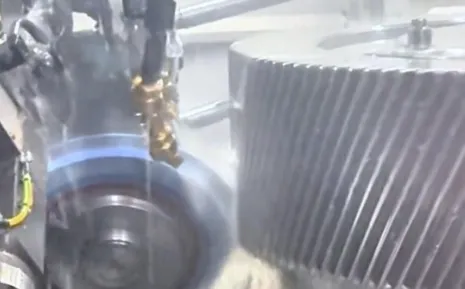
在精密制造领域,齿轮磨齿机被誉为“工业皇冠上的明珠”。无论是机器人里面的减速机齿轮,还是汽车变速箱的齿轮,或者风电、航空领域的大型齿轮,都离不开它的精雕细琢。那么,全球磨齿机市场究竟有哪些顶尖高手?它们各自有什么看家本领和短板?今天,我们就来盘点一番…
需要先说明一点:下面所说的“梯队”,是一种便于理解的简化划分,主要综合技术专长、场景影响力和市场存在感,并不是官方排名。市场研究中的“前五大厂商合计占全球约65%收入份额”,衡量的是收入集中度,不等同于按技术水平划出的“第一梯队”。把这两件事分开看,后面的判断会更清楚。
第一梯队:全球顶尖品牌,技术制高点的王者
这一梯队的品牌在全球磨齿机收入中占据很高份额,是行业技术标杆,价格也“高不可攀”。不过,它们之间并不是简单的“谁比谁更强”,而是各自锁定了不同的工艺路线和应用场景。
1. 瑞士莱斯豪尔
行业地位: 蜗杆砂轮磨齿的绝对领导者,RZ系列是高效精密磨齿的代名词。精度极高,稳定性无出其右,自动化程度高,适合大批量生产,如汽车齿轮;技术积累深厚,机床寿命长。
需要补充的是: 公开资料中对其精度等级的表述并不完全统一,有资料标注ISO/DIN 5级,也有行业认知认为RZ系列在优化条件下可达更高等级。精度数字高度依赖工件、砂轮、工艺参数和测量条件,不宜把某一等级当作品牌的固定标签。
缺点: 价格昂贵,千万元以上,投资回报期长;售后服务及备件成本高;对操作人员技术要求高。
2. 德国卡帕尼尔斯
行业地位: 成形磨齿领域的王者,擅长大型、异形齿轮加工。成形磨削刚性好,适合模数大、齿宽大的齿轮,如风电、矿山机械;设备耐用,适合重切削,可集成在线测量,保证精度。
补充一点: 卡帕尼尔斯的不可替代性,很大程度上来自大规格覆盖能力和重切削刚性。其设备可覆盖最大齿顶直径8000 mm、最大模数40 mm的齿轮加工,模块化设计使加工1米齿轮与8米齿轮可以共用同一磨削功能模块。这类场景首先看的是“能不能稳定加工这么大的件”,而不只是精度等级高低。
3. 美国格里森
行业地位: 锥齿轮领域的老牌霸主,圆柱齿轮磨齿机也实力不俗。锥齿轮加工技术全球领先,拥有大量专利,提供从软件到机床的整体解决方案。其竞争力不只在单机,更在锥齿轮全工艺链的系统积累。
4. 德国利勃海尔
行业地位: 产品线宽广,航空航天、工程机械领域口碑极佳。机床结构稳定,热稳定性好,适合高精度连续生产;控制系统先进,人机交互友好,耐用性强,故障率低。它的位置更接近“综合场景覆盖能力强”,与莱斯豪尔的蜗杆磨纵深、卡帕尼尔斯的成形磨专长不完全在同一分类轴上。
5. 德国克林贝格
行业地位: 锥齿轮加工权威,同时提供高精度圆柱齿轮磨削和测量设备。锥齿轮技术独步天下,适合螺旋锥齿轮等高难度加工;测量技术与机床集成度高,可实现在机测量闭环,设备精度保持性好。其齿轮测量中心全球份额很高,这意味着它在“加工—测量—修正”闭环上的能力,是锥齿轮场景中很关键的竞争力。
第二梯队:市场重要参与者,各有绝活的实力派
这些品牌在特定领域或区域市场拥有极强竞争力,是不可忽视的力量。把它们放在第二梯队,更多是因为产品线和场景覆盖相对聚焦,而不是说它们在所有指标上都弱于第一梯队。
1. 日本尼得科机床
行业地位: 中小模数齿轮磨削的效率之王,收购欧吉隆等品牌后实力大增。效率极高,ZFA系列非加工时间仅需4秒,适合汽车大批量生产;自动化程度高,可轻松联线;价格相比欧洲品牌有竞争力,性价比不错。
补充: ZFA系列通过双工作台结构压缩非加工时间,并明确具备ISO 3级精度的量产能力,矿物铸件床身使连续加工中的O.B.D.变化量控制在约10 μm以内。在中小模数汽车齿轮大批量磨削中,它的竞争力不只是“便宜”,而是效率和精度稳定性进入了可与欧洲高端机型正面比较的区间。
2. 日本三菱重工
行业地位: 在大型船舶、风电、重型机械齿轮加工领域享有盛誉。重切削能力强,适合大模数、大直径齿轮;机床刚性好,耐用,适合恶劣工况。
3. 德国埃马克
行业地位: 通过收购Samputensili,在蜗杆砂轮磨齿领域技术实力雄厚。继承了Samputensili的蜗杆砂轮磨技术,精度和效率都不错;倒立式车床集成磨削,工序集约化强,在轴类零件加工方面有独特优势。
第三梯队:快速崛起的中国力量:性价比与服务
近年来中国企业进步神速,在中低端市场已成功替代进口,并不断向高端冲击。更准确地说,国产磨齿机在中小模数、中等精度、大批量产场景中已经完成了实质性替代,价格约为进口同类的1/3至1/2,本地化服务网络是真实竞争力;但在内啮合强力珩齿、超精密加工稳定性、数控系统内核和测量—工艺闭环等高端准入环节,差距仍然是结构性的。
1. 秦川机床
行业地位: 中国规模最大的磨齿机厂商之一,产销量领先。性价比高,价格仅为进口品牌的1/3至1/2;国内服务网络完善,备件响应快;技术不断进步,部分机型精度可达国标3级,双工位设计提升效率。
需要区分的是: 样本上的“可达精度”和用户产线上的“批量稳定精度”不是一回事。国产高端双工位机型在样本上达到国标3级已不罕见,但长期量产条件下能否稳定保持,仍应以批量精度数据和用户工艺验证为准。
2. 重庆机床
行业地位: 老牌齿轮加工机床企业,近年磨齿机进步显著。技术追赶快,YT7226G主轴转速达10000 r/min,辅助时间仅5秒,性能接近国际先进;价格优势明显,适合国内中小企业,本地化服务好。
补充: 关于其批量加工精度,不同资料有GB 3—4级和GB 4—5级等不同表述。这种差异本身提醒我们:采购时不能只看展会样本参数,更要看批量Cpk、用户产线数据和工艺支持能力。
3. 其他中国品牌
中大创远、南京二机、浙江陀曼等专注细分领域。如中大创远在锥齿轮方面有特色,灵活定制,满足国内客户的非标需求,价格竞争力强。
选型的逻辑:先锁定工艺场景,再谈品牌
基于以上分析,按“追求极致精度选某品牌、预算有限选某品牌”的方式给出建议,仍然过于粗糙。更可操作的思路是先用三个问题锁定自己的工艺场景,再在这个场景内比较具体机型和配置:
第一,齿轮类型和工艺路线是什么? 圆柱齿轮蜗杆磨、成形磨、内齿强力珩齿、锥齿轮磨削,对应的是几乎不同的设备生态。在锥齿轮领域,格里森和克林贝格的在机测量与修形闭环深度是长期积累的结果;在大规格成形磨领域,卡帕尼尔斯的规格覆盖和刚性是选型的第一道门槛;在中小模数大批量蜗杆磨领域,莱斯豪尔、尼得科以及秦川、重庆机床的高端双工位机型才构成可比较的选项集。
第二,精度要求是“可达精度”还是“批量稳定精度”? 样本上的最高精度数字与量产条件下Cpk稳定达到的精度等级,是两个不同量级的问题。尼得科ZFA明确以“量产ISO 3级”为卖点,国产机型在样本上达到国标3级与在用户产线上长期维持3级之间,需要以批量精度数据和用户工艺验证为准,而非以展会样本参数为准。
第三,是否涉及被“卡脖子”的功能环节? 如果工件涉及内齿强力珩齿工艺,国产设备目前尚不具备产业化替代能力,选型必须正视这一约束;如果对数控系统内核、在线测量闭环或超精密表面完整性有硬性要求,则需要将数控系统品牌、测量配置和工艺软件支持能力纳入与机床主机同等重要的评估维度,而不是只看品牌和主机规格。
全球磨齿机市场真正的结构,不是一座可以用“第一/第二/第三梯队”攀爬的山峰,而是一张由工艺路线、规格覆盖、精度稳定性、场景准入和供应链自主性共同定义的矩阵。莱斯豪尔在蜗杆磨大批量场景中的工艺纵深、卡帕尼尔斯在大规格成形磨中的刚性壁垒、格里森和克林贝格在锥齿轮与测量闭环中的系统能力,以及尼得科在效率—精度平衡上的位置,各自对应不同的不可替代性来源。
中国厂商在中端量产场景中已经建立了真实的市场地位,但高端工艺环节的差距是具体的、可指认的,既不因“进步快”而自动消解,也不因“仍有差距”而否定已经发生的替代。理解这张矩阵,比记住一份品牌排名,更接近选型决策的实际需要。