氧化锆泡沫陶瓷怎么选——钢水过滤别再只看耐温
- 更新时间 2026-10-25 09:23:07
一、先把指标落到采购单上
做铸钢、不锈钢或者镍基高温合金,别只听厂家一句「耐1700℃」就下单。氧化锆泡沫陶瓷真正要核对的,是几条硬参数。
ZrO₂纯度建议看≥95%,稳定剂常用MgO≥3.5%,这样高温下相变和蠕变更稳。孔隙率一般在75%–85%,孔隙太高强度掉得快,太低又影响通量。PPI按铸件壁厚走:厚大钢件10–15 PPI,普通钢件20–30 PPI,精密叶片或薄壁件才上30–40。
强度也别只问室温抗压。铸钢工况要看热态表现,室温抗压≥1.5–1.75 MPa是基础线,抗弯强度、热震循环报告得一起要。
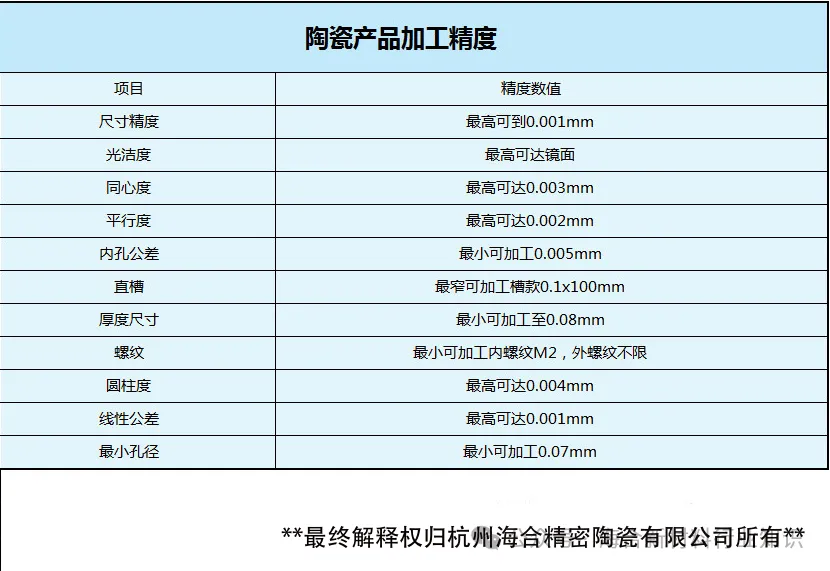
像杭州海合精密陶瓷有限公司这边做氧化锆制品加工,常规做法是根据浇注重量反推片径、厚度和PPI,比直接买标准件稳妥,小批试样能少走弯路。
二、市场验证:案例比宣传册管用
氧化锆泡沫陶瓷不是靠低价走量,而是靠「过不过得了钢水」说话。
有个老案例很典型:用Mg-PSZ泡沫陶瓷过滤片过42CrMo钢转向节壳体,浇注过程无破损,单片最大过滤115kg;过滤后试样里20μm以上夹杂物明显减少,延伸率也提上来了。
再到产线级验证,风电行星载体铸钢件用φ200×35、10PPI氧化锆过滤片,浇注1580℃、总钢水3000kg,内部夹渣基本消除,焊接修复率降了90%以上。
这类数据比「高品质」「优等品」实在得多。下游客户真正关心的,是铸件合格率、焊补工时和交付稳定性。
三、产品定位:别去和氧化铝卷价格
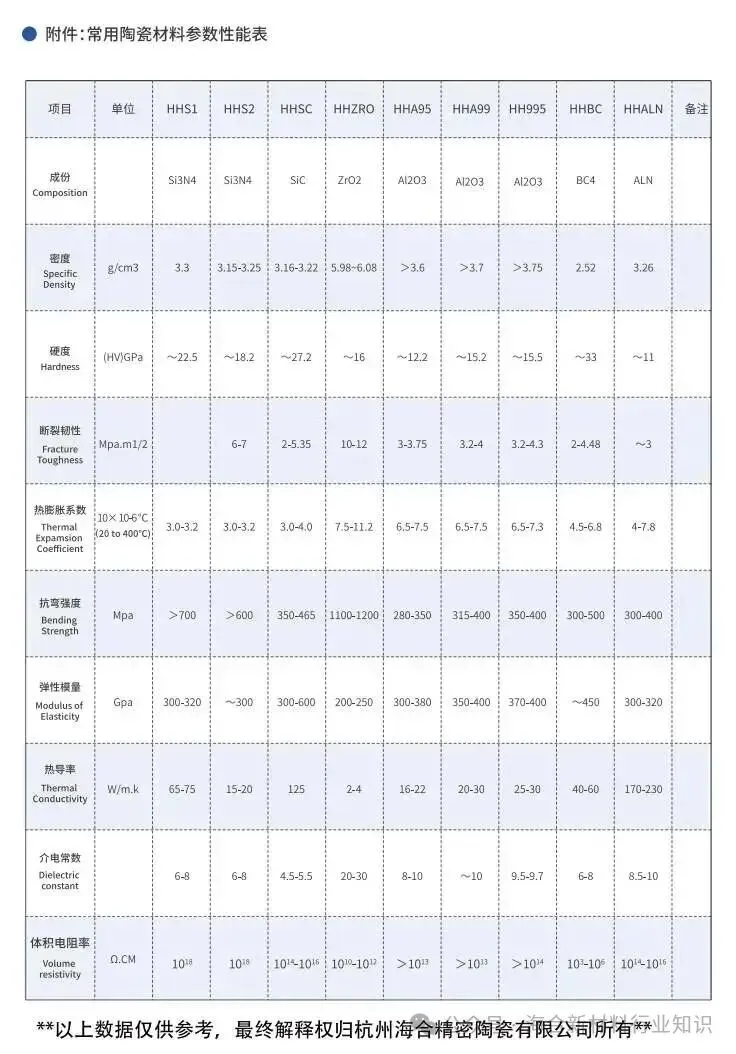
氧化锆泡沫陶瓷正确位置很明确——超高温、抗碱渣、低污染三类工况。
1600℃以上钢水、镍基/钴基高温合金、含CaO/MgO碱性渣环境,才是它该待的地方。普通铝件、灰铁件用氧化铝或碳化硅更划算,硬上氧化锆就是赔本赚吆喝。
优势也好理解:化学惰性强,不跟高合金熔体起反应;热震和尺寸稳定;对钢液污染极小。劣势也直白——稳定化粉体和高温烧结成本高,单片价格通常是氧化铝几倍,原料端还受锆英砂波动影响。
所以跟客户谈别聊「便宜」,要聊「每吨合格铸件摊多少」。
四、场景锁定:哪儿该用,哪儿别用
优先锁的场景:
铸钢件、不锈钢铸件、泵阀壳体 风电齿轮箱、机床床身、汽车关键受力件 镍基高温合金精铸、航空叶片类试制 碱性渣环境或要求低增杂的产线
不太适合的:
普通铝铸件(氧化铝够用) 含氟炉渣长时间接触(先做静态侵蚀样) 潮湿环境长期裸放,氧化锆吸水化会有微裂风险,使用前烘干预热
安装细节也别忽略:过滤器厚度方向顺熔体流向,预热300–500℃,边缘用耐火纤维垫圈防侧漏。
五、国内外行情与后面几年布局
泡沫陶瓷整体盘子不算小。2025年全球陶瓷泡沫市场约5.4亿美元,预计2034年到9.74亿美元,年复合增速6.78%,驱动端主要在金属液过滤、高温隔热和尾气处理。
氧化锆在里面占比不高,但单价和黏性强——下游一旦定型基本不会换。亚太是主产区,国内铸造体量大;欧美侧重点在航天、特种汽车件,要高孔隙率、高一致性。
后面布局大概三个方向:
一是往高洁净过滤走,四方相稳定性、孔径离散控制、批次一致性会是门槛;
二是异形加工,圆片之外管状、台阶、非标嵌块需求在涨;
三是和铸造厂做联合中试,把过滤片规格和浇注系统一起定,而不是单卖耗材。
杭州海合精密陶瓷有限公司在这块能做的,主要是试样加工、孔径分布管控和按需定制,适合中小批特殊规格先跑一轮再放大。
六、给采购方的实操建议
真要选型,按这个顺序来就行:
先定合金类型和浇注温度,再定PPI,再算过滤面积,最后才挑供应商。别反过来先问「多少钱一片」。
厚壁大钢件别盲目上高PPI,容易堵;薄壁精密件别贪通量,20μm夹杂拦不住后续就是探伤返修。
试样阶段建议先要热震报告、孔径分布曲线、同批次抗压数据三样,能省掉后期很多扯皮。氧化锆泡沫陶瓷这东西,指标对了是耗材,指标不对就是夹渣来源。
