加工中心用镗刀,到底该怎么选?聊聊EWN精镗刀和NBH2084的区别
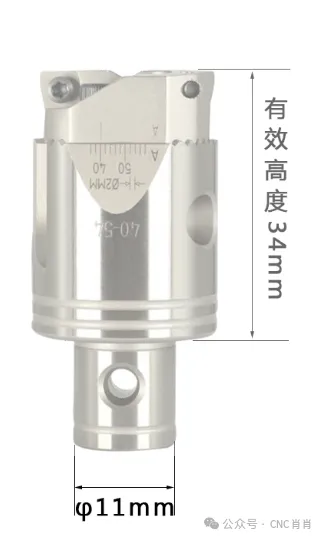
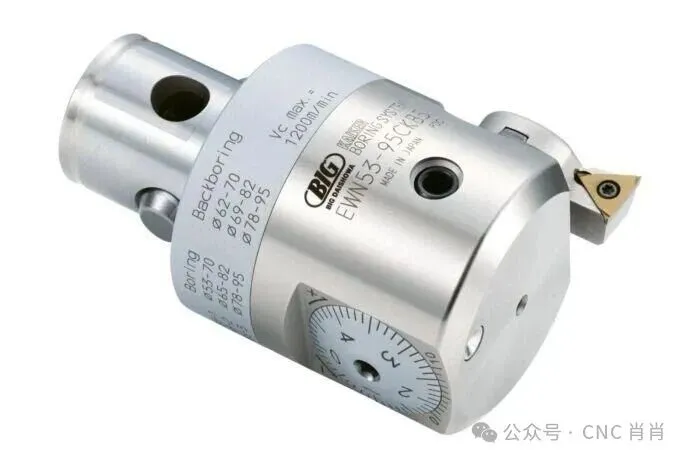
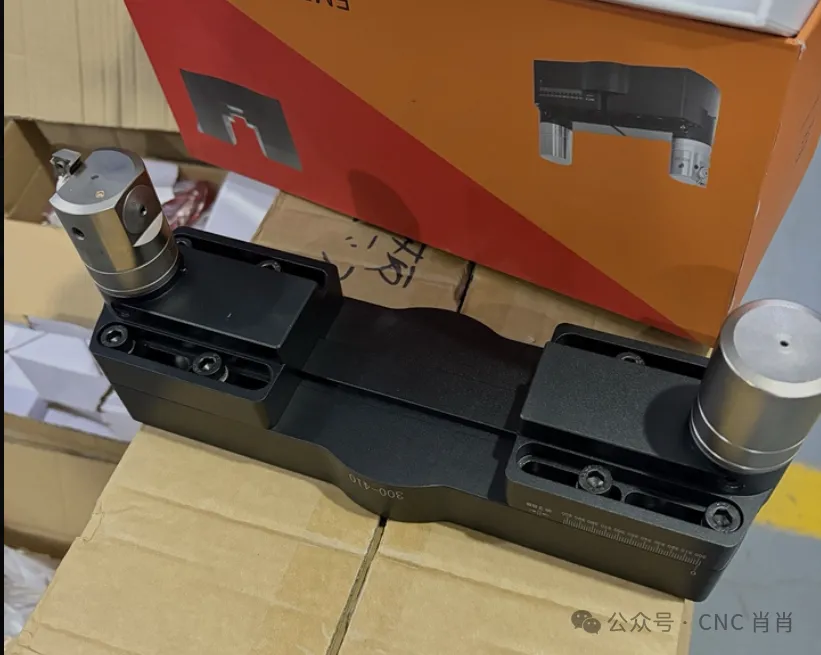
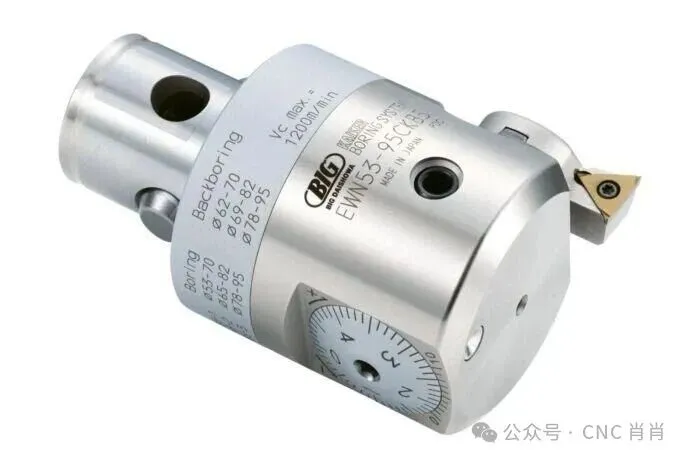
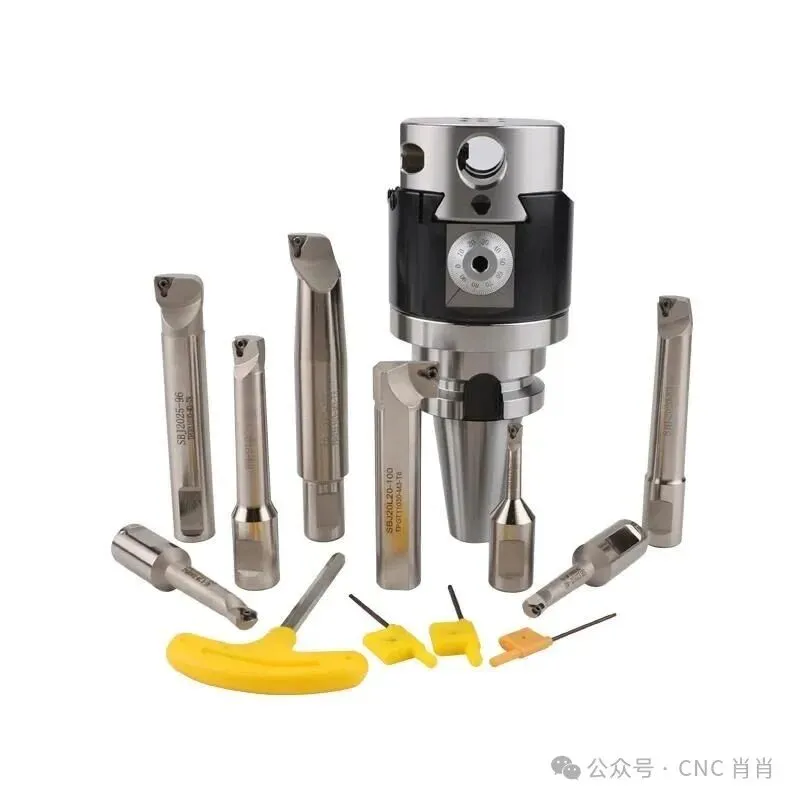
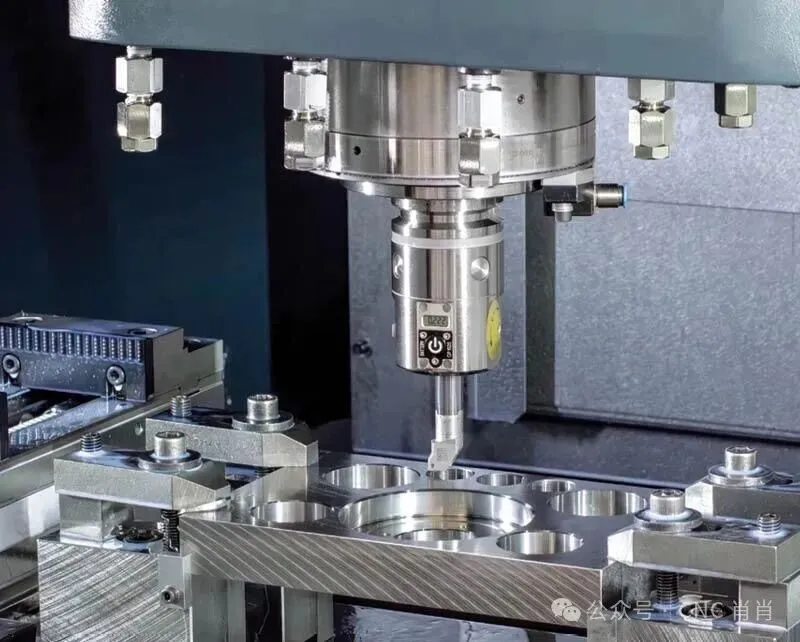
在加工中心干活,镗刀这个东西,估计很多师傅都不陌生。特别是做模具、机械零件、夹具的,碰到孔径有要求的工件,经常要用到镗刀。有些孔,钻头打完就能用;有些孔,铣刀铣完也能交差。但有些孔不行,尺寸差一点不行,圆度不好不行,内孔表面粗糙了也不行。今天咱们不讲太多复杂的理论,就从加工现场出发,聊聊加工中心常用的镗刀,再重点说说大家经常听到的EWN系列精镗刀和NBH2084精镗刀,到底有什么区别。先说一个最实际的问题:孔都已经加工出来了,为什么还要用镗刀再走一遍?原因很简单,钻孔主要解决的是把孔加工出来,精镗主要解决的是把孔加工到要求的尺寸和质量。比如一个工件,需要加工一个Φ50的孔,图纸要求尺寸公差比较严,内孔表面也有要求。直接用钻头加工,通常很难同时保证尺寸、圆度和表面质量。即使换成铣刀螺旋铣孔,也要看机床状态、刀具、程序和加工条件,不能保证每次都能达到要求。镗刀的好处,是可以通过调整刀具的切削半径,控制最终的孔径尺寸。尤其是精镗刀,前面先把孔留好余量,最后再用精镗刀轻轻走一刀,把尺寸修到位。当然,镗刀也不是万能的。机床主轴精度不好、刀具伸出太长、工件装夹不牢,或者切削参数不合适,一样会出现尺寸不稳定、振刀、孔壁有刀纹等问题。如果毛坯孔余量比较大,或者前面已经钻孔、铣孔,需要进一步扩大孔径,就可以使用粗镗刀。通常不会在粗镗阶段就把最终尺寸全部做到位,而是给后续精加工留出合理余量。比如孔加工出来小了,可以根据镗头的刻度和调整机构,把刀尖半径适当调大;如果孔加工出来大了,就要根据刀具结构和调整方向进行修正。这里要特别注意:精镗头的调整刻度,通常表示的是直径方向的调整量或者半径方向的调整量,具体必须看对应型号的说明书。假如目标孔径需要增加0.02mm,如果刻度表示直径变化,就应该按直径方向增加0.02mm来调整;如果刻度表示半径变化,调整量就不能照搬。如果刀杆太细、伸出太长,很容易出现让刀或者振刀。加工时不能只想着把尺寸调准,还要考虑刀杆刚性和切削负荷。大孔加工时,除了镗头本身,还要考虑刀柄、连接结构、刀杆长度以及机床主轴的承载能力。尤其是加工大孔、深孔时,不能只看刀具标注的最大镗孔直径,还得确认实际使用的刀杆、刀夹和配套组件是否适用。EWN是精镗刀领域常见的一种系列标识。以相关品牌的EWN精镗头为例,它主要用于精镗加工,采用可调节的单刃镗削结构。它不是普通的固定尺寸刀杆,而是可以通过微调机构改变切削刃的位置,从而修正孔径。这类精镗头比较适合对孔径尺寸、表面质量和加工稳定性有要求的工序。EWN系列的一个特点,是不同规格的镗头可以覆盖不同的加工直径范围,还可以根据需要配套不同的刀夹或刀杆。以部分EWN系列产品为例,其调节刻度可以做到每格直径0.01mm,配合游标进一步读取到直径0.002mm。具体数值要以实际品牌、型号和说明书为准。刻度能读到0.002mm,不等于加工出来的孔就能保证±0.002mm。刻度分辨率只是调整机构能够读取的变化量。真正加工出来的尺寸,还受到机床主轴状态、刀具跳动、刀杆刚性、工件材料、刀片状态、切削参数和测量方法等因素影响。从公开的相关产品资料来看,NBH2084通常采用精镗头配合镗刀杆的结构,部分产品的镗孔范围为Φ8~Φ280mm,调整刻度为直径方向每格0.01mm。注意,这个范围说的是对应系统在配套刀杆等组件下的适用范围,不代表一支镗头装上任何刀杆,都能直接加工Φ8到Φ280mm的所有孔径。它的实际加工范围,还得看使用的镗刀杆、刀片和连接组件。NBH2084比较直观的特点,就是结构和使用方式相对容易理解,配套刀杆可以根据不同孔径进行更换。例如,同一套镗头,需要加工不同直径的孔时,可以根据孔径选择合适的刀杆,再通过微调机构修正尺寸。不过,不同厂家生产的NBH2084,在材料、制造精度、调整机构、配套附件和质量控制方面可能存在差别。不能看到同样的型号,就认定它们的加工表现完全一样。EWN系列和NBH2084都属于可以进行微调的精镗系统。部分EWN产品的调整机构带有游标,可以将直径方向的读数细分到0.002mm;常见NBH2084产品资料则标注每格直径调整量为0.01mm。一个是调整读数能力,一个是调整刻度间隔,两者并不完全等同。如果你的工件孔径公差比较严,应该优先确认刀具的实际重复调整能力、主轴跳动、刀杆刚性,以及试切后能不能稳定达到图纸要求。别单纯因为刻度更细,就认定它一定能加工出更高的精度。部分EWN系列的直径覆盖范围为Φ20~Φ203mm,具体取决于型号和配套刀夹。NBH2084的相关产品资料中,常见标注的系统范围为Φ8~Φ280mm。从这些规格来看,NBH2084系统的覆盖范围可能更大一些。但这不代表NBH2084在所有孔径上都比EWN好用。小孔、中孔、大孔所需要的刀杆、悬伸长度和刚性条件都不同。真正选刀,还是得先看工件的孔径和深度,再确认具体型号能不能满足要求。EWN系列需要根据具体型号选择相应的刀夹、连接结构和配套附件。NBH2084也一样,需要配套合适的镗刀杆、刀柄和刀片。如果车间已经有一套成熟的刀柄、刀杆和备件体系,采购时就应该优先考虑现有配套是否兼容。否则即使镗头本身不错,后续配套不方便,也会增加使用成本。如果是日常批量加工,孔径精度要求不算特别苛刻,选一套合适的NBH2084系统,配上常用刀杆,可能就足够完成工作。如果加工任务对精度、表面质量、调整重复性以及高速加工的稳定性有更高要求,可以进一步考虑具体规格的EWN系列。但这里不能简单说EWN一定贵多少,也不能说NBH2084一定便宜多少。不同品牌、规格、附件配置和渠道的价格差别很大,应该按完整配置报价比较,而不是只看一个镗头的价格。买刀具不是只买一个刀头,而是要看整套系统能不能满足你的加工要求。- 先把余量留合理
精镗不是余量越大越好,也不是余量越小越好。余量过大,刀具负荷增加,容易出现振动和尺寸不稳定;余量过小,刀尖可能无法稳定切削,表面质量也不一定好。具体留多少,要结合工件材料、孔径、刀杆刚性、刀片几何参数和切削条件来确定。 - 调整时先搞清楚刻度含义
这是最基础、也最容易出错的一点。调整之前,先确认刻度表示的是直径变化还是半径变化。第一次使用某个型号时,最好先试切一个孔,测量实际尺寸,再验证调整方向和每格对应的变化量。不要凭经验直接套用另一种镗头的调整方法。 - 测量要有依据
孔径不能只靠卡尺大概量一下,就判断精镗是否合格。对于有精度要求的孔,应根据图纸和企业检验规范,选用合适的内径量具、内径千分尺或气动量仪等测量工具。尤其是精加工,测量工具本身的精度、测量位置和测量方法都会影响判断。 - 出现振刀,别只想着调转速
镗孔出现振刀,可能是刀杆伸出过长、刀具系统刚性不足、装夹不牢、刀尖磨损、切削参数不合适,也可能与主轴状态有关。遇到这种情况,先检查刀具悬伸、装夹和刀片状态,再根据实际情况调整转速、进给和切削余量。有时候,换一支更合适的短刀杆,比反复修改参数更有效。
如果同一个零件经常重复生产,可以记录刀具型号、刀杆规格、刀片型号、加工参数、调整量和实际测量结果。对批量生产来说,刀具调整经验能够稳定复用,本身就是在减少调机时间和废品风险。EWN和NBH2084,没必要非得争出一个绝对的高低。两者都属于精镗系统,真正的差别,要落到具体品牌、型号、调整机构、配套刀杆和实际加工表现上。如果是普通机械加工,孔径范围合适、精度能够达到图纸要求、配套方便、使用成本合理,就是值得考虑的选择。如果工件精度要求高、批量大、对尺寸稳定性要求严格,那就应该进一步比较刀具系统的重复调整能力、刚性、动平衡要求和长期使用表现。说到底,刀具选得对不对,不是看名字有多响,而是看它能不能稳定地把活干好。干加工这一行,刀具可以买好一点,但不能盲目追求贵的;参数可以慢慢优化,但不能只凭感觉;尺寸可以微调,但不能把调整刻度当成加工精度。能稳定加工、尺寸合格、少返工、少报废,这才是车间真正关心的事情。你在加工中心上用过EWN或者NBH2084吗?实际用下来感觉怎么样?欢迎在评论区聊聊自己的使用经验。