加工中心精镗刀怎么选?聊聊大昭和EWN和NBH2084,用过的师傅更有发言权
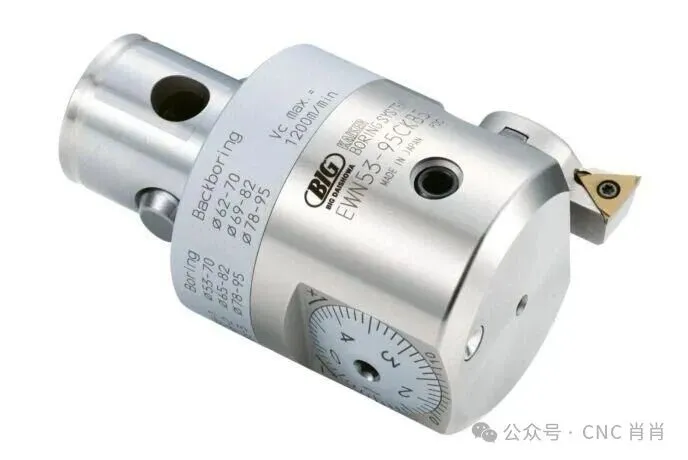
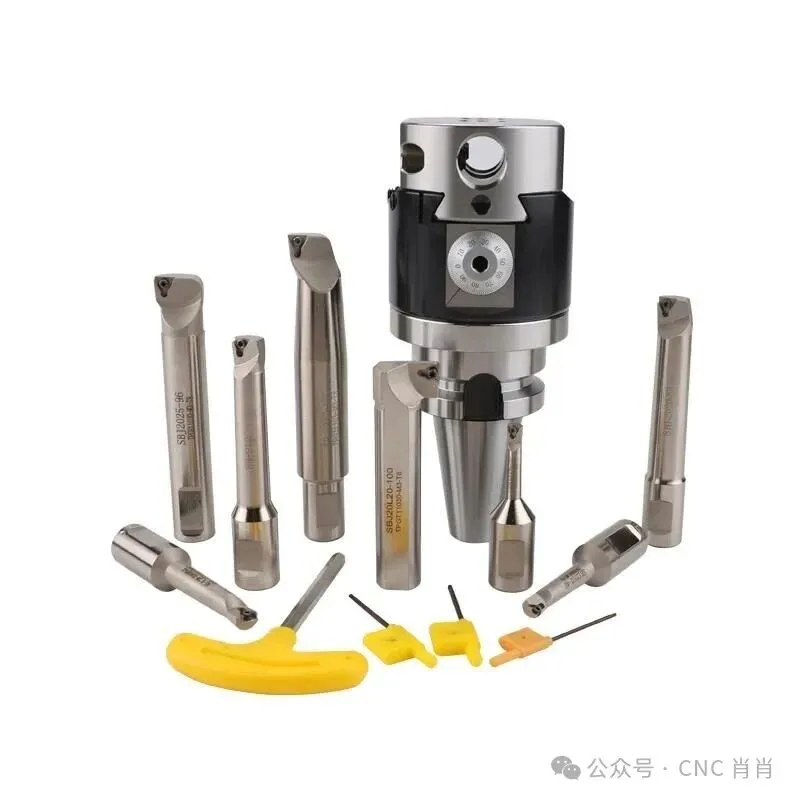
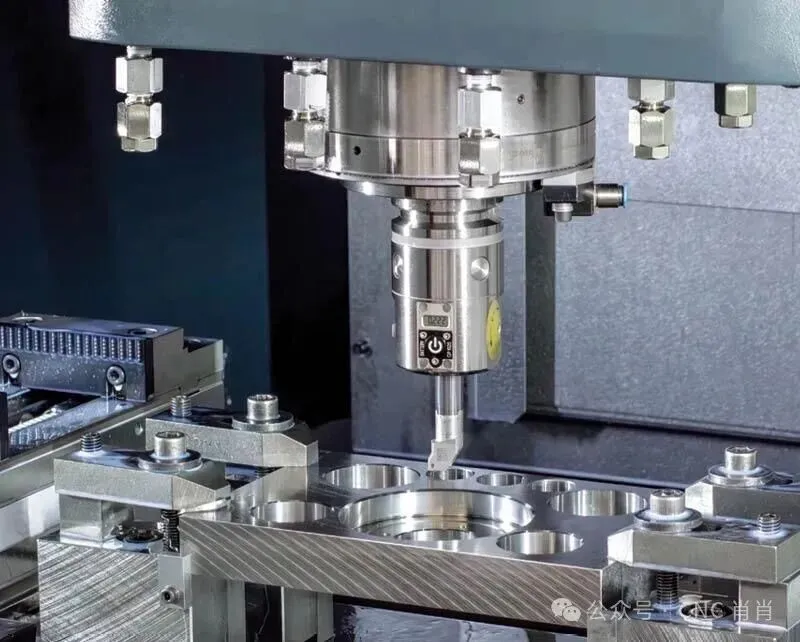
导读: 加工中心干精镗,很多时候差的不是那一两刀,而是最后几丝的尺寸。今天聊聊两种常见的精镗头:大昭和KAISER EWN和NBH2084。它们有什么区别?贵的到底贵在哪里?普通加工厂有没有必要上大昭和?孔已经镗到差不多了,图纸要求Φ50 H7,测出来却不是大了两丝,就是小了三丝。一个孔折腾半天,尺寸终于合格了,结果换一件工件,又得重新确认。所以,精镗刀这个东西,看着不起眼,真到关键时候,还真能影响加工效率。今天咱们就聊聊加工中心常用的精镗刀,重点说说大昭和KAISER EWN和NBH2084。尽量用大白话,把两者的区别说清楚。简单理解,精镗刀就是用来把孔加工到最终尺寸的刀具。前面可以先钻孔,也可以用铣刀扩孔,或者先粗镗,把孔加工到接近目标尺寸。因为孔径精度、圆度、表面粗糙度和加工稳定性,都会受到机床、刀具、工件装夹以及切削参数的影响。尤其是批量加工,今天这个孔是50.01mm,明天那个孔是50.03mm,虽然都差不多,但如果图纸公差比较严,就可能出现不合格。精镗刀的价值,就在于它可以微调刀尖的位置,方便修正孔径。刀柄跳动、主轴状态、刀杆伸出长度、刀片磨损,甚至测量方法,都可能影响最终结果。它属于比较成熟的精镗系统,特点是微调机构精细,配套刀片座比较丰富,还支持反镗等加工方式。根据大昭和官方产品资料,EWN精镗头的加工范围为Φ20~Φ203mm。它的调整刻度为直径方向每格0.01mm,并配有游标,可以将调整读数细分到直径方向0.001mm。具体规格还需要看对应型号。假设现在加工一个孔,测量结果比目标尺寸小了0.004mm。如果刀具的调整机构和测量条件允许,就可以通过微调,把直径方向的切削尺寸往目标方向修正。但要注意,游标能够读到0.001mm,并不代表机床加工出来的孔就一定能达到±0.001mm。真正的加工精度,还要看整个刀具系统的状态、机床精度、刀杆刚性、刀片状态以及测量条件。- 调整机构比较精细。对于尺寸公差比较严、需要反复修正孔径的工件,精细的调整读数有助于控制调整量。
- 刀片座选择比较丰富。不同的加工任务,可以根据需要选择相应的刀片座,部分配置还可以用于反镗等加工。
- 刀具系统的配套比较成熟。对于有稳定精加工任务的工厂来说,刀具选型、附件配置和使用维护,都是长期生产的一部分。
精镗头需要正确调整和维护,不能粗暴旋转调节机构,也不能忽略规定的锁紧方式和润滑要求。NBH2084属于微调精镗头型号。不同供应商、不同版本的产品,具体参数和配置可能存在差异,选购时不能只看型号。以相关产品目录中的NBH2084为例,其标注的加工范围为Φ8~Φ280mm,每格调整量为直径方向0.01mm,调整行程为28mm。但有一点要说明:Φ8~Φ280mm说的是相应系统的标称加工范围,不是说同一个刀杆可以不换附件,就加工这个范围内所有的孔。实际能加工多大的孔,还得看刀杆规格、刀片座、连接结构以及具体配置。NBH2084的实际使用特点,可以从几个方面理解。- 适合需要覆盖多种孔径的加工任务。如果车间里加工的孔径变化比较大,可以根据具体孔径配套相应的镗刀杆和刀片座。
- 调整方式相对直观。常见产品采用刻度环进行微调,每格直径调整量为0.01mm。实际使用时,最好先用试切验证调整方向和调整量,再进行正式加工。
- 采购时要看整套配置。别光问一个镗头多少钱,还要确认配套刀杆有多少支、刀柄是什么接口、刀片是否容易采购,以及后续维修和备件是否方便。
对于加工厂来说,刀具好不好用是一回事,后续能不能持续使用、配套成本高不高,也是非常现实的问题。注:以上参数均以相应产品资料为依据,不代表所有EWN或NBH2084产品的参数完全相同。从上面的参数可以看出,EWN配有更细的直径方向调整读数。但如果你的工件公差是普通的几丝,实际加工又比较稳定,那么NBH2084未必就不能胜任。不能只看刻度细不细,还要看刀具实际能不能稳定加工出合格尺寸。按照上面引用的产品资料,EWN参考范围是Φ20~Φ203mm,NBH2084相关产品的标称范围是Φ8~Φ280mm。小孔要考虑刀杆直径和刚性,大孔要考虑刀具系统的支撑、连接和机床能力。深孔还要考虑悬伸长度。实际选择时,应该先确定工件孔径、孔深和公差,再看对应型号是否适用。有人看到大昭和的游标能读到0.001mm,就认为它加工出来的孔一定比NBH2084更准。读数分辨率更细,说明调整时可以更精细地读取变化量,但实际孔径精度还受到整套加工系统的影响。如果机床主轴跳动比较大,刀杆又伸得很长,即使调整机构再精细,也无法弥补这些问题。反过来,如果NBH2084配套合理、刀杆刚性足够、机床状态良好,同样可以完成很多常规精镗任务。真正要比较精度,最好拿相同材料、相同孔径、相同加工条件进行试切,再用合适的量具测量,并观察连续加工时的尺寸稳定性。大昭和属于有成熟产品体系的品牌,但不能脱离具体型号、采购渠道和附件配置,直接给出两者的价格差距。同样,NBH2084也不能仅凭型号就判断一定便宜或者一定耐用。有些刀具采购价格低,但后续调整时间长、配套不方便,长期算下来不一定划算。也有些高端刀具买回来,实际加工任务用不上它的优势,同样会造成资源浪费。如果平时加工的是常规零件,孔径公差和表面质量要求能够通过常规精镗满足,那么可以优先考虑符合加工范围、配套方便、使用成本合理的精镗系统。NBH2084可以作为候选,但前提是确认具体产品的制造质量、调整重复性和配套情况。如果经常加工精密孔,调整尺寸的频率比较高,且对尺寸稳定性有较高要求,可以重点考虑大昭和EWN这类精镗系统。不过,最好先确认具体型号、调整方式和配套方案,再通过试切验证实际效果。如果一个车间既要加工小孔,也要加工较大直径的孔,就不能只盯着一个镗头。要根据孔径范围、孔深、刀杆规格和机床接口,规划整套刀具配置。有时候,分成两套适合不同孔径的刀具系统,比勉强使用一套系统更合理。每次换刀后要不要重新调整?连续加工几十件后尺寸会不会漂移?刀片磨损后尺寸变化大不大?发生异常后能不能快速定位原因?建议把首件合格率、连续加工尺寸波动、换刀时间和刀具寿命一起记录下来。实际数据出来后,再决定哪一套系统更适合自己的生产任务。- 搞清楚调整量是直径还是半径。精镗头的刻度通常会说明调整量的含义,使用前必须确认。如果目标孔径需要增加0.02mm,而调整机构的刻度表示直径变化,就按直径方向的0.02mm理解,不能当成半径变化。
- 第一次使用先试切。不同型号的调节机构,调整方向和刻度读取方式可能不同。先试切、再测量、再确认实际调整量,比直接套用其他镗头的经验更稳妥。
- 出现振刀不要只改转速。先检查刀杆伸出是否过长、刀具装夹是否可靠、刀片是否磨损,以及工件是否存在刚性不足等问题。这些因素排查完,再根据实际情况调整转速、进给和切削余量。
- 精镗刀需要维护。调整机构、锁紧螺钉、刀片座等部位,都要按照产品说明书正确使用和维护。不要为了调整方便,随意松开不该松的螺钉,也不要在调整机构到达行程极限后继续强行旋转。
大昭和KAISER EWN和NBH2084,都是值得从实际加工需求出发去了解的精镗系统。EWN的特点,是成熟的精镗系统、较细的调整读数,以及丰富的配套刀片座选择。NBH2084相关产品的特点,是标称加工范围较宽,能够根据具体配置覆盖多种孔径需求。但它们并不是简单的高端与低端关系,也不能仅凭型号和刻度,就判断实际加工精度谁高谁低。如果你加工的零件精度要求高、批量大,建议重点比较调整重复性和连续加工稳定性。如果你的加工任务比较常规,更应该关注实际尺寸能不能达到图纸要求,以及刀具采购、配套和维护成本是否合理。说到底,干机加工,刀具不是越贵越好,也不是越便宜越划算。能把尺寸稳定做出来,少调机、少返工、少报废,这才是真正适合车间的好刀具。我是CNC肖肖,平时聊点加工中心、刀具、编程和现场经验。你们车间现在用的是大昭和EWN,还是NBH2084?实际加工下来,尺寸稳定性、调整手感和刀具寿命怎么样?