产品研发迭代进程中,手板承载着设计落地、风险前置排查的核心作用。不少研发团队在项目启动阶段,习惯于将CNC加工与3D打印置于对立框架内比较,试图判定孰优孰劣。事实上,二者并非非此即彼的替代关系,而是工业原型制备体系中两套差异化的技术工具,各自对应研发链条上不同阶段的目标任务。
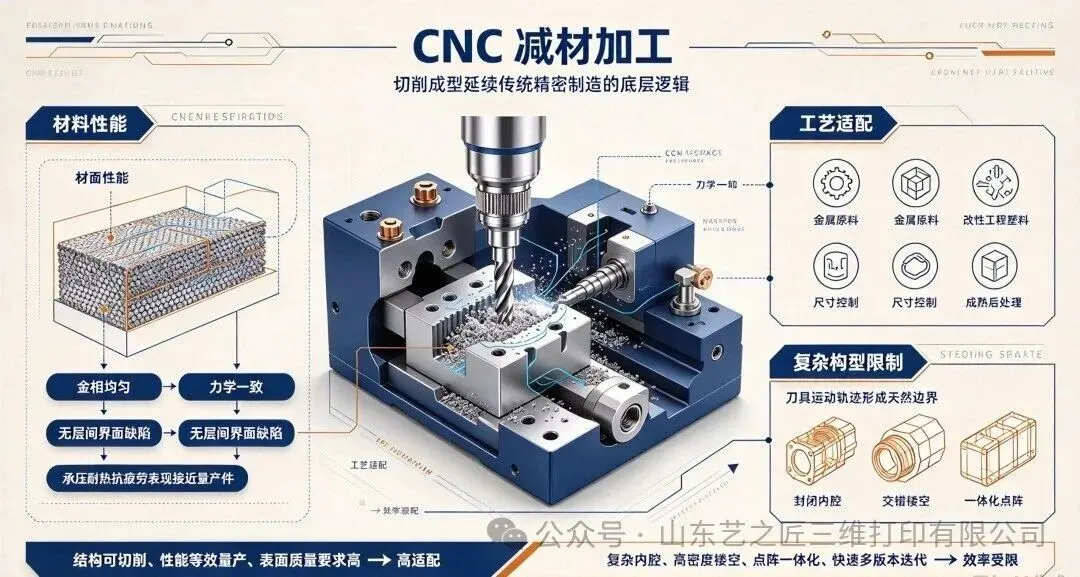
CNC减材加工,依托材料毛坯的切削成型,延续了传统精密制造的底层逻辑。它直接采用工业量产级原料,工件金相、力学属性均匀一致,无层间界面缺陷,在承压、耐热、抗疲劳等指标上,能够真实复刻量产成品的材料表现。该工艺适配金属、改性工程塑料等广谱工业原料,成品尺寸可控区间宽,后处理手段成熟稳定,可实现较高的表面成型质量。但其工艺逻辑受制于刀具运动轨迹,对封闭内腔、交错镂空、一体化点阵等复杂构型存在天然加工盲区,结构复杂度提升将直接推高加工工时与制造成本,多版本快速迭代场景下效率受限。
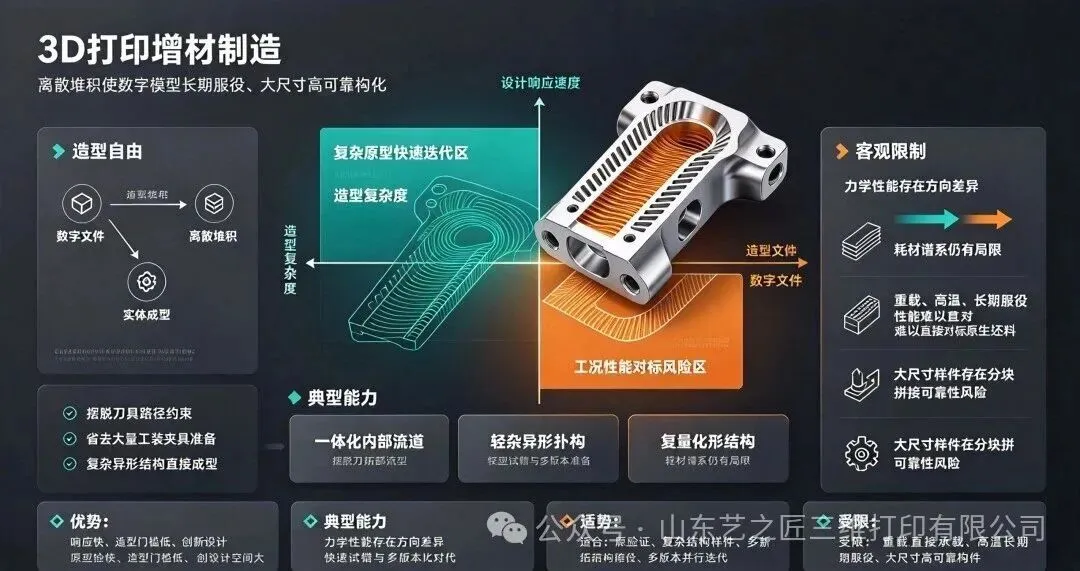
3D打印增材制造,以离散堆积的方式实现数字模型实体化,摆脱工装、夹具、刀具路径带来的造型约束。复杂异形结构、一体化内部流道、轻量化拓扑构型,都可直接由数字文件转化为实物,省去大量前期工艺筹备环节,响应速度快,适合设计方案的快速试错、多版本并行比对。这项技术极大降低了复杂造型原型的成型门槛,为创新设计释放空间。同时也要客观看到,受成型原理制约,多数增材制品力学性能存在方向差异,耗材谱系仍有局限,在部分重载、高温、长期服役工况下,难以直接对标原生坯料性能,大尺寸样件成型也存在分块拼接带来的可靠性风险。
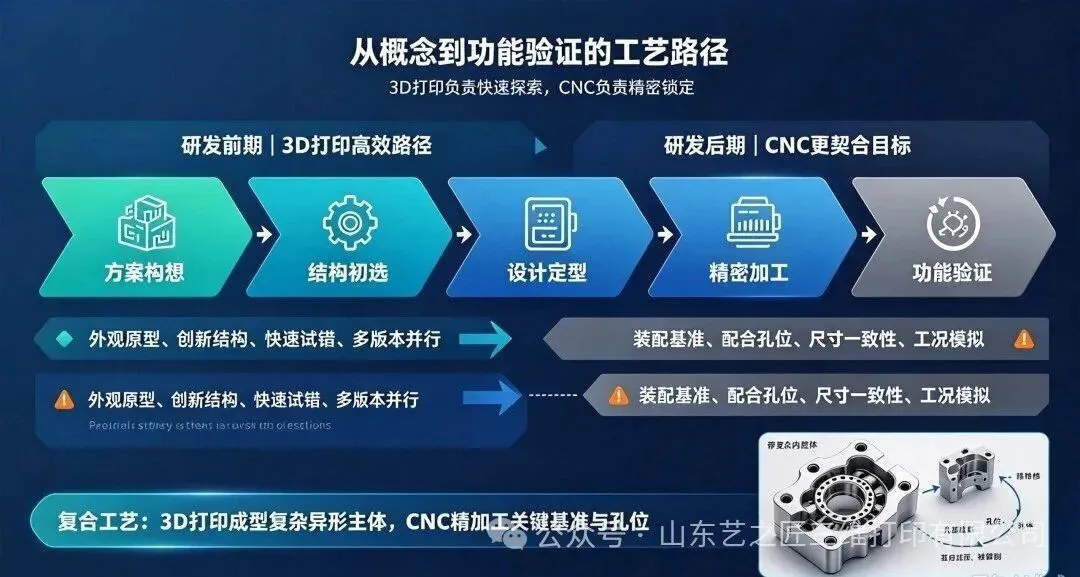
研发后期,当设计方案趋于定型,需要开展装配校核、力学加载、工况模拟等功能验证,对材料本征性能、尺寸一致性、表面品质有刚性要求时,CNC加工更契合项目目标。研发前期,方案尚未固化,设计师需要快速输出多版外观原型、验证创新结构构想、完成方案初选,时间成本优先、造型复杂度高,3D打印便是高效路径。在大量工程实践中,单一工艺往往难以覆盖全部诉求,复合工艺方案正成为常态:以3D打印成型复杂异形主体,再通过CNC对装配基准面、配合孔位做精密精加工,融合两种工艺的长处。
面向各类手板原型项目,山东艺之匠三维打印恪守工程务实原则,跳出单一工艺路径依赖。围绕验证目标、材料要求、研发节点、交付周期等核心条件开展综合评估,按需配置CNC、3D打印或是组合工艺方案。坚持客观审慎的技术观,如实说明工艺优势与约束条件,以科学选型降低研发试错成本,助力创新设计高效落地。