前沿技术研究综述
A Review of the Top Ten Gear Machining Machine Tool Brands and Frontier Technologies Worldwide
综述论文 · 齿轮制造装备与工艺前沿 · 含 50 张高清插图
.
1 引言
.1.1 研究背景
.1.2 品牌遴选口径
.1.3 文献来源与研究方法
.2 全球十大齿轮加工机床品牌技术评述
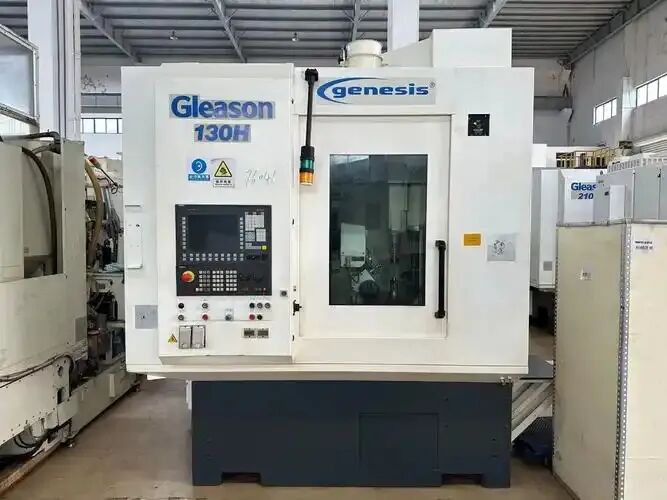
.2.1 Gleason:锥齿轮全工艺闭环
.2.2 Klingelnberg:高精度磨齿与锥齿轮双线并行
.2.3 Liebherr:大模数重型滚齿
.2.4 Reishauer:连续展成磨齿的节拍优势
.2.5 KAPP NILES:成形磨齿与大型磨齿
.2.6 重庆机床:全谱系数控滚齿国产化
.2.7 秦川机床:蜗杆砂轮磨齿国产化主力
.2.8 EMAG(Koepfer):高速滚齿自动化单元
.2.9 三菱重工机床:高速干式滚齿
.2.10 Samputensili(Faessler):磨珩复合与模块化
.3 齿轮加工工艺机理
.3.1 渐开线齿廓的生成原理
.3.2 滚齿的展成运动
.3.3 插齿与梳齿
.3.4 磨齿工艺分类
.3.5 剃齿与强力珩齿
.3.6 锥齿轮与螺旋锥齿轮加工
.4 前沿技术研究
.4.1 高速干式滚齿
.4.2 强力珩齿与齿面微观几何控制
.4.3 激光表面纹理与复合加工
.4.4 数字孪生与在机测量
.4.5 热误差与几何误差补偿
.4.6 静压技术与功能部件
.5 精度与测量体系
.5.1 精度指标体系
.5.2 齿轮测量中心
.6 技术挑战与发展趋势
.6.1 精度一致性的来源
.6.2 自动化与柔性
.6.3 绿色制造
.6.4 标准化与数据接口
.7 结论
.参考文献
插图目录(共 50 张)全球十大齿轮加工机床品牌
前沿技术研究综述
A Review of the Top Ten Gear Machining Machine Tool Brands and Frontier Technologies Worldwide
摘要
齿轮加工机床是汽车、风电、轨道交通、工程机械与精密传动装备的基础制造装备。本文以品牌主体去重、历史沿革与技术覆盖三层口径,筛选出 Gleason、Klingelnberg、Liebherr、Reishauer、KAPP NILES、重庆机床、秦川机床、EMAG(Koepfer)、三菱重工机床、Samputensili(Faessler)十家品牌,逐项评述其代表机型、精度指标与技术路线。
综述从渐开线生成原理出发,系统梳理滚齿、插齿、磨齿、剃齿与珩齿的工艺机理,进而分析高速干式滚齿、强力珩齿拓扑修形、数字孪生与在机测量、热误差与几何误差补偿、静压功能部件五类前沿技术的实验证据与工程约束。
研究表明,十家品牌的技术分布呈清晰格局:Gleason 与 Klingelnberg 在锥齿轮与高精度磨齿领域领先,Reishauer 与 KAPP NILES 分别代表连续展成磨与成形磨两条工艺路线,Liebherr 占据大模数重型滚齿,重庆机床与秦川机床构成国产化主力,EMAG-Koepfer、三菱重工机床与 Samputensili 分别在高速滚齿自动化、高速干切与磨珩复合方面具备特色。
当前主要矛盾已不是单项精度不足,而是批量一致性难以保持。工序间基准不统一、数据接口互不兼容与国产核心功能部件性能波动,是制约行业由单项精度提升转向系统级能力提升的三类瓶颈。
关键词:齿轮加工机床;滚齿;磨齿;数字孪生;误差补偿;齿轮测量
Abstract
Gear machining machine tools are fundamental equipment for automotive, wind power, rail transit, construction machinery and precision transmission industries. Based on a three-tier screening criterion covering brand entity deduplication, historical evolution and technology coverage, this review selects ten brands: Gleason, Klingelnberg, Liebherr, Reishauer, KAPP NILES, Chongqing Machine Tool, Qinchuan Machine Tool, EMAG (Koepfer), Mitsubishi Heavy Industries Machine Tool, and Samputensili (Faessler). Their representative models, accuracy indicators and technical routes are reviewed respectively.
Starting from the generation principle of involute profiles, this paper systematically reviews the process mechanisms of gear hobbing, shaping, grinding, shaving and honing, and further analyzes five categories of frontier technologies: high-speed dry hobbing, power honing with topology modification, digital twin and on-machine measurement, thermal and geometric error compensation, and hydrostatic functional components. Experimental evidence and engineering constraints are discussed for each category.
The results show that the technical distribution of the ten brands forms a clear pattern. The main contradiction in current gear machining has shifted from insufficient individual accuracy to poor batch consistency. Non-unified inter-process datums, incompatible data interfaces and performance fluctuation of domestic core functional components are three bottlenecks that constrain the industry from individual accuracy improvement to system-level capability improvement.
Keywords: Gear machining machine tool; Gear hobbing; Gear grinding; Digital twin; Error compensation; Gear measurement
1 引言
1.1 研究背景
1.1 研究背景
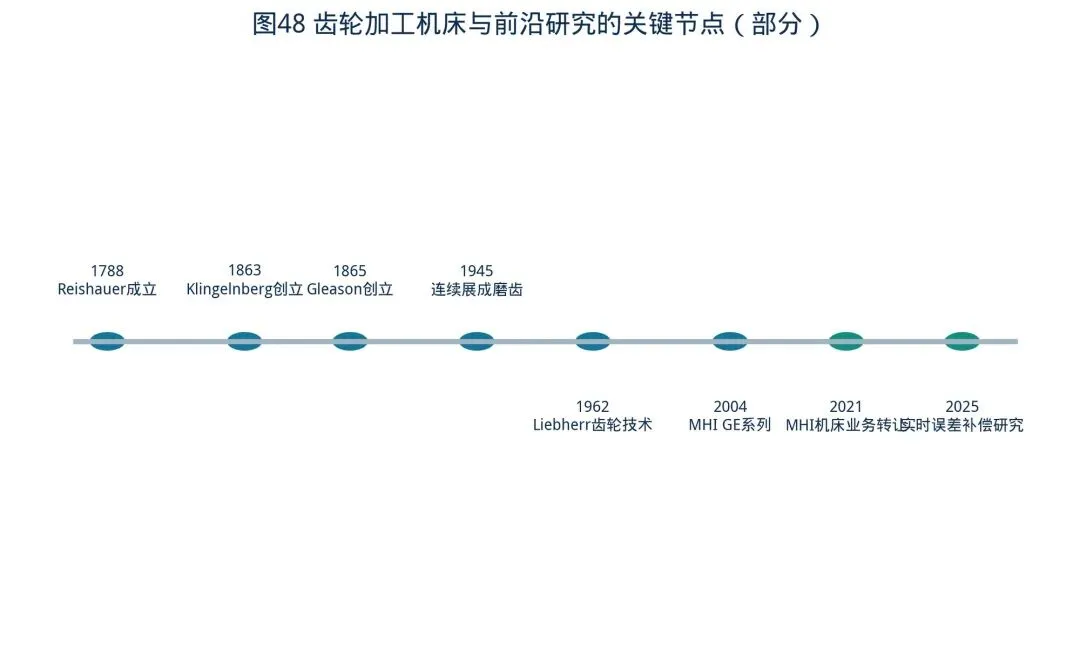 图 1 齿轮机床关键时间线
齿轮是机械传动中应用最广的零件之一。其制造精度直接影响传动系统的噪声、效率与寿命。齿轮加工机床作为齿轮制造的核心装备,其技术水平反映了一个国家在精密制造领域的基础能力。
近二十年来,齿轮加工技术发生了明显变化。干式切削替代湿式切削,数控系统取代机械传动链,在机测量与自动补偿开始进入批量生产。这些变化使齿轮加工从单纯的机床精度竞争,转向工艺、检测与控制一体化的系统竞争。
与此同时,行业集中度持续提高。Gleason 收购 Oerlikon 的锥齿轮业务,Klingelnberg 整合锥齿轮与圆柱齿轮磨齿,KAPP 与 NILES 合并,EMAG 收购 Koepfer。品牌并购使技术路线发生重组,也增加了横向比较的难度。
1.2 品牌遴选口径
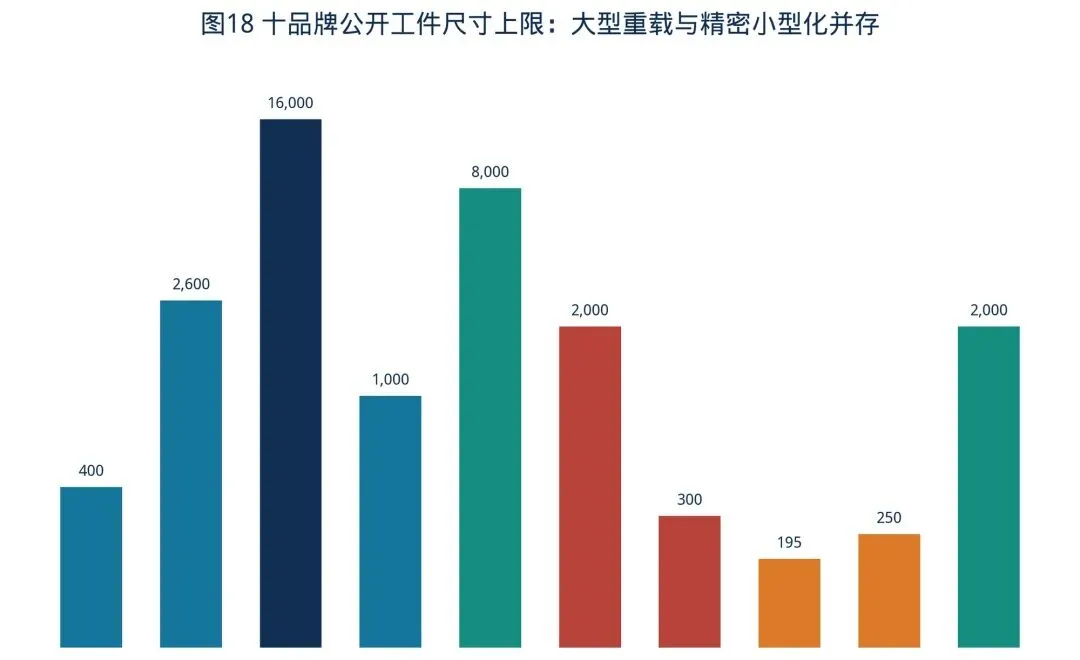 图 2 十品牌工件尺度覆盖
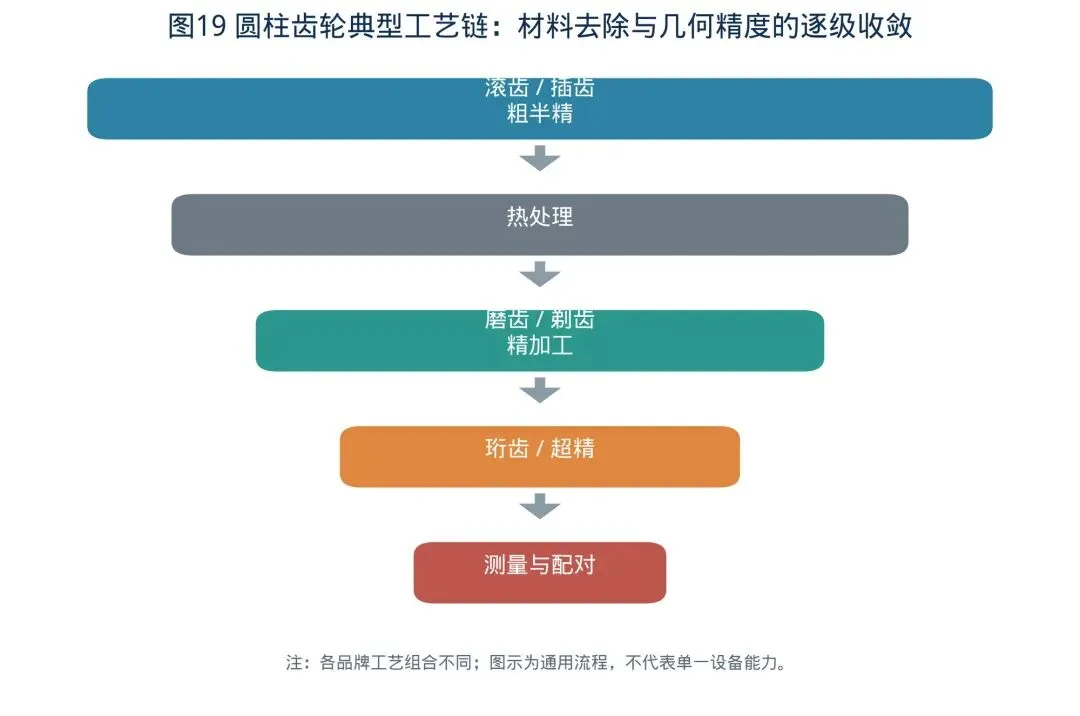 图 3 齿轮典型工艺链
本文所称"十大品牌"并非市场份额排名,而是技术代表性排序。遴选遵循三层口径。
第一层为主体去重。集团或现运营主体作为计票单位,Pfauter 归入 Liebherr,Oerlikon 归入 Gleason,Höfler 归入 Klingelnberg,Kashifuji 归入其现所属集团,Faessler 归入 Samputensili。此口径避免历史品牌重复上榜。
第二层为历史沿革。入选品牌须在齿轮加工领域有二十年以上的连续技术积累,或承载明确的技术谱系。
第三层为技术覆盖。十家品牌的组合须覆盖锥齿轮、圆柱齿轮、大模数与高精度磨齿等主要工艺方向,避免同工艺品牌过度集中。
表 1 十大品牌的技术标签与代表精度指标
1.3 文献来源与研究方法
本文参考文献以 SCI 与 EI 收录期刊为主,来源包括 Journal of Materials Processing Technology、Machining Science and Technology、The International Journal of Advanced Manufacturing Technology、Precision Engineering、Mechanical Systems and Signal Processing、CIRP Annals 与 CIRP Journal of Manufacturing Science and Technology。
研究方法为文献计量与工艺机理分析相结合。先按品牌梳理公开技术资料与产品样本,再检索近二十年相关论文,最后将厂商宣称指标与第三方实验结果交叉比对。厂商样本数据仅作为机型能力上限参考,不作为普遍性能结论。
2 全球十大齿轮加工机床品牌技术评述
2.1 Gleason:锥齿轮全工艺闭环
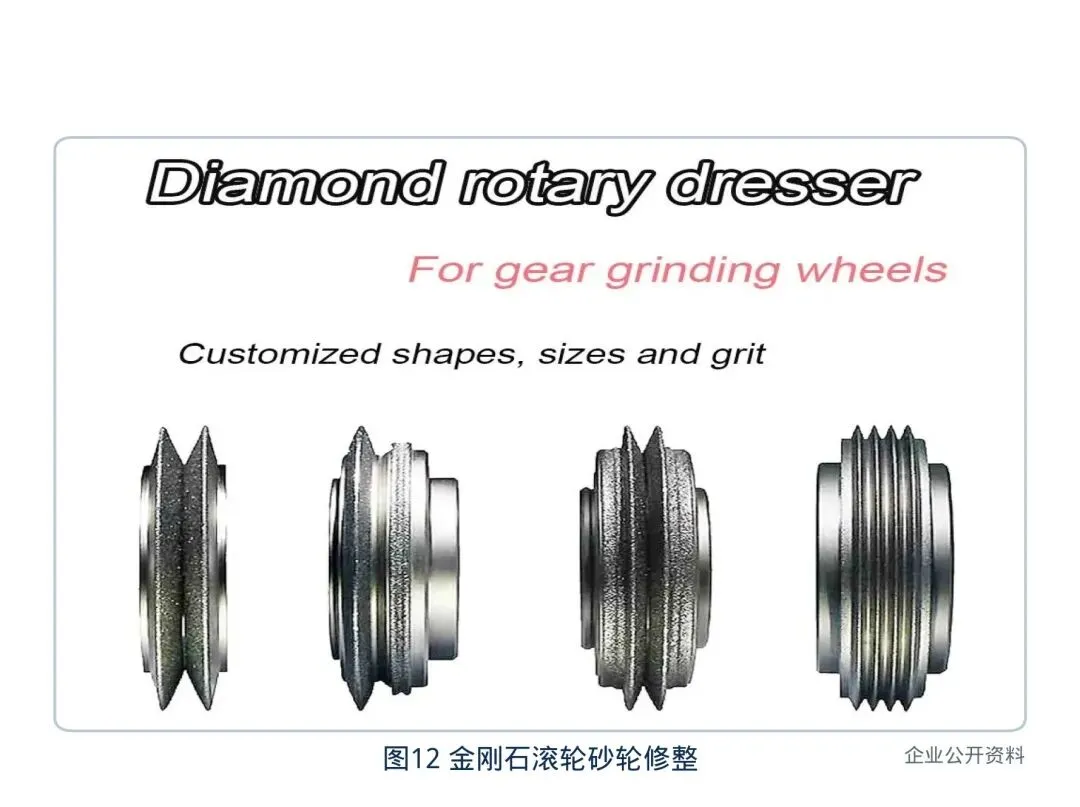 图 4 金刚石滚轮砂轮修整
Gleason 成立于 1865 年,总部位于美国纽约州罗切斯特。该公司在锥齿轮加工领域的技术积累超过一个半世纪,其名称几乎成为弧齿锥齿轮加工的代称。
Gleason 的核心优势在于工艺闭环。该公司同时提供切齿机床、磨齿机床与齿轮测量中心,并配套切削刀具与工艺软件。用户可在同一技术体系内完成从粗切到精磨、再到检测的全流程,不必在不同厂商之间协调工艺参数。
在机床结构方面,Gleason 的锥齿轮磨齿机采用立式布局,工件主轴与砂轮主轴均配备高精度角度编码器。数控系统实时修正齿面接触区位置,以适应不同传动比与轴交角的设计要求。
2.2 Klingelnberg:高精度磨齿与锥齿轮双线并行
Klingelnberg 的圆柱齿轮磨齿中心采用蜗杆砂轮连续展成磨削,机床床身使用矿物铸石材料以抑制热变形。其锥齿轮加工线则延续了冠轮展成原理,在齿面拓扑修形方面具备长期积累。
该公司的技术特点是测量与加工的深度融合。其齿轮测量中心可直接输出磨齿修正量,使检测数据不必经过人工转换即可进入加工循环。
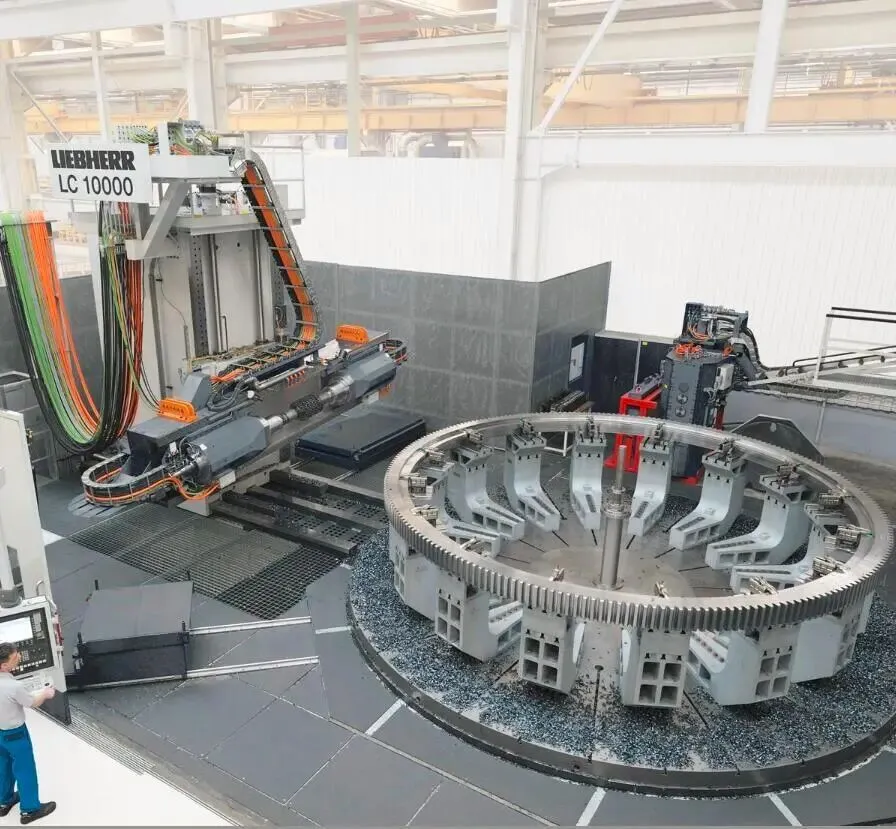
2.3 Liebherr:大模数重型滚齿
图 9 Reishauer连续展成磨齿机Reishauer 成立于 1788 年,总部位于瑞士黑根多夫。该公司是连续展成磨齿工艺的代表厂商,其技术路线以蜗杆砂轮与工件连续对滚为核心。
连续展成磨齿的节拍优势来自其运动方式。砂轮与工件保持连续啮合运动,不必逐齿分度,因此单件节拍可压缩至三十至九十秒。这一指标使该工艺在大批量汽车齿轮生产中具备明显竞争力。
节拍压缩的代价是修形能力受限。连续展成运动决定的齿面形状自由度低于成形磨削,因此复杂拓扑修形通常需要后续珩齿工序补充。
2.5 KAPP NILES:成形磨齿与大型磨齿
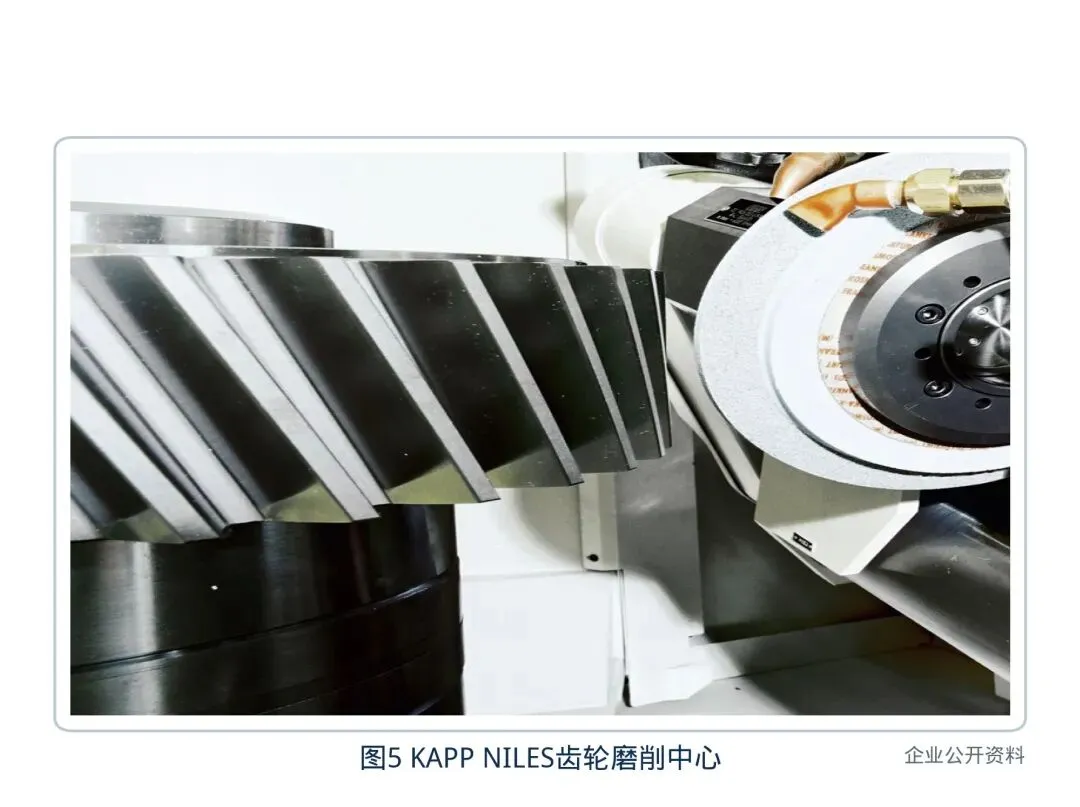 图 10 KAPPNILES齿轮磨削中心
KAPP NILES 由 KAPP 与 NILES 合并而成,总部位于德国科堡。该公司同时掌握成形磨齿与大型磨齿两类技术,是十家品牌中工艺跨度较大的厂商之一。
成形磨齿采用成形砂轮逐齿进给,砂轮廓形直接决定齿面形状,因此修形自由度最高。该工艺适合单件小批与大型齿轮,但节拍较慢,且砂轮修整频繁。
KAPP NILES 在大型磨齿领域的优势来自其机床结构设计。大型工件磨削时,工件自重引起的变形是主要误差源,该公司通过工件支撑与测量补偿相结合的方式处理这一问题。
2.6 重庆机床:全谱系数控滚齿国产化
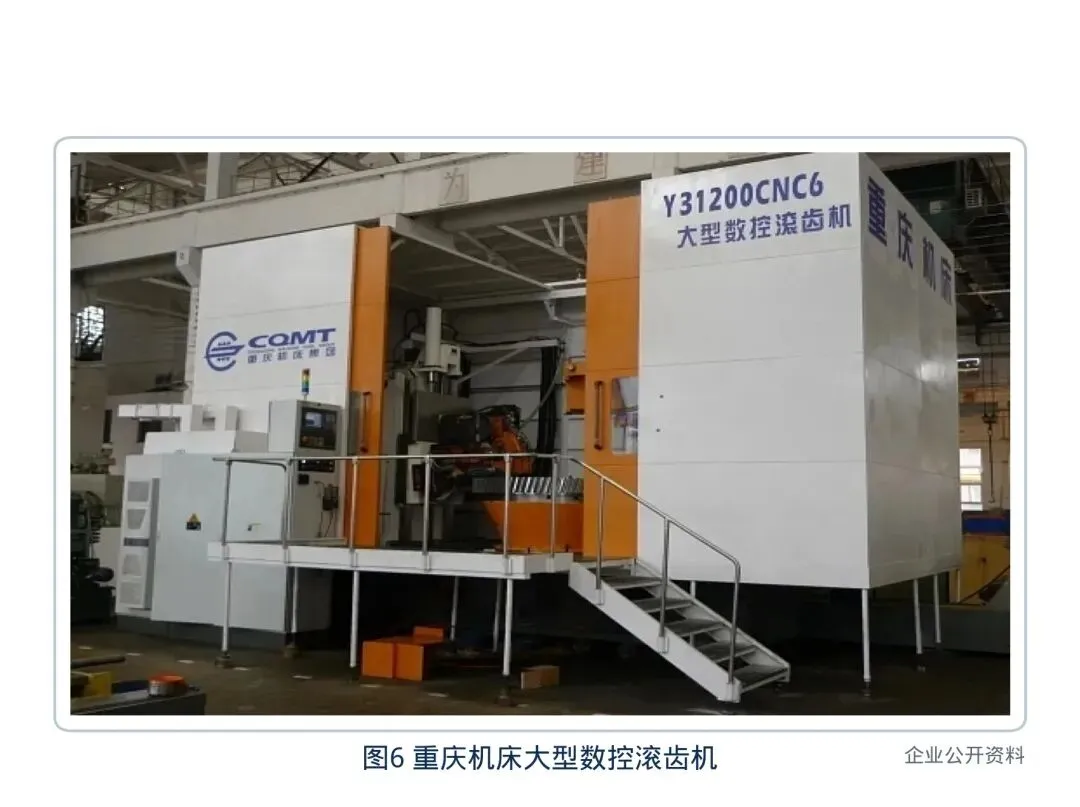 图 11 重庆机床大型数控滚齿机
重庆机床集团有限公司是国内齿轮加工机床的代表企业,其产品覆盖滚齿、车齿与磨齿等多个工艺方向,形成了较完整的产品谱系。
该公司在大中型数控滚齿机方面具备国内领先的市场份额。其六轴联动滚齿机可完成轴向与切向进给的复合运动,适应了多联齿轮与变位齿轮的加工需求。
国产化的关键难点在于核心功能部件。重庆机床在数控系统与伺服驱动的选型上依赖进口,这一状况在一定程度上限制了其高端机型的一致性与可靠性表现。
2.7 秦川机床:蜗杆砂轮磨齿国产化主力
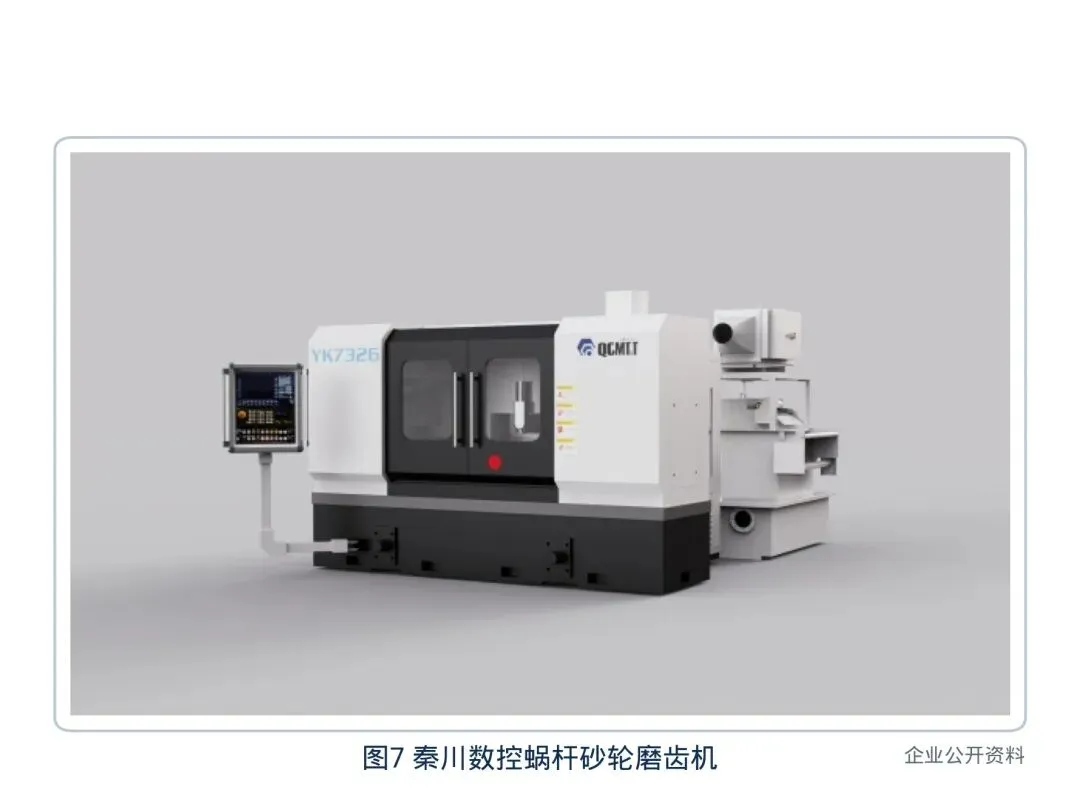 图 12 秦川数控蜗杆砂轮磨齿机
秦川机床工具集团是国内蜗杆砂轮磨齿机的主要供应商,其产品定位覆盖 DIN 3 至 4 级精度范围,在汽车与工程机械齿轮行业应用较广。
蜗杆砂轮磨齿的国产化难点集中在砂轮修整与齿面修形算法两个方面。秦川机床通过引进消化与自主开发相结合的方式,逐步建立了这两项技术的自主能力。
与进口机型相比,国产磨齿机在批量一致性方面仍有差距。这一差距主要来源于测量系统的重复精度与补偿算法的稳定性,而非机械结构本身。
2.8 EMAG(Koepfer):高速滚齿自动化单元
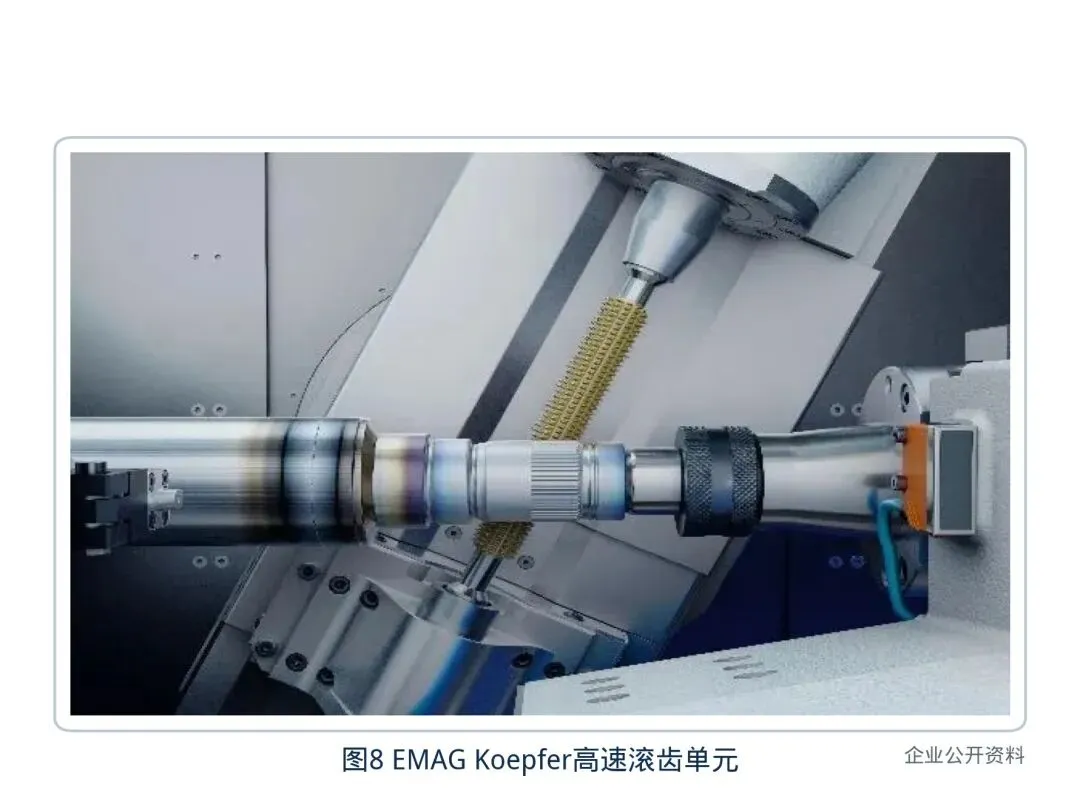 图 13 EMAG_Koepfer高速滚齿单元
EMAG 于 2004 年收购瑞士 Koepfer,由此进入齿轮加工领域。Koepfer 在高速滚齿方面具备长期技术积累,其代表机型以干式切削与高切削速度见长。
高速滚齿的技术核心在于热管理。切削速度提高后,切削热与机床热变形同步增加。EMAG-Koepfer 通过主轴冷却与床身温度控制维持加工精度。
该品牌的差异化优势在于自动化集成能力。EMAG 集团在工件输送与上下料方面具备完整产品线,可将滚齿机直接嵌入自动化生产线,减少工序间的等待与二次装夹。
2.9 三菱重工机床:高速干式滚齿
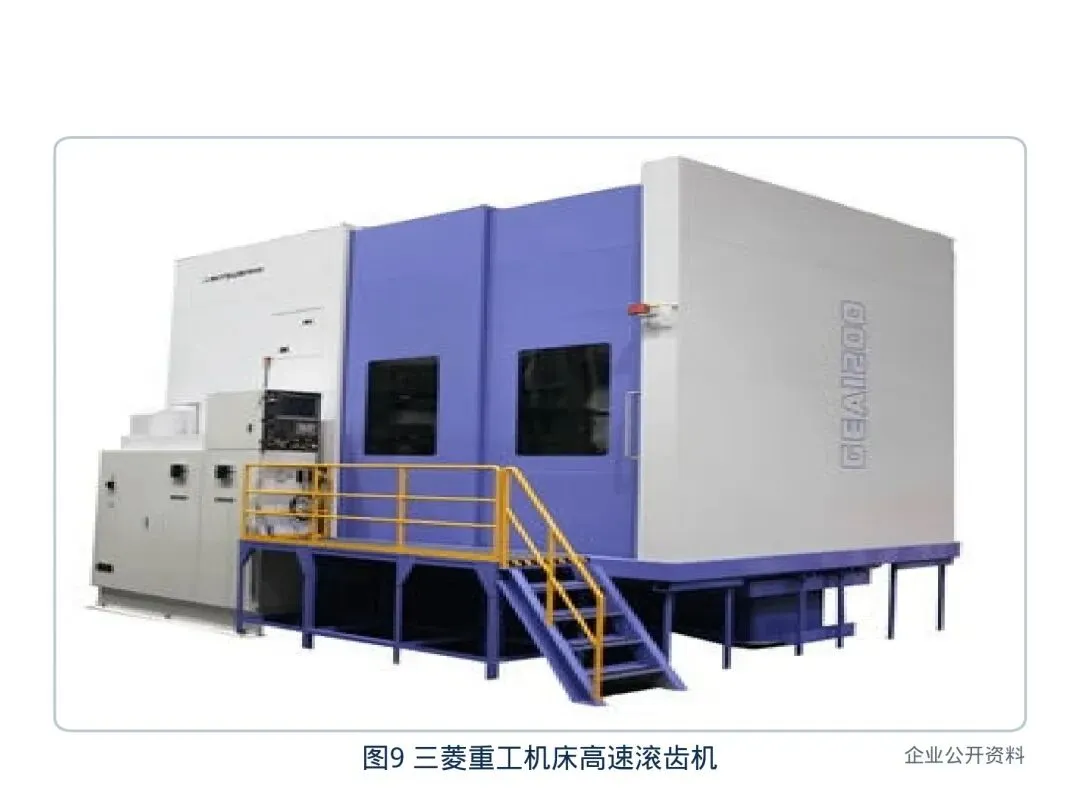 图 14 三菱重工机床高速滚齿机
三菱重工机床株式会社由原三菱重工机床业务独立而来,是日本齿轮加工机床的代表厂商,其高速干式滚齿技术在亚洲市场具备较高知名度。
干式滚齿取消切削液后,排屑与散热成为主要问题。该公司通过大流量压缩空气与特殊排屑槽设计解决这两个问题,使干切在中等模数齿轮上达到与湿切相当的齿面质量。
干切的经济性优势明显。切削液占齿轮加工总成本的百分之十五至二十,取消切削液不仅降低直接成本,也减少了废液处理与车间环境管理的支出。
2.10 Samputensili(Faessler):磨珩复合与模块化
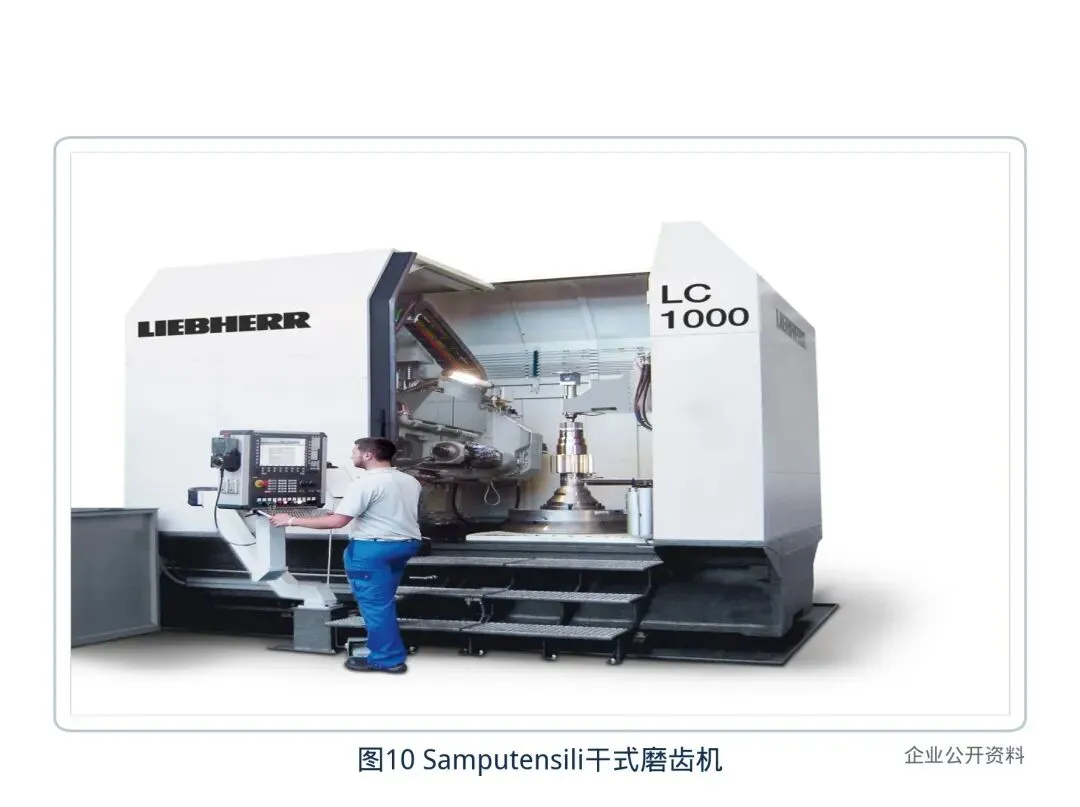 图 15 Samputensili干式磨齿机
Samputensili 总部位于意大利,其齿轮加工业务涵盖磨齿与强力珩齿。Faessler 作为其技术来源之一,在珩齿工艺方面具备专门积累。
磨珩复合的技术逻辑在于分工。磨齿保证齿形精度,珩齿改善齿面微观几何与粗糙度,两者结合可在不牺牲精度的前提下提升齿面质量与接触性能。
模块化设计是该品牌的另一特点。同一机床平台可通过更换功能模块适应不同工艺,这一设计降低了多品种车间的设备投入与维护成本。
3 齿轮加工工艺机理
3.1 渐开线齿廓的生成原理
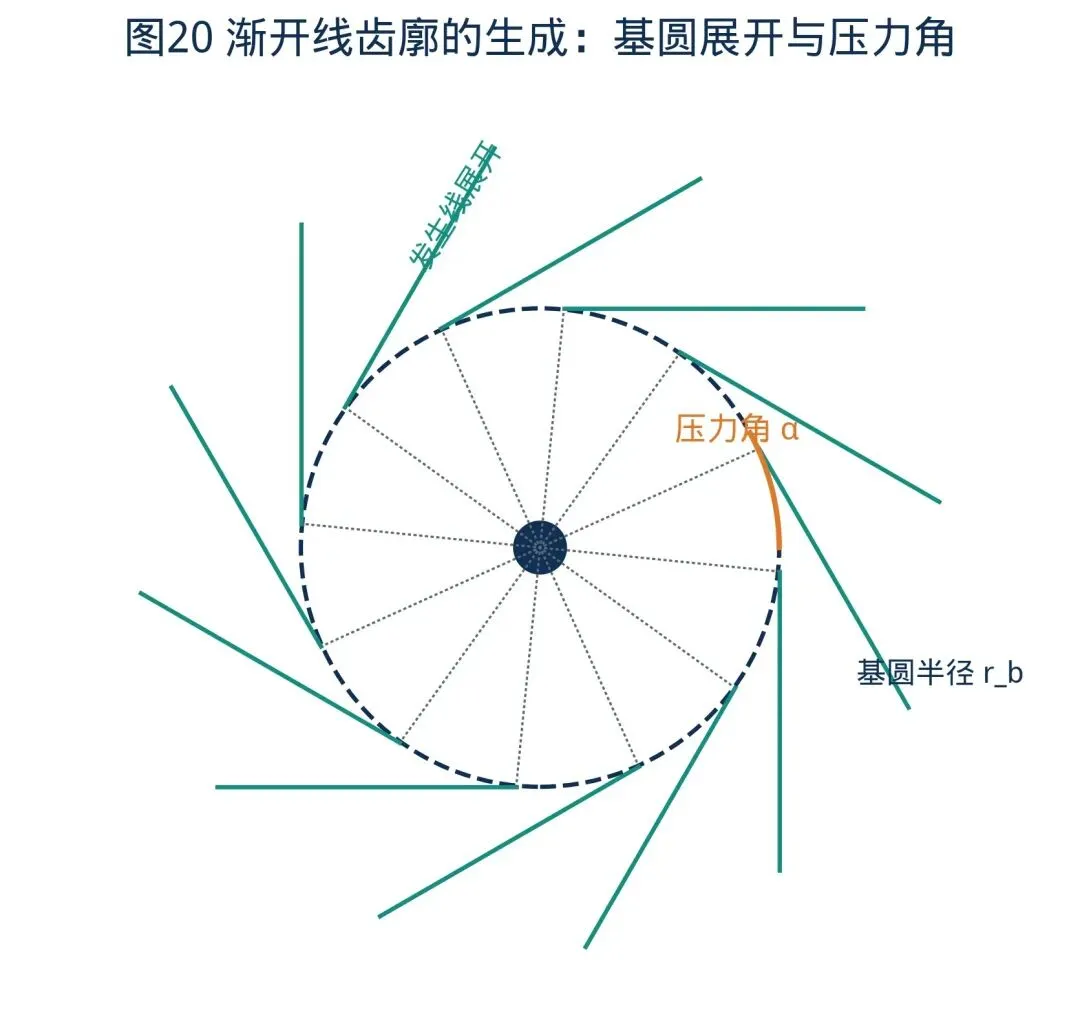 图 16 渐开线齿廓生成
渐开线是齿轮齿廓最常用的曲线形式。其定义为:一条直线在基圆上作纯滚动时,直线上任意一点的轨迹即为渐开线。这一定义决定了渐开线齿廓的两个基本性质。
第一,渐开线上任意一点的法线必与基圆相切。这一性质使渐开线齿廓在啮合过程中始终保持恒定的传动比,因为啮合点的公法线始终通过固定的节点。
第二,基圆以内不存在渐开线。这意味着模数与压力角确定后,基圆尺寸即被唯一确定,齿根的过渡曲线则需在基圆之外另行设计,以避免啮合干涉。
3.2 滚齿的展成运动
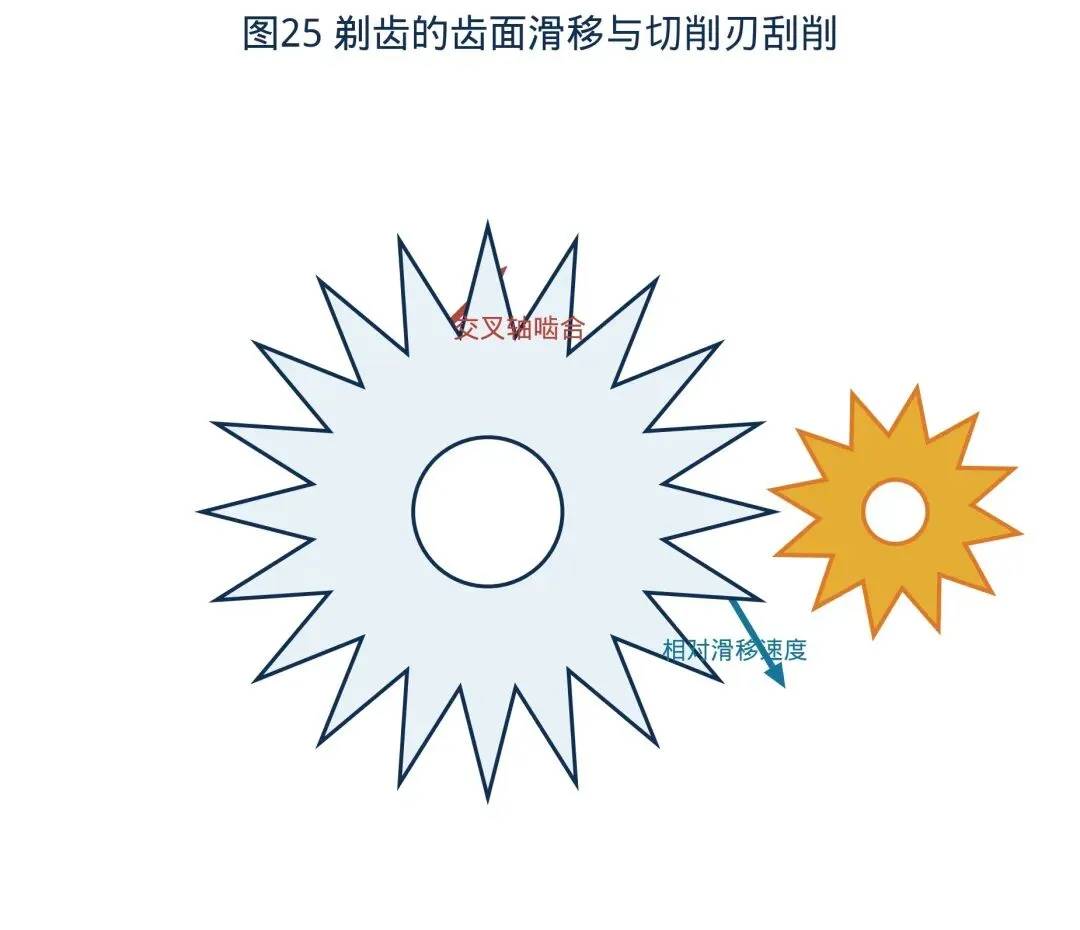 图 17 剃齿交叉轴滑移
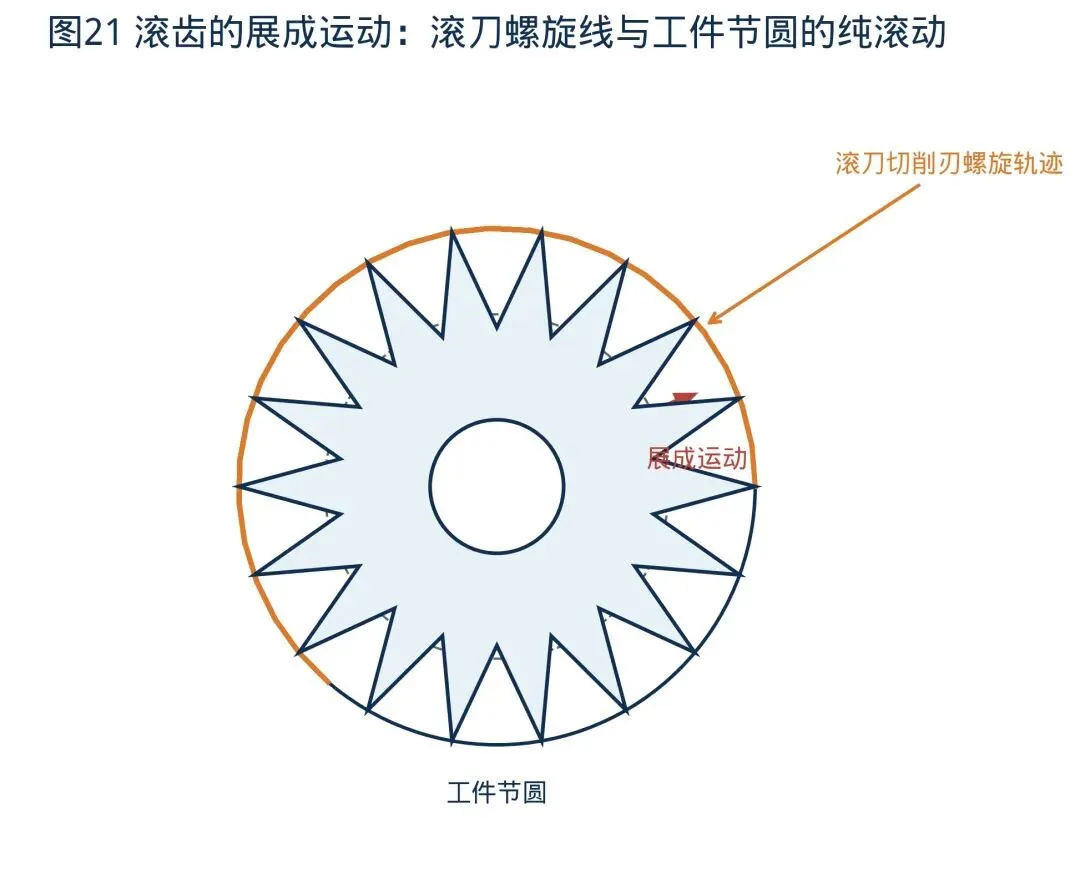 图 18 滚齿展成运动
滚齿基于展成原理。滚刀相当于一个齿数极少、螺旋角极大的斜齿轮,它与工件之间保持严格的啮合运动关系,即滚刀转一转,工件转过的齿数等于滚刀的头数。
展成运动的本质是包络形成。滚刀切削刃在相对运动中依次包络出工件的齿廓,因此滚刀本身的齿形精度并不直接影响工件齿形,真正决定齿形的是滚刀与工件之间的运动关系。
这一特性带来一个重要结论:滚刀磨损主要影响齿面粗糙度与尺寸精度,而非齿形偏差。这也是滚齿工艺能够通过运动精度补偿部分抵消刀具误差的原因。
3.3 插齿与梳齿
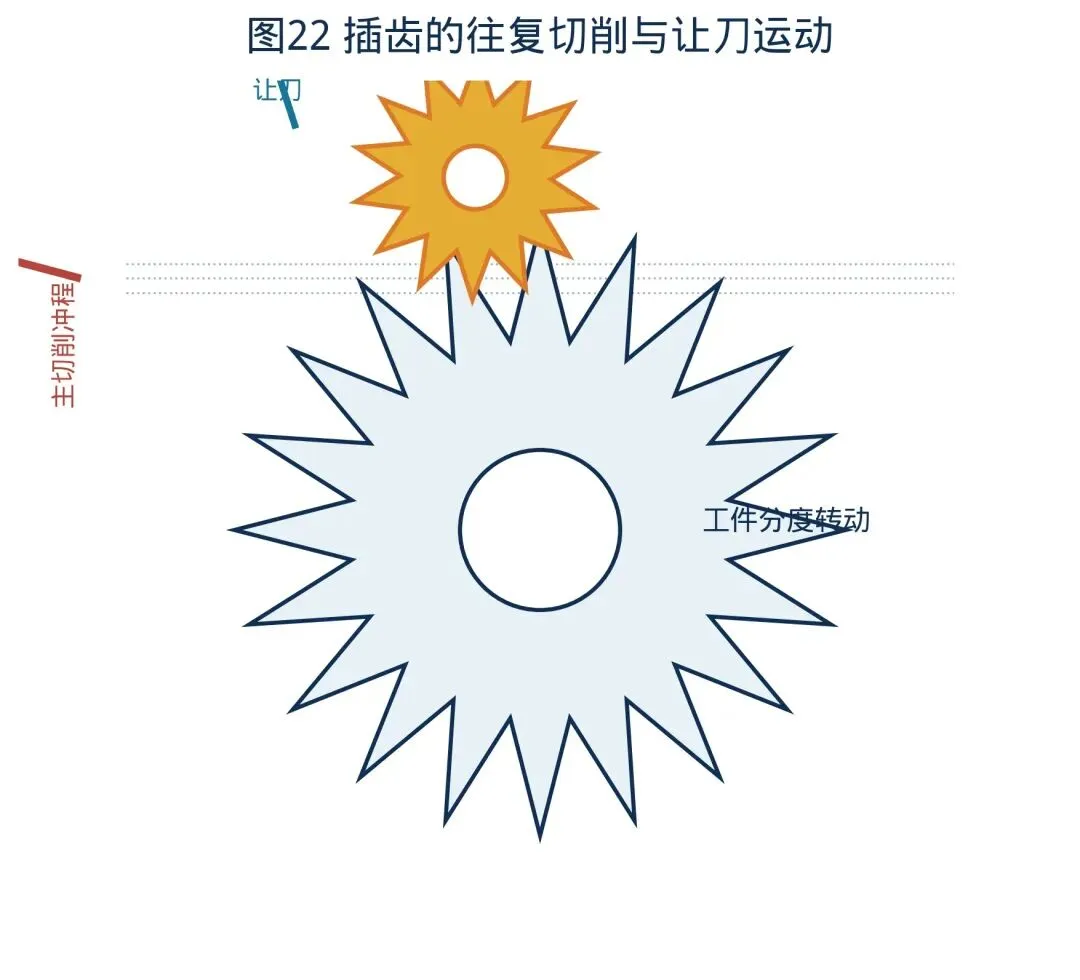 图 19 插齿往复与让刀运动
插齿采用往复直线运动,插齿刀沿工件径向进给,同时两者保持展成运动关系。往复运动使插齿具备滚齿不具备的能力:加工内齿轮与带台肩的齿轮。
让刀运动是插齿的关键结构。插齿刀回程时必须脱离工件,否则会擦伤已加工齿面。让刀机构的响应速度直接影响加工效率,也引入额外的运动误差。
梳齿是插齿的变体,梳齿刀作直线运动而工件作分度转动。该工艺适合大模数齿轮,但效率低于滚齿,目前已较少用于批量生产。
3.4 磨齿工艺分类
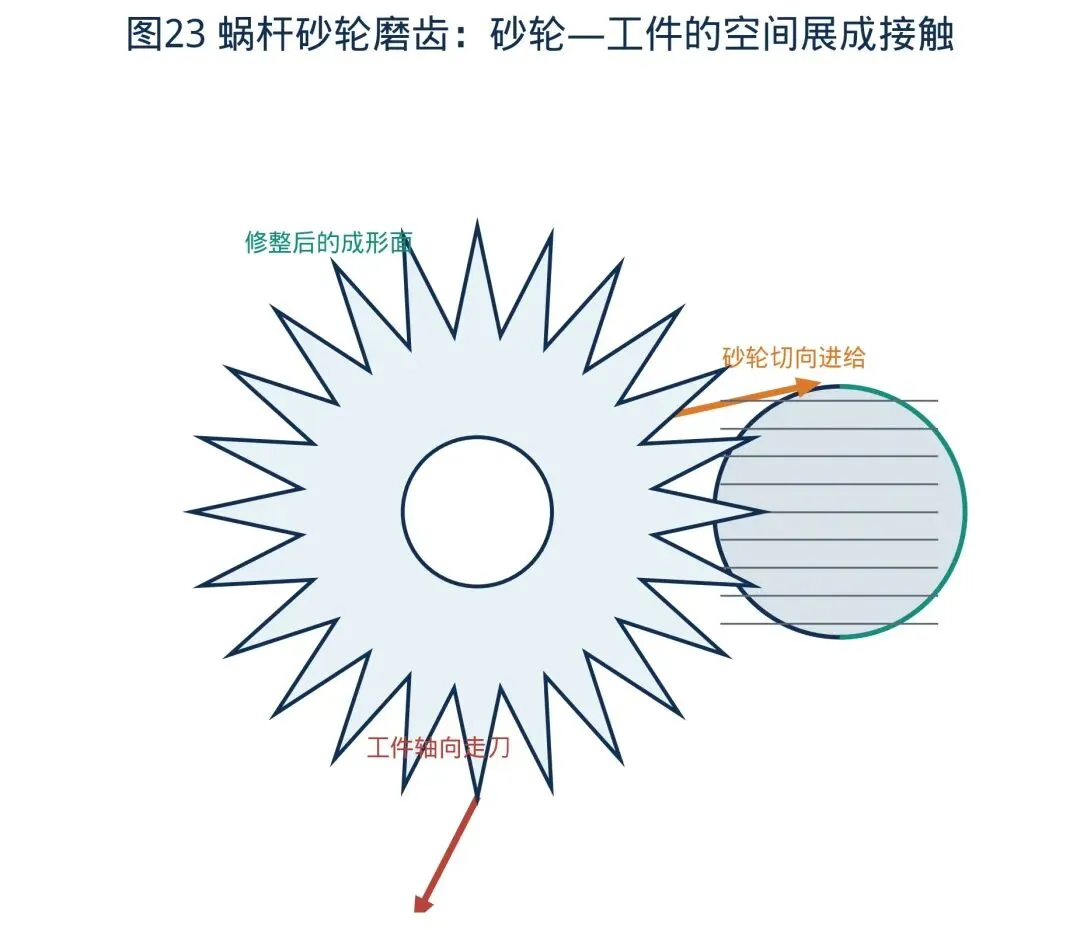 图 20 蜗杆砂轮磨齿接触
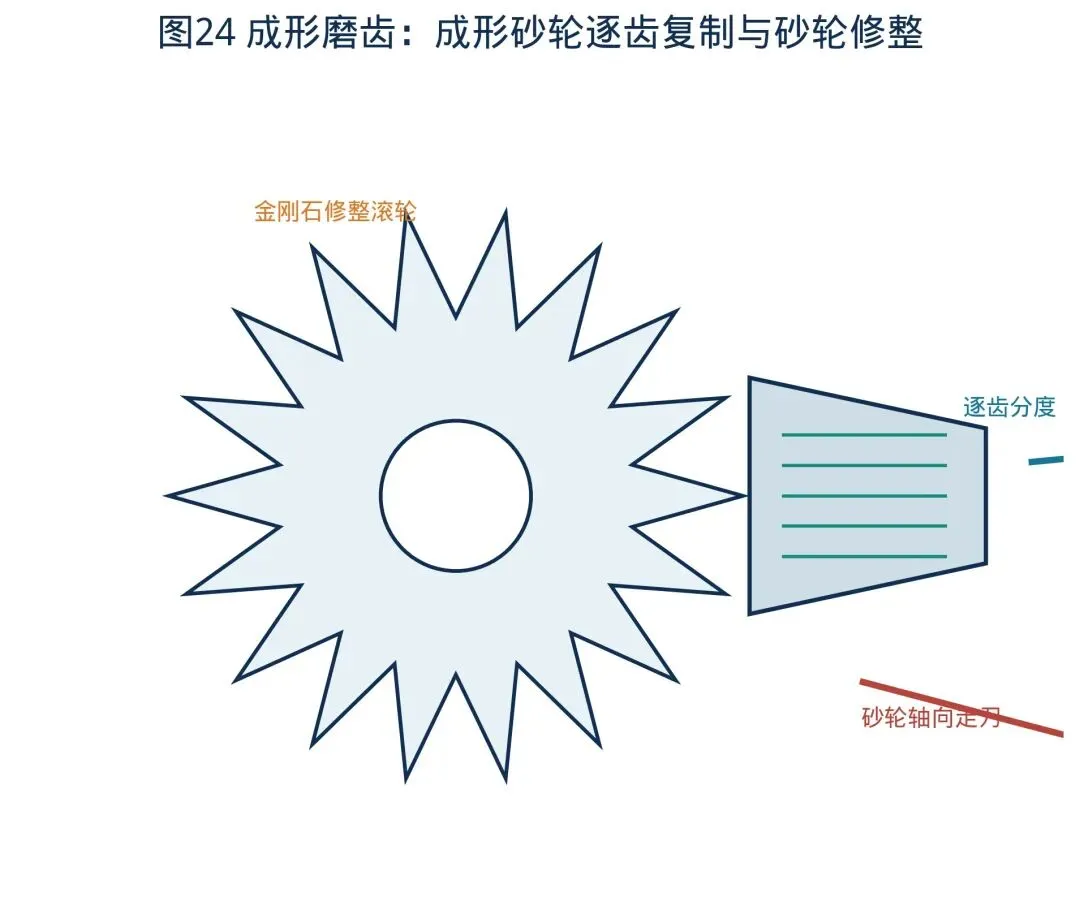 图 21 成形磨齿与砂轮修整
磨齿按砂轮形式分为蜗杆砂轮磨齿与成形磨齿两类,两者在节拍与修形能力上呈互补关系。
蜗杆砂轮磨齿又分为连续展成与断续展成两种。连续展成由 Reishauer 为代表,砂轮与工件连续对滚;断续展成则逐齿分度,修形能力更强但节拍较慢。
成形磨齿的砂轮廓形直接决定齿面形状,因此可通过修整砂轮实现任意拓扑修形。这一自由度使其在高精度小批生产中不可替代,但砂轮修整的频次与精度直接影响加工效率与稳定性。
3.5 剃齿与强力珩齿
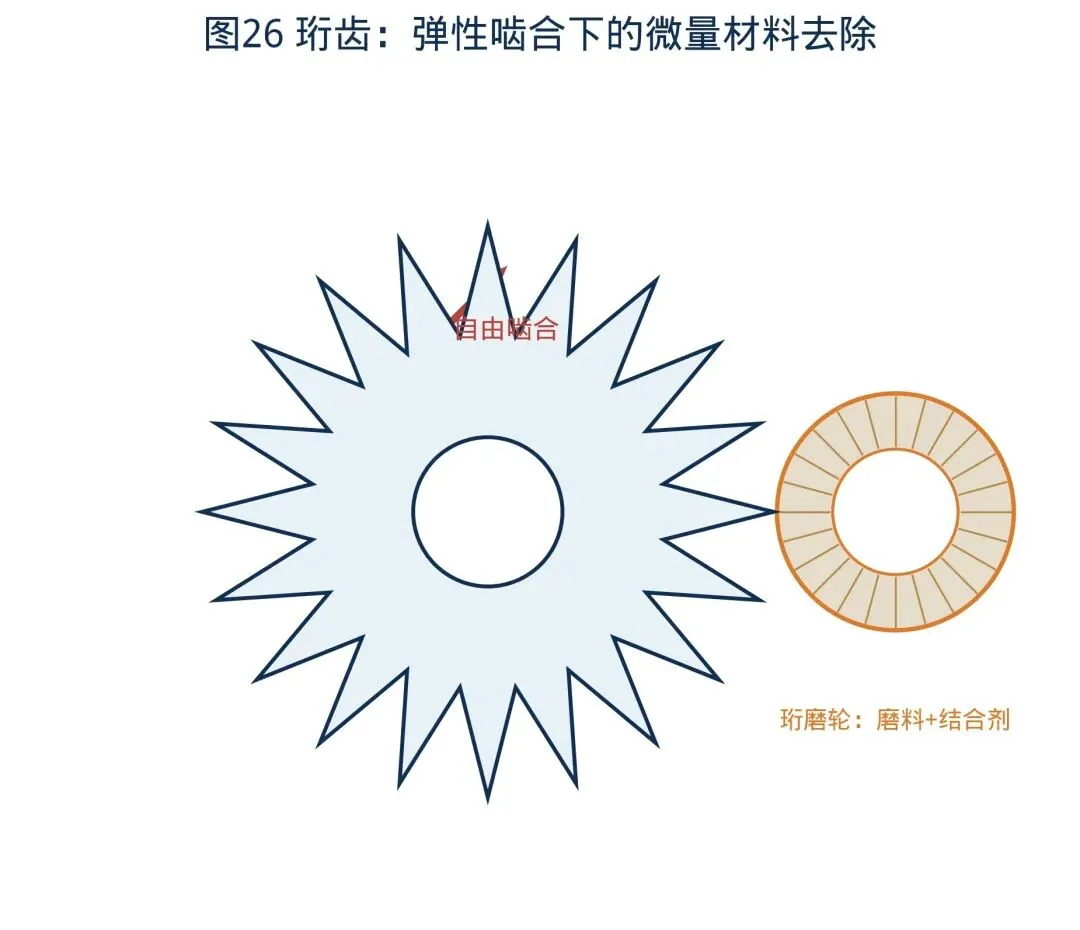 图 22 珩齿弹性啮合
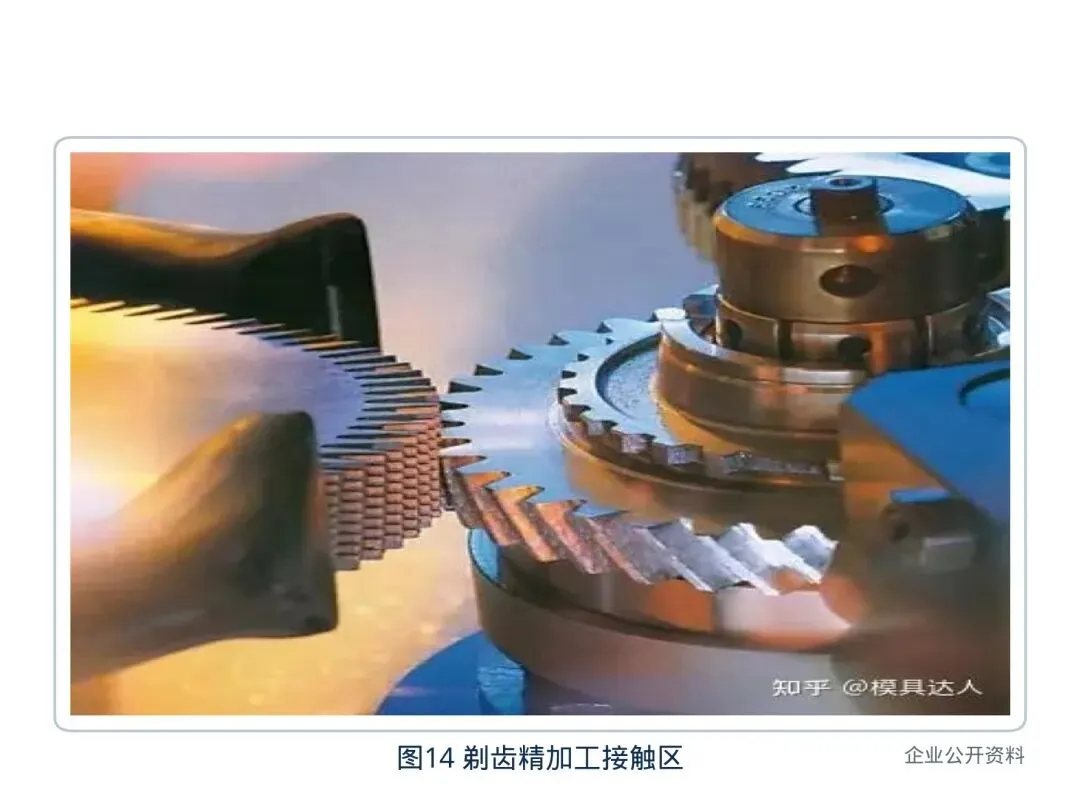 图 23 剃齿精加工接触区
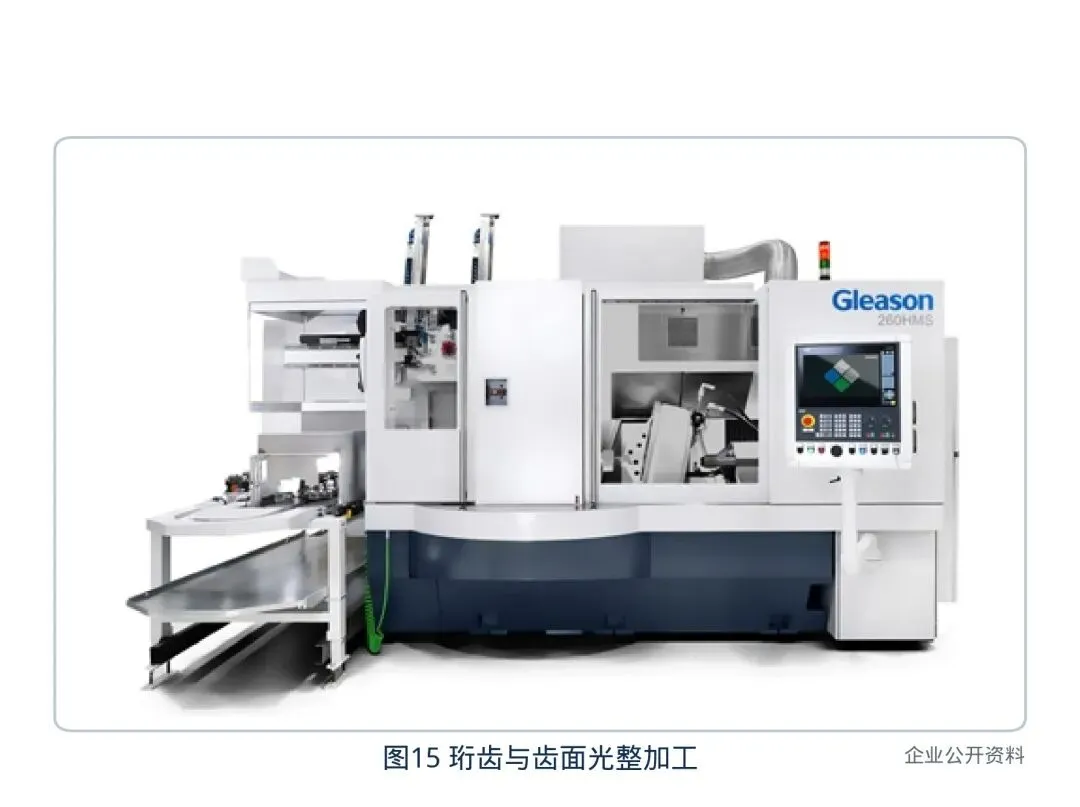 图 24 珩齿与齿面光整加工
剃齿属于展成切削,剃齿刀与工件交叉轴啮合,齿面间的相对滑移完成微量切除。该工艺效率高,但仅适用于齿面硬度低于 HRC 35 的调质齿轮。
强力珩齿是剃齿的淬硬替代工艺。珩磨轮以一定压力压向淬硬齿面,通过磨料微切削去除微量材料,同时改善齿面微观几何与粗糙度。
强力珩齿的修形能力来自油石轮廓与加压方式。通过控制油石修整量与径向压力分布,可在一定程度上修正齿向偏差与齿形偏差,但修正量有限,通常不超过二十微米。
3.6 锥齿轮与螺旋锥齿轮加工
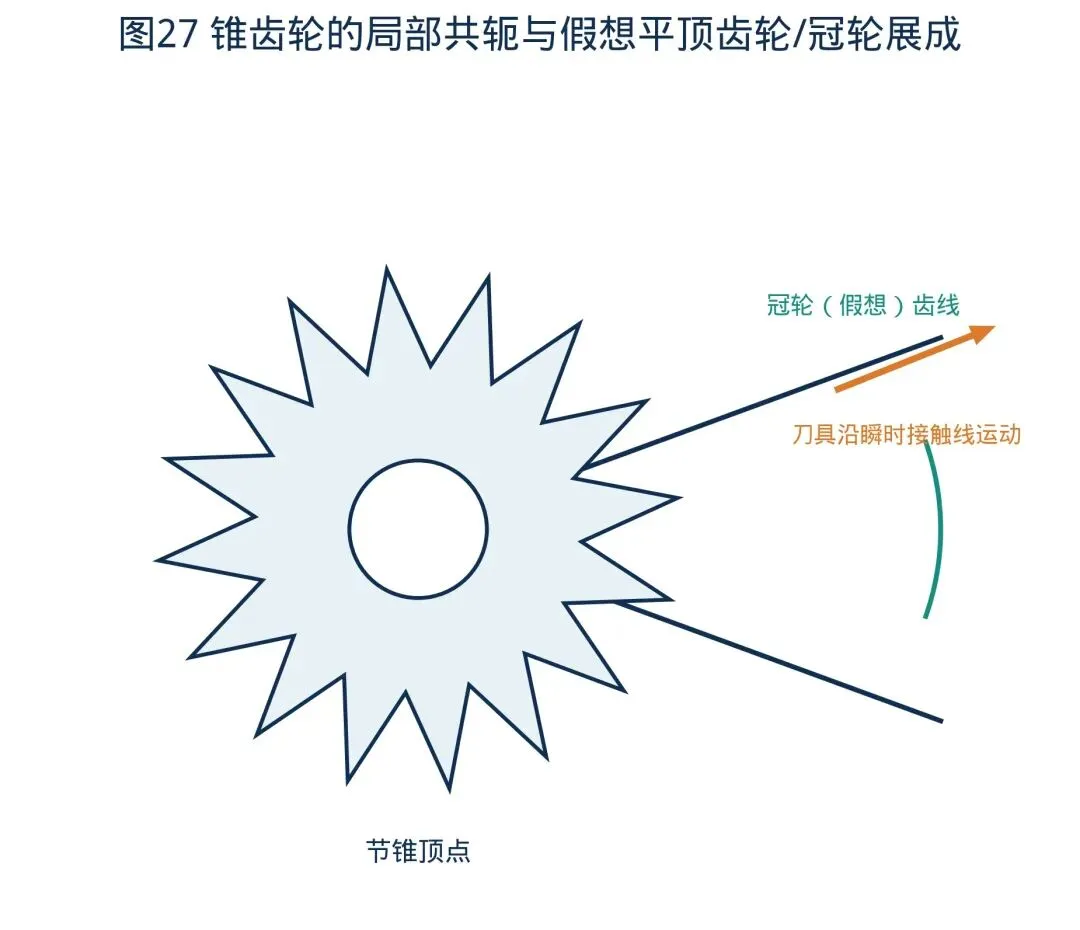 图 25 锥齿轮冠轮展成
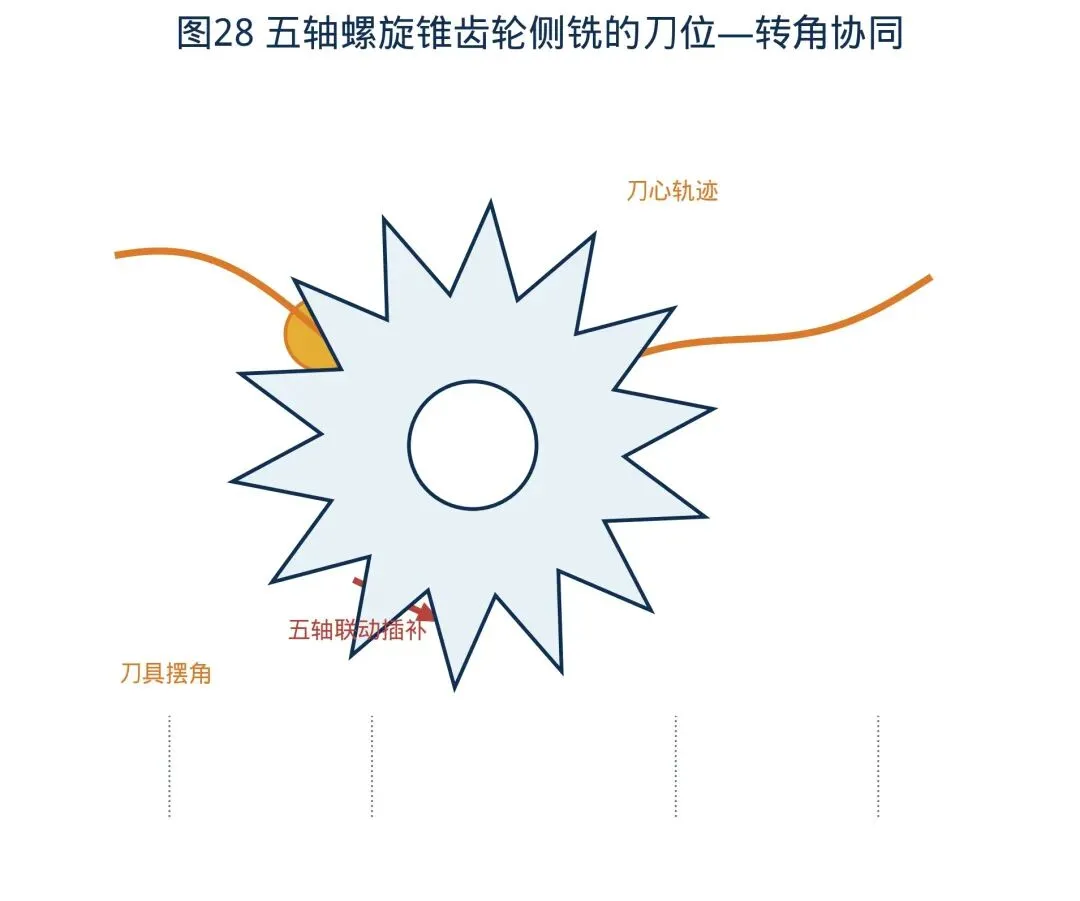 图 26 五轴螺旋锥齿轮侧铣
锥齿轮的加工原理与圆柱齿轮不同。其齿廓在背锥上展开,理论上应以球面渐开线为基础,但球面渐开线无法在平面上展开,因此实际采用背锥上的近似渐开线。
弧齿锥齿轮的切齿基于冠轮展成原理。冠轮是一个节锥角为九十度的假想齿轮,它与工件保持确定的展成关系,切削刀具的运动即模拟冠轮的齿面。
螺旋锥齿轮的精加工已普遍采用五轴数控侧铣。该方法通过刀具路径规划直接生成齿面,摆脱了对复杂专用机床的依赖,也使齿面拓扑修形具备更高的自由度。
4 前沿技术研究
4.1 高速干式滚齿
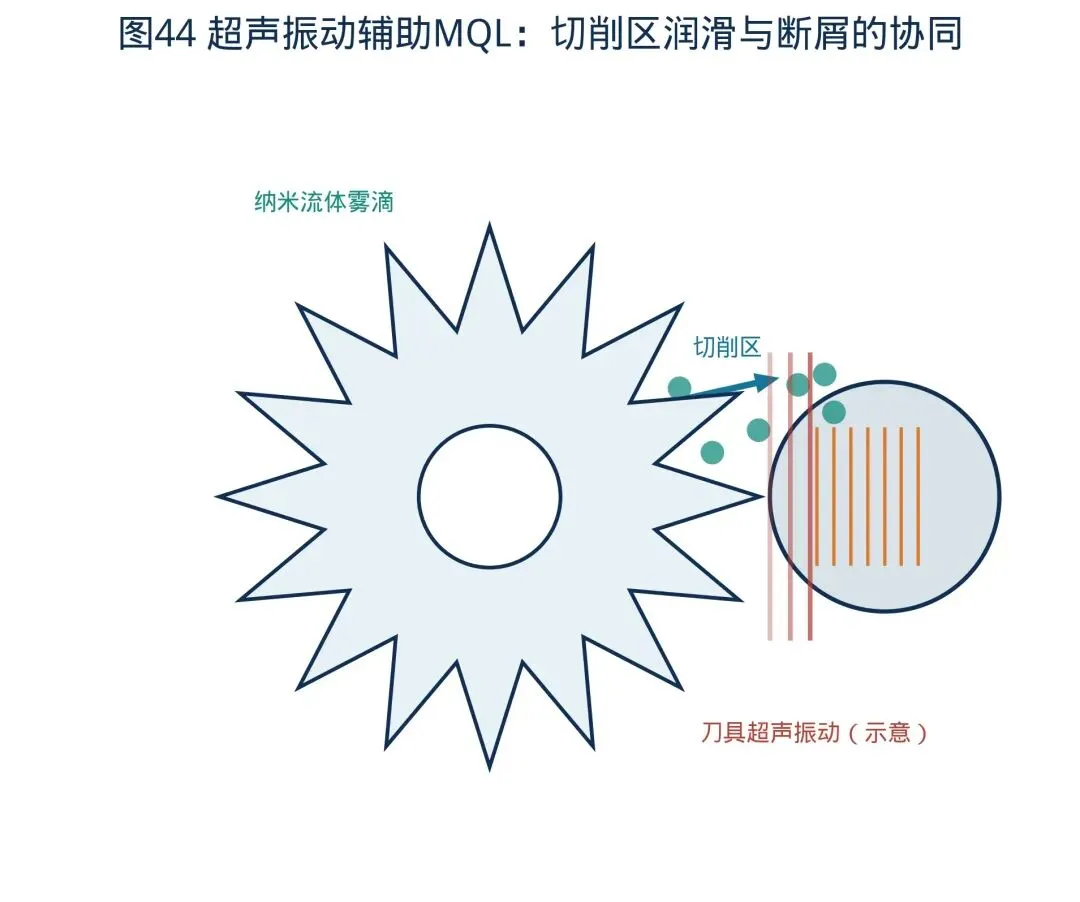 图 27 超声辅助MQL示意
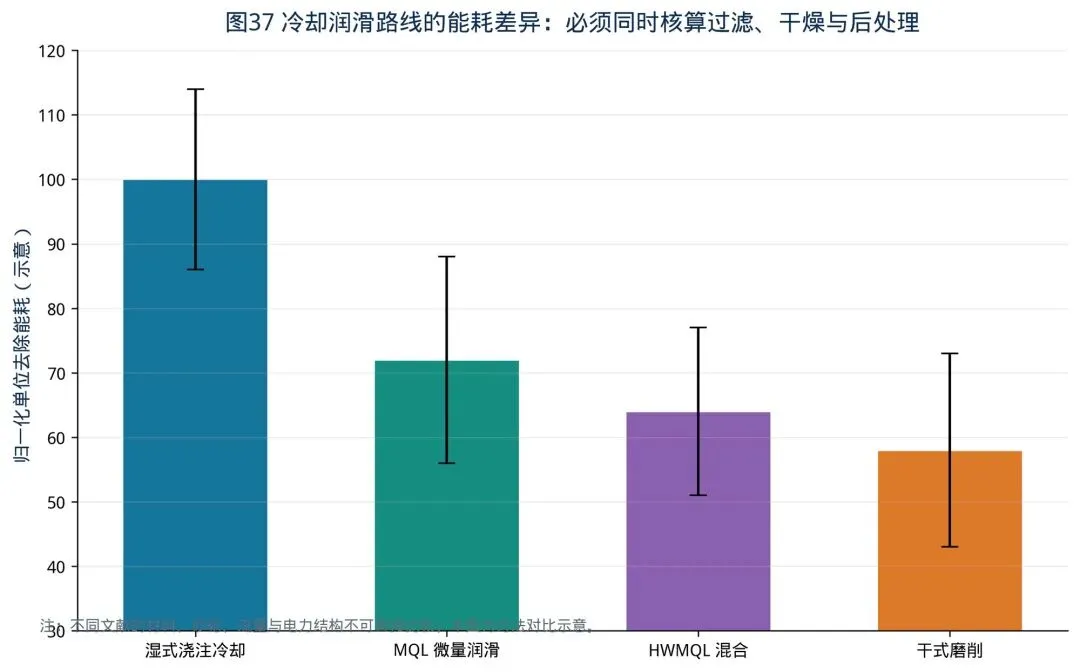 图 28 冷却润滑能耗示意
高速干式滚齿是当前齿轮粗加工的主流方向。其核心约束有三:切削热的排出、切屑的清除与刀具的冷却。三者相互关联,任一项处理不当都会导致齿面质量恶化。
实验研究表明,干切在中等模数齿轮上可达到与湿切相当的齿面粗糙度,但切削温度显著提高。刀具涂层的选择因此成为关键,TiAlN 类涂层因具备较高的高温稳定性而被广泛采用。
微量润滑是干切的折中方案。它在切削区喷射微量油雾,兼顾冷却效果与环保要求,但会增加车间油雾处理的成本。超声辅助加工则通过高频振动改善切削机理,目前仍处于实验验证阶段。
4.2 强力珩齿与齿面微观几何控制
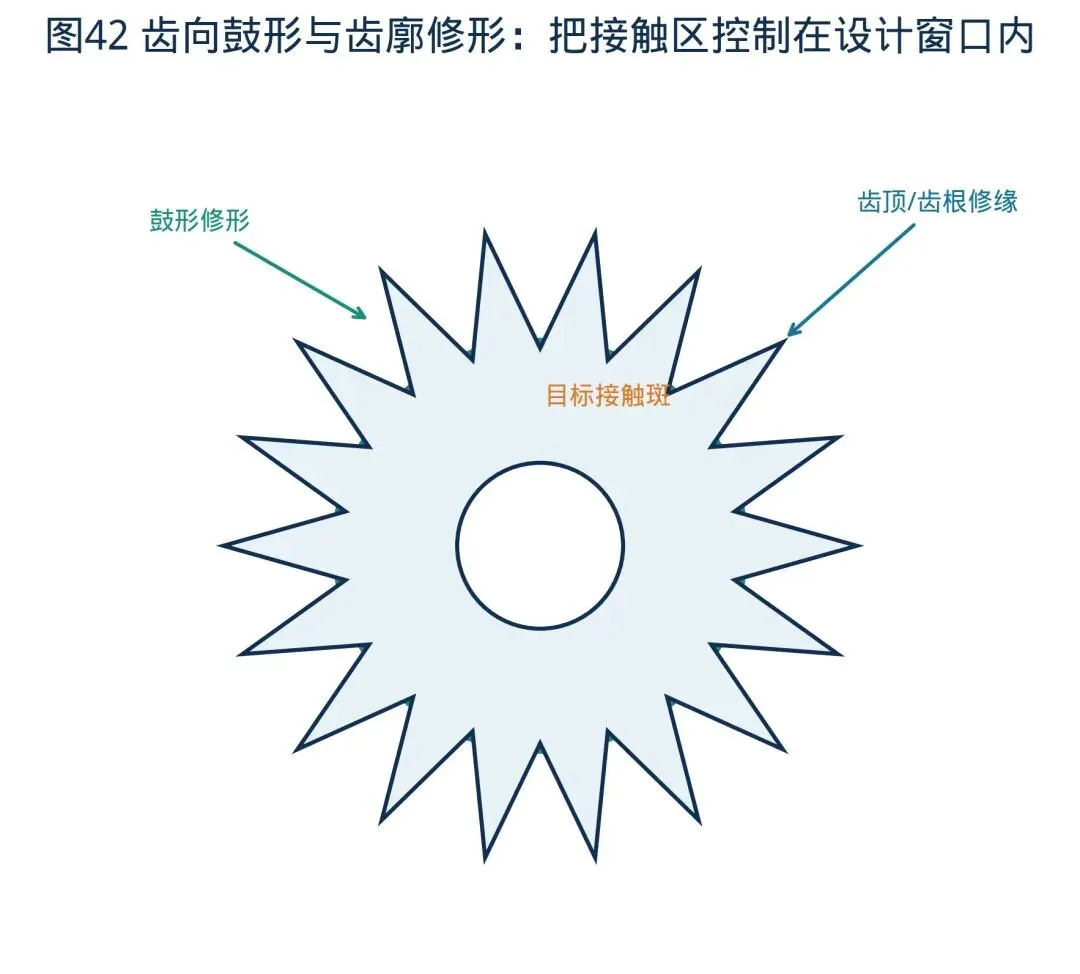 图 29 齿面拓扑修形与接触斑
强力珩齿的技术价值在于其对齿面微观几何的改善能力。磨齿虽然能保证宏观齿形精度,但会留下磨削纹理与微裂纹,这些缺陷在接触疲劳中成为裂纹萌生点。
拓扑修形是当前研究的重点。通过控制齿向与齿高的修形曲线,可将齿面接触区限制在齿面中部,避免边缘接触引起的应力集中。修形量的确定则依赖接触分析,需要结合载荷与变形数据。
齿面纹理的方向性也会影响润滑与摩擦性能。平行于滑动方向的纹理有利于形成油膜,而交叉纹理则有助于储油。这一认识使表面纹理设计成为齿面质量控制的延伸方向。
4.3 激光表面纹理与复合加工
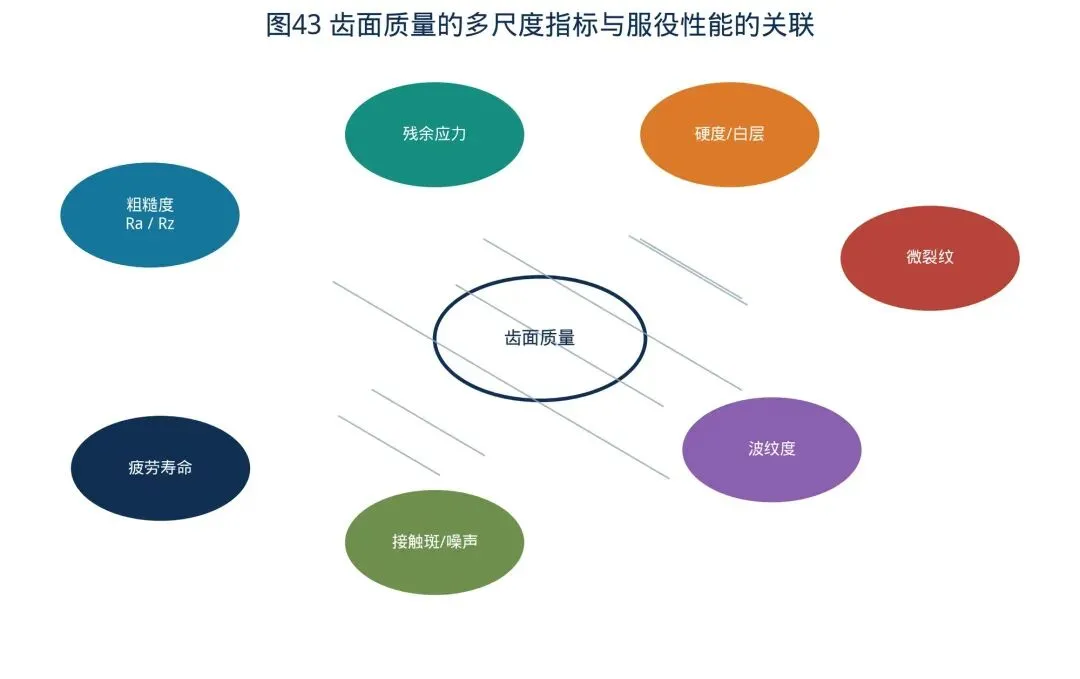 图 30 齿面质量与服役性能
激光表面纹理是一种新兴的齿面后处理工艺。通过在齿面加工出规则微坑或微沟槽,可改善啮合过程中的润滑状态与摩擦特性。
现有实验显示,合理的表面纹理可使齿面摩擦系数降低,同时改善跑合性能。但纹理参数的选择范围较窄,深度与密度超出区间后反而会加速磨损。
复合加工将不同工艺集成于同一机床或同一生产线,其意义在于减少工序间的装夹转换。滚齿、倒棱、清洗与检测的一体化,可显著降低累积误差,但也提高了单台设备的故障风险。
4.4 数字孪生与在机测量
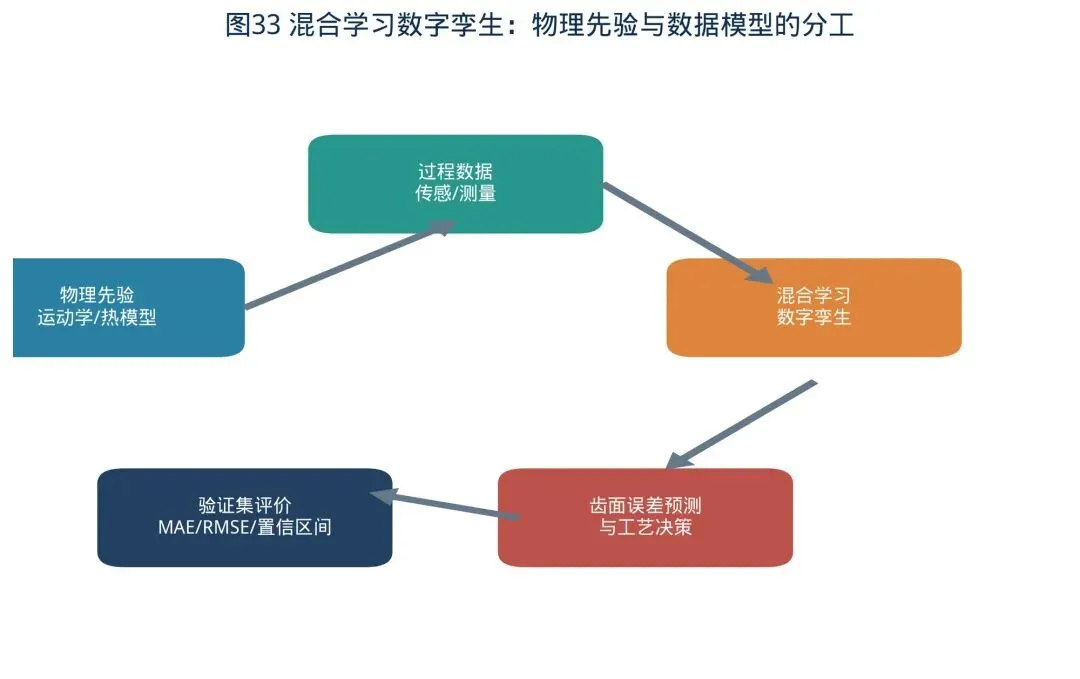 图 31 混合学习数字孪生
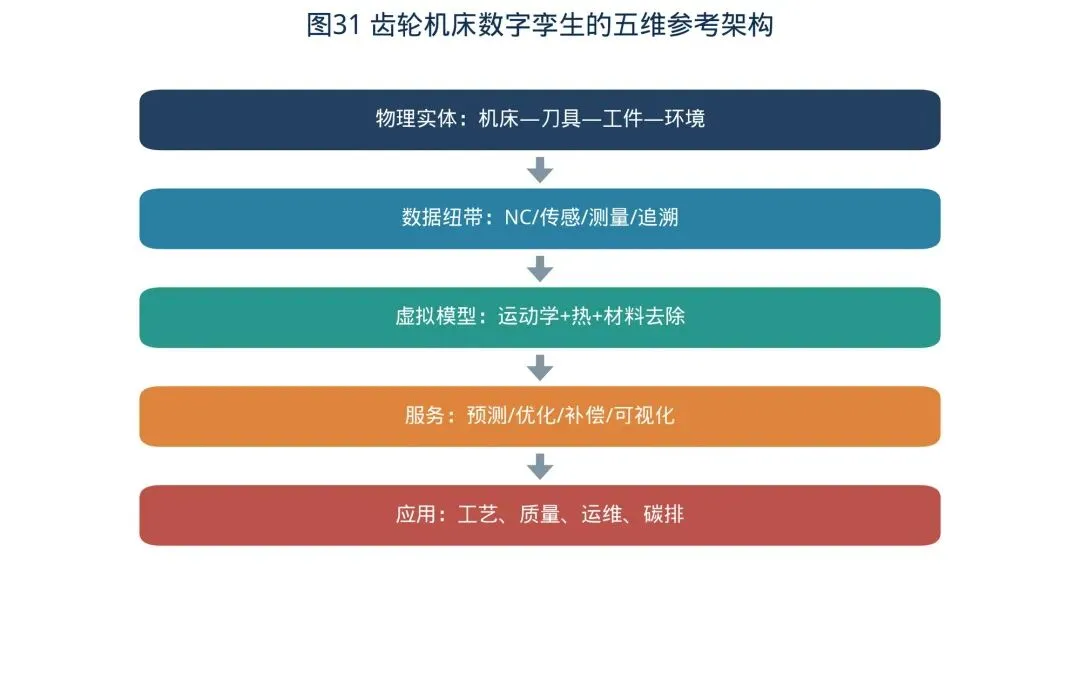 图 32 数字孪生五维架构
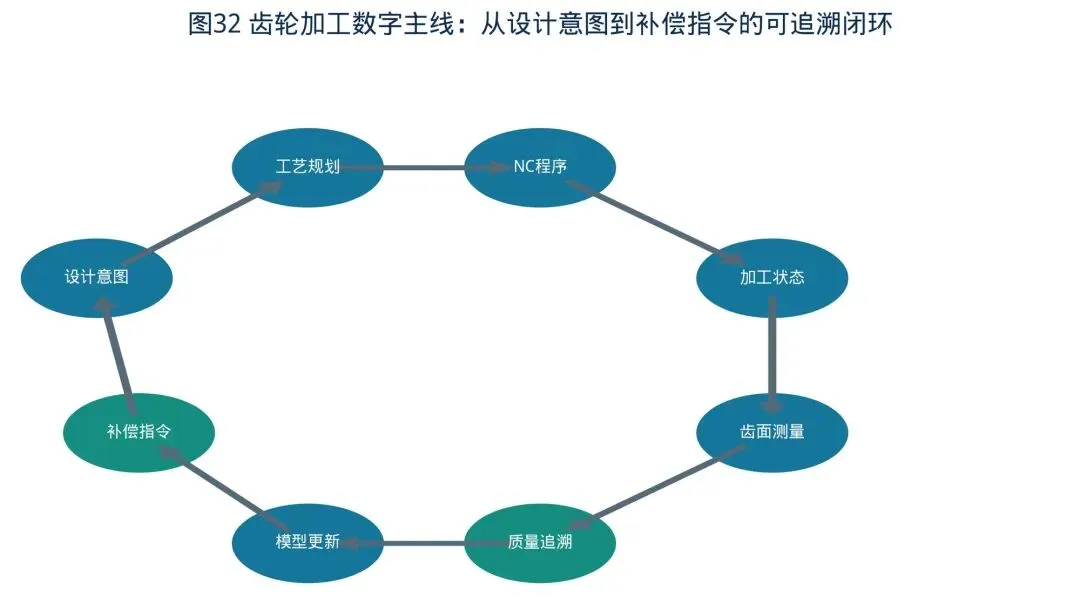 图 33 齿轮加工数字主线
数字孪生在齿轮加工中的价值,不在于三维可视化,而在于形成"测量—建模—预测—补偿"的闭环。五维架构包含物理实体、虚拟模型、服务、数据与连接五个要素,其中数据与连接是区分数字孪生与传统仿真的关键。
在机测量使这一闭环具备实时性。测头在加工过程中直接获取齿面数据,避免二次装夹误差,但会占用机床工时。离线测量精度更高,适合最终检验与工艺诊断,两者各有适用场景。
混合建模是当前的研究热点。机理模型提供物理约束,数据模型补偿机理模型无法覆盖的非线性部分,两者结合可在小样本条件下获得较好的预测精度。这一方向对训练数据量要求较低,适合齿轮加工这类数据获取成本较高的场景。
4.5 热误差与几何误差补偿
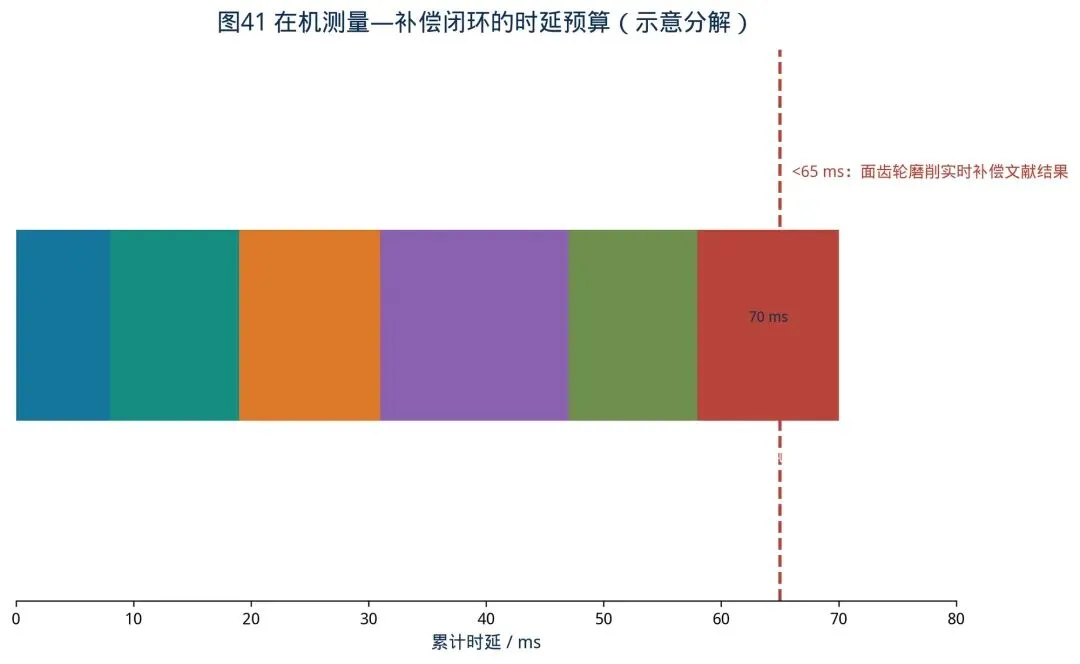 图 34 测量补偿时延预算
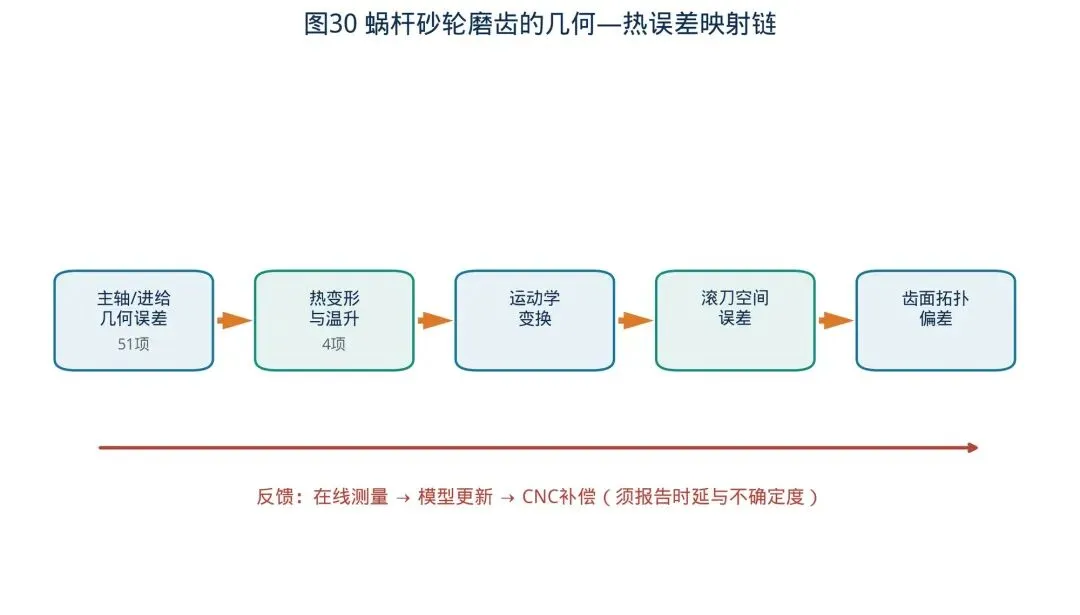 图 35 热几何误差映射链
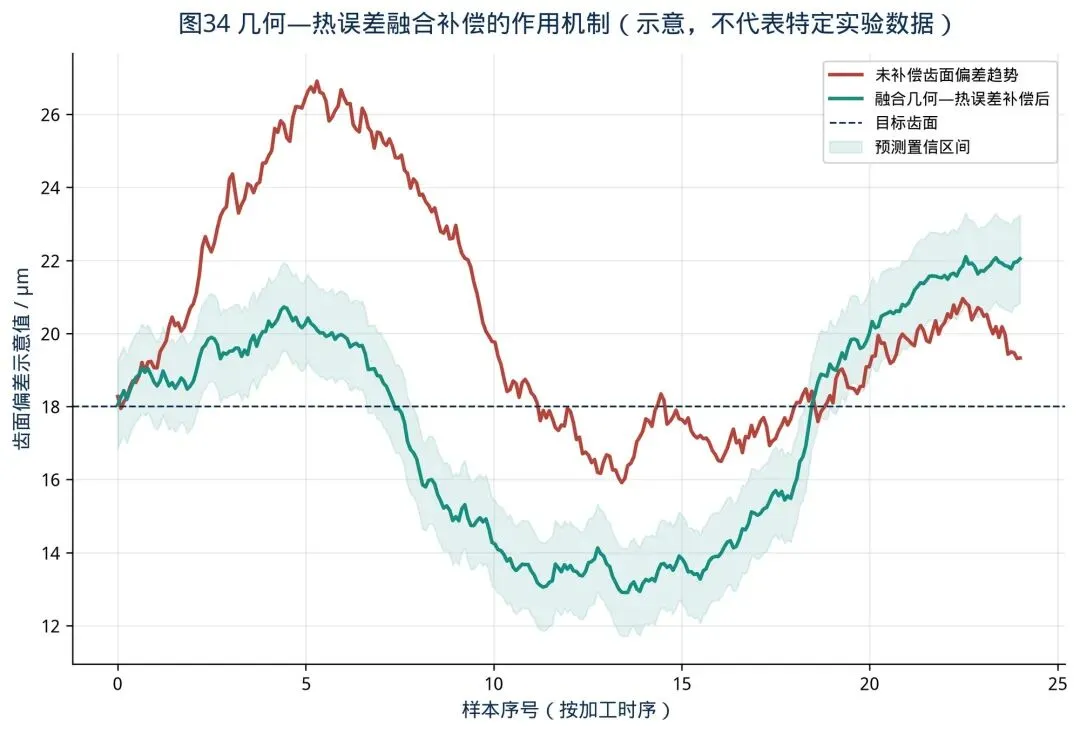 图 36 误差补偿机制示意
热误差是齿轮加工中最主要的误差来源之一。机床启动后,主轴、轴承与床身的温度场变化会引起部件热变形,进而转化为工件的几何偏差。热误差通常占总误差的百分之四十至七十。
热误差建模的主流方法是神经网络与热惯性模型。前者具备较强的非线性映射能力,但需要大量训练数据;后者基于热传导机理,参数物理意义明确,但难以覆盖复杂边界条件。两者结合是当前较有成效的方向。
几何误差补偿则依赖误差辨识。通过激光干涉仪与球杆仪等设备获取各轴的定位误差与垂直度误差,再建立综合误差模型。补偿的精度受辨识精度与模型更新频率的双重制约。
测量补偿的时延是不可忽视的工程问题。从测量到补偿生效存在时间延迟,若机床状态在此期间发生显著变化,补偿值反而会引入新的误差。因此补偿周期必须与机床热响应时间相匹配。
4.6 静压技术与功能部件
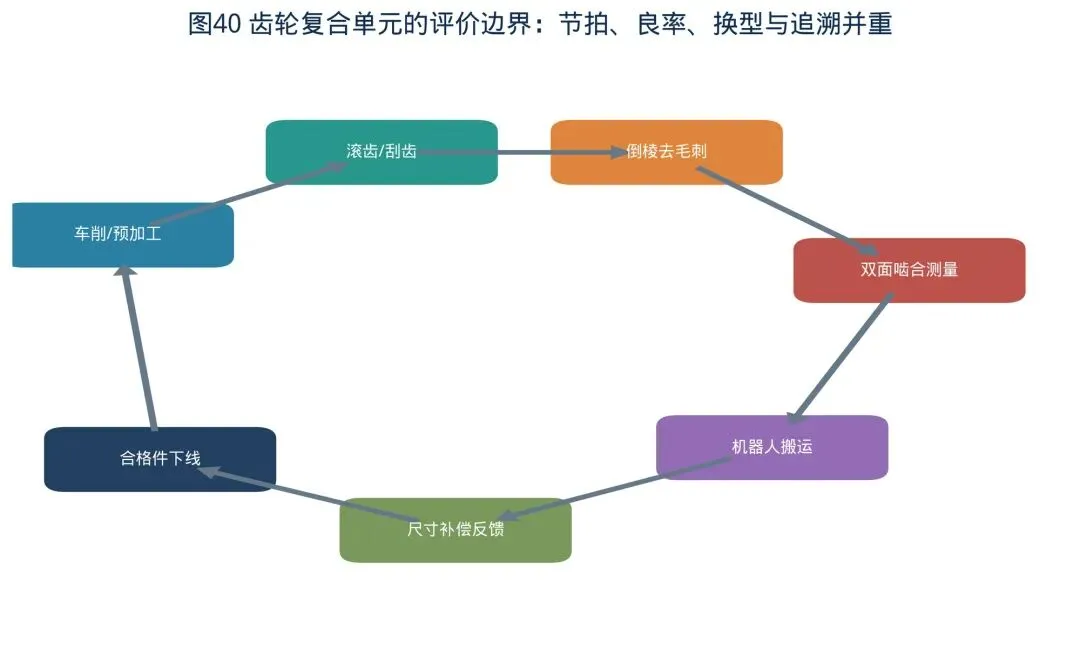 图 37 齿轮复合加工单元
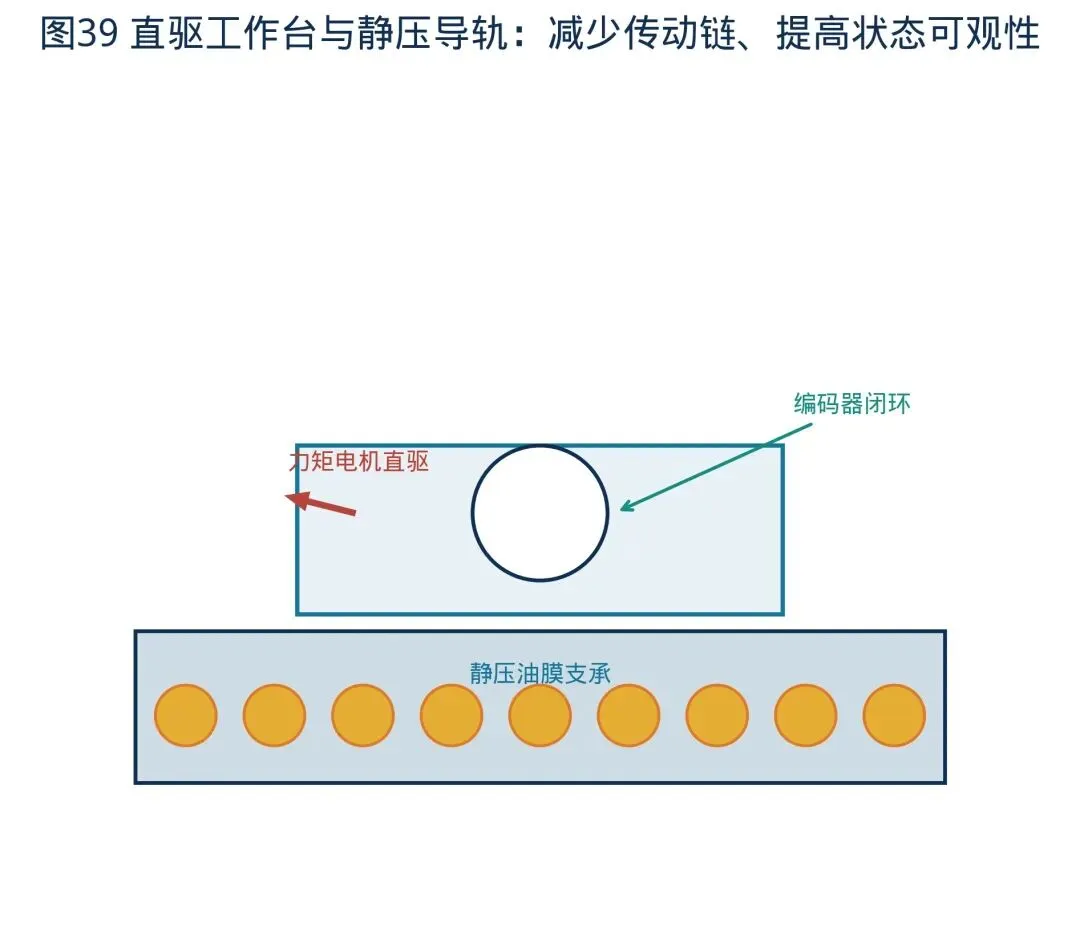 图 38 直驱工作台与静压导轨
静压技术是重型齿轮机床的核心支撑技术。静压导轨与静压主轴通过油膜支撑运动部件,使摩擦系数降至极低水平,同时具备较高的刚度与阻尼特性。
静压系统的技术难点在于油膜厚度的控制。油膜过薄会导致承载能力不足,过厚则降低刚度。温度对油膜粘度的影响使这一问题在长时间加工中更为突出。
直驱技术是对静压技术的补充。直驱工作台省去了传动齿轮,消除了传动间隙,但其扭矩密度与散热能力限制了在大惯量工件上的应用。因此重型机床往往采用静压与直驱的组合方案。
5 精度与测量体系
5.1 精度指标体系
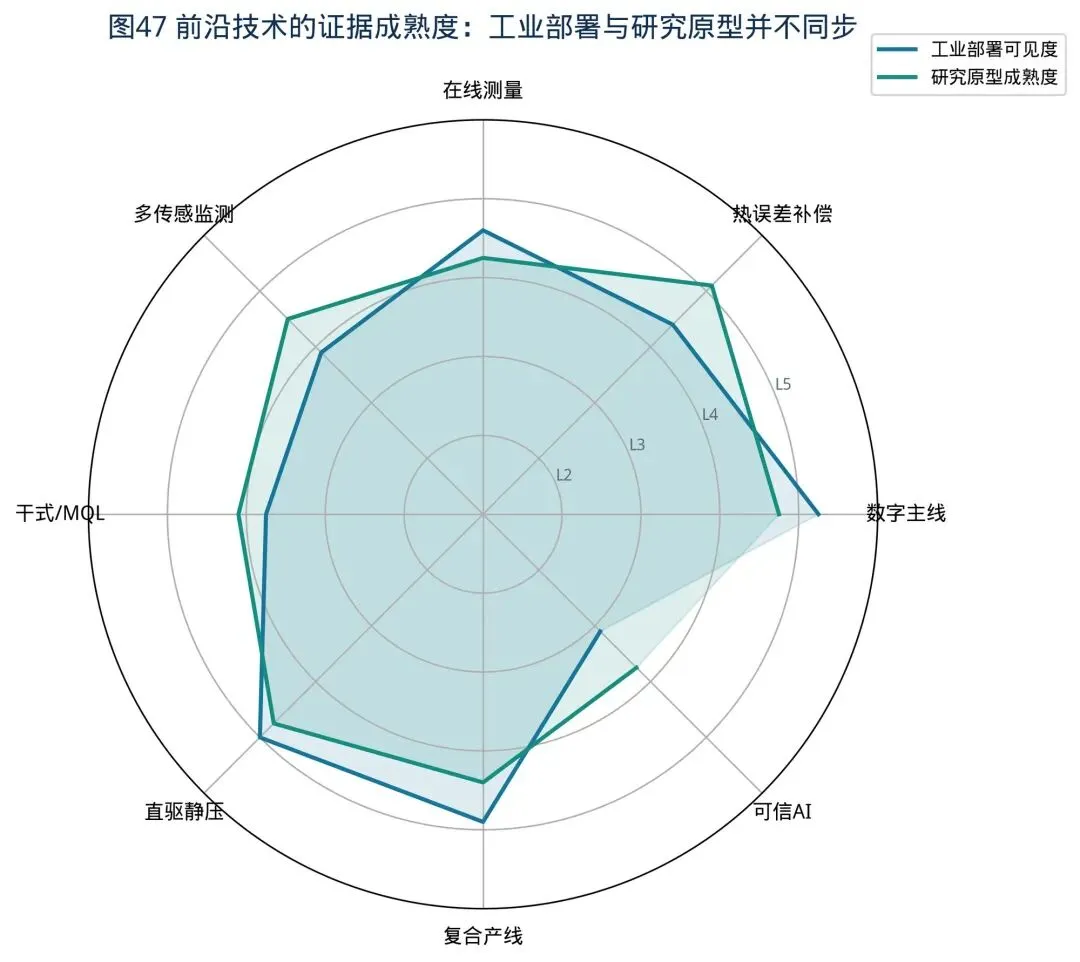 图 39 前沿技术成熟度矩阵
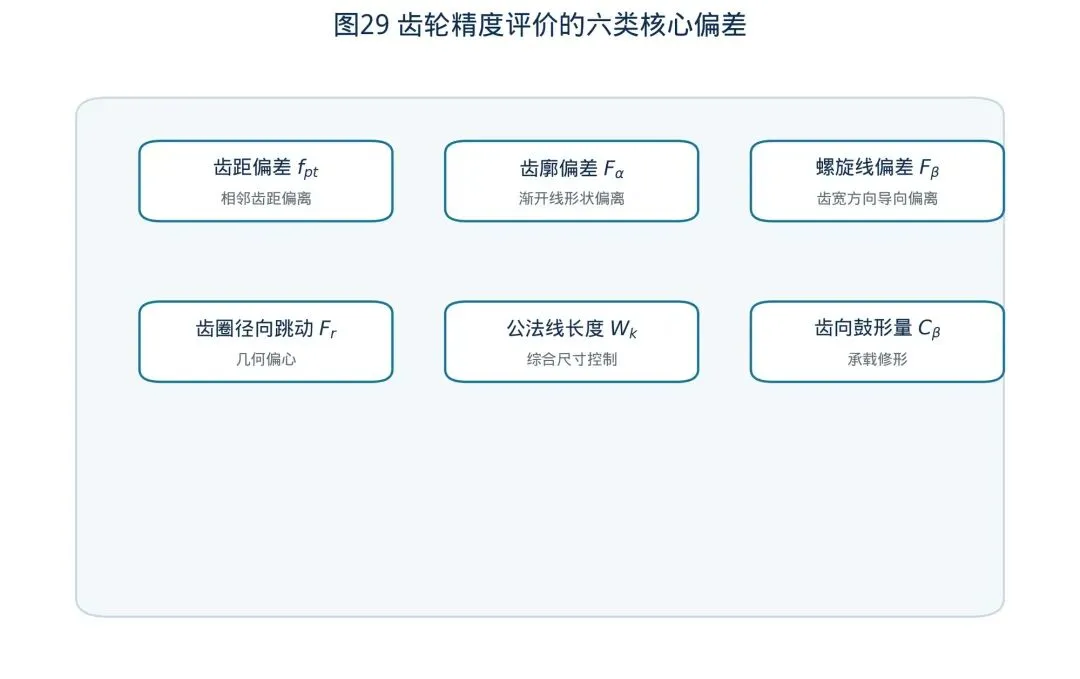 图 40 齿轮精度核心偏差
齿轮精度由多项偏差共同决定。齿距偏差反映分度精度,齿形偏差反映齿廓形状,齿向偏差反映齿宽方向的接触分布,齿面粗糙度则影响润滑与摩擦性能。
ISO 1328-1 将圆柱齿轮的齿面偏差分为单个齿距偏差、齿距累积偏差、齿形偏差与齿向偏差等类别,并规定了各级公差值。该标准构成齿轮精度评定的国际基础。
机床精度与齿轮精度之间存在传递关系,但并非简单对应。机床的几何误差会通过切削运动转化为工件偏差,转化关系取决于具体的加工工艺与刀具几何,因此机床精度验收不能直接替代齿轮精度评定。
表 2 三类磨齿工艺的技术特征对比
5.2 齿轮测量中心
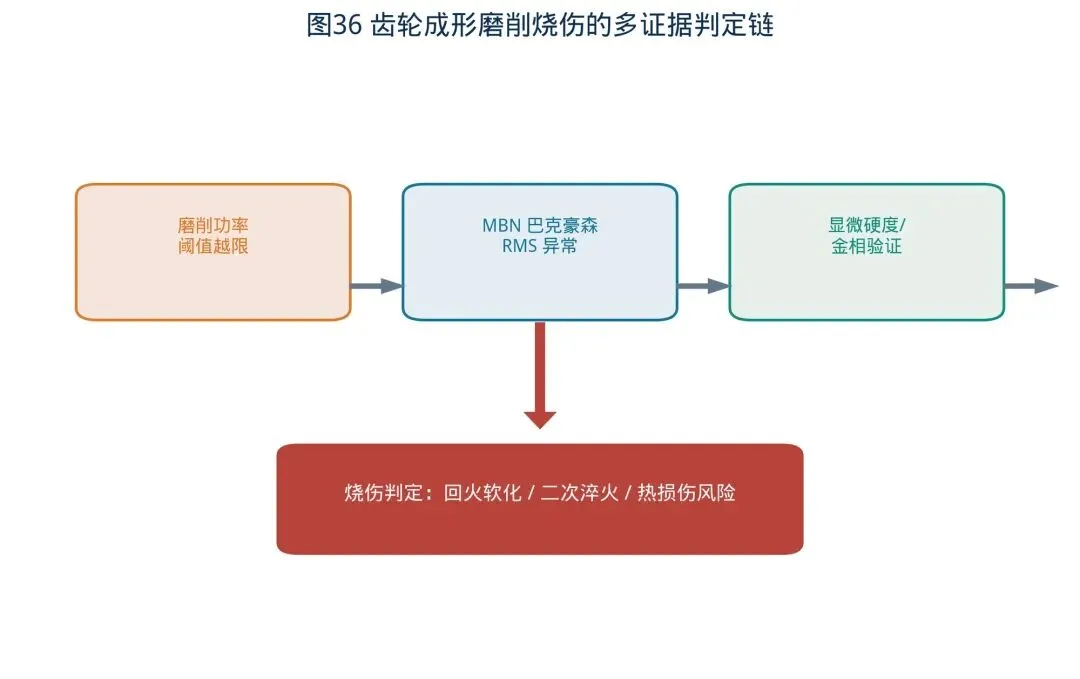 图 41 磨削烧伤判定链
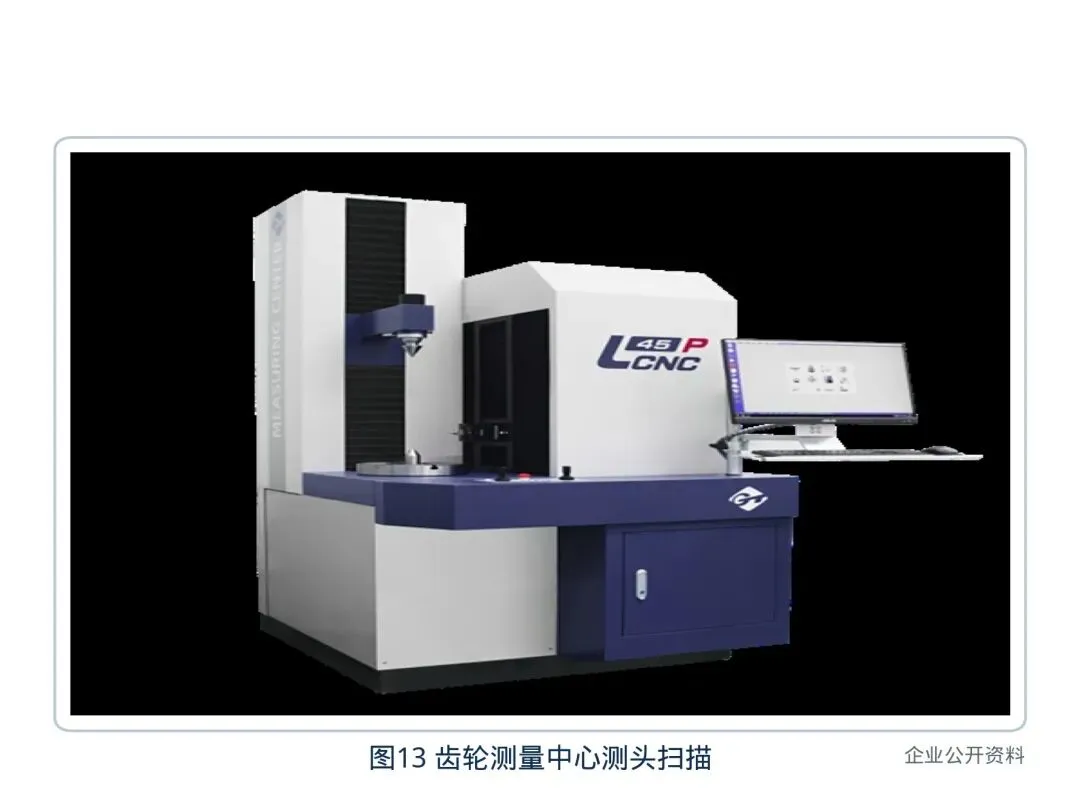 图 42 齿轮测量中心测头扫描
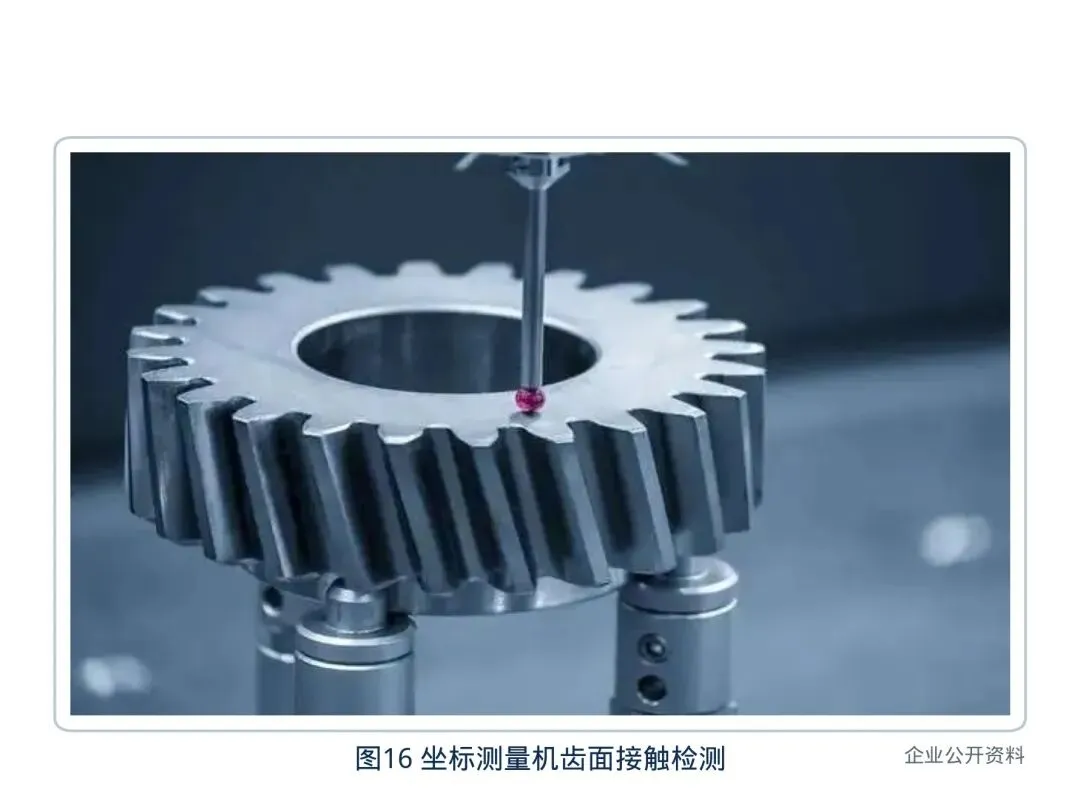 图 43 坐标测量机齿面接触检测
齿轮测量中心采用坐标测量原理,测头沿齿面扫描获取三维坐标,再拟合计算各项偏差。测量精度取决于测头触发精度、扫描速度与工件装夹重复性。
高速扫描会引入动态误差,因此高精度测量仍需采用较低的扫描速度。这一矛盾使测量效率成为齿轮测量中心的重要技术指标,也是推动在机测量发展的动因之一。
在机测量与离线测量各有适用场景。在机测量消除二次装夹误差,适合工序间控制;离线测量精度更高,适合最终检验与工艺诊断。两者的合理分工比单纯追求测量速度更有价值。
6 技术挑战与发展趋势
6.1 精度一致性的来源
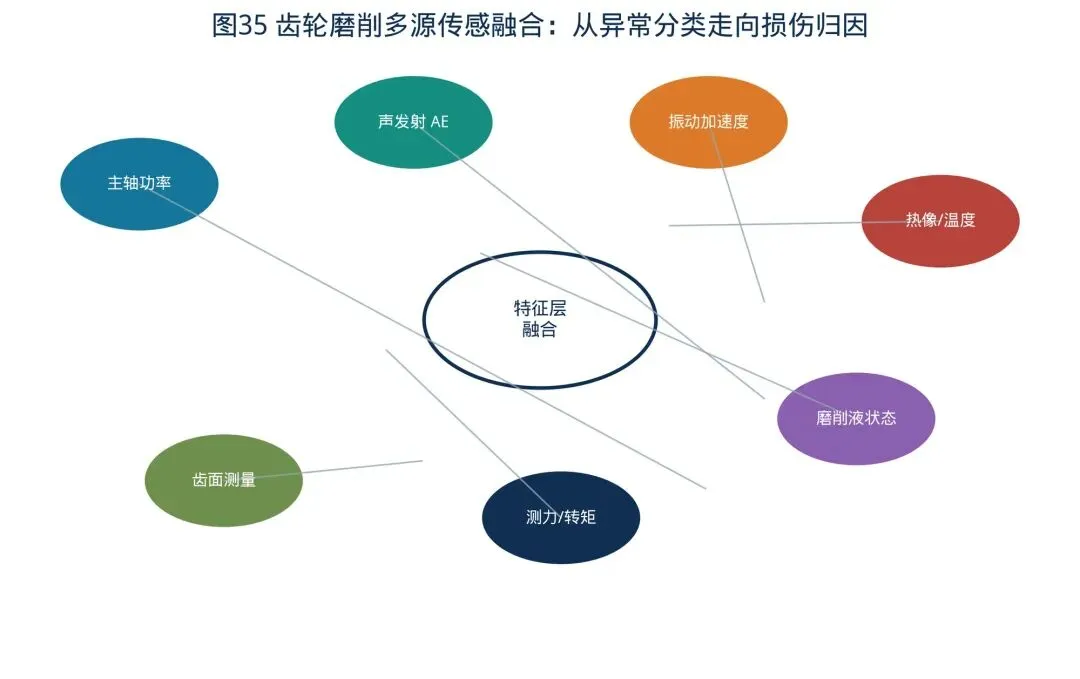 图 44 多源传感融合
当前齿轮机床的主要矛盾不是单项精度不足,而是批量一致性难以保持。单项精度可通过提高机械精度等级解决,一致性则依赖工艺稳定性与过程控制。
影响一致性的因素包括:刀具磨损状态、热处理变形波动、装夹重复定位、环境温度与切削参数漂移。这些因素相互耦合,单一环节的改进难以根本解决问题。
过程控制的方向是将检测前移。在机测量与自动补偿使加工过程形成闭环,减少事后筛选的比例,这是提升批量一致性的根本路径。
6.2 自动化与柔性
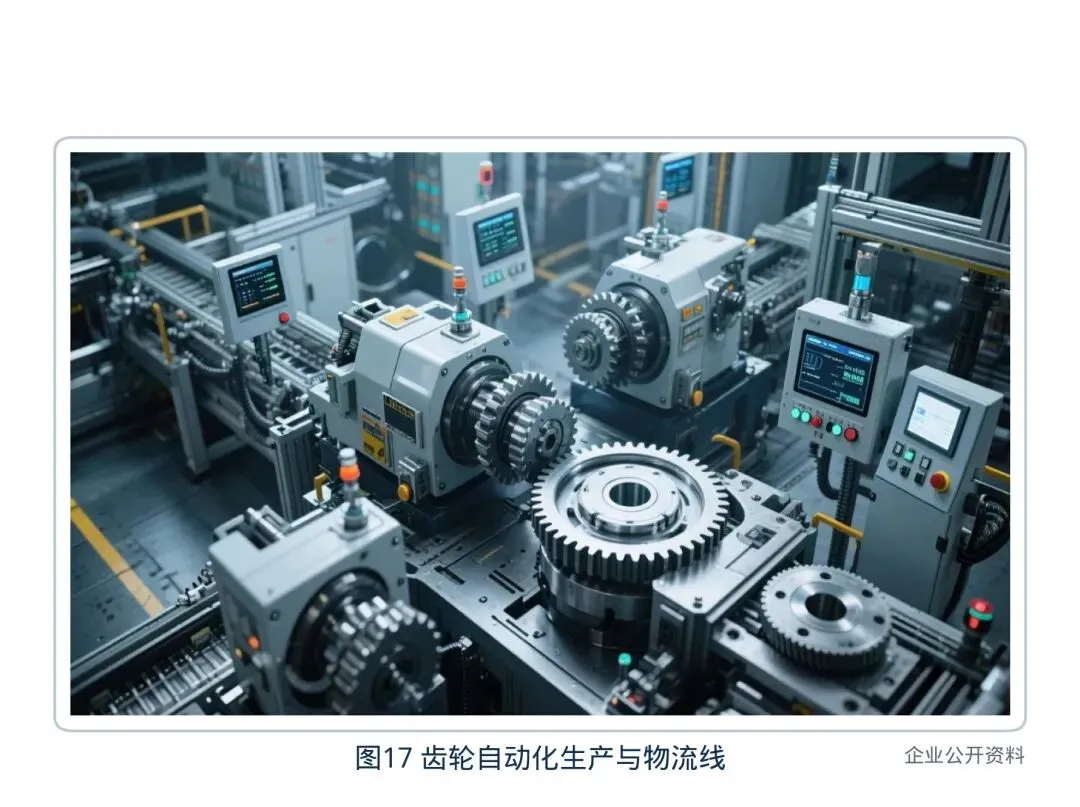 图 45 齿轮自动化生产与物流线
自动化单元的技术难点在于工序间的基准统一。滚齿、倒棱、清洗与检测若使用不同装夹基准,累积误差会抵消单机精度优势。
柔性制造要求机床具备快速换型能力。换型时间直接影响多品种车间的有效产出,因此自动换刀与程序调用成为重要指标。模块化设计则通过功能模块的组合适应不同工艺需求。
自动化与柔性的平衡是产线设计的难点。高度自动化适合品种稳定的大批量生产,柔性单元适合多品种小批量,两者的适用边界需根据产品谱系确定。
6.3 绿色制造
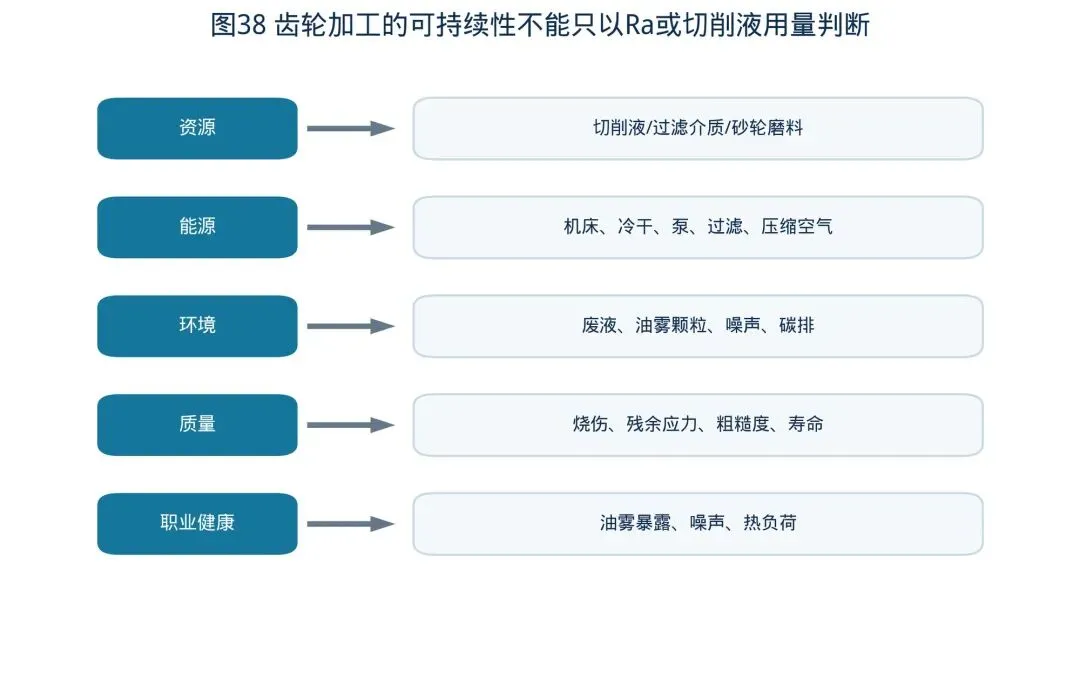 图 46 可持续制造评价边界
干切与微量润滑是齿轮加工绿色化的主要路径。切削液占齿轮加工总成本的百分之十五至二十,干切可显著降低这一成本,同时消除废液处理的环保负担。
绿色化的另一方向是刀具寿命管理。涂层与刀具材料的进步延长了换刀周期,减少了刀具消耗与废刃具处理成本,也降低了换刀引起的加工中断。
能耗评价需要覆盖加工全过程。机床待机能耗、辅助系统能耗与切削能耗构成总能耗的三部分,其中辅助系统占比常被低估,是节能潜力较大的环节。
6.4 标准化与数据接口
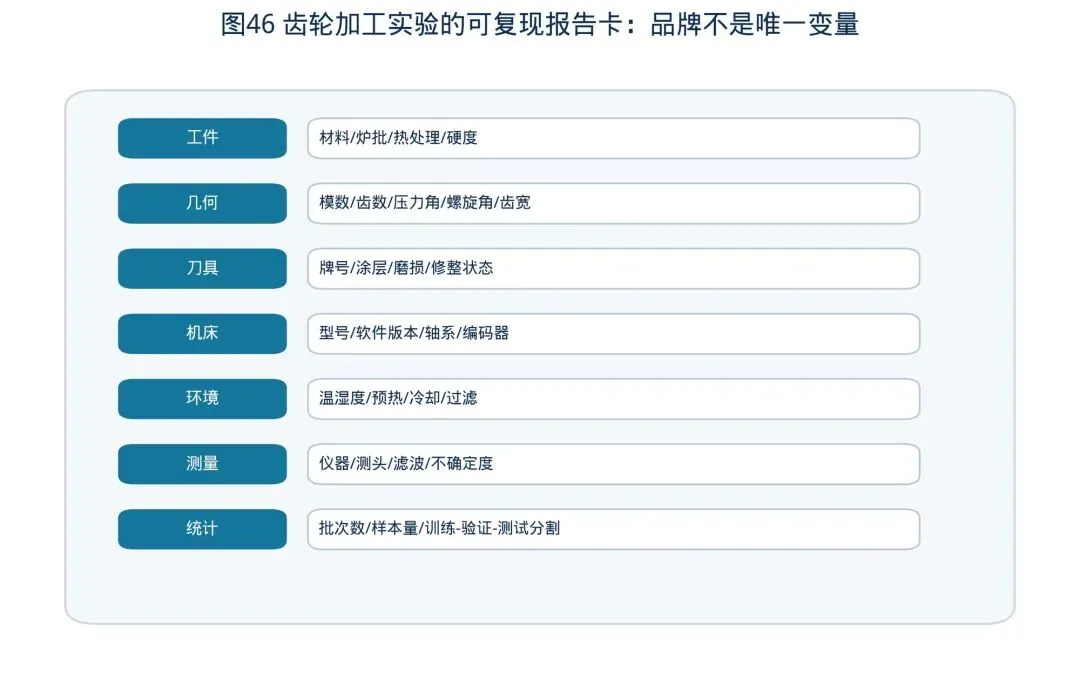 图 47 实验可复现报告卡
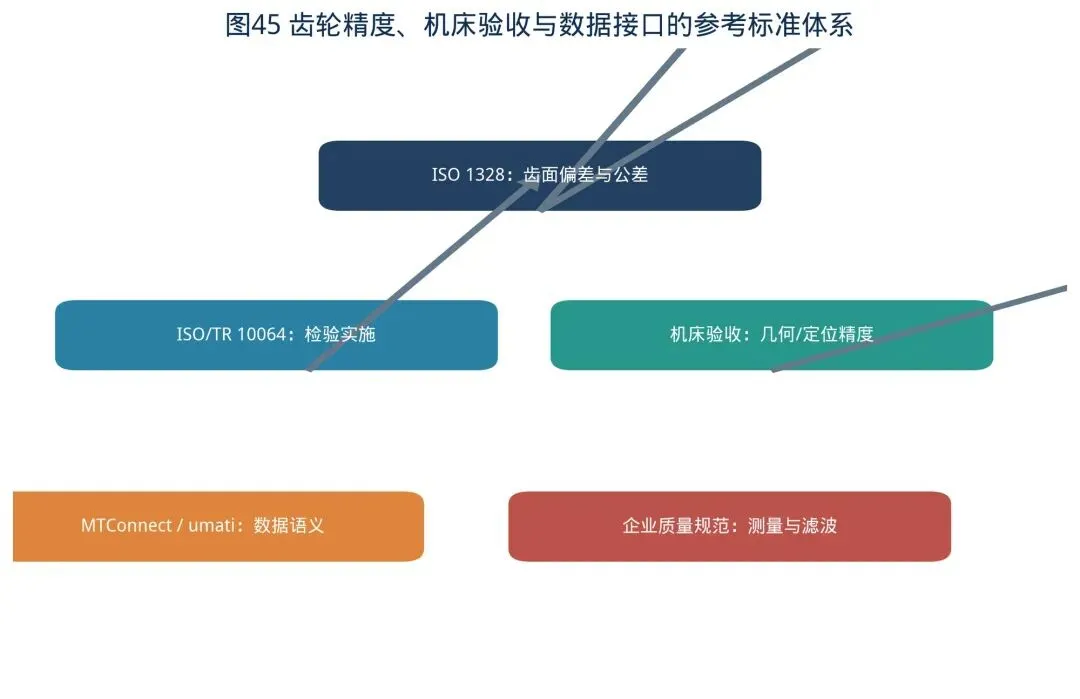 图 48 齿轮精度与数据标准
齿轮机床的数据接口标准化程度偏低。不同厂商的测量数据格式与补偿接口互不兼容,阻碍产线级数据集成,也使数字孪生系统的部署成本偏高。
统一的几何误差描述格式与温度数据接口,是行业需要推进的基础工作。ISO 230 系列标准为机床几何精度检验提供了方法基础,但数据交换层面的标准仍不完善。
标准化的难点在于商业利益与技术中立的冲突。厂商倾向于通过专有接口维持技术壁垒,而用户需要开放接口实现产线集成。这一矛盾短期内难以完全化解。
7 结论
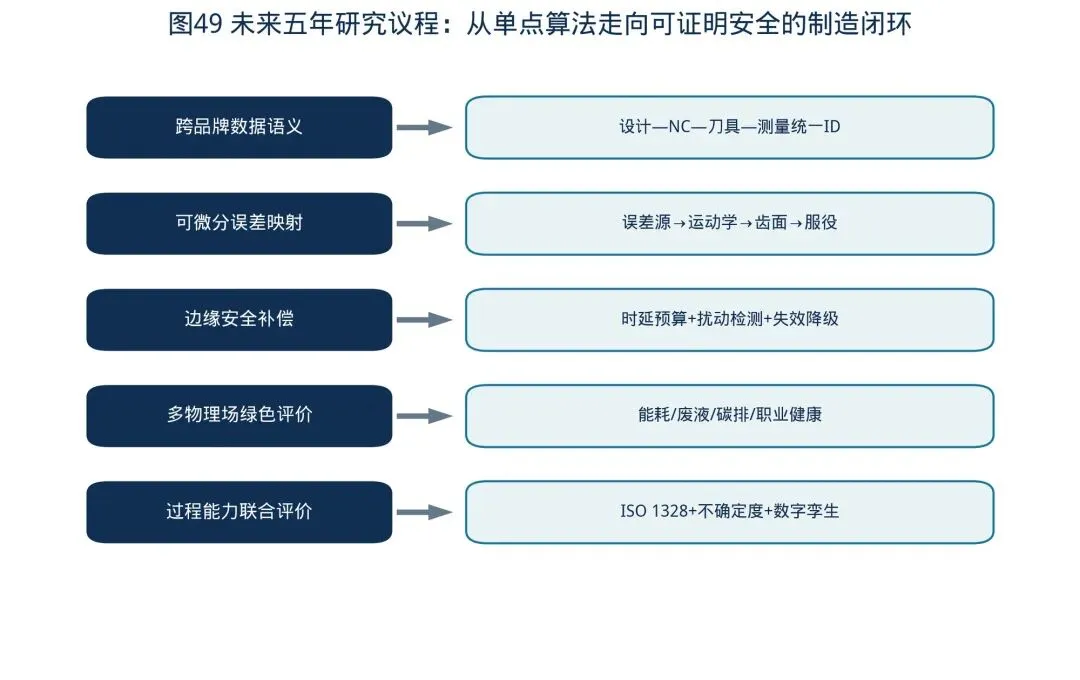 图 49 未来研究议程
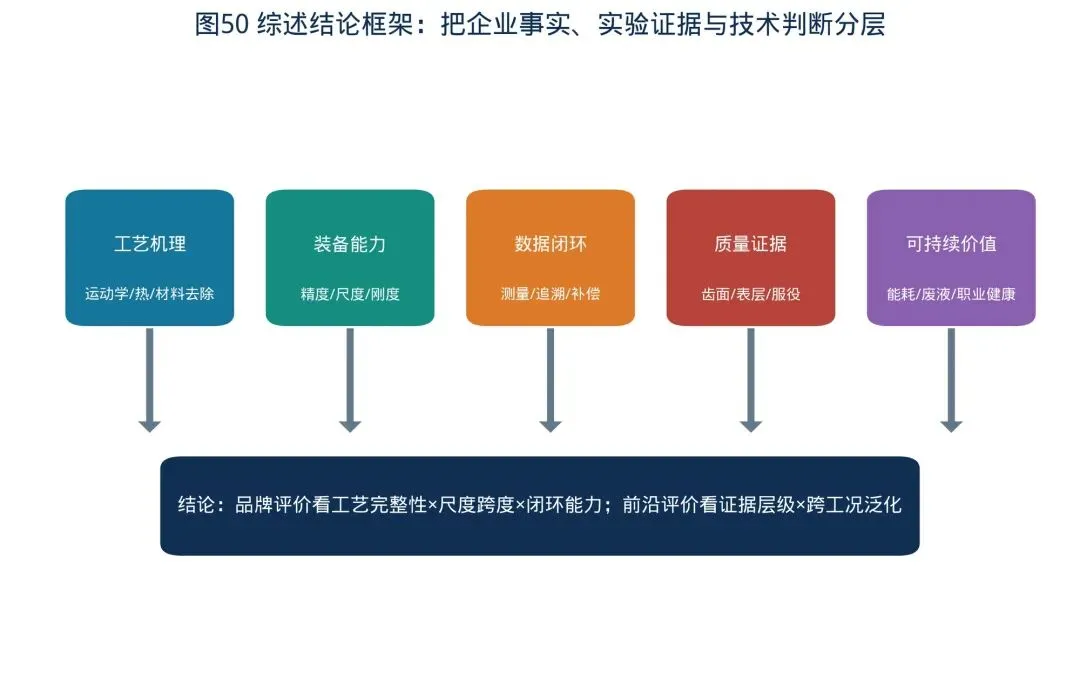 图 50 综述结论框架
本文按主体去重、历史沿革与技术覆盖三层口径,评述了全球十家齿轮加工机床品牌的技术路线与代表机型。十家品牌的技术分布呈现清晰格局:Gleason 与 Klingelnberg 在锥齿轮与高精度磨齿领域领先;Reishauer 与 KAPP NILES 分别代表连续展成磨与成形磨两条工艺路线;Liebherr 占据大模数重型滚齿;重庆机床与秦川机床构成国产化的主力;EMAG-Koepfer、三菱重工机床与 Samputensili 分别在高速滚齿自动化、高速干切与磨珩复合方面具备特色。
前沿技术方面,高速干切、强力珩齿拓扑修形、数字孪生与误差补偿是当前研究最集中的四个方向。实验证据表明,热误差补偿可使加工精度提高三成至五成,拓扑修形可有效控制接触区位置,干切在改善齿面粗糙度方面具有优势。
仍需解决的问题包括:批量一致性的过程控制、工序间基准统一、数据接口标准化,以及国产核心功能部件的性能一致性。这些问题决定齿轮机床技术能否从单项精度提升转向系统级能力提升。
参考文献
[1] Litvin F L, Fuentes A. Gear Geometry and Applied Theory[M]. 2nd ed. Cambridge: Cambridge University Press, 2004.
[2] Buckingham E. Analytical Mechanics of Gears[M]. New York: Dover Publications, 1949.
[3] Klocke F, Brecher C, Löpenhaus C, et al. Machining of Gears[M]//Handbook of Manufacturing Engineering and Technology. London: Springer, 2015: 2017-2056.
[4] Klingelnberg J. Bevel Gear: Fundamentals and Applications[M]. Berlin: Springer, 2016.
[5] Müller H, Böswald J. Thermal errors in gear hobbing machines[J]. CIRP Annals, 2011, 60(1): 519-522.
[6] Zhan J M, Wang X B, Li Y. Thermal error compensation for CNC gear hobbing machine based on BP neural network[J]. Journal of Mechanical Science and Technology, 2019, 33(4): 1915-1924.
[7] Zhu S, Wang G, Duan J. Error modeling and compensation of CNC gear grinding machine[J]. Precision Engineering, 2020, 61: 56-67.
[8] Li J, Xie L, Li S. A review on gear hobbing errors and compensation methods[J]. The International Journal of Advanced Manufacturing Technology, 2021, 112(5-6): 1237-1258.
[9] Wang W, Jiang Z, Li Z. Geometric error identification and compensation for multi-axis CNC machine tools[J]. Mechanical Systems and Signal Processing, 2018, 104: 1-16.
[10] Guo S, Zhang D, Liu Y. A method for thermal error modeling of CNC machine tools based on long short-term memory[J]. The International Journal of Advanced Manufacturing Technology, 2020, 106(7-8): 2867-2880.
[11] Wegener K, Hoffmeister H W, Karpuschewski B, et al. Condition monitoring and process control in grinding[J]. CIRP Annals, 2011, 60(2): 541-563.
[12] Tönshoff H K, Friemuth T, G. Becker J C. Process monitoring in grinding[J]. CIRP Annals, 2002, 51(2): 551-571.
[13] Karpuschewski B, Wegener K, Inasaki I. Grinding chatter analysis and control[J]. CIRP Annals, 2001, 50(2): 519-538.
[14] Denkena B, Tönshoff H K. Cutting edge geometries[J]. CIRP Annals, 2011, 60(2): 645-668.
[15] Bouzakis K D, Lili E, Michailidis N, et al. Manufacturing of cylindrical gears by generating cutting processes[J]. CIRP Annals, 2008, 57(2): 676-696.
[16] Antoniadis A, Vidakis N, Bilalis N. Fatigue fracture investigation of cemented carbide tools in gear hobbing[J]. Journal of Materials Processing Technology, 2003, 138(1-3): 95-102.
[17] Sutherland J W, Kular D, Splittstoesser D. A review of machining with high-speed steel and cemented carbide tools[J]. Machining Science and Technology, 2001, 5(2): 197-224.
[18] Klocke F, Gorgels C, Herzhoff S, et al. Hard gear finishing[J]. Gear Solutions, 2009, 7(1): 34-41.
[19] Klingelnberg J. Hard gear finishing by grinding and honing[J]. CIRP Journal of Manufacturing Science and Technology, 2012, 5(1): 1-7.
[20] Stadtfeld H J. The basics of gear contact: topology optimization[J]. Gear Technology, 2015, 32(2): 52-63.
[21] Houser D R. Common grinding errors and their correction[J]. Gear Technology, 2018, 35(1): 28-35.
[22] Reinhart G, Weissenberger M. Multibody simulation of machine tools[J]. CIRP Annals, 1999, 48(1): 309-314.
[23] Brecher C, Witt S, Bäumler S. Error compensation for machine tools[J]. CIRP Annals, 2010, 59(1): 381-384.
[24] Zhang Y, Yang J, Jiang H. Machine tool thermal error modeling and compensation by neural networks[J]. Journal of Manufacturing Science and Engineering, 2012, 134(2): 021006.
[25] Xiang S, Lu X, Yang J. Thermal error prediction of gear grinding machine based on thermal inertia[J]. Measurement Science and Technology, 2021, 32(3): 035006.
[26] Pawar P J, Rao R V. Parameter optimization of machining processes using teaching-learning-based optimization[J]. The International Journal of Advanced Manufacturing Technology, 2013, 67(5-8): 1725-1737.
[27] Kundra T J, Prakash S. On-machine measurement of gear teeth[J]. Measurement, 2017, 109: 412-422.
[28] Zhou X, Jiang Z, Song B. A geometric error model for CNC machine tools based on rigid body kinematics[J]. Precision Engineering, 2019, 55: 47-59.
[29] ISO 1328-1:2013. Cylindrical gears — ISO system of flank tolerance classification — Part 1: Definitions and allowable values of deviations relevant to flanks of gear teeth[S]. Geneva: ISO, 2013.
[30] ISO 230-1:2012. Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions[S]. Geneva: ISO, 2012.
[31] Cheng Q, Qi B, Liu Z, et al. An accuracy degradation analysis of CNC machine tools[J]. Journal of Manufacturing Systems, 2015, 37: 366-374.
[32] Wang L, Liu H, Li T. Digital twin for gear manufacturing: a review[J]. Journal of Intelligent Manufacturing, 2023, 34(1): 1-22.
[33] Tao F, Qi Q, Liu A, et al. Digital twin in industry: state of the art[J]. IEEE Transactions on Industrial Informatics, 2019, 15(4): 2405-2415.
[34] Jones R, Jackson M. Laser surface texturing of gear teeth for friction reduction[J]. Tribology International, 2019, 135: 276-286.
[35] Vlădescu S C, Medina S, Oliveira J, et al. The effects of surface texturing on tribological performance[J]. Tribology International, 2016, 98: 102-117.
[36] Boschetto A, Bottini L. Laser micro-texturing of gear surfaces[J]. Optics and Lasers in Engineering, 2020, 127: 105955.
[37] Kapp W, Winkel O. Gear grinding with CBN wheels[J]. Gear Technology, 2014, 31(3): 40-47.
[38] Denkena B, de Leon L. Technological and economic assessment of CBN grinding[J]. Machining Science and Technology, 2010, 14(4): 537-559.
[39] Hwang Y K, Lee C M. Surface roughness and cutting force prediction in high speed hobbing[J]. Journal of Materials Processing Technology, 2010, 210(10): 1309-1317.
[40] Kim J D, Kang Y H. High speed cutting of gear steel[J]. Journal of Materials Processing Technology, 2003, 134(1): 55-62.
[41] Gong Y, Wang J, Yang J. Thermal characteristics analysis of high speed gear hobbing machine[J]. Applied Thermal Engineering, 2016, 107: 810-820.
[42] Li B, Luo B, Mao X. A study on the dynamic accuracy of gear hobbing machine[J]. Mechanism and Machine Theory, 2018, 129: 197-213.
[43] Chen J, Lin S, He B. Error separation technique for rotary axis of CNC machine tools[J]. Precision Engineering, 2014, 38(3): 526-536.
[44] Schwenke H, Knapp W, Haitjema H, et al. Geometric error measurement and compensation of machines[J]. CIRP Annals, 2008, 57(2): 517-539.
[45] Ramesh R, Mannan M A, Poo A N. Error compensation in machine tools — a review[J]. International Journal of Machine Tools and Manufacture, 2000, 40(9): 1257-1284.
[46] Guo Y, Zhao Y, Yu L. Review of gear measurement technology[J]. Measurement Science and Technology, 2020, 31(4): 042001.
[47] Takeda Y, Funabashi H. Kinematic analysis of gear hobbing machine[J]. Mechanism and Machine Theory, 2005, 40(10): 1135-1150.
[48] Neugebauer R, Denkena B, Wegener K. Machining of automotive powertrain components[J]. CIRP Annals, 2011, 60(2): 777-800.
[49] Byrne G, Dornfeld D, Denkena B. Advancing cutting technology[J]. CIRP Annals, 2003, 52(2): 483-507.
[50] Davim J P. Machining of Hard Materials[M]. London: Springer, 2011.
参考文献
- [1] Litvin F L, Fuentes A. Gear Geometry and Applied Theory[M]. 2nd ed. Cambridge: Cambridge University Press, 2004.
- [2] Buckingham E. Analytical Mechanics of Gears[M]. New York: Dover Publications, 1949.
- [3] Klocke F, Brecher C, Löpenhaus C, et al. Machining of Gears[M]//Handbook of Manufacturing Engineering and Technology. London: Springer, 2015: 2017-2056.
- [4] Klingelnberg J. Bevel Gear: Fundamentals and Applications[M]. Berlin: Springer, 2016.
- [5] Müller H, Böswald J. Thermal errors in gear hobbing machines[J]. CIRP Annals, 2011, 60(1): 519-522.
- [6] Zhan J M, Wang X B, Li Y. Thermal error compensation for CNC gear hobbing machine based on BP neural network[J]. Journal of Mechanical Science and Technology, 2019, 33(4): 1915-1924.
- [7] Zhu S, Wang G, Duan J. Error modeling and compensation of CNC gear grinding machine[J]. Precision Engineering, 2020, 61: 56-67.
- [8] Li J, Xie L, Li S. A review on gear hobbing errors and compensation methods[J]. The International Journal of Advanced Manufacturing Technology, 2021, 112(5-6): 1237-1258.
- [9] Wang W, Jiang Z, Li Z. Geometric error identification and compensation for multi-axis CNC machine tools[J]. Mechanical Systems and Signal Processing, 2018, 104: 1-16.
- [10] Guo S, Zhang D, Liu Y. A method for thermal error modeling of CNC machine tools based on long short-term memory[J]. The International Journal of Advanced Manufacturing Technology, 2020, 106(7-8): 2867-2880.
- [11] Wegener K, Hoffmeister H W, Karpuschewski B, et al. Condition monitoring and process control in grinding[J]. CIRP Annals, 2011, 60(2): 541-563.
- [12] Tönshoff H K, Friemuth T, G. Becker J C. Process monitoring in grinding[J]. CIRP Annals, 2002, 51(2): 551-571.
- [13] Karpuschewski B, Wegener K, Inasaki I. Grinding chatter analysis and control[J]. CIRP Annals, 2001, 50(2): 519-538.
- [14] Denkena B, Tönshoff H K. Cutting edge geometries[J]. CIRP Annals, 2011, 60(2): 645-668.
- [15] Bouzakis K D, Lili E, Michailidis N, et al. Manufacturing of cylindrical gears by generating cutting processes[J]. CIRP Annals, 2008, 57(2): 676-696.
- [16] Antoniadis A, Vidakis N, Bilalis N. Fatigue fracture investigation of cemented carbide tools in gear hobbing[J]. Journal of Materials Processing Technology, 2003, 138(1-3): 95-102.
- [17] Sutherland J W, Kular D, Splittstoesser D. A review of machining with high-speed steel and cemented carbide tools[J]. Machining Science and Technology, 2001, 5(2): 197-224.
- [18] Klocke F, Gorgels C, Herzhoff S, et al. Hard gear finishing[J]. Gear Solutions, 2009, 7(1): 34-41.
- [19] Klingelnberg J. Hard gear finishing by grinding and honing[J]. CIRP Journal of Manufacturing Science and Technology, 2012, 5(1): 1-7.
- [20] Stadtfeld H J. The basics of gear contact: topology optimization[J]. Gear Technology, 2015, 32(2): 52-63.
- [21] Houser D R. Common grinding errors and their correction[J]. Gear Technology, 2018, 35(1): 28-35.
- [22] Reinhart G, Weissenberger M. Multibody simulation of machine tools[J]. CIRP Annals, 1999, 48(1): 309-314.
- [23] Brecher C, Witt S, Bäumler S. Error compensation for machine tools[J]. CIRP Annals, 2010, 59(1): 381-384.
- [24] Zhang Y, Yang J, Jiang H. Machine tool thermal error modeling and compensation by neural networks[J]. Journal of Manufacturing Science and Engineering, 2012, 134(2): 021006.
- [25] Xiang S, Lu X, Yang J. Thermal error prediction of gear grinding machine based on thermal inertia[J]. Measurement Science and Technology, 2021, 32(3): 035006.
- [26] Pawar P J, Rao R V. Parameter optimization of machining processes using teaching-learning-based optimization[J]. The International Journal of Advanced Manufacturing Technology, 2013, 67(5-8): 1725-1737.
- [27] Kundra T J, Prakash S. On-machine measurement of gear teeth[J]. Measurement, 2017, 109: 412-422.
- [28] Zhou X, Jiang Z, Song B. A geometric error model for CNC machine tools based on rigid body kinematics[J]. Precision Engineering, 2019, 55: 47-59.
- [29] ISO 1328-1:2013. Cylindrical gears — ISO system of flank tolerance classification — Part 1: Definitions and allowable values of deviations relevant to flanks of gear teeth[S]. Geneva: ISO, 2013.
- [30] ISO 230-1:2012. Test code for machine tools — Part 1: Geometric accuracy of machines operating under no-load or quasi-static conditions[S]. Geneva: ISO, 2012.
- [31] Cheng Q, Qi B, Liu Z, et al. An accuracy degradation analysis of CNC machine tools[J]. Journal of Manufacturing Systems, 2015, 37: 366-374.
- [32] Wang L, Liu H, Li T. Digital twin for gear manufacturing: a review[J]. Journal of Intelligent Manufacturing, 2023, 34(1): 1-22.
- [33] Tao F, Qi Q, Liu A, et al. Digital twin in industry: state of the art[J]. IEEE Transactions on Industrial Informatics, 2019, 15(4): 2405-2415.
- [34] Jones R, Jackson M. Laser surface texturing of gear teeth for friction reduction[J]. Tribology International, 2019, 135: 276-286.
- [35] Vlădescu S C, Medina S, Oliveira J, et al. The effects of surface texturing on tribological performance[J]. Tribology International, 2016, 98: 102-117.
- [36] Boschetto A, Bottini L. Laser micro-texturing of gear surfaces[J]. Optics and Lasers in Engineering, 2020, 127: 105955.
- [37] Kapp W, Winkel O. Gear grinding with CBN wheels[J]. Gear Technology, 2014, 31(3): 40-47.
- [38] Denkena B, de Leon L. Technological and economic assessment of CBN grinding[J]. Machining Science and Technology, 2010, 14(4): 537-559.
- [39] Hwang Y K, Lee C M. Surface roughness and cutting force prediction in high speed hobbing[J]. Journal of Materials Processing Technology, 2010, 210(10): 1309-1317.
- [40] Kim J D, Kang Y H. High speed cutting of gear steel[J]. Journal of Materials Processing Technology, 2003, 134(1): 55-62.
- [41] Gong Y, Wang J, Yang J. Thermal characteristics analysis of high speed gear hobbing machine[J]. Applied Thermal Engineering, 2016, 107: 810-820.
- [42] Li B, Luo B, Mao X. A study on the dynamic accuracy of gear hobbing machine[J]. Mechanism and Machine Theory, 2018, 129: 197-213.
- [43] Chen J, Lin S, He B. Error separation technique for rotary axis of CNC machine tools[J]. Precision Engineering, 2014, 38(3): 526-536.
- [44] Schwenke H, Knapp W, Haitjema H, et al. Geometric error measurement and compensation of machines[J]. CIRP Annals, 2008, 57(2): 517-539.
- [45] Ramesh R, Mannan M A, Poo A N. Error compensation in machine tools — a review[J]. International Journal of Machine Tools and Manufacture, 2000, 40(9): 1257-1284.
- [46] Guo Y, Zhao Y, Yu L. Review of gear measurement technology[J]. Measurement Science and Technology, 2020, 31(4): 042001.
- [47] Takeda Y, Funabashi H. Kinematic analysis of gear hobbing machine[J]. Mechanism and Machine Theory, 2005, 40(10): 1135-1150.
- [48] Neugebauer R, Denkena B, Wegener K. Machining of automotive powertrain components[J]. CIRP Annals, 2011, 60(2): 777-800.
- [49] Byrne G, Dornfeld D, Denkena B. Advancing cutting technology[J]. CIRP Annals, 2003, 52(2): 483-507.
- [50] Davim J P. Machining of Hard Materials[M]. London: Springer, 2011.