模具温度压不住,注塑机再贵也白搭。
同样的材料、同样的机台,夏天一到产量掉一截、次品多一堆。问题往往不在注塑机,而在模具冷却这一环。
一、为什么必须配冷水机?
注塑成型里,冷却定型占整个周期的 50%~70%。冷却慢,周期就长;温度不均,塑件就缩水、翘曲、出银丝。
靠自来水冲或冷却塔凑合用,问题很直接:水温随天气变,夏天 30℃ 以上降温慢、模温压不稳,薄壁件和低模温材料尤其明显;水垢越积越厚,冷却效率还会明显下降。
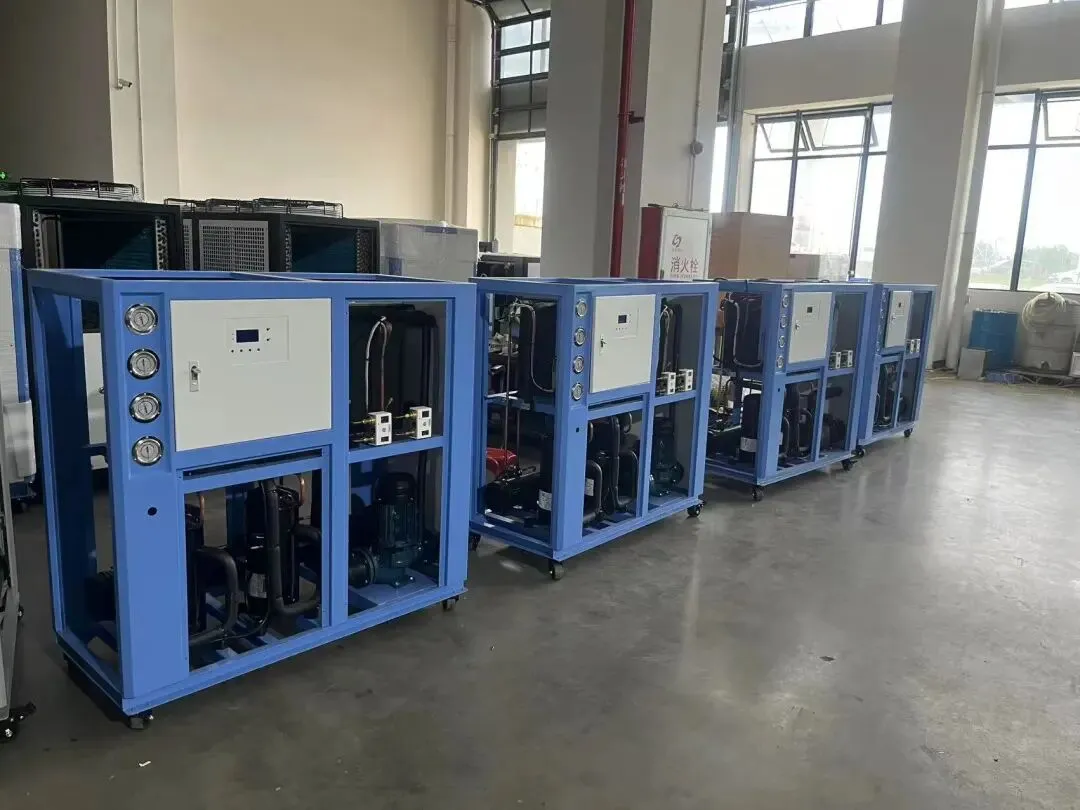
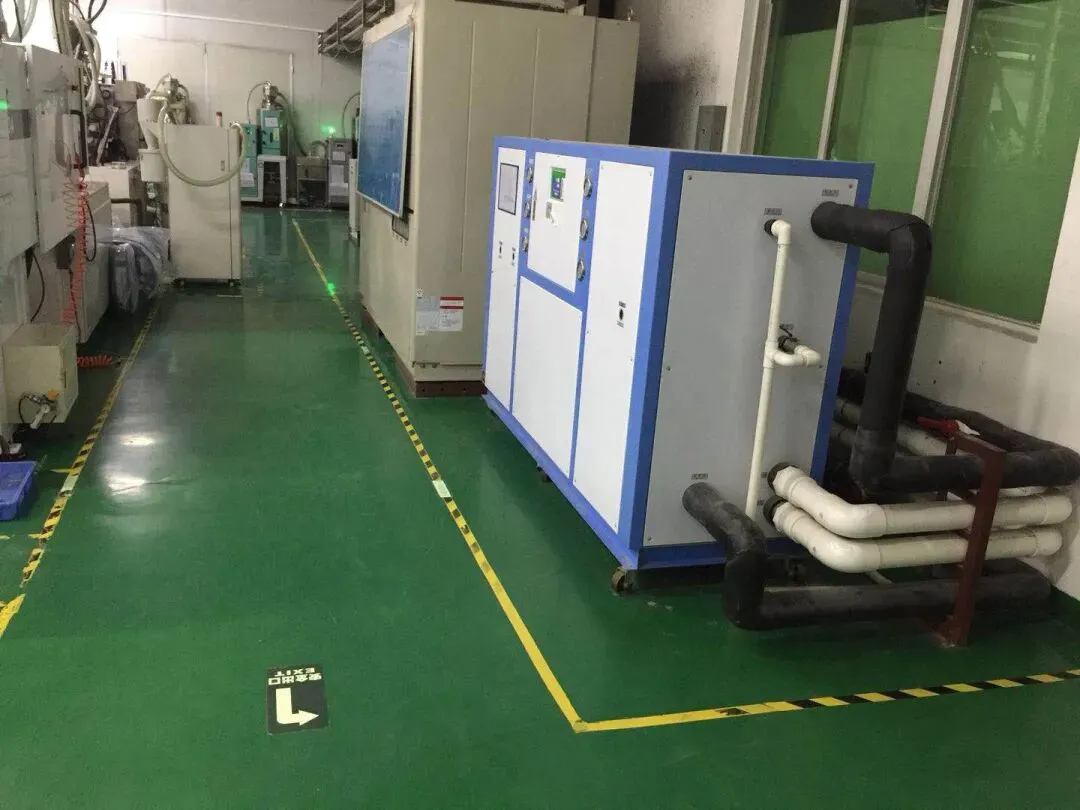
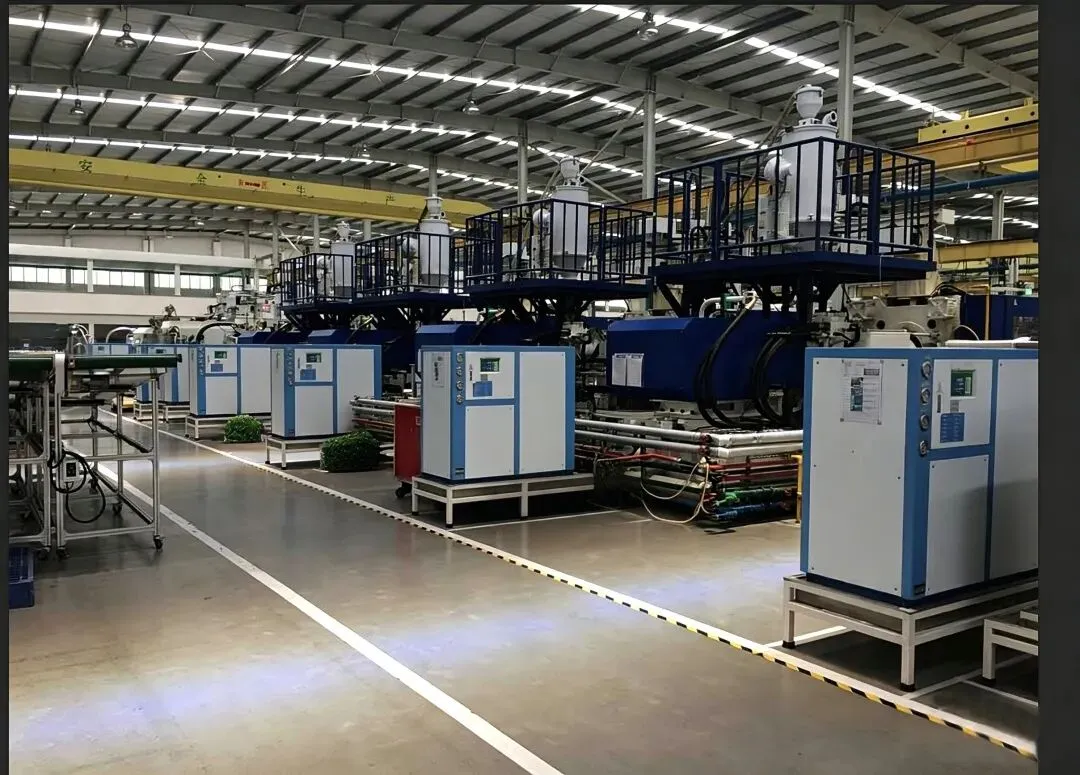
冷水机的作用,就是把 10~15℃ 的恒温冷水持续泵进模具流道,主动带走热量,不受天气影响。
二、配多大的?
经验公式:每 100 吨锁模力配 1~1.5HP。
注塑机吨位 | 冷水机配置 |
80~120 吨 | 1~2HP 风冷箱式 |
160~200 吨 | 2~3HP 风冷 / 水冷 |
250~360 吨 | 4~5HP 风冷 / 水冷 |
400~600 吨 | 6~9HP 水冷 |
800 吨以上 | 12HP 起,冷量再大用螺杆(30HP 起) |
模具大、周期长、多腔模要往上加;HP 选够了还不够,还要看水路流量和扬程,不然模温照样压不住。
机台散、没冷却塔,选风冷;机台集中、吨位大,选水冷。
PE、PP、ABS 水温 10~20℃ 就够;PC 这类高模温料要配模温机。
三、多久能回本?
以一台 120 吨机、一模一腔、配 2HP 冷水机为例:
•单模周期从 32 秒缩到 27 秒,小时产量从 112 模提到 133 模,提升约 19%;
•良品率从 90% 提到 96%;
•一天多出 500 多件合格品,单件毛利 0.3~0.5 元,每月多赚 4000~7000 元;
•一台 2HP 风冷机几千到一万多,按这个测算,两三个月回本(看订单和单价)。
四、宏赛的冷水机
我们是厂家直供,主打:
•风冷箱式(2~15HP):中小型注塑机接水接电就用;
•水冷涡旋 / 螺杆(涡旋 15~30HP,螺杆 30HP 起):大车间集中供冷;
•出水精度±1℃,24 小时连续运行,高低压、过载、防冻多重保护。
包安装、包调试、包培训,珠三角售后上门快。
正在为缩水、翘曲、夏天产能上不去头疼的老板,联系广东宏赛机械,免费帮你算该配多大、多久回本。