国产五轴这回站上的,是一条新赛道——AI 给的船票,让过去和进口差着身位的「软件与经验」短板,有了并跑的机会。智能编程把叶轮这类自由曲面刀路从「过去排 3 天」压到「新手几小时出」,热补偿把「跑久了就飘」的老毛病往回拽,数字孪生把试切搬进虚拟环境。但先把话撂这儿:AI 不替硬件打底子,选型和验收照样得看真功夫。
一、三个新赛道,起点一样
五轴联动机床本身,国产已经能造,市占率这两年还反超了进口;真正拉身位的是智能编程、热补偿、数字孪生这三件事。得说句实在话:这三件事里,进口在「嵌入式热补偿」和「数字孪生」上其实早交卷了——DMG MORI 的 duoBLOCK 用嵌入式热传感器做实时补偿,连续 24 小时加工定位精度波动压在 0.004 毫米以内;西门子、马扎克也把热补偿做成了固件级内嵌。国产多数还停在单点温度-变形线性回归。真正没交卷的,是「数据闭环 + 数字孪生 + AI 预测」这条新赛道——谁先把机床跑出来的真实数据喂成会自学习的模型,谁就领先,而这一局,国产和国际大厂差不多同时起跑。
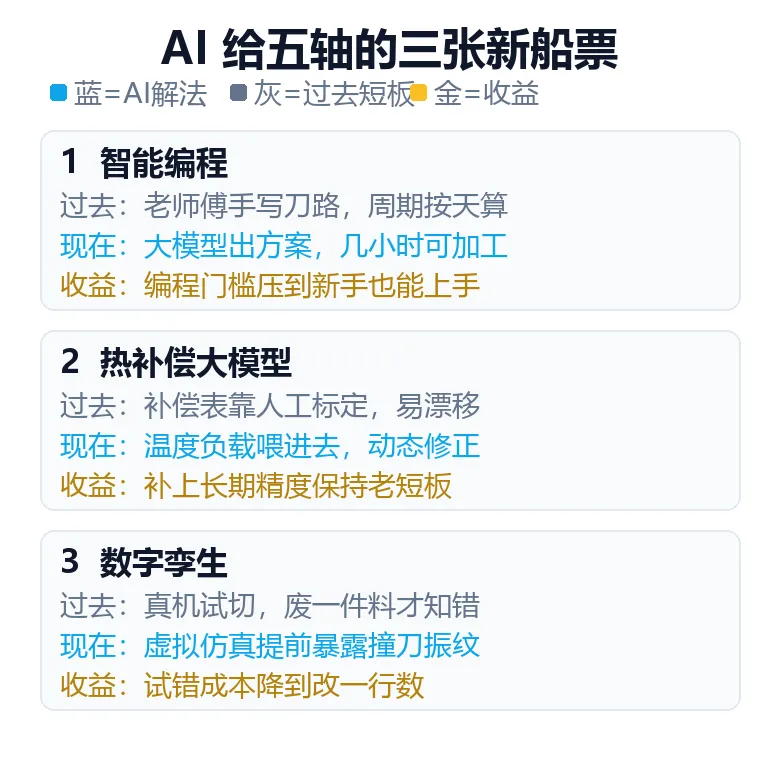
智能编程把复杂件门槛压下来。过去叶轮、叶盘这类自由曲面,靠老师傅手写刀路或高级 CAM 工程师,一个叶轮刀路排 3 天起步。现在大模型读懂图纸和毛坯,自动排刀路、选切削参数,新手也能在几小时内出可加工的方案。这恰恰是国内厂家的机会:不用在「谁家老师傅多」上跟进口比。
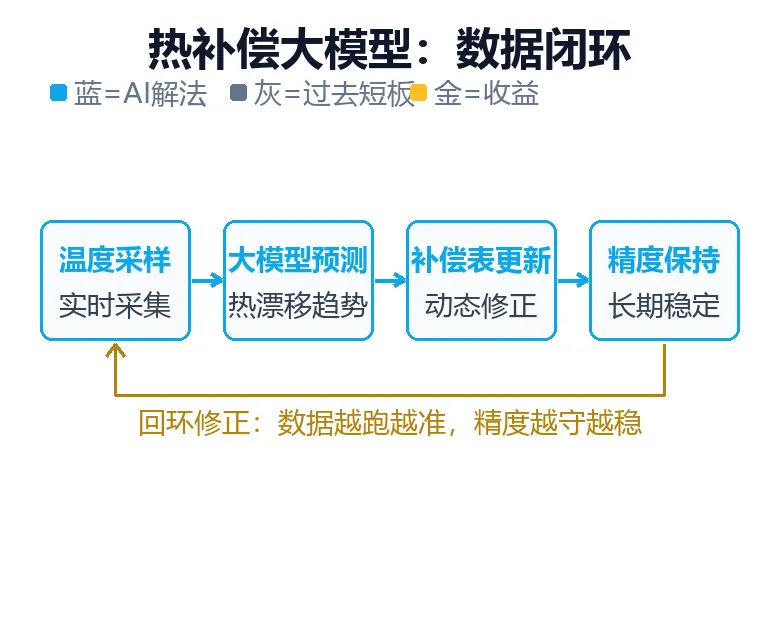
热补偿补上长期精度保持这块老短板。业内有个共识:机床总误差里,热误差要占四到七成——电机、主轴、丝杠一发热,刀尖相对工件就飘。国产五轴过去被诟病「跑久了就飘」,根子就在热补偿还是单点温度-变形线性回归,跟不上工况漂移。大模型把温度、负载、历史精度数据喂进去,预测并动态修正热漂移,相当于给机床装了个会自学习的「体温计」。这条「数据闭环」的新路,进口也刚起步——国产福力达 2025 年那份五轴实时热误差补偿专利(CN120508042A)已经用数字孪生加数据同化往前探了一步,不过量产落地还没见着。
数字孪生把试切搬进虚拟环境。新机型、新夹具先在孪生体里跑一遍加工仿真,撞刀、干涉、振纹提前暴露,再上真机——西门子 SINUMERIK ONE、Nidec 的 NC Twin 都已经把这套做成商用平台,五轴程序上机前先在虚拟里验一遍。国产目前还多停在「可视化 + 简单防撞」,多物理场耦合建模这块是短板。但方向一致:试错成本从「废一件料」降到「改一行数」。
二、但 AI 不替硬件打底子
说完机会,得泼盆冷水。精度保持性归根到底还是轴承、丝杠、光栅这些硬件的活;AI 能把已知误差补得更聪明,补不了基础刚性不足。有组数据很说明问题:国产五轴平均无故障时间大约 3 万小时,德日高端能到 5 万小时以上;国产主轴跑 3 万小时后精度衰减常超 30%,而日系高端跑 5 万小时径向跳动增量还能压在 2 微米内。所以买设备别只听「AI 赋能」四个字,得问清楚补偿是实时闭环还是离线标定值;验收时带球杆仪实测圆轨迹精度(高端五轴应优于 0.01 毫米、优者可达 0.006 毫米)、激光干涉仪看定位精度(高端机定位波动应压在 0.004 毫米量级),别信演示件。
三、给选型的三条实在建议
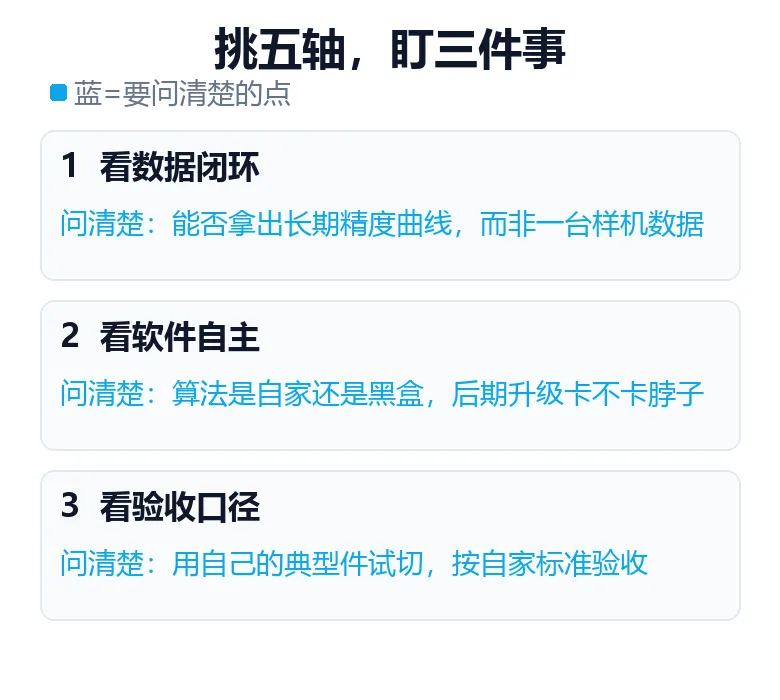
顺着上面说的,挑五轴时与其盯「AI」两个字,不如盯三件事:
1. 看数据闭环:厂家能不能拿出长期运行的精度曲线,而不是一台样机的漂亮数据。2. 看软件自主:编程和热补偿是自家算法还是买来的黑盒,后期升级卡不卡脖子。3. 看验收口径:用你自己的典型件试切,按你家的精度标准验收。
说到底,AI 给国产五轴的是一张新赛道的船票,不是免考卷。硬件底子、数据积累、验收眼光,这三样该较真还得较真。把「软件短板」补上,国产和进口才真正坐到同一张牌桌上。
同行常搜的这几个问题,这篇里都有答案:
· 国产五轴加AI,和进口差距真的缩小了吗?
· 智能编程能把五轴编程门槛降多少?
· 热补偿大模型对精度保持性有多大用?
· 数字孪生在五轴加工里到底解决什么?
机床智造家 · 专注机床工艺与结构设计
👉 点击文章上方蓝字关注,每周拆解一个机床结构 / 工艺干货
📩 关注后回复 手册,领取《机床结构设计自查清单(28 项)》
觉得有用,点个「在看」,让更多同行看见这门手艺