在木材加工中,顺纹锯切实木(Solid wood cutting along grain)是开料、剖分、裁边的基本工序。
但很多师傅都会遇到:锯片偏摆、切口崩边、出材率上不去、木屑粉尘大……
其实答案很简单——德国 Leitz(蓝帜)在其权威技术手册《Lexicon》第 7 版中,只用一页就讲清了:选刀,先分清齿形。
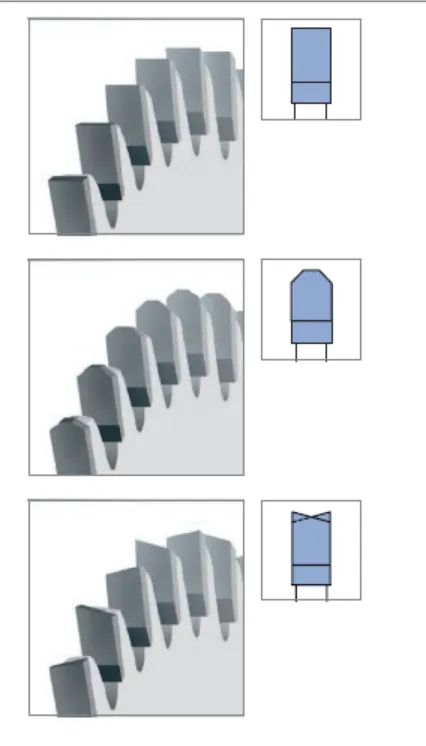
顺纹锯切实木,最关键的选刀决策就是齿形。Leitz 手册给出了三种齿形,对应三种典型工况:
FZ · 平齿(方形齿 square teeth)多用途应用,湿材、干材都适合。是你不知道选什么时的"万能牌"。TR · 梯形齿(trapezoidal teeth)推荐用于切割干材,切口痕迹最小。追求端面整洁,选它。WZ · 交替斜齿(alternative top bevel teeth)长纤维木材的理想选择,出料面(下表面)质量更高。切饰面、求光洁,优先考虑。💡 一句话记牢:
湿干通用选 FZ | 干料求净选 TR | 长纤维求面选 WZ
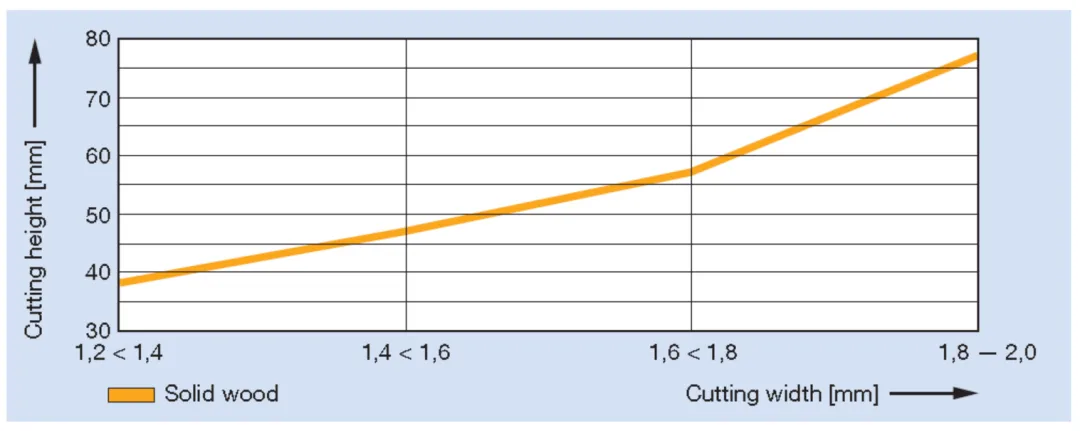
薄锯路(thin kerf)圆锯片能显著减少木材损耗,但它有个关键前提:切削高度取决于锯片的锯路宽度 SB。选片时,要对照手册的"切削高度图"(横轴为切削宽度 mm,纵轴为切削高度 mm)来匹配你的加工需求,避免"片太薄、切不动"。
实木加工参数折线图
- 图表清晰地展示了实木加工中切削宽度与切削高度的正相关关系。随着切削宽度的增加,切削高度也随之增加。
- 趋势:
- 当切削宽度在 1.2 ~ 1.4 mm 左右时,切削高度约为 38 mm。
- 当切削宽度增加到 1.4 ~ 1.6 mm 时,切削高度约为 48 mm。
- 当切削宽度在 1.6 ~ 1.8 mm 时,切削高度约为 57 mm。
- 当切削宽度达到 1.8 ~ 2.0 mm 时,切削高度上升至约 77 mm。
- 斜率变化: 在切削宽度达到 1.6 ~ 1.8 mm 之后,曲线的斜率明显变大,说明在这个区间内,随着切削宽度的微小增加,切削高度的增长速度加快了。
这套顺纹锯切方案,应用领域相当广:
▎锯木厂 ── 层压条、木料等
▎实木板生产 ── 多层板用层压条与芯层材料
▎拼花地板 ── 芯层与表层材料、层压条
▎型材产品 ── 线条、封边条、尺条
▎体育用品 ── 滑雪板、乒乓球拍等
✅ 环保利用资源 —— 更省材
✅ 减少木屑与粉尘 —— 车间更干净
✅ 优化木材利用率 —— 更省钱
✅ 标准切割下出材率更高 —— 从同一工件获得更多木条
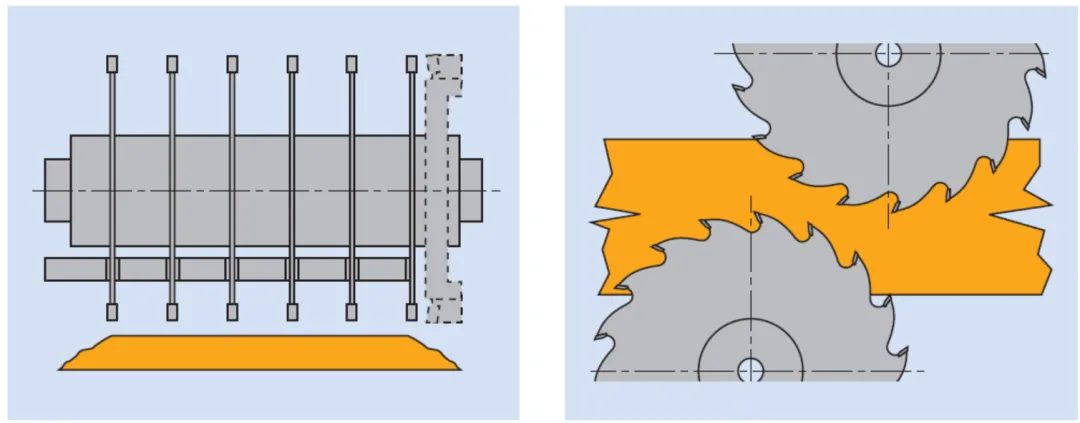
① 无自动进料的多轴多片锯
为防锯片弯曲,建议在电机侧使用宽锯片或碎料刀;锯切薄木条时使用分料刀,并搭配可分离式(分段)台面。
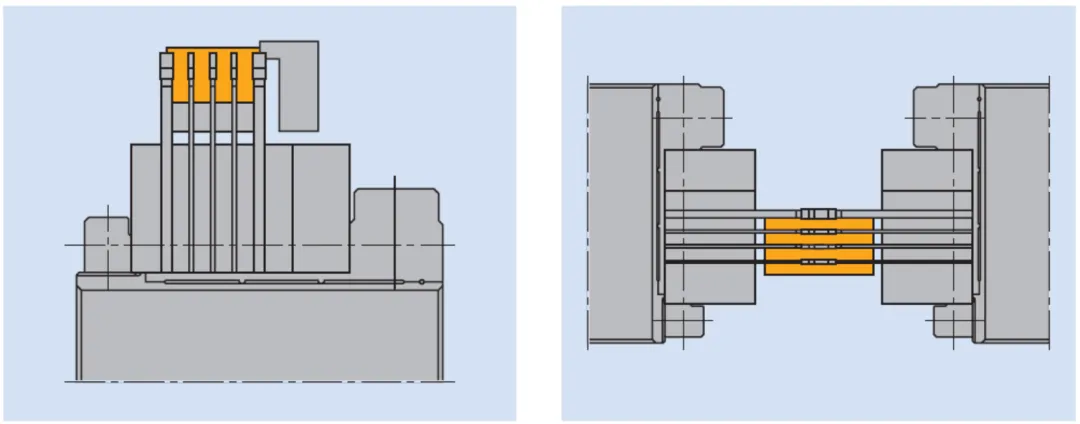
② 带自动进料的多轴机床(水平/垂直切割)
• 锯轴需配高精度轴承,保证精度;
• 弯曲、扭曲的材料,需要精确稳定的进给装置;
• 垂直锯切时,精确调整主轴与导向(上、下侧主轴);
• 水平切割时,分料刀厚度取决于锯片切宽,且必须 100% 水平对齐。
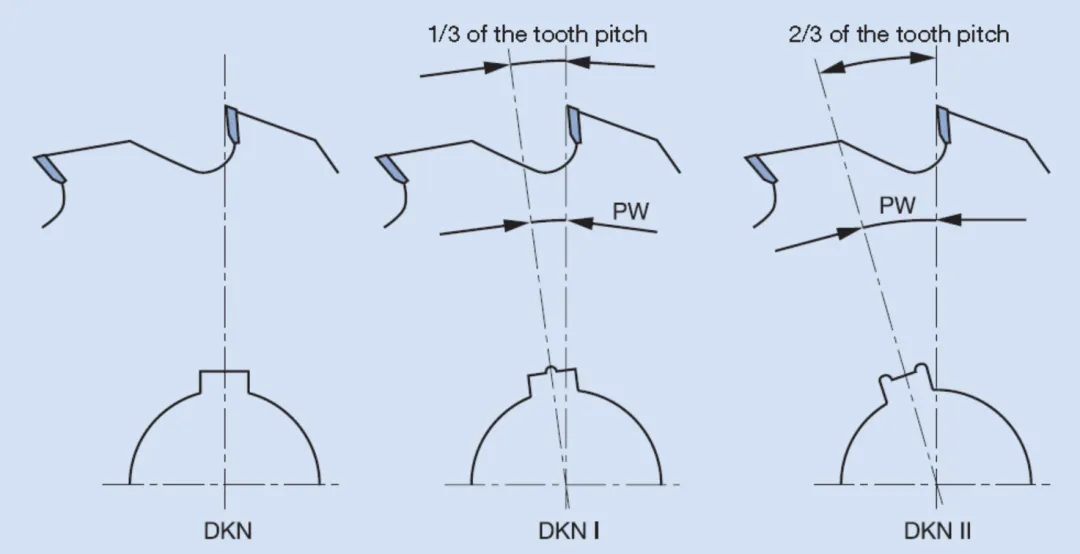
③ 圆锯片螺旋排列
双键槽位置按齿距的 1/3 与 2/3 布置。
📌 结语
一页手册,一套选刀逻辑:
齿形选对(FZ / TR / WZ)+ 薄锯路选型合理 + 安装调试到位,
才能让切口质量与出材率兼得,把每一方木材都用在刀刃上。
资料来源:Leitz Lexicon(第 7 版)"1. Sawing — 1.1 Solid wood cutting along grain(锯切 · 实木顺纹锯切)"。术语以英文原版为准,本文仅供参考。