正文
做 CNC 精密加工这些年,被问得最多的问题之一就是:6061 和 7075,到底该用哪个?
两种都是工业铝里最常见的牌号,外观看上去几乎一样,但成分、力学性能、加工表现和适用场景都不一样。选错了,要么产品强度不够,要么加工成本白白增加。
这篇文章从五个判断点把这件事讲清楚,下次定材料不用再翻资料。
一、成分差异决定了根本性能
6061 和 7075 最大的差别在合金元素配比:
- 6061:铝-镁-硅系(Al-Mg-Si),主要合金元素是镁和硅
- 7075:铝-锌-镁-铜系(Al-Zn-Mg-Cu),锌含量最高,并加了铜
这个差别直接决定了两件事:
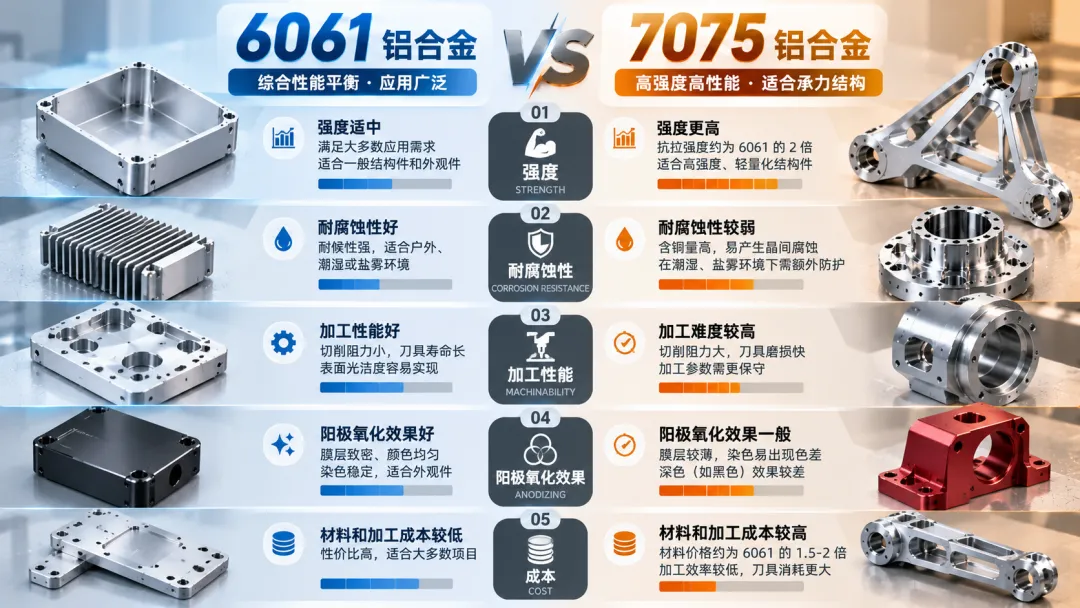
- 强度等级:7075 抗拉强度可达 6061 的近 2 倍,是硬铝里强度最高的牌号之一
- 焊接性:6061 可焊性良好,7075 因为含锌铜高,常规焊接容易开裂,基本不推荐焊接结构
所以如果产品需要后续焊接,材料几乎只能在 6061 里选;如果追求高强度低重量,7075 更合适。
二、强度重量比 7075 胜出
7075 密度和 6061 几乎一样(都是 2.7-2.8 g/cm³ 范围),但强度高出一截。这意味着:
典型的应用场景对比:
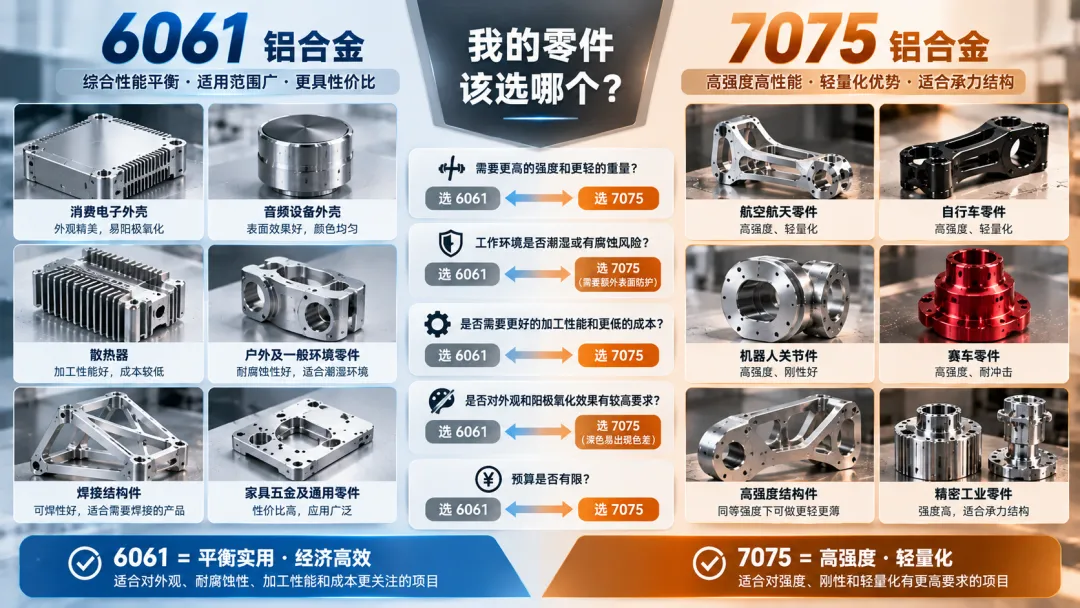
- 航空航天结构件、自行车架、机器人关节件:偏向 7075
- 电子外壳、音频设备外壳、散热器、家具五金:偏向 6061
但要小心一个误区:强度不是越高越好。强度高了,零件会变脆,缺口敏感性也变差,受冲击反而容易裂。
三、耐腐蚀性 6061 显著占优
7075 因为含铜,在潮湿、盐雾环境下更容易出现晶间腐蚀。6061 的耐腐蚀性则和普通铝接近。
如果产品的工作环境是:
- 接触海水或盐雾:6061 是默认选项,7075 通常要做额外的表面防护
很多产品会在 7075 上做阳极氧化或喷漆来补耐腐蚀性短板,这能缓解但不能完全消除。
四、加工难度和成本 6061 更友好
这是很多采购没想到的:
- 6061 切削阻力小:刀具寿命长、表面光洁度容易做出来
- 7075 切削阻力大:刀具磨损快、表面容易出现"刀痕"、加工参数要保守
实际成本差异:
- 同等精度下,7075 加工效率大约低 20-30%
- 刀具消耗 7075 是 6061 的 1.5-2 倍
- 7075 表面想要做镜面或细纹,得多花一道精加工工序
所以如果产品没有硬性强度需求,6061 是更经济的选择。
五、阳极氧化表现两者不同
如果产品最终要阳极氧化(音频外壳、消费电子件很常见),这个差异要知道:
- 6061 阳极氧化后:颜色均匀、膜层致密、染色稳定
- 7075 阳极氧化后:膜层偏薄、染色容易出现色差、深色(如黑色)尤其明显
所以外观件首选 6061——既好加工,又好做表面处理。
综合判断:一张速查表
写在最后
6061 和 7075 没有绝对的好坏,只有合不合适。
选材的核心不是"哪个更强",而是"产品需要什么"——强度、外观、加工性、成本、耐环境,哪个最重要,排个序再选,基本不会出错。
如果你的零件在强度边界附近犹豫不定,把图纸发给加工厂让他们看——十几年的加工经验告诉我们,很多看似要 7075 的零件,最后用 6061 优化结构也做到了同等强度,反而省下了材料和加工成本。
苏锐五金(喜莱克森),东莞精密五金加工厂,专注 CNC 车削、铣削、五轴加工,常年加工 6061、7075、5052 等多种铝合金,音频外壳、消费电子结构件、机器人零件都有大量案例。
常见问题(FAQ)
Q1:7075 一定比 6061 好吗?
不一定。7075 强度高、耐腐蚀差、加工难度大、加工成本高。如果产品没有硬性强度要求,6061 是更经济、更容易做表面处理的选择。强度够用就好,过度追求高强度牌号反而会推高成本、降低良率。
Q2:7075 能做阳极氧化吗?
可以做,但效果不如 6061。7075 含铜量高,阳极氧化膜层偏薄,染色(尤其是黑色、深灰色)容易出现色差和不均匀。如果一定要做 7075 黑色阳极氧化,建议和加工厂沟通专用的工艺参数,或者接受一定的色差范围。
Q3:6061 和 7075 价格差多少?
通常 7075 的原材料价格是 6061 的 1.5-2 倍,加工成本再叠加 20-30%(刀具损耗和加工效率差异)。如果一个零件两种材料都能满足要求,单件综合成本可能差出 50% 以上,定材料前最好让加工厂报一下实际加工价。
Q4:怎么判断图纸上写的"铝合金"到底是哪种?
图纸上必须明确标注牌号(如 6061-T6 或 7075-T6),不能只写"铝合金"。如果图纸只写"铝合金"或"铝件",按行业惯例默认按 6061 处理。如果设计方希望用 7075,需要在图纸或技术协议里明确写出来,并附上对应的热处理状态(如 T6)。