十大品牌
当前位置:
首页
>
排行榜
>金刚石磨粒流磨料怎么选?粒度、硬度、粘度一次讲清
金刚石磨粒流磨料怎么选?粒度、硬度、粘度一次讲清
更新时间 2026-10-05 11:33:59
金刚石磨粒流磨料怎么选?粒度、硬度、粘度一次讲清
很多工厂在选择金刚石磨粒流磨料时,最容易遇到的问题就是:
到底选多少目?磨料要硬一点还是软一点?粘度越高是不是越好?
其实,金刚石磨粒流磨料的加工效果,并不是单看某一个参数,而是由
粒度、硬度、粘度以及工件材质、孔径、加工要求
共同决定。
如果选型不合适,就可能出现切削力不足、去毛刺效率低、局部抛光不均匀,甚至磨料难以通过工件等问题。
一、先看粒度:决定“磨得粗还是细”
粒度可以简单理解为磨料中金刚石磨粒的大小。
通常情况下:
粗粒度
:切削能力强,适合去毛刺、倒圆角、快速去除加工痕迹
中等粒度
:兼顾切削效率和表面改善
细粒度
:切削更细腻,更适合精加工和表面光整
超细粒度
:适合对表面粗糙度要求较高的精密加工
例如可以按照加工阶段进行考虑:
加工目的
常用粒度思路
大毛刺、明显加工痕
粗粒度
去毛刺+倒圆角
中粗粒度
表面精加工
中细粒度
精密抛光
细粒度
镜面及超精加工
更细粒度
需要注意的是,
不是粒度越粗,效率就一定越高
。
如果工件本身孔径比较小、流道比较复杂,磨粒过粗可能通过性不好;反过来,如果毛刺比较大,却使用非常细的磨料,也可能出现加工时间长、效率低的问题。
一个简单判断方法:
毛刺大、余量多 → 优先考虑粗一些的粒度
毛刺小、主要改善表面 → 优先考虑细一些的粒度
如果是从粗抛逐步做到精抛,也可以采用
先粗后细
的加工思路。
二、再看硬度:决定磨料“顶不顶得住”
这里说的硬度,不能简单理解成“磨料越硬越好”。
金刚石本身硬度非常高,但
磨粒流磨料整体的加工硬度,还受到高分子载体体系、磨粒含量以及配方结构影响
。
硬度较高的磨料,一般具有更强的支撑能力。
在加工过程中,磨料受到设备压力后,需要能够保持一定的形态和切削能力。
硬度偏低可能出现:推动过程中容易变形、切削力不足、去毛刺效率下降、加工时间增加
硬度偏高也不一定好:对复杂结构的适应性可能下降、通过小孔、弯曲流道的能力可能受到影响、对精密表面的加工可能过于“激进”
所以,硬度选择应该围绕
工件材质+毛刺情况+加工压力+孔道结构
来确定。
三、再看粘度:决定“能不能顺利通过”和“加工是否稳定”
很多人选磨粒流时会问:
粘度是不是越高越好?
答案是:
不是。
粘度太低和太高,都可能影响加工。
粘度偏低,磨料流动性较好,但可能存在:
对磨粒的支撑能力不足、加工压力传递效果不理想、复杂区域停留能力不足、切削效果不稳定
粘度偏高,虽然支撑性和成团性可能更好,但也可能出现:
小孔通过困难、复杂流道阻力增加、设备推动压力升高、工件装夹和脱料更加困难
所以,粘度真正需要解决的问题是:
既要让磨料能够顺利通过加工区域,又要保证足够的切削支撑能力。
尤其是加工
小孔、交叉孔、深孔、弯曲流道和复杂型腔
时,粘度选择更加重要。
四、粒度、硬度、粘度到底是什么关系?
可以简单理解为:
粒度决定“磨什么程度”、硬度决定“磨的时候有多强”、粘度决定“磨料能不能稳定地通过加工区域”
三者不是独立存在的。
例如:情况1:大毛刺、加工余量较大
可以考虑:
较粗粒度 + 较强切削能力 + 合适粘度
重点是提高去除效率。
情况2:小孔、复杂流道
重点不是单纯追求高硬度。
需要综合考虑:
粒度通过性 + 适当硬度 + 合适粘度
否则即使切削能力很强,磨料进不去,也是没有意义的。
情况3:精密抛光
通常需要:
更细粒度 + 合适硬度 + 稳定粘度
重点从“快速去除材料”转向“稳定改善表面质量”。
五、金刚石磨粒流适合哪些工件?
金刚石磨粒流更适合对加工效率和表面质量都有较高要求的精密加工场景。
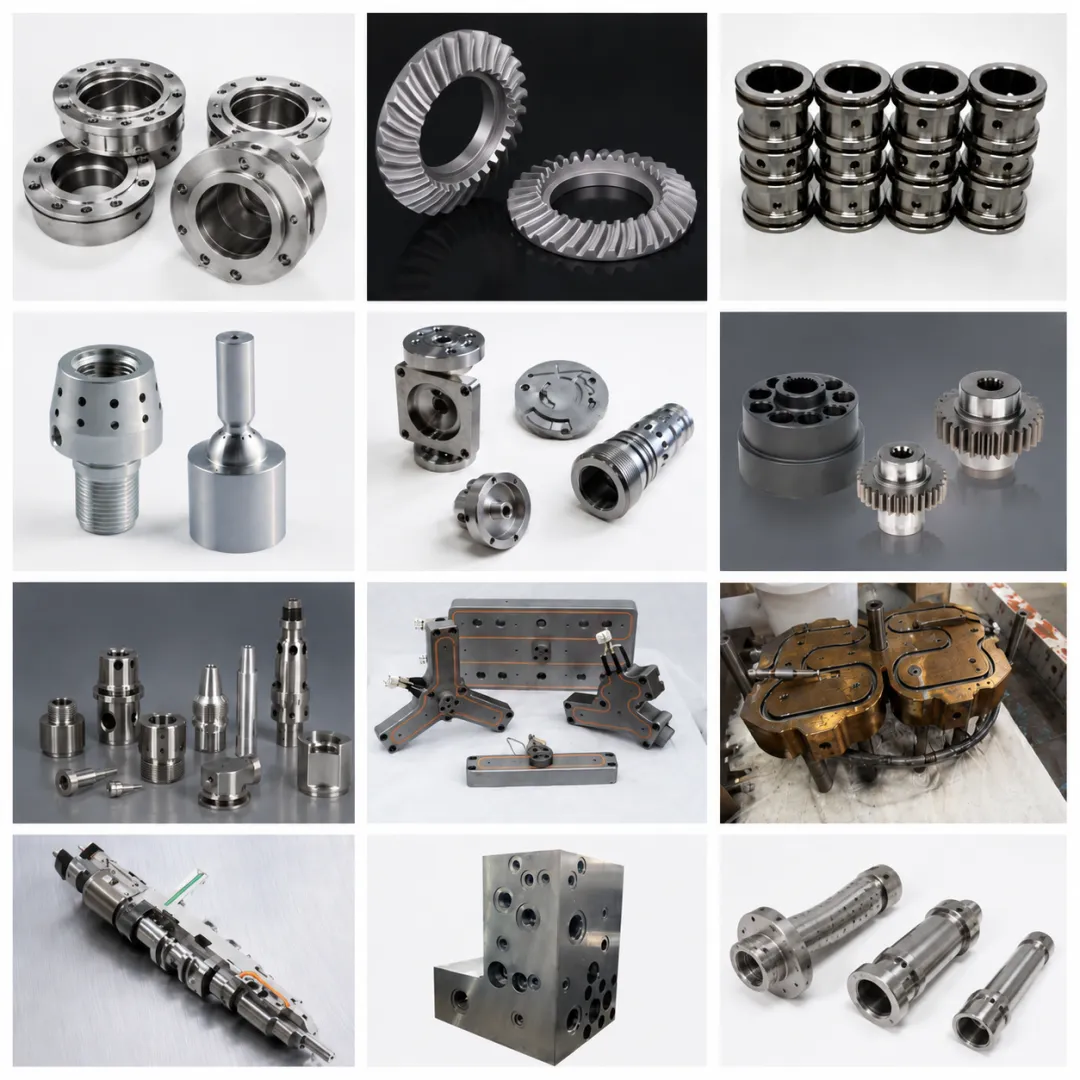
例如:精密五金零件、模具型腔、精密内孔、交叉孔、深孔、异形孔、复杂流道、精密机械零件
难以使用传统工具加工的内部结构
尤其是一些传统砂轮、抛光轮无法直接接触的区域,磨粒流可以利用磨料在压力下流动的方式,对内部通道进行加工。
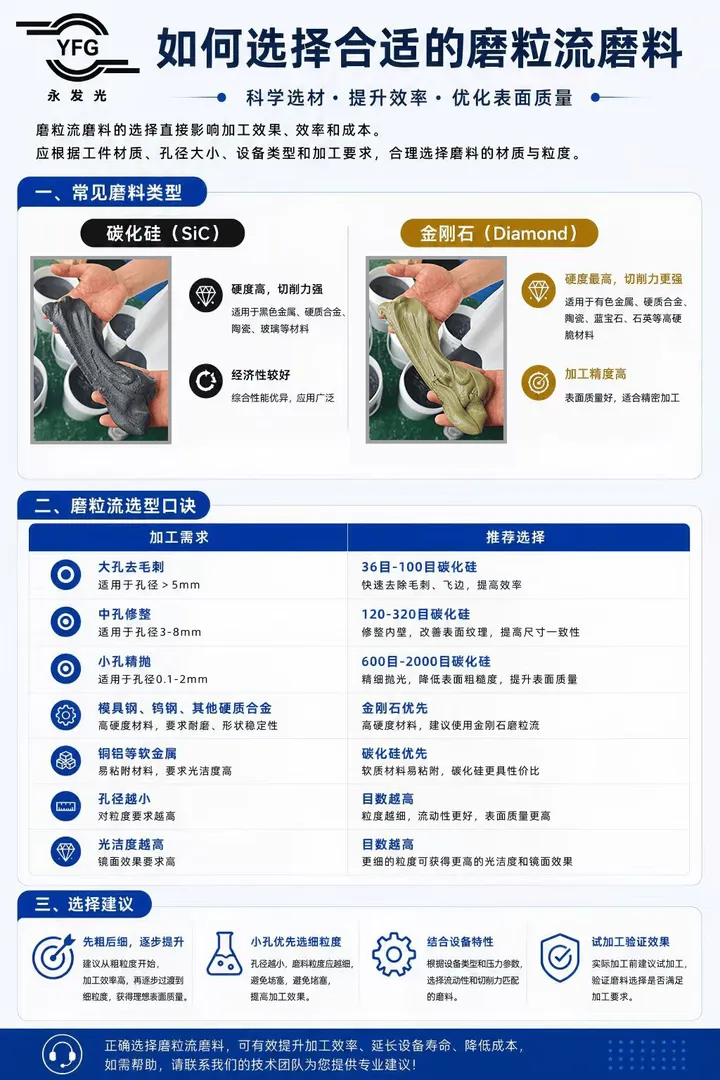
六、金刚石磨料和碳化硅磨料怎么选?
这是采购时经常遇到的问题。
简单来说:
金刚石:更偏向高效、精密、难加工材料和高要求表面加工。
碳化硅:适用范围广,性价比高,是很多常规磨粒流加工中的常用选择。
如果工件硬度较高、材料难加工,或者对加工效率、精密表面质量有更高要求,可以优先考虑金刚石体系。
如果主要是普通金属去毛刺、倒角和常规表面改善,则可以根据成本和加工要求综合考虑碳化硅。
七、实际选型不要只问“多少目”
采购磨粒流时,建议把下面几个参数一起提供给厂家:
① 工件材质
例如不锈钢、模具钢、铝合金、铜合金等。
② 最小孔径
这是决定磨料通过性的关键参数之一。
③ 孔道长度
同样的孔径,短孔和深孔需要的磨料状态可能不同。
④ 毛刺大小
是轻微毛刺还是明显毛刺,会直接影响粒度选择。
⑤ 最终要求
是去毛刺、倒圆角,还是降低粗糙度、精密抛光?
⑥ 设备压力
磨料最终需要和设备的压力范围、夹具结构进行匹配。
八、一个简单的选型公式
如果你不知道从哪里开始,可以按照这个思路:
先看工件 → 再看孔径 → 再看毛刺 → 再定粒度 → 最后调整硬度和粘度。
不要反过来。
因为对于磨粒流来说:
没有“万能目数”,也没有“越硬越好”或“越粘越好”的磨料。
真正合适的磨料,是能够在设备压力下稳定通过加工区域,同时提供足够切削力,并且最终达到工件表面要求的磨料。
九、给采购人员一个最简单的判断
如果你正在给工厂采购金刚石磨粒流,可以直接把这几个信息发给厂家:
工件材质 + 最小孔径 + 孔深/流道长度 + 毛刺情况 + 当前粗糙度 + 目标粗糙度 + 设备压力
厂家就可以根据实际工况推荐合适的
金刚石粒度、磨料硬度和粘度等级
。
最后记住一句话:
粒度选对,决定加工效率;硬度匹配,决定切削稳定性;粘度合适,决定磨料通过性和加工均匀性。
三者匹配,才能真正把金刚石磨粒流的加工效果发挥出来。
本文来自网友投稿或网络内容, 如有侵犯您的权益请联系我们删除, 联系邮箱:wyl860211@qq.com 。
别跟风!少儿英语网课排行榜前10名哪家靠谱?建议跟风报的家长着重看这几家(附价格)
高端品牌为何独宠吸塑包装?不止颜值出众,更藏 “芯” 级实力
热门文章
黄三色是哪三色颜色的?解析黄三色的具体颜色及其应用
十大平板拖把品牌排行榜_什么牌子的平板拖把好
第一次做ae视频一般多少秒,制作视频的时长建议
十大免费mp3音乐网站_mp3歌曲下载网站哪个好_MP3音乐网站大全
达泊西汀十大品牌排行榜_达泊西汀品牌排名_达泊西汀品牌排行榜
十大必看番号有哪些?你知道哪些是值得一看的热门番号吗?
亚洲尺码和欧洲尺码区别是什么
包机和专机的区别是什么?
随机文章
10个月宝宝每天需要喝多少奶粉?是否有一个标准量?
十大必看番号有哪些?你知道哪些是值得一看的热门番号吗?
宝宝喝奶粉消化不良怎么办?
Is "How do you pronounce 'formula' in English?" a Common Question for New Parents?
米诺地尔十大品牌排行榜_米诺地尔品牌排名_米诺地尔品牌排行榜
wow十大板甲幻化
用120毫升的水放几勺奶粉:你真的知道吗?
MRO工业品十大采购平台-工业品一站式采购平台排行榜
三轮车十大品牌排行榜:三轮车品牌十大排行榜:三轮车什么牌子好:2025