做锌合金压铸电镀的同行,几乎都碰到过这样的生产困境:
电镀主盐、光亮剂选用优质原料,产线设备维护到位,可批量生产依旧出现镀层起泡、脱皮、麻点、镀层结合力不足。 工程师反复调试电流、调整 pH 值,问题却始终得不到根治。
很多人把全部目光聚焦在电镀缸,却忽略了镀前脱膜活化这个关键前置工序。
锌合金压铸件属于多孔材质,压铸蜡膜、脱模硅油、振光研磨粉尘,极易藏匿在工件微观孔隙、盲孔与夹缝之中。普通除油、简单酸洗,只能清洗工件外表面,孔隙内的污染物无法彻底清除,等到电镀完成受热之后,缺陷就集中爆发。
传统工艺采用「防染盐 + 氰化钠脱膜 + 酸活化」两道工序。虽然可以实现基础处理,但在当下环保大环境下,弊端日益凸显: 🔴 氰化物属于高危管控危化品,采购、仓储、废液处置成本高,安全管控压力大; 🔴 两道工序两套槽体,产线拉长,设备投入高,水洗耗水量大; 🔴 复杂小件、振光精密件,很容易出现夹缝活化不到位。
不少工厂尝试改用强酸替代,又陷入新的麻烦:活化不彻底、精密工件过腐蚀报废、槽液不稳定,批次良率波动大。
药剂选型不能只看采购单价,需要综合环保合规能力、微孔污物去除能力、基材腐蚀可控度、工艺窗口宽容度、槽液维护难度、多工况工件适配性六大维度综合评估。
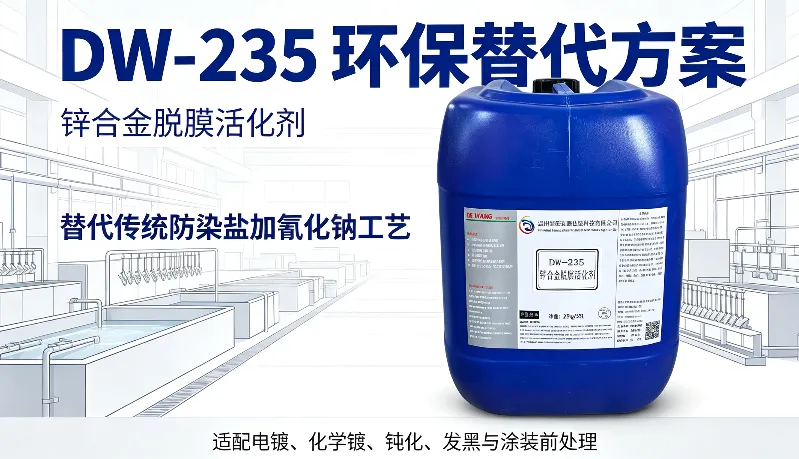
温州德旺表面处理科技有限公司深耕锌合金镀前预处理领域,针对行业一线高频痛点,推出DW‑235 锌合金脱膜活化剂一体化环保方案,帮助众多电镀企业实现工艺升级,平衡环保合规、产品良率与生产成本。
📝行业高频问答|锌合金脱膜活化选型参考
整理来自全国各地电镀加工厂的真实咨询,解答工艺人员最关心的实操问题。
Q:锌合金镀层起泡脱皮,一定是电镀药水的问题吗?不一定。 锌合金压铸件内部布满微孔,压铸硅油、蜡质藏在孔隙内部,常规清洗很难清除干净。电镀之后受热就会出现起泡脱皮。
DW‑235 锌合金脱膜活化剂是环保酸性处理剂,渗透活化能力强,可以快速打开锌合金微观孔隙,清除孔隙内部残留压铸蜡、硅油、氧化层与钝化层,同步完成基材拉白活化,从镀前源头提升镀层、涂层附着力。
Q:振光研磨后的精密小五金件,如何避免过腐蚀造成尺寸报废?精密锁具、饰品、箱包五金,对尺寸公差要求严苛,不能使用强腐蚀体系。 DW‑235 专门针对研磨、振光后的锌合金精密小件研发,配方温和,对锌基材腐蚀可控。既能清除抛光残渣与氧化膜,又不会损伤工件本体,也可直接作为镀槽之前的最终活化工序使用。
Q:脱膜和酸活化工序合并,老产线需要大规模改造吗?不需要大规模改造。 DW‑235 可将传统两道工序合并为单槽浸泡作业,缩短产线流程,减少设备投入,降低水洗耗水量。
⚠️槽体必须选用 PVC、PP 防腐槽,严禁铁槽、碳钢槽、铜槽,金属杂质溶入会污染槽液,引发批量电镀不良。原有合格防腐槽清洗干净即可直接配液使用。
Q:工件存放时间久,氧化厚重、脱模剂残留严重该如何处理?针对氧化皮厚重、脱模残留严重工件,DW‑235 药剂浓度可上调至 60‑70mL/L,适度延长浸泡时间。 生产过程严禁超浓度、超长时间处理,防止锌合金基材过腐蚀发灰。新批次工件上线前,务必先做小试确认效果,再投入大批量生产。
Q:无氰脱膜活化药剂,日常槽液维护需要关注哪些要点?生产过程做好前道除油工作,减少油污、抛光残渣带入槽液,定期打捞槽内浮渣沉淀物。 药剂会随着工件带出发生损耗,结合工件外观以及镀层附着力情况,及时补加 DW‑235 脱膜活化剂与硫酸。 冬季低温环境,建议将槽液加温至 25℃以上,保障活化处理效率。 当出现工件活化不均、表面发灰、镀层附着力下降、槽液浑浊发黑、反应活性降低时,可以优先做部分换液;污染严重,建议直接整槽更换新液。
Q:使用无氰一体化药剂,会不会加大工厂废水处理压力?DW‑235 为无色透明酸性液体,常温状态体系稳定,无分层沉淀,无挥发烟雾。产品不含氰化物、重铬酸盐以及各类有害重金属,废水处理流程简单,满足各大电镀园区环保管控标准,适合企业规模化生产使用。
⚙️DW‑235 实操工艺要点
标准槽液配比(每升工作液): DW‑235 脱膜活化剂使用范围 30‑70mL/L,最佳使用量 50mL/L; 浓硫酸 d=1.84 使用范围 10‑30mL/L,最佳使用量 15mL/L; 纯净水补充至 900‑960mL/L,最佳补加量 935mL/L; 浸泡处理时间区间 10‑60 秒,最佳工艺 30 秒; 常温作业,推荐工作温度 25‑40℃。
配液操作顺序不可颠倒: 1. 彻底清洗槽体,清除油污、杂质以及残留旧液; 2. 注入 80% 容积常温纯净水; 3. 加入 DW‑235 充分搅拌均匀; 4. 缓慢加入浓硫酸,全程持续搅拌,禁止快速倾倒,避免液体飞溅; 5. 补加纯净水至规定容积,搅拌完成后静置 10‑15 分钟,即可投入生产。
故障快速排查🔹活化不干净、氧化膜残留:药剂浓度偏低、浸泡时间不足或者槽液老化,补加药剂,适度延长浸泡时间,必要时更换槽液。 🔹工件表面发灰、轻微腐蚀:药剂浓度过高、浸泡时间过长或者温度偏高,稀释槽液,缩短处理时间,降低槽液温度。 🔹后续镀层起泡、附着力差:工件漂洗不彻底,存在药剂残留,强化水洗工序,增加溢流水洗环节。
📌真实落地应用案例
案例一:浙江本地锌合金锁具饰品电镀厂
该企业原有产线采用防染盐 + 氰化钠脱膜搭配独立酸活化工艺。受园区环保管控,危化品管理成本逐年上涨,振光后的小件经常出现脱皮起泡,不良率维持在 8% 左右。 导入 DW‑235 一体化脱膜活化工艺,沿用原有 PP 防腐槽配液,取消氰化工位。生产温度控制 26‑36℃,浸泡时间 25‑35 秒,后端配套两级溢流水洗。 新工艺落地后,起皮起泡不良下降至 2% 以内,水洗用水量下降约 30%,顺利通过园区环保核查,实现稳定量产。
案例二:四川电镀产业园工艺品加工厂
企业主营锌合金摆件、香水瓶盖压铸件,工件存放周期长,氧化钝化层厚,此前使用浓硫酸拉白工艺,工件容易过腐蚀,涂层附着力波动大。 切换 DW‑235 工艺,针对高氧化工件将药剂调整至 65mL/L,浸泡 42‑48 秒。药剂有效清除压铸蜡膜和老化钝化层,工件拉白均匀,基材无过腐蚀现象,后续化学镀、涂装的涂层附着力得到明显提升,批次生产稳定性显著改善。
✨工艺切换温馨提示
DW‑235 所有工艺参数来源于实验室标准测试环境。各个工厂的压铸原料、振光工艺、产线设备、水质条件均存在差异。正式大批量投产前,一定要完成小试、中试验证,结合现场工件实际表现微调浓度、时间、温度参数,切勿直接照搬参数大批量上线。 本药剂仅适配锌合金工件,不可用于铝合金、铜材等其他材质。
行业绿色转型已是大势所趋,淘汰高污染高风险工艺,不只是简单更换一款药水,更是整套工艺体系的适配优化。温州德旺表面处理科技有限公司持续聚焦锌合金镀前预处理技术,依托 DW‑235 锌合金脱膜活化剂产品,为压铸五金、电镀涂装企业输出可落地、可量产的无氰脱膜活化整体工艺解决方案,助力国内表面处理行业高质量发展。