十大品牌
当前位置:
首页
>
排行榜
>切割机怎么选、怎么用、怎么验
切割机怎么选、怎么用、怎么验
更新时间 2026-10-01 00:45:53
切割机怎么选、怎么用、怎么验
试样切得好不好,直接决定金相组织的真实性;先看懂转速、进给、冷却这三组参数
切割片的选型、转速与进给的匹配、冷却液的流量,决定试样表面有没有“烧伤”
很多高校材料实验室、第三方检测机构和材料企业都经历过类似情况:样品用角磨机或工业锯床随手切一块,磨抛半天,上显微镜一看,组织全是“烧伤”假象——问题往往就出在切割这一步。
切割机和锯床是两件事:锯床追求效率和产量,实验室切割机追求“切割损伤最小”。这篇文章只讲清楚四件事:切割机到底在“切”什么、三条主流路线怎么选、关键参数怎么读、切割质量怎么验证。
01 先搞清楚:实验室切割机到底在“切”什么
金相制样的第一步:
切割机负责把钢棒、板材、铸件、陶瓷、晶体等原材料,切出一块尺寸合适、能拿得住、代表材料真实组织的试样。后面镶嵌、磨抛、观察、评级,全部建立在“切得对不对”之上。
切割≠锯床:
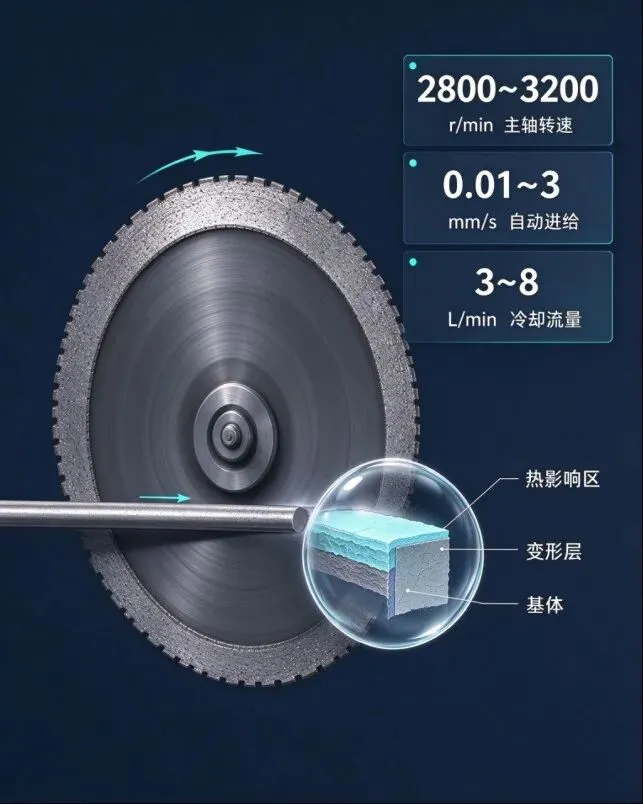
工业锯床追求效率和产量,实验室切割机追求的是“切割损伤最小”。切割片高速磨削材料,会在切口表面留下热影响区和机械变形层——这一层后续要靠磨抛逐步去除,切得越深,磨抛越久,试样越容易失真。
取样有讲究:
按金相方法类标准(如 GB/T 6394)的要求,试样应在交货状态材料上、避开剪切和加热影响的区域切取,推荐尺寸约 10mm×10mm。切在哪、怎么切,直接影响晶粒度等评级的真实性。
02 三条主流路线:砂轮、精密、金刚石线
砂轮切割:
用树脂结合剂砂轮片(氧化铝切钢铁、碳化硅切陶瓷和有色金属),转速通常 2800~5000 r/min,是实验室最通用的路线,切割快、成本低;代价是损伤层相对较深,约 20~100 微米(行业通行口径)。
精密切割:
用金刚石或 CBN 切割片,转速可低至 300~1000 r/min、高可调至 5000 r/min,进给慢、冷却充分,损伤层约 5~30 微米,适合高硬度、热敏或贵重样品。
金刚石线切割:
用布满金刚石颗粒的细丝往复切割,几乎不产生热损伤,损伤层约 5~20 微米,适合陶瓷、晶体、半导体等脆性材料和不可替代的贵重样品。
怎么选路线:
常规钢铁件、铸件、焊接件——砂轮切割够用;高硬度工具钢、硬质合金、陶瓷——精密或线切割;科研失效分析、贵重样品——优先损伤小的路线。
03 关键参数怎么读:切割片、转速、进给、冷却
切割片:
规格看外径、厚度和孔径,台式机常见 Φ250~300mm,大功率机型到 Φ400mm。磨料分氧化铝(切钢铁)、碳化硅(切陶瓷/有色金属)、金刚石与 CBN(精密切割),选错磨料等于白切。
转速:
砂轮切割转速通常固定 2800~3200 r/min,换算线速度约 44m/s,不能超速;精密机型 100~5000 r/min 可调,转速需与进给、材质匹配。
最大切割能力:
台式机一般标注最大切割直径或截面,常见 Φ60~150mm;超能力硬切不仅切不动,还容易卡料、爆片。
进给速度
:手动机型靠手感,自动机型可设 0.01~3mm/s 或恒定压力控制(约 10~300N 可调)。进给过快是切口“烧伤”的第一原因。
冷却系统:
砂轮切割必须有冷却,流量一般 3~8 L/min,配循环水箱和过滤装置。冷却不足时,硬化钢表面 150~200℃ 就会回火,组织直接失真。
安全配置:
按强制性标准 GB 4674《磨削机械安全规程》,砂轮必须装防护罩(材料抗拉强度不低于 415N/mm²)、主轴转速不得超过砂轮标注的最高工作速度,还要有急停、开门联锁等;切割粉尘浓度应控制在 10mg/m³ 以下。
04 切割质量怎么验证
验收看三条:
切口是否平整、热影响区是否过深、垂直度是否达标。行业通行验收口径:切口平整度 Ra≤3.2μm、边缘垂直度误差小、热影响层尽量薄(精密切割可控制在几十微米内)。
用试切说话:
到货验收时拿本单位典型样品试切:看切口毛刺、看断面颜色(发蓝发黑=过烧)、量切缝宽度,再磨抛后上显微镜查组织有没有假象。
和磨抛衔接:
切割损伤层必须靠后续粗磨完全去除,否则显微组织会被“烧伤层”掩盖。切得越糙,粗磨越久、耗材越费——这才是切割机省钱与否的真正账。
连续切的能力:
高频实验室还要看自动进给稳定性、重复定位精度和切割片更换便利性,这些决定批量试样的效率与一致性。
05 六个常见误区,先排除
误区一:“切割越快越好”。
进给过快、压力过大,切口温度飙升、损伤层加深,试样报废——速度服从材质,不服从心急。
误区二:“切完直接磨抛就行”。
切割损伤层不彻底去除,镜下看到的全是假象;标准流程必须从粗磨逐级到细抛。
误区三:“一片砂轮打天下”。
氧化铝片切钢铁、碳化硅片切陶瓷、金刚石片切硬脆材料,金刚石遇钢铁高温会碳化失效,磨料必须对路。
误区四:“干切省事又省钱”。
没有冷却的切割,热影响区成倍加深、试样失真、砂轮寿命骤降——切割液和过滤系统不是摆设。
误区五:“转速越高切得越快”。
砂轮有最高线速度限制,超速运转可能爆片伤人;GB 4674 明确最高工作速度不得超标注值。
误区六:“砂轮随便装就转”。
法兰夹持、紧固、平衡和防护罩缺一不可;缺防护罩作业一旦爆片,就是安全事故。
06 按场景怎么选:一套判断框架
高校教学与基础研究:
台式手动砂轮切割机为主,预算 0.5 万~2 万元,皮实耐用、操作直观,配镶嵌机和磨抛机组成基础三件套。
科研院所与高端平台:
自动台式或精密机型,转速可调、进给可控,兼顾常用金属与特殊材料,预算 3 万~8 万元。
第三方检测机构:
自动化、高通量优先,参数可记录、可复现,出报告要“拿数据说话”,预算 5 万~15 万元。
材料企业金相实验室:
按批量选立式/落地式自动切割,大直径、连续切割、冷却过滤到位,预算 8 万~20 万元。
新能源与电池材料:
极片、软包、叠片等热敏样品,精密切割或低速切割更稳妥,避免热损伤改变界面组织。
半导体、陶瓷与晶体:
金刚石线切割或慢速精密切割,几乎无热损伤,适合硬脆与贵重样品,预算从数万到数十万元。
大工件与重工业:
落地式大功率机型,切割能力 Φ200mm 以上、电机功率 5kW 以上,配大水箱和强过滤。
一句话总结选型顺序:先定材料与最大截面,再定切割方式(砂轮/精密/线切割),再定转速与进给匹配,最后核对冷却与安全配置。
07 政策与市场:标准在更新,招标在放量
安全标准是硬门槛:GB 4674—2009《磨削机械安全规程》为强制性标准,2009 年 12 月 1 日起实施,采购验收应核对防护罩、限速、粉尘与噪声条款;GB 2494—2014《固结磨具 安全要求》规定切割砂轮安全系数 2.0、安全速度试验按 1.5 倍进行。
设备更新带来需求:2025—2026 年高校与职业院校设备更新项目密集落地,如哈尔滨理工大学设备更新预算 2023.86 万元、沈阳市公共实训基地 2471.63 万元,切割机多以“金相制样套件”打包采购。
招标价格带:从近两年中标数据看,教学型自动精密切割机限价约 3.4 万元/台,台式手动机型约 0.5 万~1.5 万元,立式/落地式自动机型 5 万~15 万元,高端自动化或定制机型可达 50 万~200 万元
市场体量:行业研报口径显示,手动金相试样切割机 2025 年市场规模约 3.28 亿元、同比增长 6.1%,均价约 2.86 万元/台;高校与科研院所是最大采购方、占比约 41.7%,第三方检测约 28.3%;手动机型占金相切割设备总量约 68.4%,国产化率 92% 以上(公开行业研报口径,供参考)。
08 结尾:以后判断一台切割机,先问四个问题
买前问自己四句话:第一问,我的样品是什么材料、最大截面多大——决定切割方式和切割片;第二问,转速和进给能不能匹配材质——固定转速的便宜机型未必够用;第三问,冷却和过滤系统达不达标——热敏材料的命门;第四问,安全配置齐不齐——防护罩、急停、联锁一样不能少。
需要具体选型方案、配置清单或采购参数对比,欢迎在后台留言或私信,我们按实验室类型和预算出方案。
本文来自网友投稿或网络内容, 如有侵犯您的权益请联系我们删除, 联系邮箱:wyl860211@qq.com 。
展商推介|茶一方亮相陆家嘴国际健康品牌节,古方茶疗解锁新式食养生活
排行榜的裁判席,坐着选手自己
热门文章
黄三色是哪三色颜色的?解析黄三色的具体颜色及其应用
十大平板拖把品牌排行榜_什么牌子的平板拖把好
第一次做ae视频一般多少秒,制作视频的时长建议
十大免费mp3音乐网站_mp3歌曲下载网站哪个好_MP3音乐网站大全
达泊西汀十大品牌排行榜_达泊西汀品牌排名_达泊西汀品牌排行榜
十大必看番号有哪些?你知道哪些是值得一看的热门番号吗?
亚洲尺码和欧洲尺码区别是什么
包机和专机的区别是什么?
随机文章
10个月宝宝每天需要喝多少奶粉?是否有一个标准量?
十大必看番号有哪些?你知道哪些是值得一看的热门番号吗?
宝宝喝奶粉消化不良怎么办?
Is "How do you pronounce 'formula' in English?" a Common Question for New Parents?
米诺地尔十大品牌排行榜_米诺地尔品牌排名_米诺地尔品牌排行榜
wow十大板甲幻化
用120毫升的水放几勺奶粉:你真的知道吗?
MRO工业品十大采购平台-工业品一站式采购平台排行榜
三轮车十大品牌排行榜:三轮车品牌十大排行榜:三轮车什么牌子好:2025