机械图纸常用配合怎么选?看懂H7/g6这些代号就够了
- 更新时间 2026-09-28 19:45:08
前言
很多工程师看图纸时,对H7/g6、H8/f7这类配合代号一知半解,要么死记硬背配合表,要么频繁查表耽误效率。其实掌握核心规律,不用背表也能快速判断、准确选用。
01
配合代号拆解:四部分看懂含义
以H7/g6为例,代号清晰拆分四部分:
● H:孔的基本偏差代号(大写字母代表孔)
● 7:孔的公差等级,对应IT7级
● g:轴的基本偏差代号(小写字母代表轴)
● 6:轴的公差等级,对应IT6级
简单理解就是:孔按H7加工,轴按g6加工
02
基本偏差字母:定配合松紧
字母直接决定配合是间隙、过渡还是过盈,规律清晰:
孔(大写)
● A~H:尺寸偏大,属于间隙配合
● H:下偏差为0,最小尺寸等于名义尺寸,是最常用基准孔
● J~ZC:尺寸偏小,为过渡或过盈配合
轴(小写)
● a~h:尺寸偏小,属于间隙配合
● h:上偏差为0,最大尺寸等于名义尺寸,是基准轴
● j~zc:尺寸偏大,为过渡或过盈配合
核心规律:字母越靠后,配合越紧。
03
公差等级数字:定加工精度
数字代表精度高低,数字越小精度越高、公差带越窄,对应不同加工场景:
● IT5~IT6:精密级,适用于磨削、精密加工
● IT7~IT8:中等级,适用于精车、精铣
● IT9~IT11:普通级,适用于常规机械加工
● IT12~IT14:宽松级,适用于粗加工、冲压件
常规配合面常用IT6~IT7,普通非关键配合用IT8~IT9,非配合尺寸选IT10及以上即可。
04
高频常用配合:90%场景够用
不用记上百种组合,记住以下常用配合,覆盖绝大多数设计场景:
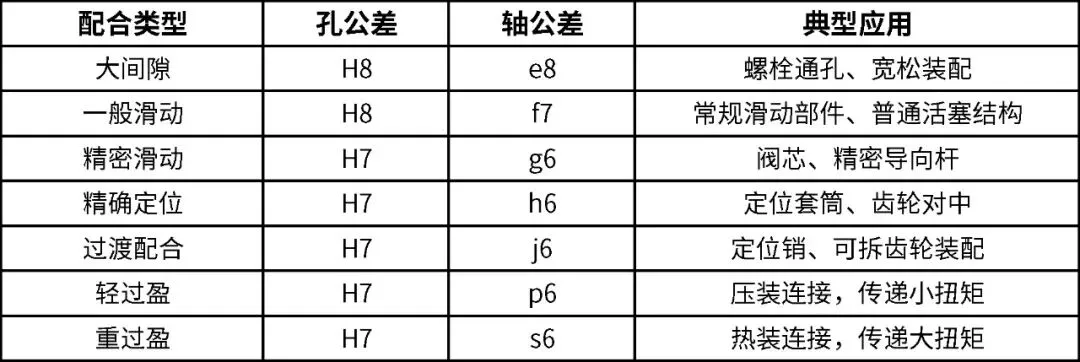
※ 注:数值以Z25mm直径为参考,实际尺寸会变化,但配合松紧关系不变。
05
快速选用口诀:设计不踩坑
优先基孔制:孔优先选H,孔加工难度高,轴更易适配
精度选级:配合面常用孔7轴6,H7/g6是经典组合
字母速记:g滑动、h定位、p过盈
常规滑动:间隙稍大选H8/f7
06
配合代号拆解:四部分看懂含义
以25mm内径深沟球轴承为例,内圈随轴转、外圈固定在壳体:
轴与轴承内圈:需轻微过盈防打滑,选j6(普通负荷),重负荷可选k6
壳体与轴承外圈:需间隙方便安装,选H7
最终标注:轴Ø25j6,壳体孔Ø25H7,满足安装与使用要求。
机械配合不用死记硬背,掌握字母、数字的核心规律,记住常用组合,设计、识图时就能快速判断,提升工作效率。
干 货 大 全 :
⌈ 产 品 100+ 系 列 ⌋倒角环 | 防掉刀柄 | 丝锥取断器 | 车床去毛刺 | 浮动刀柄 | 刀尖位置测定器 | 机床U轴系统 | 钻+正反倒 | 日本的XEBEC毛刷
⌈ 技 术 篇 系 列 ⌋ 零件加工 | 孔加工 | 丝锥断了的原因 | 钛合金 | 钻头如何稳定 | 交叉孔 | 刀柄接口| 选择锯条 |刀具材料分类 | 铣削螺纹加工 | 提高车削表面的光洁度|区分螺纹方向 | 材料热处理 | 刀具几何参数 | 钢件材料 | CBN刀具|Capto刀柄接口 | 材料为什么要热处理 | 什么是超声波加工 | 什么是珩磨工艺 | 扩孔加工工艺 | 阶梯镗削和平衡切削 | 振动对加工的影响 | 跳动对刀柄的影响 | 镗孔加工考虑哪些因素 | HSK和其他刀柄的区别 | 硬质合金VS高速钢 | 数控车刀一文解读 | 钛合金凭什么这么难切 | 陶瓷刀具介绍 | 镗削工艺 | 切削热到底如何解决
⌈ 品 牌 故 事 ⌋ 山特维克Sandvik | 伊斯卡ISCAR|钨马URMA|号恩HORN |米克朗MIKRON |威汉Wiha |日本YAMAWA|山崎马扎克Mazak | 玫瑰塑胶ROSE PLASTIC | 哈斯HASS |穆格精密工具 | OSG | NS TOOL | 安卡机床 | 倍锐特(Böhlerit)| SFS集团斯特劳 | TYROLIT 泰利莱 | 联合磨削 | 霍夫曼集团 | HELLER机床 | PDT滚轮 | 哈默机床 | Rego-Fix | Fraisa 佛雷萨 | 瑞士阿格顿 | Dormer | 日本日立 | 埃莫克法兰肯 | 日本NT | 森拉天时(Ceratizit)|瓦尔特 |Haimmer | Bilz 比尔兹 | D'ANDREA 丹得瑞 |AMEC |Wohlhaupter 沃好特 |中国台湾普慧

点击“阅读原文” 可以看看我们10万+文章
点赞
收藏
分享
