CNC 加工中心| 顺铣和逆铣到底怎么选?新手别再搞混了
看完前面切削三要素、转速进给相关内容,很多学徒参数公式背得滚瓜烂熟,上机加工还是会遇到毛刺大、刀具磨损快、震刀的问题。很多时候问题不在于转速进给,而是搞反了顺铣、逆铣。不少新手只听过这两个名词,分不清什么时候该用顺铣,什么时候用逆铣,加工全凭运气。什么是顺铣?
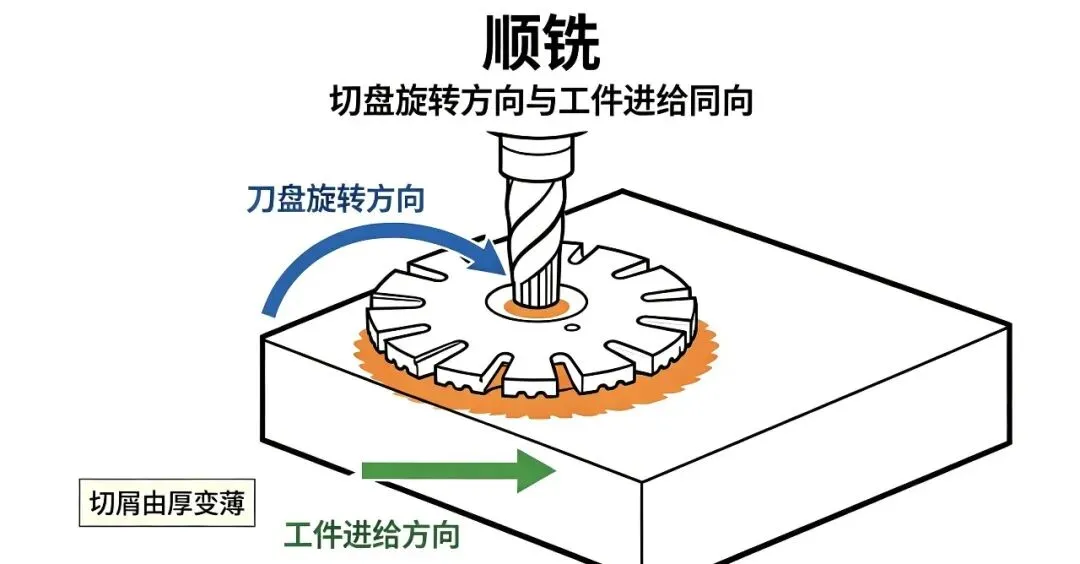
顺铣:刀具旋转的切削方向,和工件进给移动方向相同。 刀刃接触工件的一瞬间,切削厚度是最大的,越往下切,切屑慢慢变薄。✅顺铣优点
刚开始下刀切入的时候冲击大;如果机床丝杠间隙大,容易出现窜刀、打刀。适合场景:
机床刚性不错、间隙小;
精加工优先顺铣;铝件、45 钢常规铣削。
什么是逆铣?
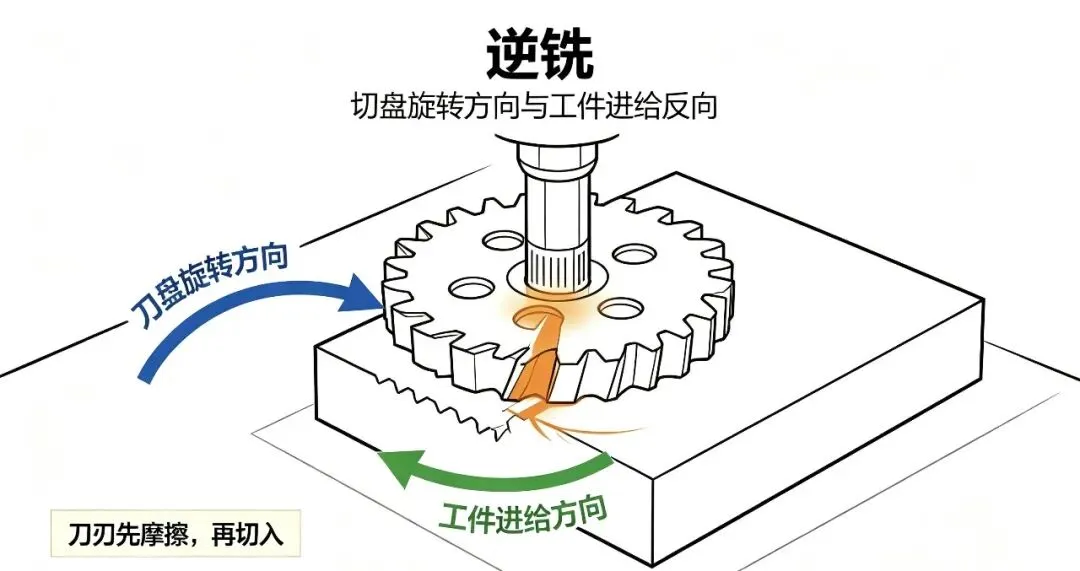
刀刃刚碰到工件的时候,切削厚度几乎等于 0,刀刃会先在工件表面摩擦挤压,之后才慢慢切下金属。切入冲击小,不容易打刀;做落料切割的时候首选逆铣,材料断开的最后阶段不容易拉扯工件,避免工件崩角、移位。不怕毛坯表面的硬皮氧化层,开粗啃硬皮不容易崩刃。刀刃反复摩擦工件表面,刀具磨损快;加工出来毛刺多,表面质量差。适合场景:
铸件毛坯(表面有硬皮、氧化皮);
粗加工开粗;板材落料切断加工。
✅车间实操怎么选(重点,学徒直接记)
1.精加工,优先顺铣
追求光洁度,毛刺少,刀具耐用,只要机床状态没问题,一律顺铣。2.铸件带硬皮、毛坯氧化层厚,优先逆铣
毛坯表面有硬壳,如果顺铣,刀刃一上来直接啃硬皮,极易崩刀。逆铣是刀刃先摩擦,再切入,避开硬皮冲击。3.板材落料切断加工,优先逆铣
落料快切断时,逆铣可以减少工件被刀具拉扯移位,防止工件边角崩损。4.开粗可以顺逆铣结合
大面积开粗的时候,不必全程单一顺铣或者逆铣。顺逆铣搭配使用,可以减少来回抬刀,提升开粗效率。5.铝件加工,优先顺铣
铝件粘刀严重,顺铣排屑更好,减少粘刀,工件表面漂亮。新手容易踩的 3 个坑
很多学徒听说顺铣好,不管毛坯是铸件还是做落料加工,一律顺铣,结果直接崩刀或者工件拉扯变形。顺铣不是万能的。判断顺逆铣,看刀刃转动方向和工件进给方向,不是单纯看刀具在外轮廓还是内腔。顺铣换逆铣,切削阻力变大,进给和转速建议适当降一点,不然刀具磨损会突然加剧。简单一句话总结
机床新、光面精加工、铝件加工 →顺铣,表面好、刀耐用; 毛坯带硬皮、粗加工开粗、板材落料切断 →逆铣,防崩刀,防止工件拉扯移位; 大面积开粗,可以顺逆铣结合,减少抬刀,提高加工效率。你们平时干活,顺铣用得多还是逆铣用得多?评论区聊聊。