今日推荐免费下载:
钣金件结构工艺设计.pdf
折弯系数(钣金)查询.xls
机柜结构件设计规范.pdf
点击进入钣金资料知识星球
折弯时板料压不到位、甚至挤伤模具,问题往往出在下模槽口选窄了。凹模槽口宽度不是随手拿一个就能用,它和板料厚度之间有一层硬性的对应关系。这篇把最小槽口宽度的算法、常用规格和一个直接套用的算例一次讲清。
由于受折弯加工效果、弯曲模强度和折弯机压力的影响,折弯加工不同厚度的板料,所要求的凹模槽口宽度 B 都存在一个最小值的问题。
槽口一旦选得比这个最小值还小,板料在槽内没有足够的成形空间,弯曲半径撑不起来,轻则折弯不到位、角度回弹难控制;重则成形力集中,损坏模具,甚至超出折弯机的额定压力,把机床一起搭进去。所以选下模之前,先把“最小能用多窄”算出来,是折弯工艺里一道不能省的工序。
经过实践证明,凹模的最小槽口宽度 BVmin 和板料厚度 t 的关系为:
·k —— 凹模槽口系数,一般取 k = 6~10;当弯曲半径要求较大时取大值,计算最小槽口宽度时推荐取 k = 6;
·t —— 板料厚度(mm)。
k 的取值区间给了现场一点弹性:料厚一定时,取小值意味着可以用更窄的槽口,得到的内圆角也更小;弯曲半径有明确要求、或者想分散成形力时,就往大值方向取。
目前,常用的凹模槽口宽度 B 的规格有下面这十一档,基本覆盖了常规板厚的选择需要:
4 mm5 mm6 mm8 mm10 mm12 mm14 mm16 mm18 mm20 mm25 mm
算出最小槽口宽度后,对照这张规格表往上靠——取“刚好不小于计算值”的那一档即可。相邻两档之间怎么取舍,可以结合内圆角要求和折弯高度再核对一遍。
直接看图更直观。左图是折弯前的状态:折弯刀、毛坯与下模槽口的对应关系,槽口宽度 BVmin 就是下模开口的那段距离;右图是成形后的零件,折弯高度 Hmin 与槽口宽度 BVmin 是联动的——槽口越宽,折弯边就不能做得太矮,否则料边会悬在槽口外面,压不出完整的圆角。
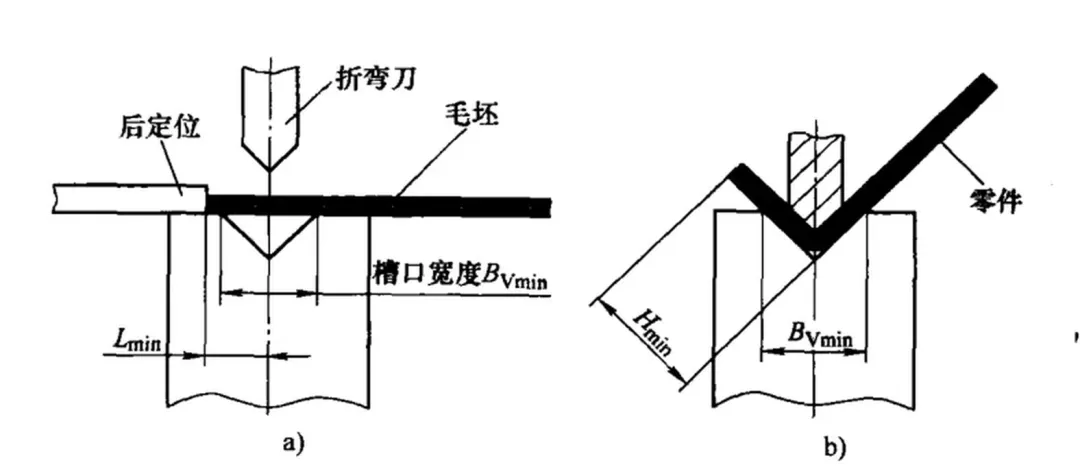
折弯下模槽口与定位、最小折弯高度的关系示意(原文档配图)
【例 2-1】计算板料厚度 t = 1.5mm 的材料在折弯时所能使用的凹模最小槽口宽度 BVmin。
【解】取 k = 6,将 t = 1.5mm 代入式 (2-1),得BVmin = 6 × 1.5mm = 9mm
对照上面的槽口宽度规格,可以选择槽口宽度为 10mm(或 8mm)的下模。要求内圆角更小就配 8mm 槽,但前提是确认模具强度和机床压力都留有余量;拿不准时按 10mm 走更稳妥。
钣金工程师培训视频,激光岗位培训视频,折弯机岗位培训视频,钣金资料文档,钣金厂实用资料▼▼▼点击【阅读原文】查看