车载偏光片切割怎么选激光器?不少工厂都踩过这几个坑
车载显示正在成为新能源汽车的核心竞争赛道,从常规中控屏到异形仪表屏、后排娱乐屏、HUD抬头显示,屏幕形态越来越复杂,对应的偏光片加工要求也在快速升级。很多工厂在引入激光设备时容易直接套用消费电子偏光片的经验,结果上车规级项目后才发现边缘碳化、热裂纹、长期可靠性不达标,批量退货的案例并不少见。车载偏光片的核心难点,在于它不是普通光学膜。其PVA-TAC多层复合结构对热和应力极其敏感,切割后哪怕只有十几微米的热影响区,在汽车-40℃到85℃的长期温变环境下,都可能引发边缘脱胶、偏光性能衰减,最终直接影响显示效果和行车安全。这也是为什么很多工厂用普通CO₂激光器做完样品,一到可靠性测试就全部不合格。不同激光器,到底谁更适配车载场景?
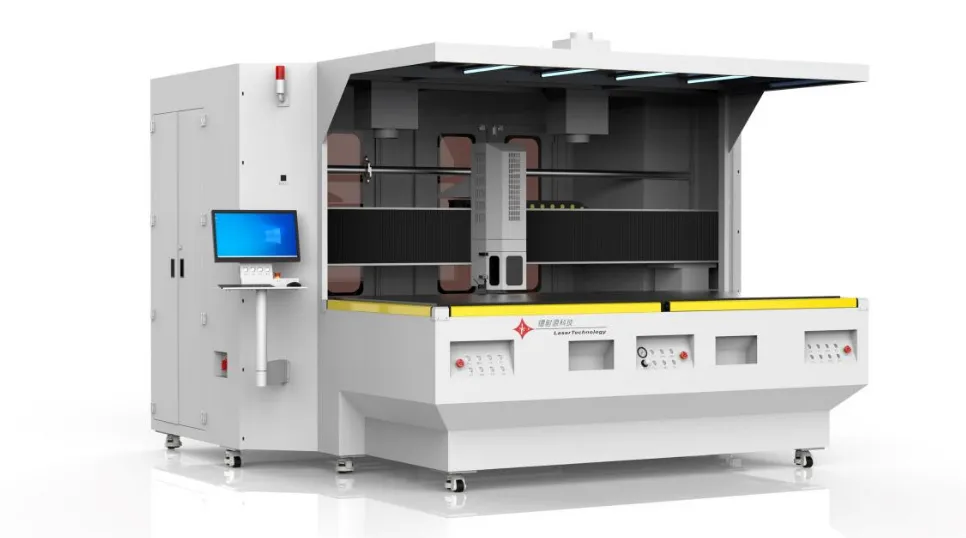
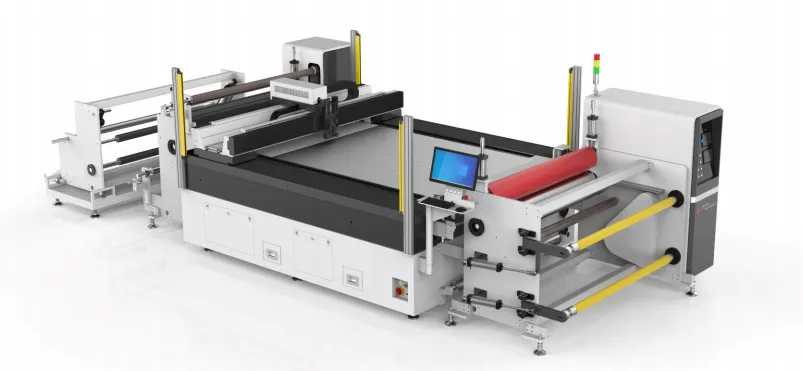
当前行业内主流的三类激光器,在车载偏光片加工中表现出完全不同的适配边界,没有绝对的好坏,只有是否和你的订单需求匹配。紫外激光器是目前车载偏光片量产的主力选择。355nm波长依靠高光子能量实现冷加工,热影响区可以控制在15μm以内,不会出现明显的碳化发黄,完全满足绝大多数常规中控屏、仪表屏偏光片的车规基础要求。它的优势是切割速度快,针对0.1mm厚PET基材实测速度可达300mm/s,配合CCD自动抓靶系统,能在卷对卷产线上实时补偿卷材张力带来的位置偏移,非常适合中大批量连续生产。目前绝大多数光学薄膜加工厂的主力车载偏光片产线,基本都以紫外激光器作为标配。绿光皮秒激光器则是高端异形和特种材料场景的最优解。它的脉冲宽度达到皮秒级别,能量在材料表层直接完成汽化离化,几乎没有热传导到周边区域,热影响区可以控制在10μm以内,比传统CO₂激光的热损伤抑制效果提升5倍以上。面对车载曲面屏、异形仪表盘、PI基复合偏光膜这类高难度加工需求,它能把0.3mm窄缝的切割精度稳定控制在±0.02mm,边缘粗糙度Ra<1μm,从根源上避免微裂纹和熔边问题。不少采用绿光皮秒设备的工厂,在车载偏光片项目上的良品率直接从机械刀模时代的92%左右提升到99.5%以上。而传统CO₂激光器,在车载偏光片领域其实已经不推荐作为主力配置。它依靠红外热能气化材料,热影响区普遍超过50μm,切割后的边缘很容易出现发黄、碳化、分层,哪怕当时外观看起来合格,经过高低温循环测试后,边缘开裂和偏光失效的概率非常高。目前它仅适合用于非显示区域的低阶辅助膜材粗切,绝对不能直接用于主屏幕偏光片的车规级量产。工厂选型时最容易忽略的3个关键点
很多人选激光器只看功率和价格,上车规项目后才发现踩了坑,这三个细节往往决定了最终产线能不能跑通。第一是不要把消费电子的参数直接套到车载项目上。手机偏光片更看重切割速度,而车载偏光片对长期可靠性的优先级远高于效率。同样的激光器配置,车载场景必须把热影响区控制指标放在第一位,而不是盲目追求更高的切割速度。第二是要和自身订单结构匹配。如果你手里的订单以5万片以上的常规矩形车载偏光片为主,搭配机械刀模做主力、紫外激光做异形补单,是性价比最高的组合;如果订单以多品种小批量的异形屏、曲面屏为主,绿光皮秒设备的换型速度和加工一致性,会让你在车厂新项目打样阶段拿到明显的交付优势。第三是激光器要和整套设备的运动控制系统协同。再好的光源,如果没有大理石平台、直线电机和CCD视觉定位系统配合,也发挥不出高精度优势。车载偏光片加工最终拼的不是单一激光器参数,而是整套系统在长时间连续运行下的精度稳定性。行业正在转向“组合加工”思路
现在越来越多的显示供应链工厂,不再纠结“选刀模还是选激光”,也不再单一依赖某一种激光器,而是根据不同车载项目的精度、材料、批量要求,把机械刀模、紫外激光、绿光皮秒灵活搭配起来。大批量标准化订单用刀模降本,中小批量异形订单用紫外激光提效,高难度特种材料订单用绿光皮秒保障良率,最终实现不同层级车载项目的全场景覆盖。毕竟车载显示的竞争,最后拼的不只是能不能切出样品,更是能不能在长期稳定量产的前提下,同时满足车规级良率要求和成本控制能力。