切槽与切断——刀宽怎么选、转速怎么定、三刀法怎么走,一次讲清.
切槽和切断,是车床上的“高危工序”——刀头最窄、悬伸最长、散热最差、排屑最难。车间里十次断刀,六次在这里;飞料伤人,也多半在这里。这一期用 6 张图讲透三件事:刀宽怎么选、转速怎么定、三刀法怎么走。01先认识这把“最娇气”的刀
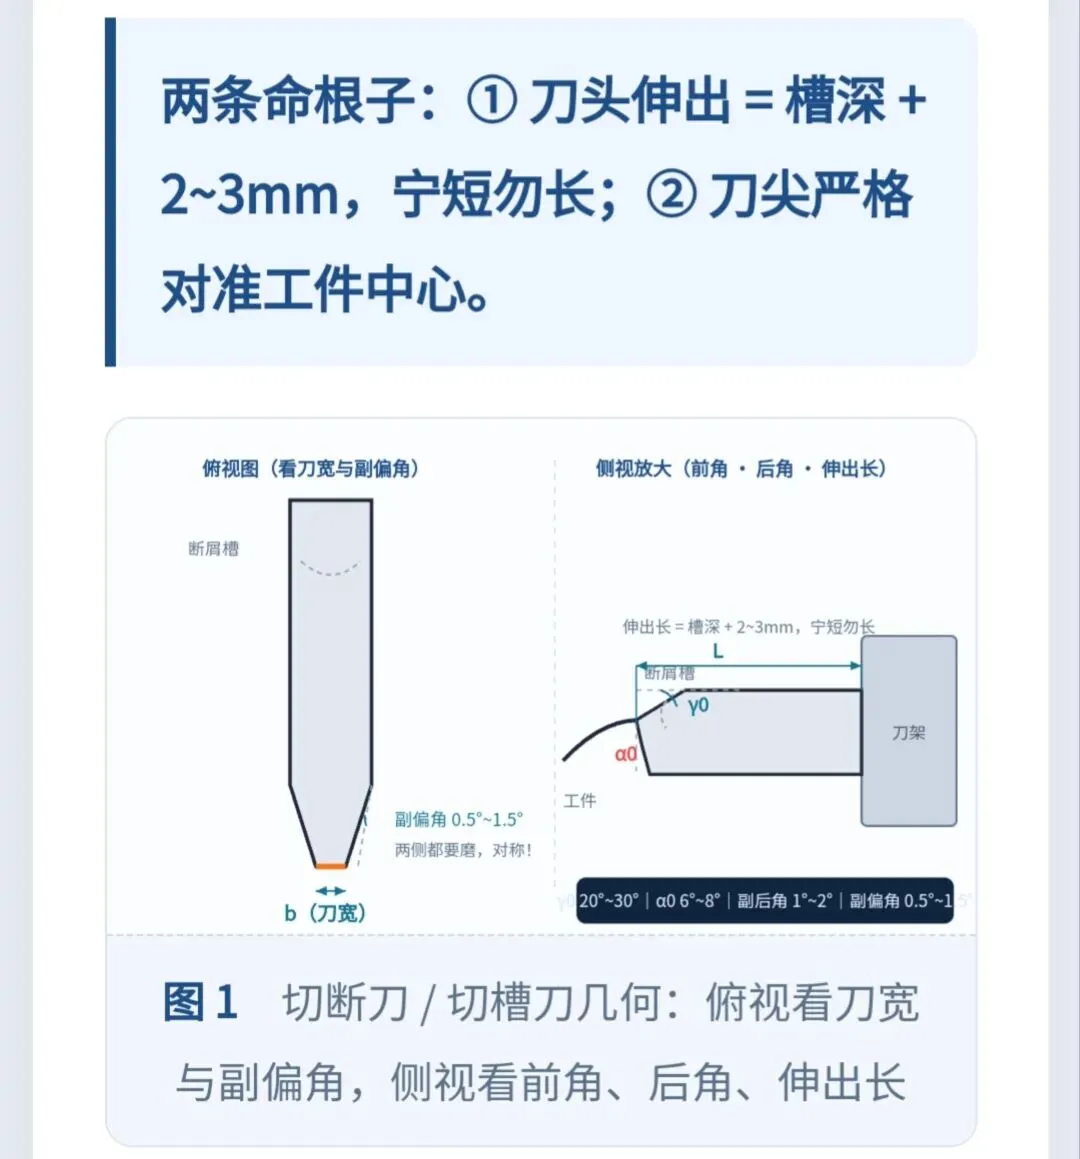
切断刀、切槽刀本质是同一类刀:窄而长的刀条。它的娇气体现在三处:刀宽窄:3~6mm 的小身板,切削刃全长参加切削,力全吃在刀头上;悬伸长:必须伸到槽深那么长,越长越容易让刀、振动;散热难:刀头埋在槽里三面受热,冷却液还不好往里浇。手磨切刀要点:几个关键角度(高速钢刀切中碳钢参考值):前角 γ0 20°~30°(切屑变形大,前角要够);主后角 α0 6°~8°;最要命的是两侧副偏角 0.5°~1.5°、副后角 1°~2°——磨大了刀头立刻变弱,磨小了侧面跟槽壁摩擦,越切越紧、最后“闷”死在槽里。另外机夹刀片可根据工况选型02刀宽怎么选——一个公式加一张表
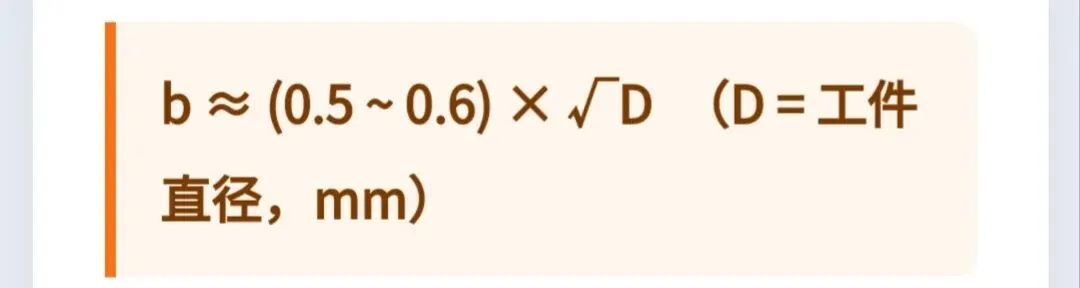
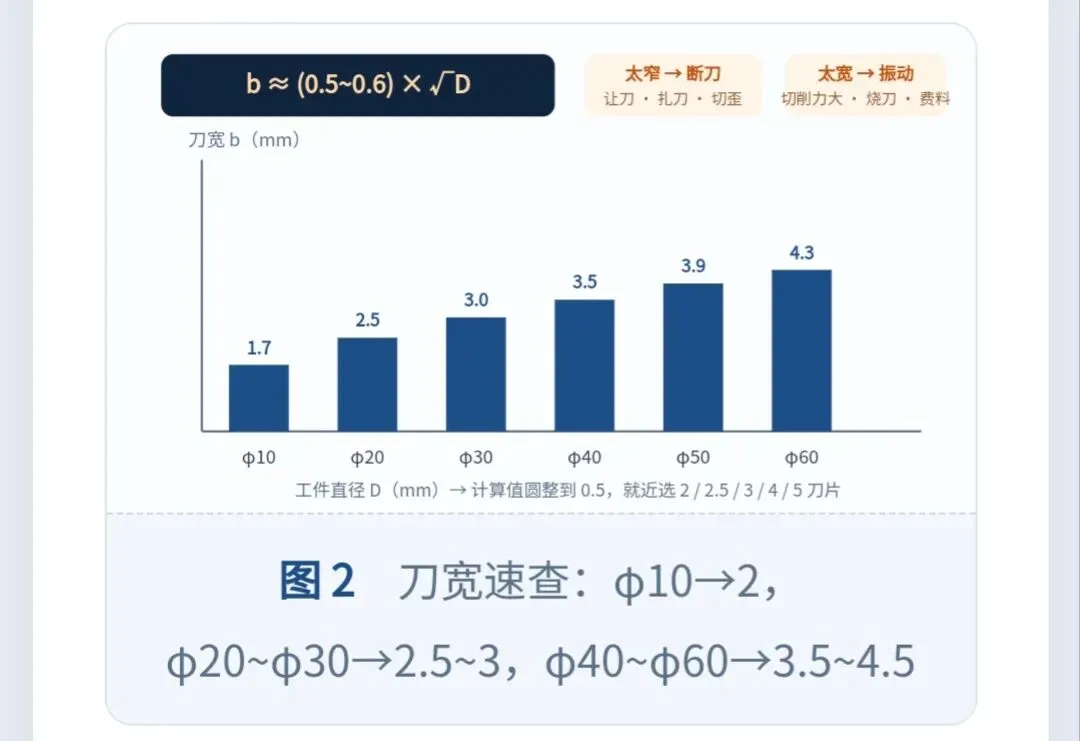
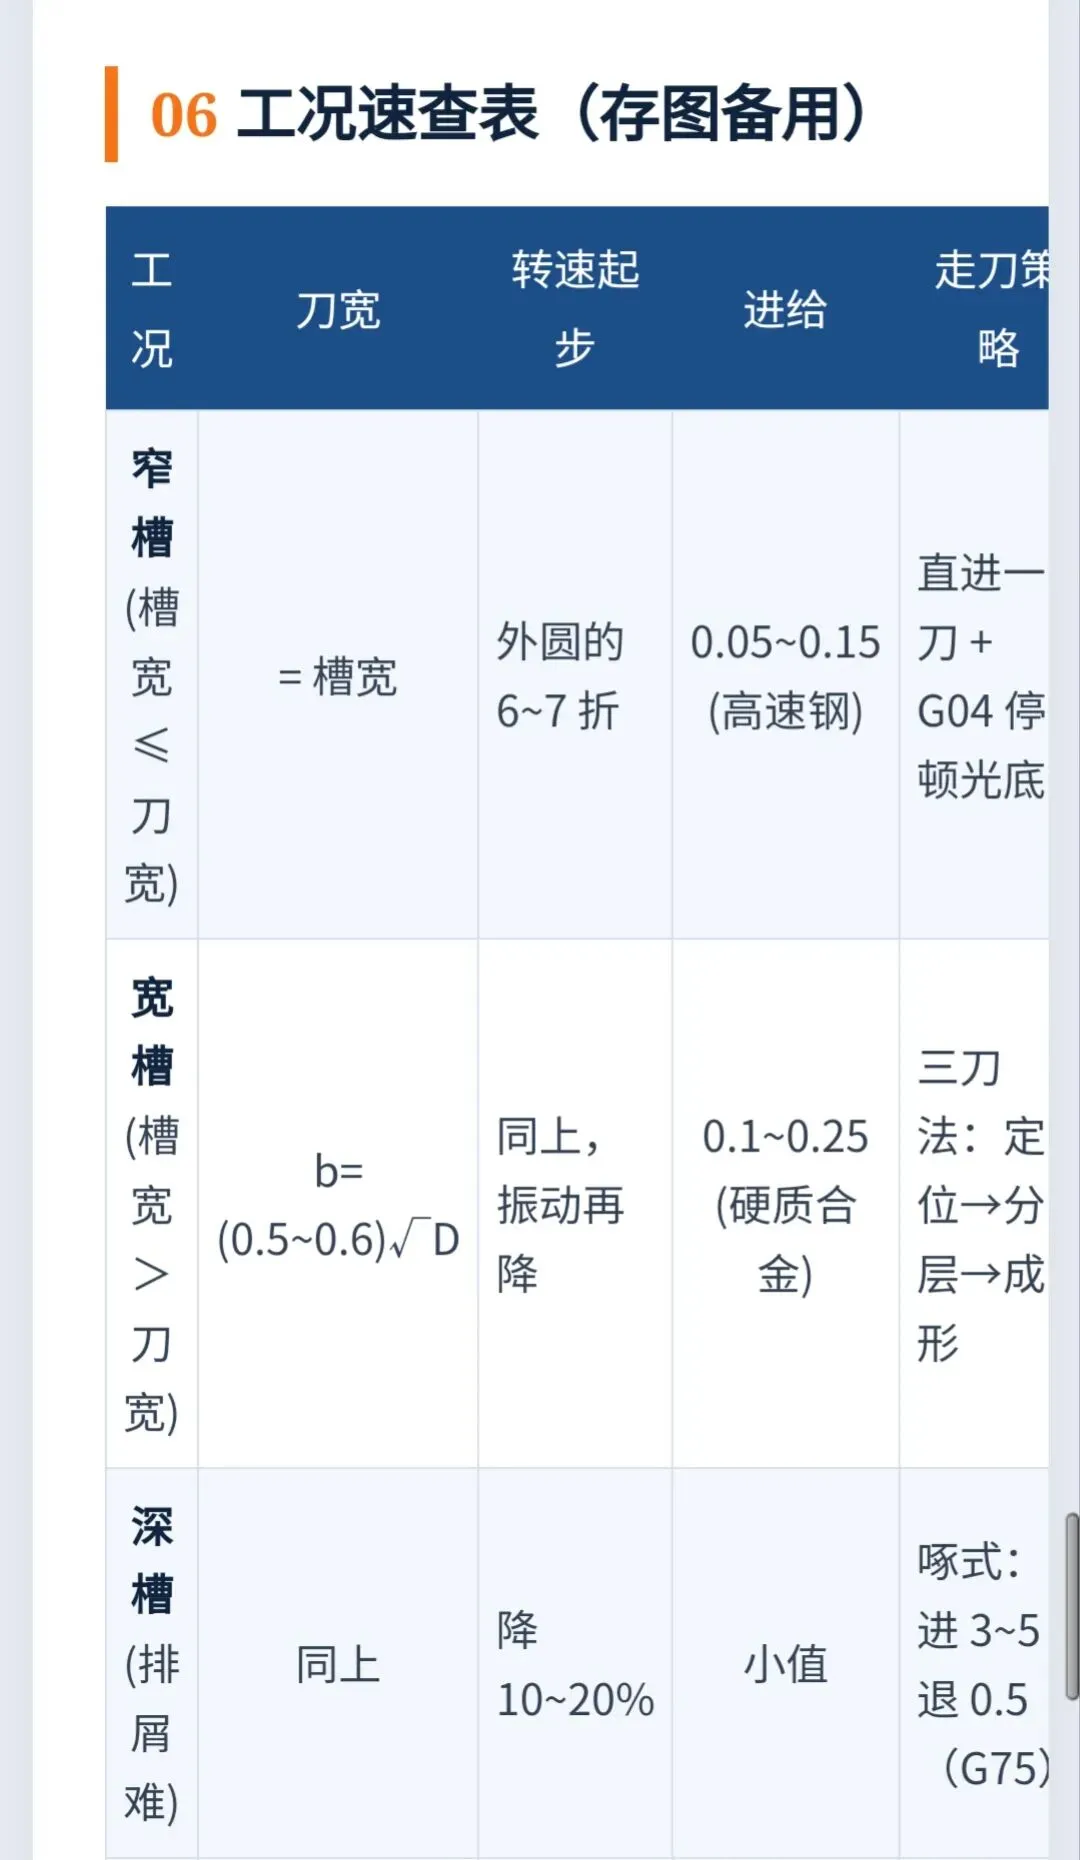
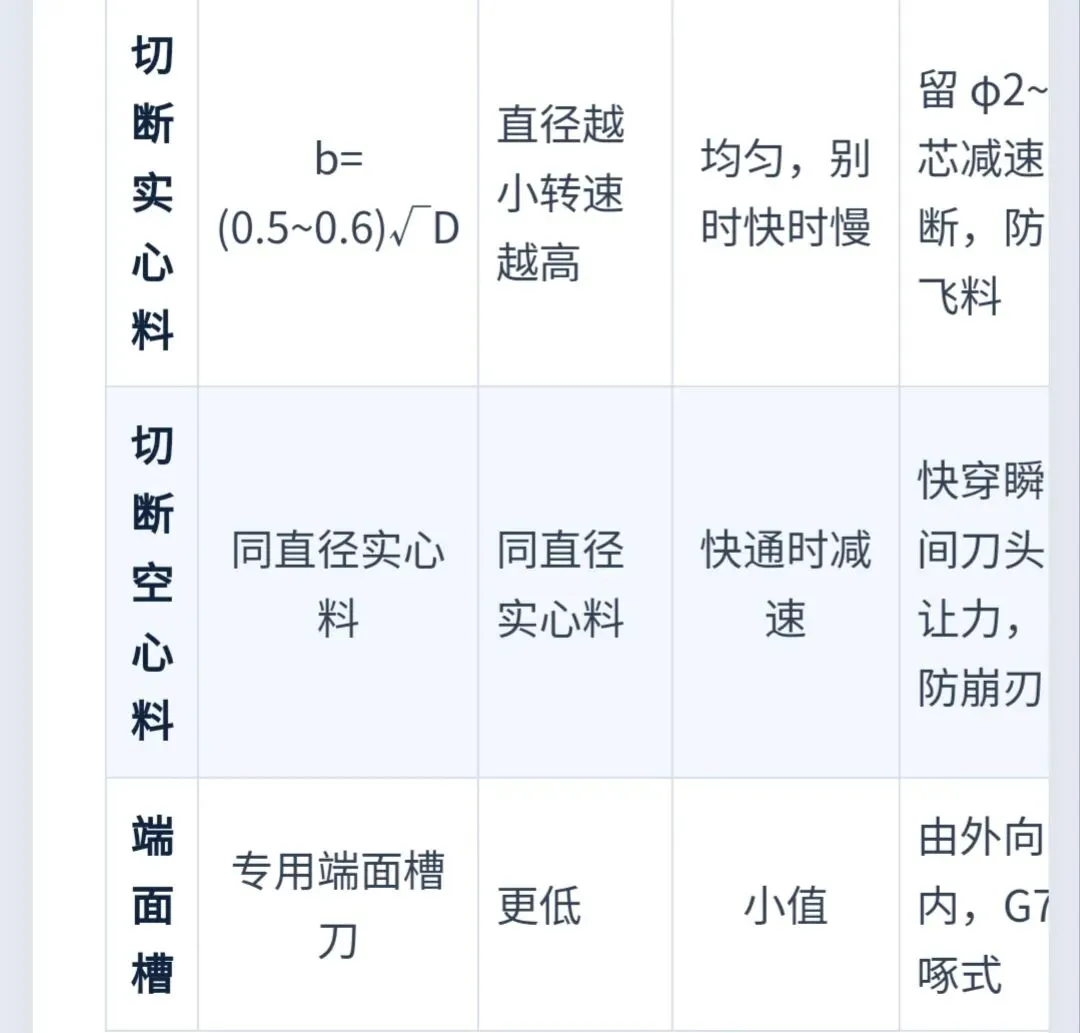
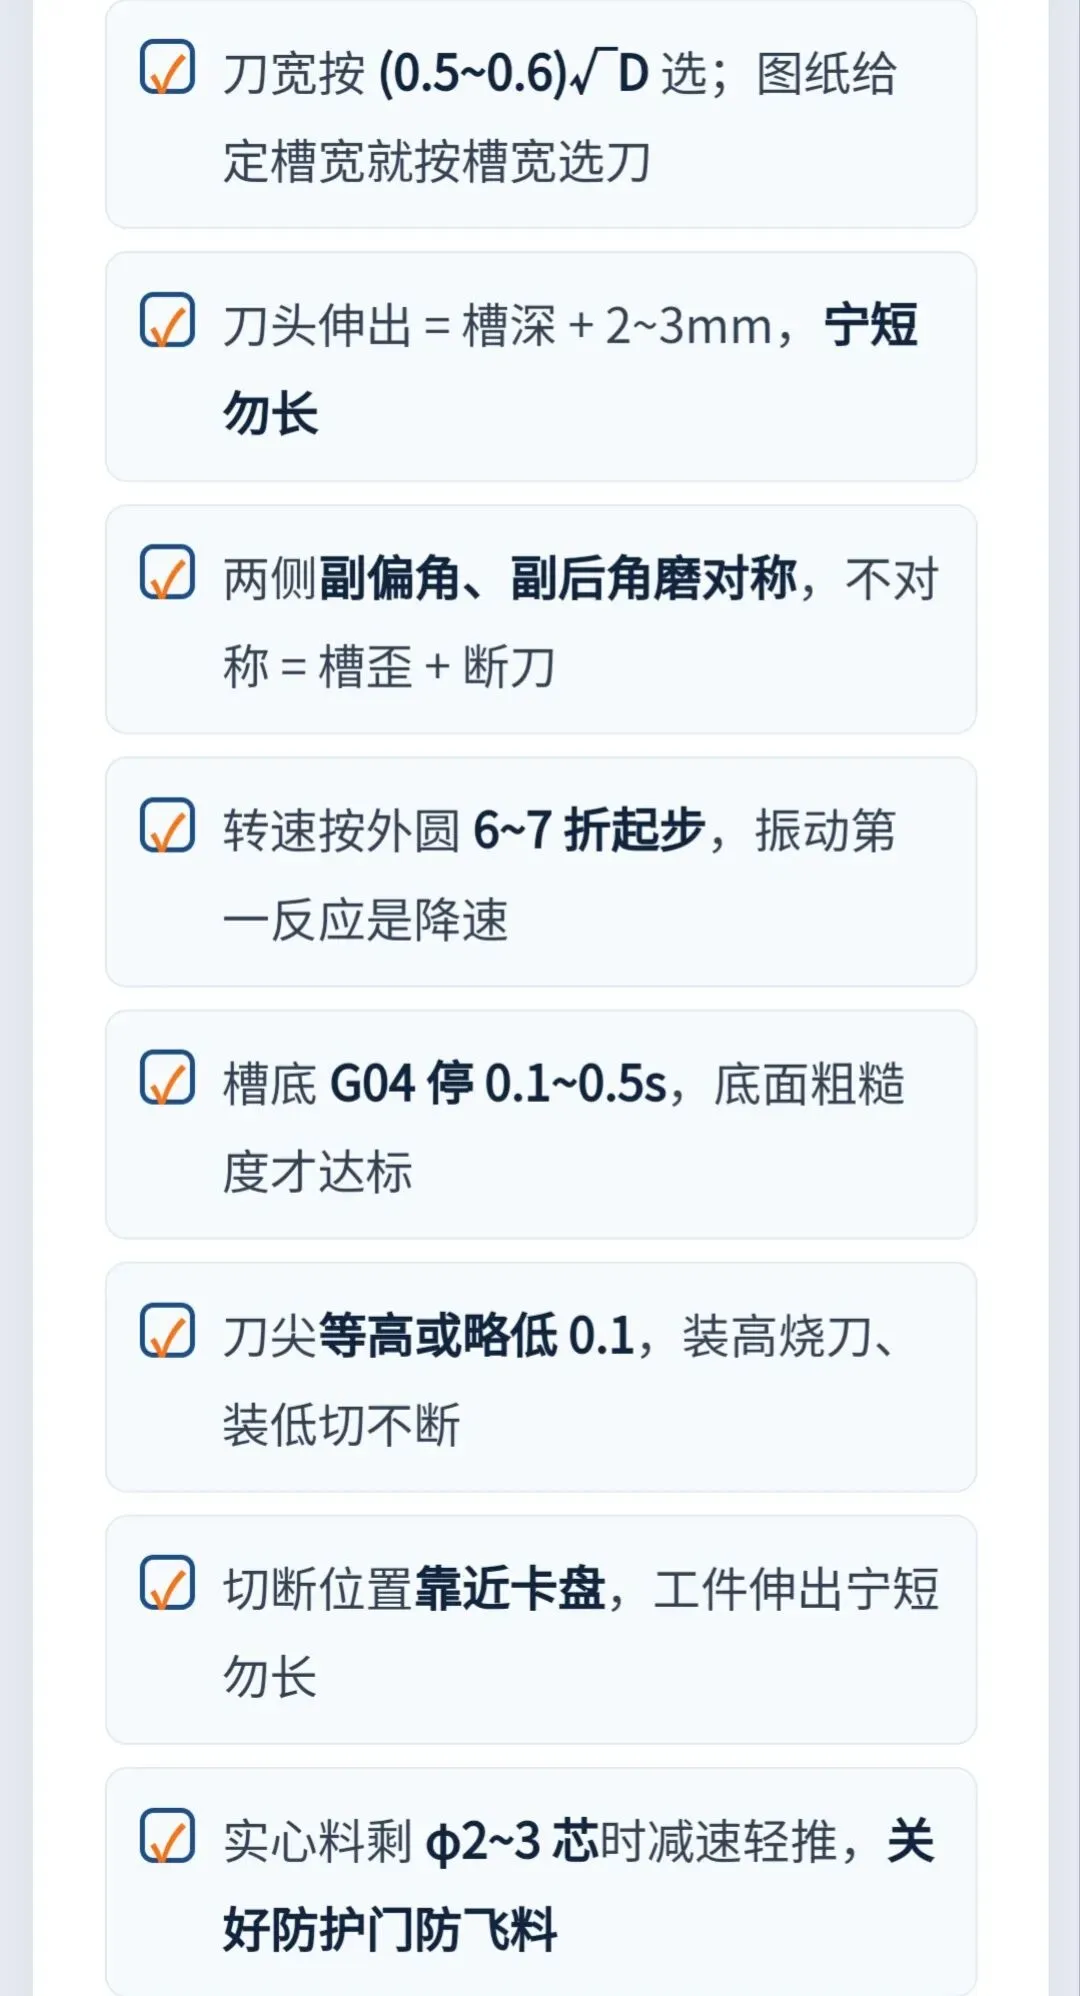
算例:φ40 的棒料,b ≈ 0.55×6.3 ≈ 3.5mm,取 3~4mm 的刀。刀太窄:刀头刚性差——让刀、扎刀、折断,槽还切歪;刀太宽:切削力大、易振动、费料(切断时多切掉一条料),槽宽还容易超差。图纸给定槽宽的(如螺纹退刀槽、挡圈槽),槽宽就是刀宽——一刀成型,直接选对应规格;机夹切断刀片常见规格 3 / 4 / 5 / 6mm。03转速怎么定——先打六七折
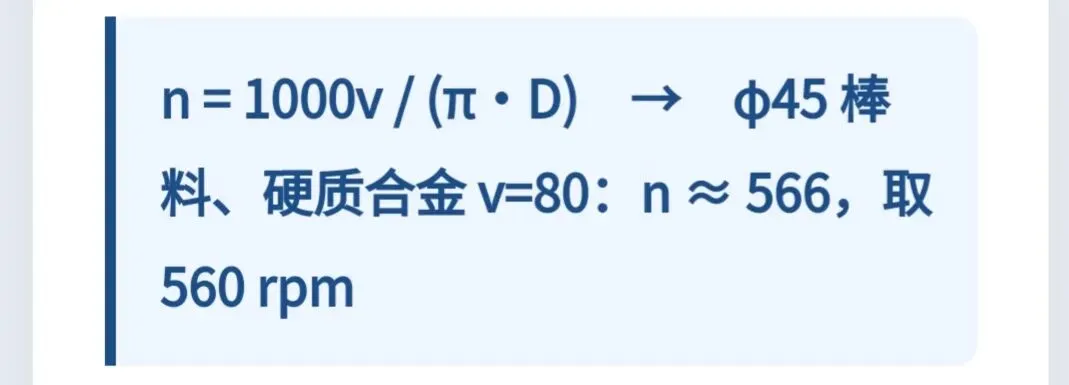
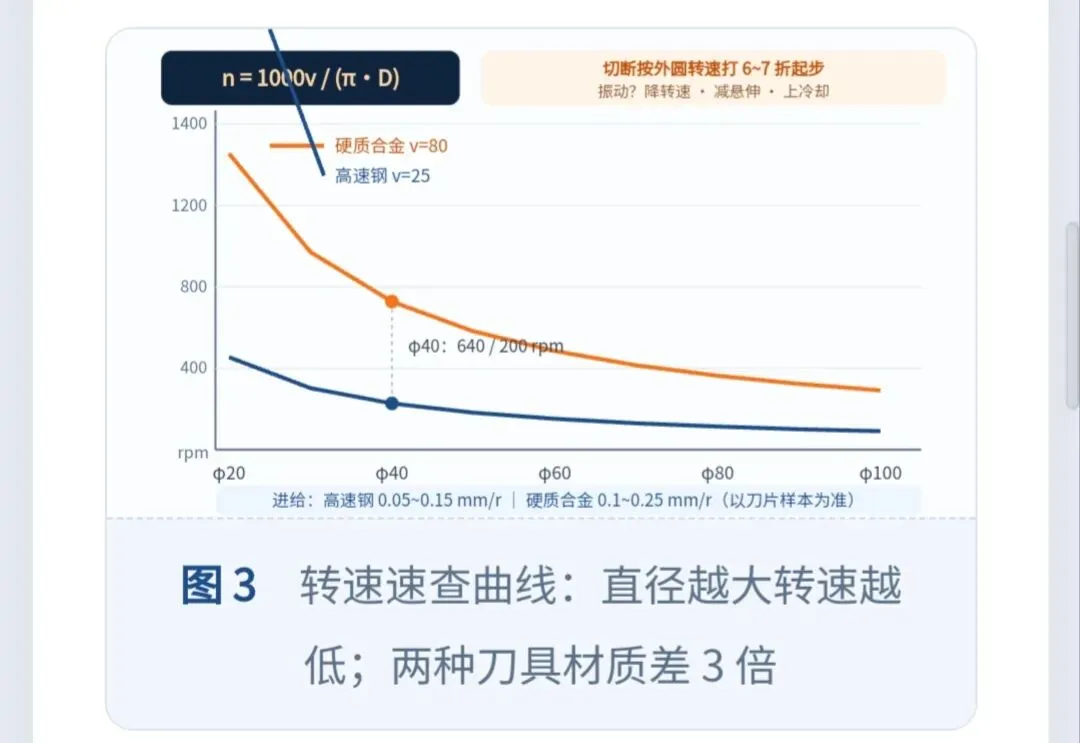
切断和切槽的切削速度,按外圆车削的 60%~70%起步——刀头弱、散热差,快不得。高速钢刀:v ≈ 20~40 m/min(中碳钢);硬质合金刀:v ≈ 80~120 m/min,但进给必须跟上小值。直径越小,转速越高——同一把刀,切 φ20 和 φ80 不是同一个转速;切到中心时线速度趋近零——最后那段是“挤”不是“切”,普车适当加进给冲过去,数控常见直接切穿。进给参考:高速钢 f 0.05~0.15 mm/r,硬质合金 f 0.1~0.25 mm/r,以刀具样本为准。振动来了,第一反应永远是:降转速、减悬伸、上冷却。04三刀法怎么走——宽槽的标准动作
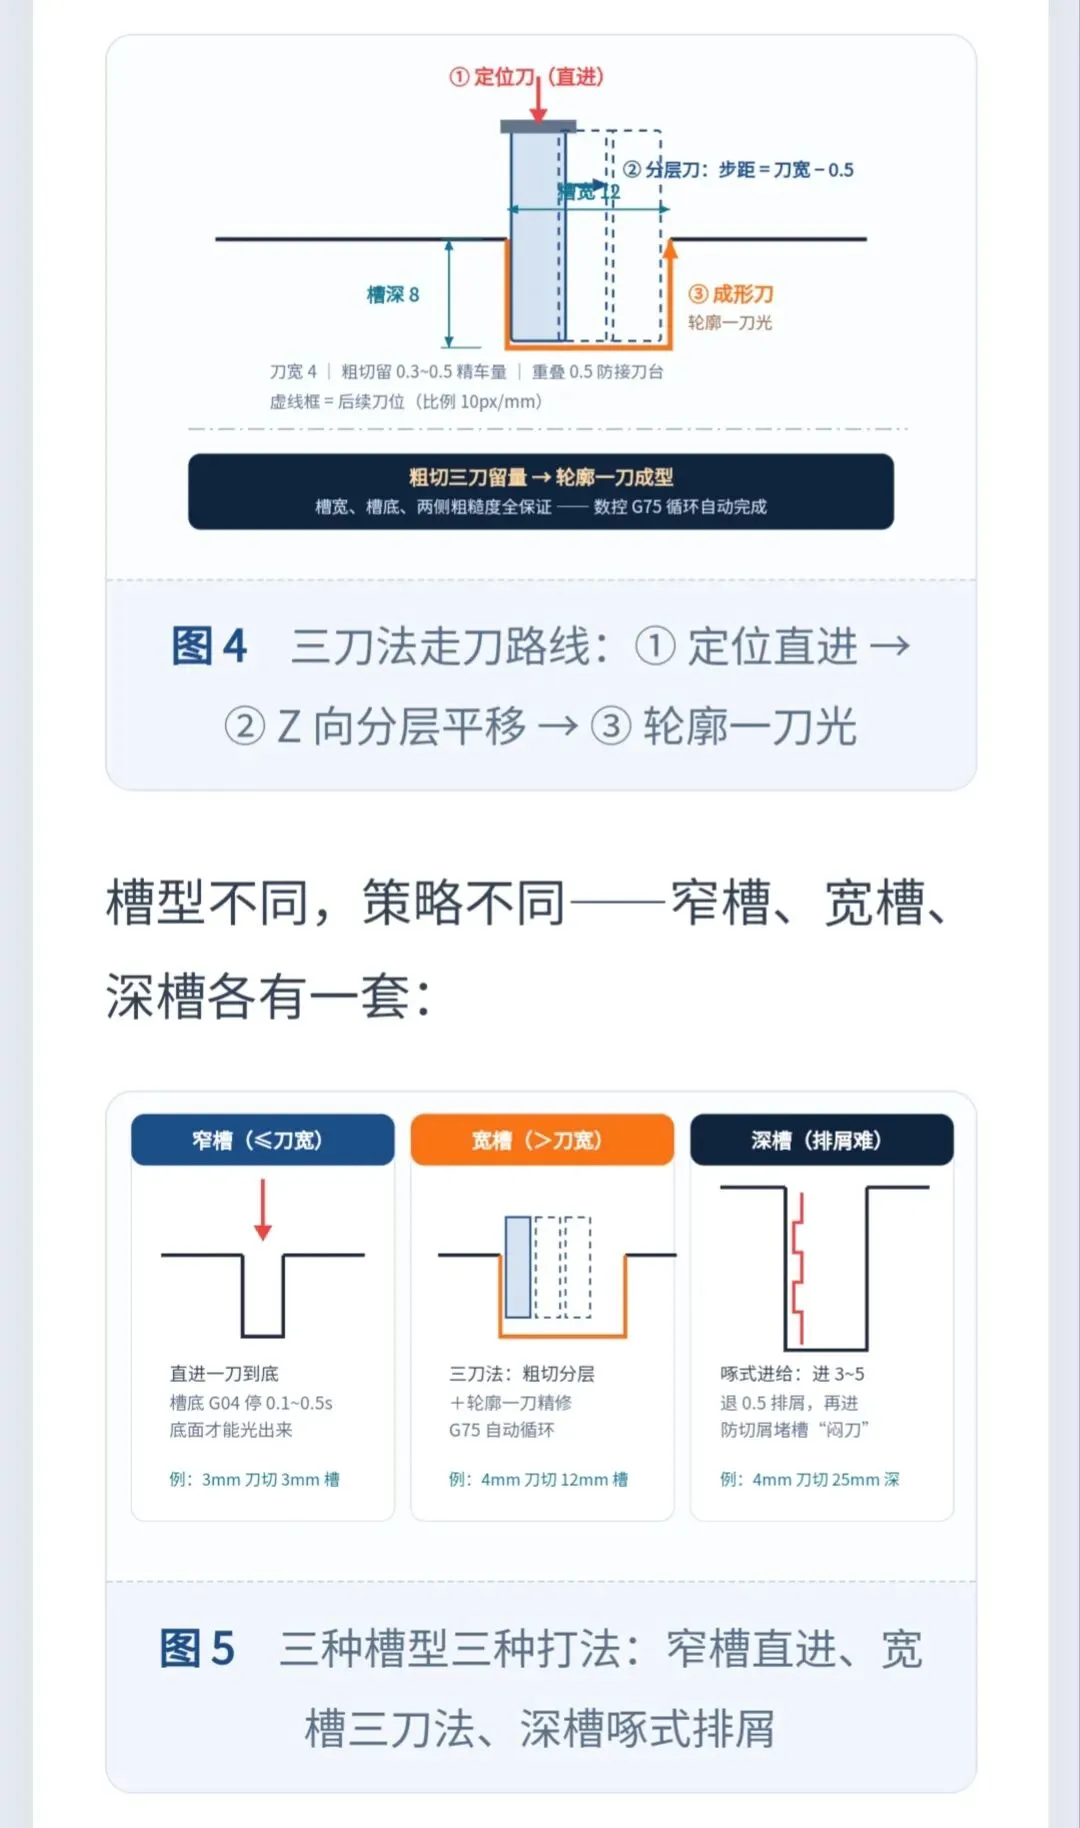
槽宽大于刀宽(比如 12mm 的槽、4mm 的刀),一刀切不出来——这时候上三刀法:① 定位刀:在槽的边界处直进切到全深,直径留 0.3~0.5mm 精车余量;② 分层刀:Z 向平移一个步距(步距 = 刀宽 − 0.5 重叠),再切到同样深度,逐刀排过去——重叠 0.5 是为了不留接刀台;③ 成形刀:最后沿轮廓一刀光——右壁切到底、底面横走、左壁退出来,槽宽、槽深、两侧粗糙度一把保证。数控上这套动作就是 G75(外径/内径切槽复合循环,自动豚式 + 平移);端面槽用 G74。05切断的临门一脚——细节全是安全
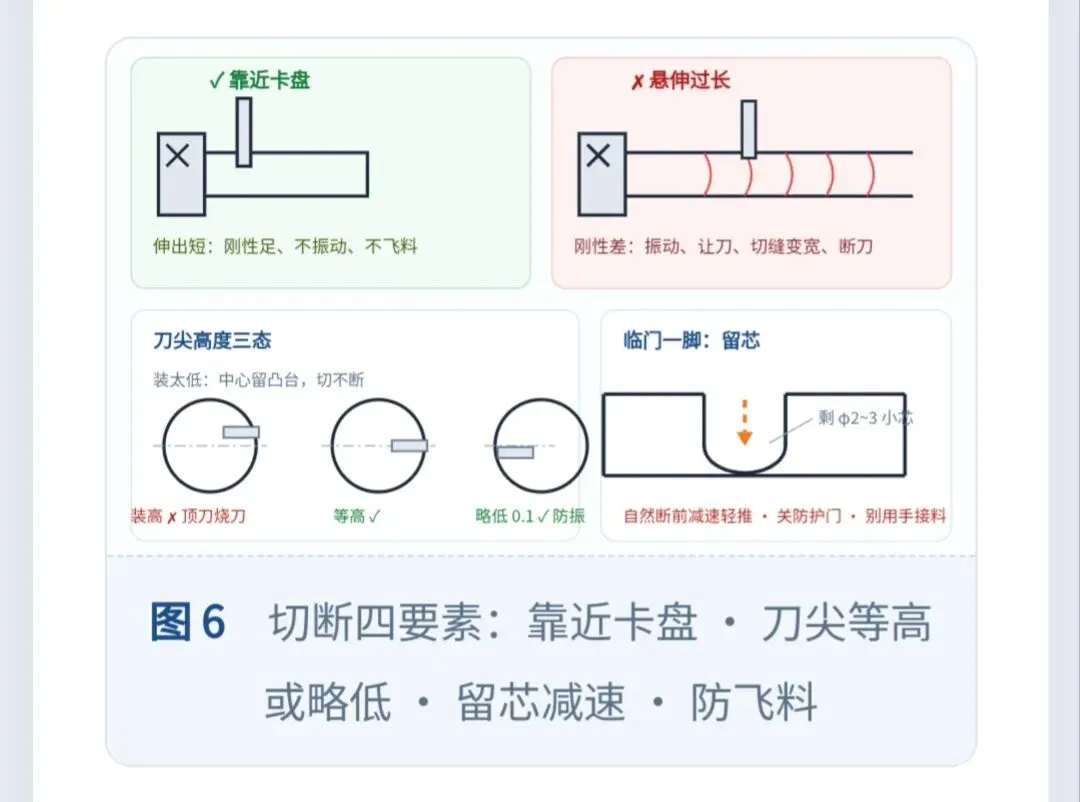
切断位置靠近卡盘:工件伸出宁短勿长——悬伸越长越振,切断处离卡盘越近刚性越好;刀尖对准中心:装高了后角变小、顶刀烧刀;装太低中心留凸台切不断。等高或略低 0.1mm,宁可略低;实心料留芯:切到剩 φ2~3mm 小芯会自然断——此时减速轻推,别硬冲;防飞料:即将断开的一瞬间最危险,降进给、关好防护门,断料别用手接;大直径防振:降转速 + 充分冷却 + 减悬伸;实在振,上反切法——工件反转、刀头朝下,排屑顺畅抗振动。07避坑清单:开车前最后过一遍
切槽切断是"小刀干大活":刀宽、转速、走刀三件事想明白了,断刀和飞料就与你无缘。记住这套组合拳——刀宽按公式、转速打六折、宽槽三刀法、切断留小芯。你断过最贵的刀是哪把?评论区聊聊,让大家一起吸取教训。