点击上方“蓝色”关注更多精彩
【广东鑫百通-东莞石材喷砂机厂家直销】
【声明:以下内容仅供参考】
核心导读:亚克力做哑光雾面,难的不是"能不能做出雾面",是"匀不匀"。板幅大、数量多的时候,靠人工一块一块拿着喷,同一批都能出来深浅不一。这类活适合走输送式自动喷砂机:枪固定、件在动,条件稳定。这篇文章讲清雾面靠哪几个参数控制、上料要注意什么,仅供参考。
亚克力要做哑光雾面,客户的要求通常就一句:"要那种雾面的感觉。"
这句话背后是两件事:要雾,还要匀。
雾不难做——磨料打上去自然就毛了。难在匀:同一块板上不能一处深一处浅,同一批件之间深浅还得对得上。
为什么亚克力容易做不匀。
第一是料的脾气。亚克力喷砂最怕力度过头——硬度不高,磨料的切削力稍微过一点,表面就从"雾"变成"糙",甚至拉出细痕。而压力、距离、走枪速度这三项,只要有一项在件与件之间不一样,出来的雾面就不一样。
第二是件的形式。亚克力多是板料或者成型件,幅面不小。人工拿着枪一块一块喷,手腕高低、走枪快慢都在变,同一批能出来明显的色差。
第三是粉尘。亚克力磨下来的粉属于可燃性粉尘,作业时粉尘处理要按这个前提配,不能当普通粉尘应付。
这类活适合走输送式自动喷砂机。
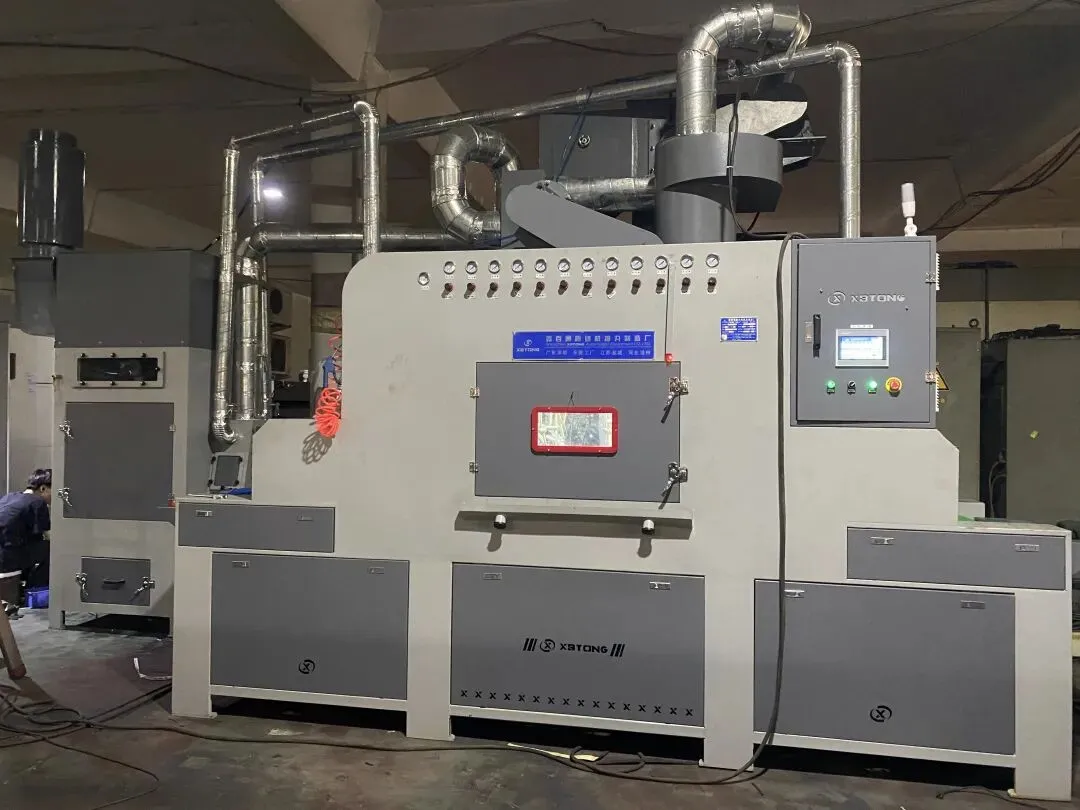
输送式的做法是工件架在辊道或者网带上,从舱体一头进、另一头出,喷枪固定在舱内,从上方和侧面同时作业。
它的好处正好对着上面三个问题:枪不动、件在动,每一块件经过时受到的喷打条件是一样的;走料速度能调,定下来之后不用每块重新找手感;作业在密闭舱内完成,粉尘进除尘系统,不散到车间。
雾面匀不匀,看四个参数。
一、磨料目数。 目数决定雾面的粗细,粗目出粗砂面、细目出细雾面。这里有一条关键:磨料的粒度必须稳。新旧磨料掺着用,或者补料时目数不一致,雾面立刻就不匀。这也是为什么要配磨料回收和分离系统——把碎粉和不合格的颗粒分出去。
二、压力。 压力决定磨料打到表面的力度。压力高一点雾面就深一点,但亚克力经不起高压力,要在"能起雾"的范围里取值,不要为了求快往上加。
三、输送速度。 速度决定工件在喷砂区停留的时间。停留时间长,打得多,雾面深;停留时间短,雾面浅。同一批件必须用同一个速度——这是输送式最容易守住、也最容易被忽略的一项。
四、喷枪的距离和角度。 枪距和角度定下来之后不要随意动。这两项一变,同一批件的前后段就会有差别。
上料的时候注意两点。
一是让工件平贴、有支撑。 板料不能翘、不能悬空,悬空的部分背面没有支撑,受到冲击会震,震了打出来的雾面就不匀。
二是控制排布的间距。 件与件之间留出固定间距。排得太密,边缘位置会互相遮挡,出来就是边界一圈浅。
图:鑫百通XBT-输送式自动喷砂机整机实拍
几个常见误区:
·想更雾就加大压力。雾面的深浅主要靠磨料目数和停留时间,靠压力追,追到的是划痕。
·定参数靠试跑整批。参数要在废料上先试,定下来再跑整批。
·只看正面不看侧面。带边的成型件,正面好、侧边花很常见,上料角度要在开跑前定好。
·忽略粉尘。亚克力属于塑胶件,塑胶件喷砂的粉尘是可燃性粉尘,除尘配置要按这个前提来。
要方案给这几项:件的最大尺寸和厚度、是单件还是整板、每天多少件或者多少平方、要的雾面粗细、后面还接不接工序(丝印、二次成型、粘接)。这几项定下来,机型、磨料和参数才有依据。
工件和要的效果发过来,可以先试件看效果,再定方案。
总结
亚克力做哑光雾面,难点在均匀度不在能不能做。不匀的来源有三个:料对力度敏感、幅面大人工走枪不稳、粉尘需专项处理。这类活适合输送式自动喷砂机——枪固定、件在动,每块件条件一致。雾面四项参数:磨料目数(粒度要稳)、压力(在能起雾的范围取)、输送速度(同批必须一致)、喷枪距离与角度(定下来别动)。上料要平贴有支撑、排布留固定间距。
广东鑫百通抛丸机喷砂机厂家
十年专注研发销售表面处理设备
自动喷砂机|手动喷砂机|喷砂房|抛丸机
通过了ISO9001和欧盟CE认证
支持外贸出口和非标定制
全国上门安装|免费出图|质保2年
有意添加微信获取报价和方案!
【长按识别下方二维码添加客服】
公司名称:广东鑫百通智能装备有限公司
公司地址:广东省东莞市寮步镇敬业路3号107室
公司官网:https://www.gdxbtong.com/
联系电话:189-2583-3403 (长按复制,李生,微信同号)
业务邮箱:xbtong@vip.163.com