接口家族 · 规格速查 · 长度规律 · 高频坑
机床三件套里,刀柄最没有存在感:买刀能砍半小时价,刀柄往往随手就订。但现场一大半"怪毛病"——孔径漂移、铣削振纹、精加工尺寸忽大忽小、高速主轴越打越偏——追到最后都追到刀柄头上。
刀柄选型其实就两件事:接口对不对(能不能装上、装得稳),长度合不合适(够不够深、刚性掉不掉)。这篇把市面主流接口和长度规格一次讲清,文末附速查表。
一、先建立一个认知:接口是主轴定的
刀柄的锥柄插进主轴锥孔,接口型号由机床主轴决定——主轴是 BT40 就只能装 BT40 柄,主轴是 HSK63 就只能装 HSK63。选刀柄的第一步永远是看主轴铭牌,不是看刀具。
刀柄本身只干三件事:把主轴的转速和扭矩传给刀具、给刀具定位、给内冷留通道。所以选型看三个指标:接口匹配、承载与转速、长度与刚性。
二、7:24 锥度家族:BT、JT、CAT
这是最老牌的接口家族,锥度统一 7:24,实心锥柄,靠锥面摩擦加上拉钉从尾部拉紧,锥面单面接触。
这个家族有三个分支:BT(日系标准,JIS B6339 / MAS 403)、JT(欧系,DIN 69871)、CAT(美系,ANSI B5.50)。三家的锥度和锥度大端直径完全一样——40 号都是 44.45mm——但法兰形状、厚度、拉钉标准不同,互不通用。国内日系机床用 BT,欧系用 JT,美系用 CAT。买柄前认准机床原配,别靠"差不多"。
(BT35/45/60 存在但冷门,遇查样本。)
规律很直白:数字越大,锥度越粗、承载越大、极限转速越低。BT40 是市面上保有量最大的规格,通用加工中心的默认配置;BT50 上重切削和大刀具;BT30 在小型机和钻攻中心里常见。
三、HSK 短锥家族:双面定位的高速答案
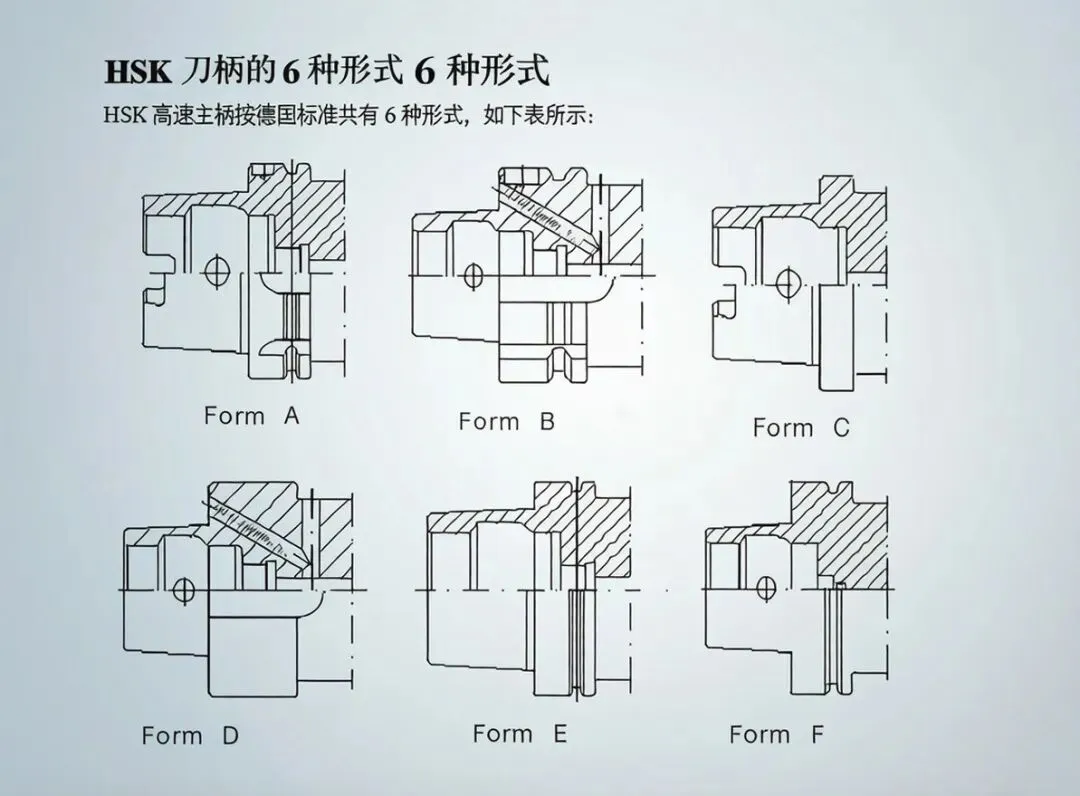
HSK 是德国标准(DIN 69893),结构和 7:24 完全不同:1:10 短锥 + 空心柄 + 法兰端面,没有拉钉——主轴内的抓爪从空心柄里面把它拉紧,锥面和法兰端面同时双面接触。
为什么要折腾出双面接触?因为 7:24 的软肋在高速:主轴一上高转速,锥孔被离心力撑大,刀柄整体被拉向孔内窜动,停机再换刀位置就漂了。HSK 的法兰端面顶死在主轴端面上,转速再高定位也不跑。所以行业里有个默认分界:转速上 15000rpm、做精加工、薄壁模具高速铣,接口直接上 HSK。
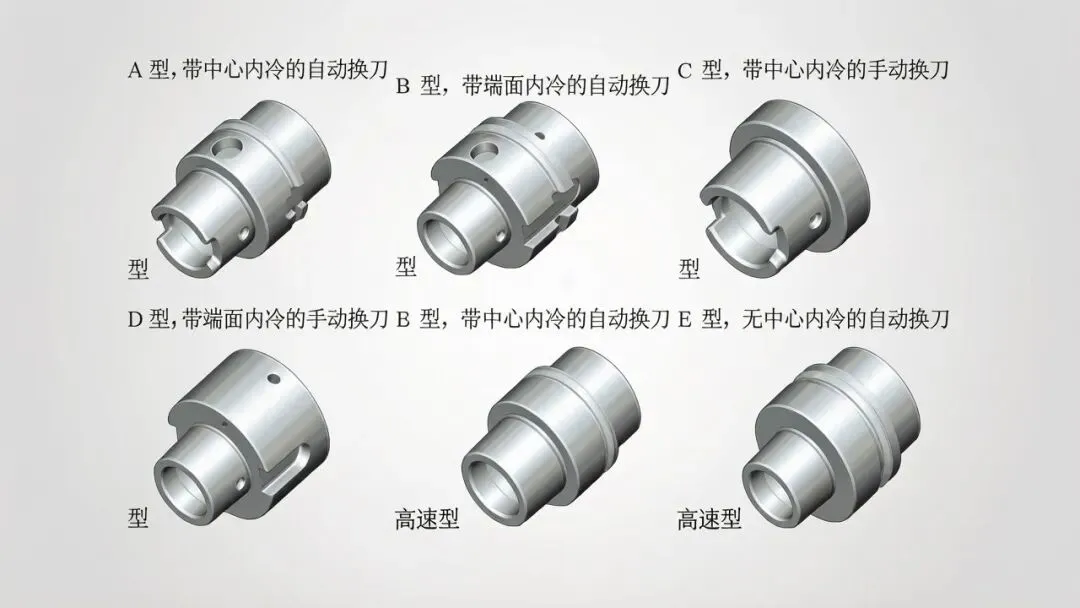
HSK 还分型式,订货时字母不能省:
规格谱从 HSK32 到 HSK125,锥长 16 到 63mm,HSK-A63 是高速加工的主力规格。E 型虽然超高速性能最好,但纯摩擦传动扛不住重粗铣——高速精加工专用,别拿 E 型去开粗。
四、长度怎么选:三个规律
刀柄的"长度"指设计长度(也叫 gauge):主轴法兰基准面到刀柄末端(或刀具安装基准面)的距离。市面常规系列:
| | |
| | |
| | |
| | |
| | |
| | 80 / 100 / 120 / 160 / 200 |
| | |
三个规律记牢:
• 同用途刀柄,HSK63 和 BT40 的设计长度接近,HSK100 和 BT50 接近——工艺方案从 BT 平移到 HSK,悬伸基本不变,参数可以直接搬• 悬伸超过 4 倍柄径,刚性断崖式下跌——够不着的时候先想减径套、模块式系统或者改装夹,别无限加长柄• 长度每加一档(约 50mm),振纹风险上一档——长悬伸必须配降参数(降进给、降切深),这是物理,没有例外五、四个高频坑
1. 带内冷刀柄配错拉钉。带中心内冷的 BT 柄必须配带孔拉钉(如 BT40-45°W)——拉钉一订错,整刀内冷失效,这是配刀的头号低级错误;
2. BT/JT/CAT 想着"直径一样应该能装"。锥度大端一样,法兰和拉钉不一样——装不进去是运气好,硬装进去拉钉抓不牢才是事故;
3. HSK 订货漏写型式字母。A63、C63、E63 法兰和传动结构完全不同,装错了换不了刀;
4. 高转速不做动平衡。12000rpm 以上的刀柄按 G2.5 起步,高速机按主轴要求上 G1.0——刀柄出厂动平衡是一档,加了平衡环才算到位。
六、收尾
刀柄选型三句话:
• 接口看主轴——铭牌写什么就是什么,BT/JT/CAT 不通用,HSK 字母要写全• 规格看承载——BT30 轻快、BT40 通用、BT50 重切削;HSK-A63 是高速主力• 长度看悬伸——常规系列够用,超过 4 倍柄径先想别的办法刀再好,柄不对,一切白搭。下次配刀,先把主轴铭牌拍下来。