摘要:厌氧生物处理是高浓度有机废水处理、固废沼气化处置的核心工艺,兼具污染物减量、能源回收、低碳运行三重优势,广泛应用于食品酿造、造纸化工、养殖屠宰、生物医药等行业。厌氧反应器作为工艺核心载体,其选型合理性直接决定系统处理效率、运行稳定性与投资运维成本,而精细化的全周期运行管控是保障反应器长效高效运行的关键。本文立足工程实操场景,系统拆解厌氧反应器选型核心依据、主流工艺适配场景、关键参数匹配逻辑,深度梳理启动调试、日常运维、故障处置、节能优化全流程运行要点,为工业废水厌氧处理系统设计、改造与运维提供标准化技术参考。
1 引言
相较于好氧工艺,厌氧处理无需持续曝气、污泥产率低、可回收沼气清洁能源,对高COD、高有机负荷废水适配性极强,是工业污水资源化、节能化处理的首选工艺。但厌氧系统对水质波动、环境参数、污泥状态敏感度极高,反应器类型与工况的不匹配,极易引发酸化抑制、污泥流失、处理效率暴跌、沼气产量不足等一系列工程问题。
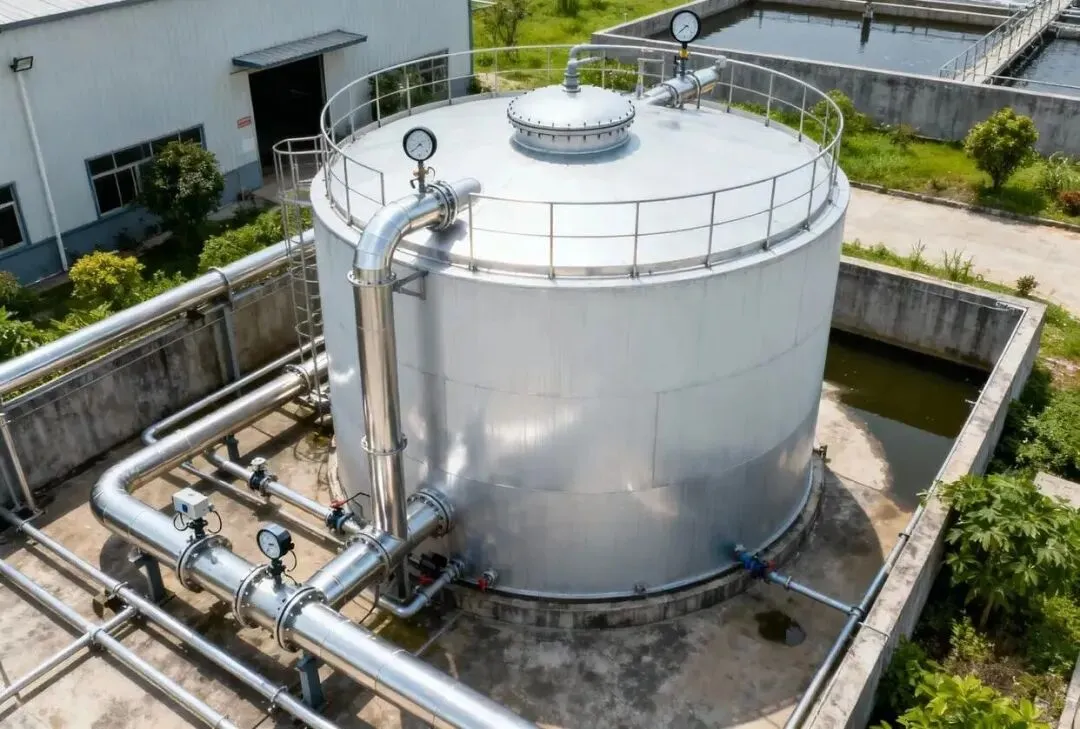
当前工程中主流厌氧反应器涵盖AF(厌氧滤池)、UASB(上流式厌氧污泥床)、EGSB(膨胀颗粒污泥床)、IC(内循环厌氧反应器)、厌氧接触反应器等多种类型,不同工艺的结构原理、负荷能力、抗冲击性、占地成本差异显著。很多项目运行失效的核心原因,并非运维操作不当,而是前期选型与水质工况、场地条件、处理规模不匹配。因此,掌握科学的选型逻辑与标准化运行管控体系,是实现厌氧系统稳定高效运行的核心前提。
2 厌氧反应器核心选型依据与底层逻辑
厌氧反应器选型并非单一设备对比,而是基于水质特性、处理规模、场地条件、运维能力、投资预算五大核心维度的系统性匹配,核心选型原则为“适配水质、可控运行、经济长效、抗扰稳定”。
2.1 核心选型判定指标
2.1.1 水质基础参数
水质是选型的首要决定性因素,核心关注COD浓度、SS含量、水质毒性、可生化性四大指标。COD浓度直接决定反应器容积负荷等级,低、中、超高浓度有机废水适配工艺完全不同;SS含量影响反应器堵塞风险与污泥截留效果,高SS废水需规避填料类反应器;重金属、硫化物、有毒有机物等抑制物,直接决定反应器的抗冲击与稀释适配需求。行业通用判定标准:SS/COD<0.3且SS<500mg/L,填料类反应器适配性更优;SS>1000mg/L时,优先选用无填料、抗堵塞工艺。
2.1.2 水量与负荷波动特性
连续稳定进水、水量波动小的工况,可选用高负荷紧凑式反应器;间歇进水、冲击负荷大的工况,需优先选择抗冲击能力强、污泥保有量大的工艺,避免负荷骤变引发系统酸化崩溃。小型水量项目优先简易工艺,大型规模化项目优先高效高负荷工艺,兼顾占地与处理效率。
2.1.3 场地与建设条件
场地充足、预算有限的项目,可选用占地面积偏大、造价低廉、运维简单的传统工艺;场地受限、城区改造、用地紧张项目,必须选用高负荷、集约化的反应器,大幅缩减占地面积。同时需结合项目气候条件,北方低温地区优先保温性能好、容积利用率高的设备,降低冬季温控能耗。
2.1.4 运维能力与成本诉求
中小型企业、运维人员不足的场景,优先结构简单、故障少、调试难度低的工艺;大型专业化污水站,可选用高效复杂工艺,通过精细化运维实现低成本、高产出运行。同时需平衡初期投资与后期运维成本,高负荷设备初期造价高,但长期占地、能耗、污泥处置成本更低,适配长期运营项目。
2.2 国标核心合规底线
依据《厌氧反应器技术要求》(GB/T 36764-2018),工业厌氧反应器合规运行核心指标为:高浓度有机废水COD去除率不低于70%,沼气产率不低于0.3m³/kg COD,所有选型与运行调整均需满足国标基础要求,确保项目达标合规运行。
3 主流厌氧反应器工艺对比与精准适配场景
结合工程应用频次与技术成熟度,重点解析AF、厌氧接触、UASB、EGSB、IC五大主流工艺的核心特点、优缺点及精准适配场景,为选型提供直接落地依据。
3.1 AF厌氧滤池
AF反应器内部填充弹性填料、蜂窝填料,依靠填料表面附着的生物膜降解有机物,属于固定膜厌氧工艺。核心优势为污泥浓度高、污泥龄长、无污泥流失风险、启动速度快,操作运维极其简单;核心短板为填料易堵塞,对进水SS敏感度高,长期运行易出现积泥结垢,导致传质效率下降。
适配场景:低SS、低冲击负荷、中低浓度有机废水,适配餐饮废水、轻度食品废水、生活污水厌氧预处理,尤其适合小型、运维能力薄弱的项目。
3.2 厌氧接触反应器
通过厌氧搅拌实现污泥与污水充分混合,配套污泥沉淀回流系统,结构类似好氧活性污泥工艺。优势是结构极简、造价低、抗高SS冲击,无堵塞风险;短板为污泥浓度低、容积负荷小、出水水质一般、污泥流失风险较高,需配套完善的沉淀系统。
适配场景:高SS、中低浓度有机废水,适配养殖废水、屠宰废水、高悬浮物餐厨废水,适合预算有限、对出水精度要求不高的预处理工况。
3.3 UASB上流式厌氧污泥床
UASB是应用最广泛的经典厌氧工艺,核心结构为布水系统、反应区、三相分离器、沉淀区,依靠自主驯化的颗粒污泥实现高效降解,无需填料,杜绝堵塞问题。其优势为技术成熟、运行稳定、造价适中、运维便捷,颗粒污泥浓度高、处理效果稳定;短板为抗冲击负荷一般,上升流速受限,高浓度、高毒性废水适配性较差,占地面积大于EGSB、IC工艺。
工程常规运行参数:上升流速0.5-1.5m/h,最佳pH6.8-7.2,容积负荷适中,污泥流失率可稳定控制在5%/d以内。
适配场景:水质稳定、中高浓度常规有机废水,适配食品、酿造、淀粉废水,是中小型工业污水站的通用优选工艺。
3.4 EGSB膨胀颗粒污泥床
EGSB是UASB的升级工艺,通过出水强制回流提升反应器上升流速,使颗粒污泥处于膨胀流化状态,传质效率大幅提升。核心优势为容积负荷高、抗冲击、抗毒性能力强,回流可稀释进水污染物浓度,有效缓解有毒物质对产甲烷菌的抑制;短板为需配套回流系统,能耗略高,运行参数调控精度要求更高。
适配场景:高浓度、含轻微抑制物、水质波动大的有机废水,适配造纸、化工、印染预处理废水,COD适用区间6000-15000mg/L。
3.5 IC内循环厌氧反应器
IC是高效集约化厌氧工艺,利用沼气提升实现反应器内部自动循环,无需外部回流设备,双层反应区结构大幅提升容积利用率。其核心优势为容积负荷最高、占地极小、抗超高负荷冲击、沼气回收率高,适配高强度处理需求;短板为结构复杂、初期造价高、调试难度大,对运维精细化水平要求极高。
关键运行阈值:回流比>5倍时,上升管流速超2.5m/s易造成颗粒污泥破碎,需严格管控循环流速。
适配场景:超高浓度有机废水、场地受限、规模化大型项目,适配柠檬酸、酒精、制药等高浓度废水,COD适用区间15000mg/L以上,是大型工业项目节能增效的核心工艺。
4 厌氧反应器全周期运行核心管控要点
选型决定系统上限,运行管控决定系统稳定下限。厌氧微生物以产甲烷菌为核心,具有生长缓慢、对环境敏感、适应性弱的特点,需严格把控启动调试、日常运维、参数调控、故障处置全流程要点,实现颗粒污泥成熟、系统稳定达标、沼气高效产出。
4.1 启动调试核心要点(关键窗口期)
启动调试是厌氧系统成型的核心阶段,核心目标是培育沉降性能好、活性高的成熟颗粒污泥,避免启动失败、污泥驯化缓慢问题。
1)接种污泥优选:优先选用同类废水成熟厌氧颗粒污泥,接种量控制在反应器有效容积的30%-50%,大幅缩短驯化周期,避免使用老化、变质污泥。
2)负荷梯度提升:严格遵循“低负荷启动、梯度提荷”原则,启动初期容积负荷控制在0.2-0.5kg COD/(m³·d),待VFA稳定、COD去除率达标后,每次提荷幅度不超过20%,严禁一次性高负荷冲击。
3)环境参数稳定管控:启动阶段严格锁定核心阈值,pH维持6.8-7.2,碱度>1500mg/L(CaCO₃计),VFA<300mg/L,中温厌氧温度稳定在35±2℃,温度波动不超过±1℃,防止菌群活性骤降。
4)严防污泥流失:启动初期污泥松散,需严控上升流速,降低出水沉降负荷,必要时启用出水回流,截留悬浮污泥,保障反应器内污泥保有量。
4.2 日常运行核心参数管控
稳定运行的核心是维持产酸菌与产甲烷菌的菌群平衡,重点管控四大核心参数,形成常态化监测调控机制。
1)酸碱平衡管控:最佳pH区间6.8-7.2,允许波动范围6.5-7.5。pH低于6.5时,产甲烷菌活性大幅抑制,易引发酸化崩溃;pH过高会降低有机底物降解效率。碱度不足时优先投加碳酸氢钠,避免石灰投加导致的结垢堵塞问题。
2)挥发性脂肪酸(VFA)管控:VFA是厌氧系统最敏感的预警指标,正常运行需稳定<300mg/L;300-500mg/L为预警区间,需立即降低进水负荷、停止提荷;>500mg/L为危险区间,极易引发系统酸化,需紧急稀释进水、补充碱度。
3)温度管控:分为常温、中温、高温厌氧,工业项目以中温35±2℃为主。温度波动过大会破坏菌群平衡,冬季需做好罐体保温、进水预热,夏季做好降温管控,杜绝大幅温差冲击。
4)有毒抑制物管控:硫化物>200mg/L、重金属超标、高浓度氨氮均会抑制产甲烷菌活性,导致沼气产量骤降(降幅超30%为严重故障)。进水需提前预处理,截留有毒物质,设置水质缓冲调节池,规避冲击负荷。
4.3 结构系统运维要点
1)布水系统:均匀布水是避免短流、死角的关键,需定期检查布水孔堵塞情况,高压冲洗疏通,保障反应器内水流均匀,无局部积泥、无短路水流。
2)三相分离器:作为厌氧反应器核心部件,需保证气、水、泥高效分离,定期检查挡板、斜板完整性,防止污泥流失、沼气夹带泥水,保障污泥截留效率与沼气收集效率。
3)罐体与管路:碳钢罐体定期做防腐检测,钢筋混凝土罐体排查渗漏、结垢问题;沼气管路定期排水、排查漏气,保障沼气输送安全,避免能源损耗与安全隐患。
4.4 常见故障识别与快速处置
1)系统酸化:表现为pH持续下降、VFA飙升、COD去除率暴跌、沼气产量锐减。处置:立即降低或暂停进水,投加碳酸氢钠调节碱度,待VFA回落、菌群恢复后梯度恢复负荷。
2)污泥大量流失:表现为出水浑浊、污泥浓度下降、处理效果变差。处置:降低上升流速、优化三相分离器运行状态、暂停提荷,必要时补充接种污泥。
3)沼气产量偏低:排除负荷不足问题后,重点排查温度异常、抑制物超标、菌群失衡、漏气问题,针对性调整温控、预处理水质、检修管路。
4)负荷冲击失效:进水水质、水量骤变导致系统瘫痪,处置:启用调节池缓冲负荷,梯度恢复工况,严禁超负荷运行。
4.5 长效优化与节能运行要点
1)污泥驯化优化:长期稳定运行后,可针对性驯化耐冲击、耐毒性颗粒污泥,提升系统自适应能力,适配水质小幅波动。
2)负荷精细化调控:根据进水COD、水温、污泥活性动态调整容积负荷,低温季节适当降低负荷,高温季节合理提荷,最大化处理效率。
3)沼气资源化利用:完善沼气收集、脱硫、稳压系统,实现沼气燃烧供热、发电,抵消系统温控、运维能耗,降低整体运行成本。
4)定期维保清理:每年定期清理反应器底部积砂、死角积泥,排查填料、分离器、布水系统故障,避免长期积污导致的效率衰减。
5 选型与运维总结(落地决策指南)
1)小型低SS、水质稳定、运维薄弱项目:优选AF、简易UASB,性价比高、运行稳定;
2)中高浓度、水质波动大、含轻微抑制物废水:优选EGSB,抗冲击、耐毒性,适配性强;
3)超高浓度、场地受限、大型规模化项目:优选IC反应器,高效集约、节能降耗;
4)高SS、高悬浮物废水预处理:优选厌氧接触工艺,规避堵塞风险;
5)运行核心准则:严控VFA、pH、碱度、温度四大核心参数,坚持梯度提荷、稳定运行、提前预警,杜绝超负荷、骤变工况,保障颗粒污泥活性与菌群平衡。
6 结语
厌氧反应器的高效运行,核心是“精准选型为基础、精细运维为保障”。选型阶段需摒弃盲目追求高负荷、低成本的误区,结合水质、场地、运维条件实现工艺精准匹配;运行阶段需建立标准化、常态化的参数监测与调控机制,聚焦菌群平衡与工况稳定,提前规避酸化、跑泥、抑制失效等常见问题。随着工业废水处理标准不断提升、节能降碳需求持续升级,精细化选型、智能化运维、资源化利用将成为厌氧工艺的核心发展方向,助力工业污水治理实现达标、节能、增效、低碳的多重目标。